



Электронно-лучевая сварка: процесс, оборудование, преимущества и применение
Электронно-лучевая сварка (EBM)
Что такое ЭБС (EBM)?
EBM или электронно-лучевая сварка — процесс сварки, использующий тепло, генерируемое пучком высокоэнергетических электронов. Электроны ударяют в заготовку, их кинетическая энергия преобразуется в тепловую энергию, нагревая металл так, что края заготовки соединяются и после застывания формируется шов.
Электронно-лучевая сварка — также процесс сварки в жидком состоянии. Металл-металл соединение формируется в жидком/расплавленном состоянии. Называется так, потому что использует кинетическую энергию электронов для соединения двух металлических заготовок.
Когда изобретена ЭБС?
Изобретена в 1958 году немецким физиком Карлом-Хайнцем. В этом процессе высокоскоростной поток электронов ударяет в свариваемые пластины, где кинетическая энергия преобразуется в тепловую.
Этой тепловой энергии достаточно для плавления заготовок и их соединения в единое целое. Весь процесс проходит в вакууме, иначе электроны сталкиваются с молекулами воздуха и теряют энергию.
Стоимость станка ЭБС (например, EBW-112x102x66 от Sciaky) — около $1 000 000. Станок имеет 30 кВт компьютерно-управляемый вакуумный луч, низковольтная пушка (60 кВ).
Оборудование ЭБС
Основное оборудование:
- Электронная пушка (Electron gun)
- Анод (Anode)
- Магнитные линзы (Magnetic lenses)
- Электромагнитная линза и дефлекционная катушка (Electromagnetic lens and deflection coil)
- Устройство удержания заготовки (Work holding device)
- Вакуумная камера (Vacuum chamber)
- Источник питания (Power supply)
Читайте также: Контактная сварка: типы, работа, применение, преимущества
Газовая сварка: типы, принцип работы, оборудование, применение
1. Электронная пушка
Ключевое оборудование. Катодная трубка (отрицательный полюс), генерирующая электроны, ускоряющая и фокусирующая их в точку. Часто из вольфрама или танталовых сплавов. Катодный нагреватель нагревается до 2500 °C для непрерывного выброса электронов.
2. Анод
Положительный полюс сразу за электронной пушкой. Основная функция — притягивать отрицательный заряд (электроны), задавать им траекторию и не допускать отклонений.
3. Магнитные линзы
Серия магнитных линз пропускает только сходящиеся электроны. Поглощают расходящиеся электроны с низкой энергией и формируют высокоинтенсивный электронный пучок.
4. Электромагнитная линза и дефлекционная катушка
Электромагнитные линзы фокусируют электронный пучок на заготовке, дефлекционная катушка отклоняет пучок на предполагаемую зону шва. Это финальные блоки процесса ЭБС.
5. Устройство удержания заготовки
Процесс использует ЧПУ-столы для удержания заготовок, вращающихся во всех трех направлениях. Листы закрепляются на ЧПУ-столе с помощью подходящих приспособлений.
6. Вакуумная камера
Весь процесс проходит в вакуумной камере. Вакуум создается механическими или электрическими насосами. Давление в камере ~0,1–10 Па.
7. Источник питания
Сварочный процесс использует источник питания для непрерывного пучка электронов. Напряжение сварки для низковольтного оборудования (тонкие стыки) — 5–30 кВ, для высоковольтного (толстые стыки) — 70–150 кВ.
Принцип работы электронно-лучевой сварки
Работает по принципу электронно-лучевой обработки. Процесс использует кинетическую энергию электронов для генерации тепла. Это тепло используется для сварки двух пластин.
Когда высокоскоростной поток электронов ударяет в свариваемые пластины, его кинетическая энергия преобразуется в тепловую. Энергии достаточно для формирования сплавленного шва соединением двух металлических пластин.
Процесс электронно-лучевой сварки
ЭБС — сварочный процесс, использующий тепло, генерируемое пучком высокоэнергетических электронов. Электроны ударяют в заготовку, их кинетическая энергия превращается в тепловую, нагревая металл так, что края заготовки соединяются и шов формируется после застывания.
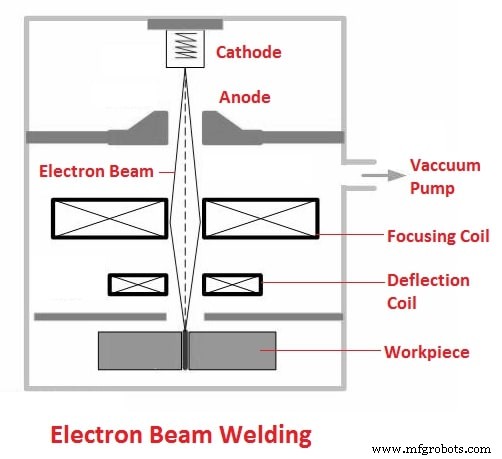
Процесс проводится в вакуумной камере при давлении ~2×10⁻⁷ – 2×10⁻⁶ psi (0,0013–0,013 Па). Такой высокий вакуум нужен для предотвращения потери энергии электронов при столкновениях с молекулами воздуха.
Электроны испускаются катодом (электронной пушкой). Из-за высокого напряжения (~150 кВ) между катодом и анодом электроны ускоряются до 30–60% скорости света. Кинетическая энергия становится достаточной для плавления целевого шва. Часть энергии преобразуется в рентгеновское излучение.
Электроны, ускоренные электрическим полем, фокусируются в тонкий пучок в фокусирующей катушке. Дефлекционная катушка движет электронным пучком вдоль шва. Электронный пучок способен сваривать заготовки толщиной от 0,004" (0,01 мм) до 6" (150 мм) стали и до 20" (500 мм) алюминия.
Электронно-лучевая сварка может соединять любые металлы, включая редко свариваемые другими методами: рефрактарные металлы (вольфрам, молибден, ниобий) и химически активные (титан, цирконий, бериллий).
Также способна соединять разнородные металлы. Компоновка показана на рисунке.
Преимущества электронно-лучевой сварки
- Плотный непрерывный шов.
- Низкие деформации.
- Узкий шов и узкая термически воздействуемая зона.
- Наплавной металл не требуется.
- Можно сваривать как однородные, так и диффузионно-связанные металлы.
- Высокая скорость соединения металлов.
- Можно сваривать твердые материалы.
- Высокое качество поверхности шва.
- Весь процесс в вакууме — меньше дефектов сварки.
Недостатки электронно-лучевой сварки
- Очень дорогое оборудование.
- Высокие производственные расходы.
- Рентгеновское излучение.
- Высокие капитальные затраты / стоимость установки.
- Требуется регулярное обслуживание.
- Размер заготовки ограничен размером вакуумной камеры.
- Требуется высококвалифицированный персонал.
Применение электронно-лучевой сварки
- Авиакосмическая и морская промышленность — инфраструктурные работы.
- Автомобилестроение — шестерни, трансмиссии, турбонаддувы.
- Сварка титана и его сплавов.
- Электронная промышленность — сварочные коннекторы.
- Ядерные реакторы и медицинская промышленность.
Скачать PDF этой статьи
Надеемся, что мы развеяли все сомнения по ЭБС. Остались вопросы по «Электронно-лучевой сварке» — пишите в комментариях.
Спасибо за чтение. Если понравилось — поделитесь с друзьями. Вопросы по любой теме — в комментариях.
Подпишитесь на рассылку для уведомлений о новых публикациях.
Промышленные технологии
- Плазменное напыление: как процесс защищает заготовки от коррозии
- Прессовка: процесс, материалы и промышленные выгоды
- Понимание тестирования частичных разрядов: защита высоковольтного оборудования
- Электронно-лучевая сварка: определение, процесс и преимущества
- Понимание офсетной печати: полное руководство
- Как промышленные генераторы обеспечивают работу объекта при отключениях
- Аргонодуговая сварка (TIG/GTAW): применение, преимущества и недостатки
- Электрошлаковая сварка (ESW): применение, преимущества и недостатки
- Подпорошковая сварка (SAW): применение, преимущества и недостатки
- Плазменная дуговая сварка (PAW): применение, преимущества и ограничения