



Плазменная дуговая сварка (PAW): процесс, детали и принцип работы
Что такое плазменная дуговая сварка?
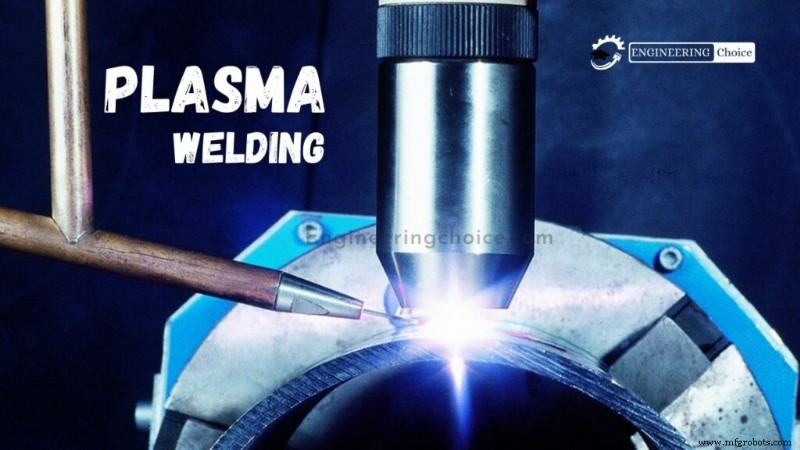
Плазменная дуговая сварка (PAW) — процесс дуговой сварки, очень похожий на TIG: дуга создается между заостренным вольфрамовым электродом и заготовкой. Однако за счет расположения электрода внутри корпуса горелки плазменная дуга может быть отделена от облучающей газовой оболочки. Плазма принудительно проходит через тонкое отверстие медной соплы, сжимая дугу.
Плазменная сварка — процесс, где плазменная дуга зажигается между электродом и основным материалом для сварки. Классифицируется как нерасходный электрод, как TIG использует вольфрамовый стержень. Разница: сопла накрывает электрод и плазменный газ предотвращает рассеяние дуги.
Результирующая высокая концентрация тепла дает высокую скорость сварки с узким швом и меньшими деформациями. Благодаря высоконаправленной дуге подходит для угловых швов и исключает брызги.
Низкое потребление электрода дает качественную сварку длительное время. Хотя аппараты дороже TIG, эксплуатационные расходы низки. Один из лучших методов для автоматической сварки.
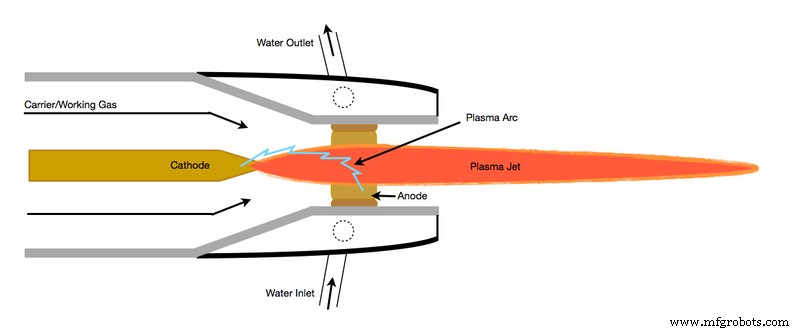
Пилотный газ (инертный) проходит через горелку и ионизируется (превращается в плазму) теплом пилотной дуги. Ионизированный пилотный газ образует плазменную струю, выходящую из отверстия соплы, служащую проводником для тока дуги.
Это сужает дугу, давая высокую плотность тока. Рассеяние дуги ограничено ~четвертью от TIG, давая дугу с более высокой плотностью тока.
Диаметр сопла (Bore Diameter)
Три режима работы при изменении диаметра сопла и расхода плазменного газа:
1. Микроплазма: 0,1–15 А
Работает при очень низких токах. Колонная дуга стабильна даже при изменении длины дуги до 20 мм.
2. Средний ток: 15–200 А
При более высоких токах характеристики похожи на TIG, но плазма сжата — дуга жестче. Увеличение расхода плазменного газа улучшает проникновение ванны, но риск засасывания воздуха и облучающего газа через избыточную турбулентность в газозащите.
3. Ключевая плазма (Keyhole plasma): свыше 100 А
Повышение тока и расхода плазменного газа создает мощный плазменный пучок, дающий полное проплавление материала, как в лазерной или электронно-лучевой сварке.
В процессе отверстие прогрессивно прорезает металл, расплавленная ванна течет сзади, образуя шов под действием сил поверхностного натяжения. Можно сварку толстых материалов (до 10 мм нержавейки) за один проход.
Конструкция плазменной сварочной установки
Состоит из:
- Источник питания
- Плазменная сварочная горелка
- Водяной рециркулятор
- Вольфрамовый электрод
- Облучающий газ
- Плазменный газ
- Комплект аксессуаров горелки (соплы, керамика, коллеты, электроды, калибровочные шаблоны)
- Наполнительный материал
1. Источник питания
Нужен мощный источник постоянного тока для электрической искры между вольфрамовым электродом и сварочными пластинами. Сварка от 2 А до 300 А. Нужно ~80 В для нормальной работы. Источник: трансформатор, выпрямитель, пульт управления.
2. Плазменная сварочная горелка
Самая важная часть. Похожа на TIG-горелку. Охлаждается водой: дуга внутри горелки дает много тепла, снаружи водяная рубашка.
3. Водяной рециркулятор
Охлаждает горелку непрерывным потоком воды снаружи.
4. Вольфрамовый электрод
Нерастворимый вольфрамовый электрод. Вольфрам выдерживает очень высокие температуры.
5. Облучающий газ
Два инертных газа. Нужно низкое давление для избежания турбулентности — газозащита формируется слабо, поэтому второй инертный газ подается через внешнюю часть горелки с высоким расходом для устойчивой защиты. Используются гелий, аргон, водород — по необходимости и температуре.
6. Плазменный газ
Ионизированный горячий газ с примерно равным числом электронов и ионов. Энергии достаточно для освобождения электронов из молекул, атомов, синхронизации электронов. Главный источник энергии сварки.
7. Комплект аксессуаров горелки
Расширяют возможности горелки.
8. Наполнительный материал
В плазменной сварке наполнитель не используется. Если используется — подается прямо в зону шва.
Как работает плазменная сварка
Плазма — газ, нагрет до экстремально высокой температуры и ионизированный до электропроводящего состояния. Аналогично GTAW (TIG), процесс использует плазму для переноса дуги на заготовку. Металл плавится от интенсивного тепла дуги и сплавляется.
В горелке вольфрамовый электрод внутри медной соплы с малой отверстием на конце. Пилотная дуга инициируется между электродом и концом соплы. Затем дуга переносится на металл для сварки.
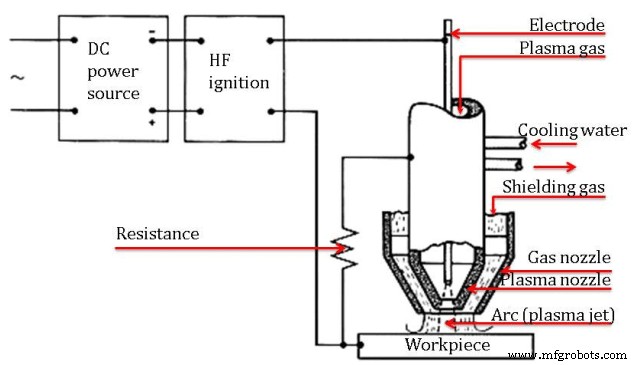
За счет проталкивания плазменного газа и дуги через сжатое отверстие горелка доставляет высокую концентрацию тепла на малую площадь. С высокопроизводительным оборудованием плазменный процесс дает исключительно качественные швы.
Плазменные газы — обычно аргон. Вторичный газ: аргон, аргон/водород, гелий — помогает защищать расплавленную ванну, минимизируя окисление шва.
Преимущества плазменной дуговой сварки
- Конструкция горелки дает лучший контроль дуги.
- Больше свободы наблюдения и контроля шва.
- Высокая концентрация тепла и плазменная струя — более высокие скорости сварки.
- Высокая температура и концентрация тепла дают ключевой эффект (keyhole).
- Полное проплавление с однопроходной сваркой многих стыков.
- Зона термического воздействия меньше, чем у GTAW.
- Меньший входной ток по сравнению с другими процессами.
Недостатки плазменной дуговой сварки
- Шире швы и зоны термического воздействия по сравнению с лазерной (LBW) и электронно-лучевой (EBW) сваркой.
- Оборудование очень дорогое — высокие стартовые затраты.
- Требует обучения и специализации.
- Излучает ультрафиолет и инфракрасное излучение.
- Высокий шум ~100 дБ.
- Горелка громоздкая — ручная сварка сложнее, требует обучения.
Применение плазменной дуговой сварки
- Морская и авиакосмическая отрасли.
- Сварка труб и трубопроводов из нержавейки или титана.
- В основном электронная промышленность.
- Ремонт инструментов, штампов, матриц.
- Сварка или наплавка на лопатках турбин.
Вот и всё о плазменной дуговой сварке. Надеюсь, статья понравилась. Я также писал о других сварочных процессах — посмотрите их тоже. И не забывайте делиться статьей в соцсетях.
Видео плазменной сварки
Производственный процесс
- Плазменно-дуговая сварка (PAW): обзор процесса, составные части и принцип работы
- Понимание дуговой сварки: виды, принцип работы и ключевые преимущества
- Плазменная дуговая обработка: компоненты, принцип работы и применение
- Лазерная сварка: техники, виды и промышленное применение
- Сварка сопротивлением: виды, процессы и преимущества
- Газовая сварка: процесс, части и применение
- Трение сварка: процесс, преимущества и применение
- Углеродная дуговая сварка: Процесс, оборудование и современные применения
- Принцип работы дуговой сварки: настройка, зажигание дуги, формирование шва
- Плазменная дуговая сварка (PAW): принцип, оборудование, применение, преимущества и недостатки