



Процесс сварки: виды, техники и практические применения
В этой статье вы узнаете, что такое сварка? 10 различных типов сварочных процессов с их работой, преимуществами, недостатками, применениями и многое другое.
Также вы можете скачать PDF-файл этой статьи в конце.
Что такое сварка?
Сварка — это постоянный процесс соединения, в котором два куска металла соединяются вместе для формирования одного куска путем нагрева металлов до их температур плавления. Дополнительный металл, также называемый наплавляемым металлом, добавляется в процессе нагрева для помощи в соединении двух кусков вместе.
В общем, это процесс, в котором два металлических куска похожие (или) непохожие могут быть соединены путем нагревания их до температуры достаточно высокой для плавления металлов с (или) без приложения давления и с (или) без помощи наплавляющего материала.
Сварочный аппарат
Сварочный аппарат используется для создания тепла и нанесения наплавляемого металла. Наплавляемый металл поставляется для формирования шва, либо от самого электрода (или) наплавляющего материала. Температура выработанного тепла порядка 6000°–7000°С. Итак, давайте обсудим, какие существуют различные типы сварочных процессов и как они используются в промышленности?
Читайте также:
- ТИГ и МИГ сварка: Разница между ТИГ и МИГ сваркой
- Как работает подводная сварка? и типы подводной сварки
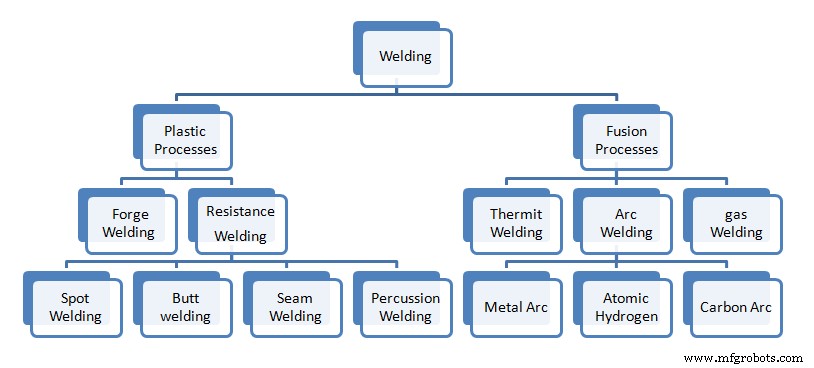
Типы сварочных процессов
Ниже приведены типы сварочных процессов в соответствии с методом выработки тепла:
- МИГ сварка (MIG welding)
- Электродуговая сварка покрытым электродом (Stick welding / SMAW)
- ТИГ сварка (TIG welding)
- Плазменно-дуговая сварка (Plasma Arc welding)
- Электронно-лучевая сварка (Electron beam welding)
- Лазерно-лучевая сварка (Laser beam welding)
- Газовая сварка (Gas welding)
- Сварка флюс-кордовым электродом (Flux cored arc welding)
- Атомно-водородная сварка (Atomic hydrogen welding)
- Электрошлаковая сварка (Electroslag welding)
1. МИГ сварка (MIG Welding)
МИГ сварка означает сварку в защитном газе с непроницаемым электродом. Этот процесс МИГ сварки также идентифицирован как сварка дугой в защитном газе с металлическим электродом (GMAW), которую также можно назвать проводной сваркой.
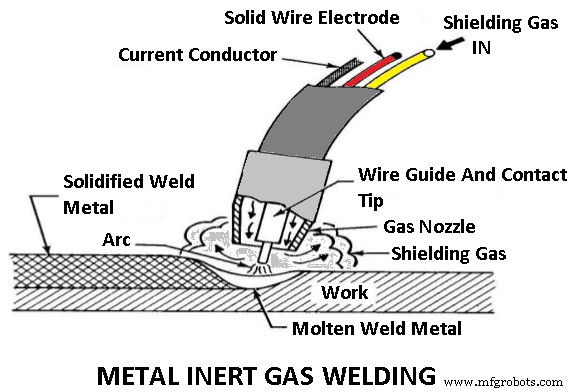
В этом типе сварки тонкий провод работает как электрод, который подается с катушки, закрепленной на пистолете, через гибкую трубку и выходит из сопла на сварочном пистолете или горелке. Провод подается непрерывно, когда нажимается спусковой крючок на сварочном пистолете.
2. Сварка покрытым электродом (SMAW)
Она также идентифицируется как ручная дуговая сварка металла, флюс-защищенная дуговая сварка или сварка электродом. В этом типе сварочного процесса дуга зажигается между металлическим стержнем или электродом (покрытым флюсом) и заготовкой, поверхность обоих стержня и заготовки плавится для создания сварочной ванны.
Одновременное плавление флюсного покрытия на стержне производит газ и шлак, который защищает сварочный шов от окружающей среды. Сварка покрытым электродом — универсальный процесс, идеальный для соединения феррительных и неферрительных материалов с толщиной материала во всех позициях.
3. ТИГ сварка (TIG Welding)
ТИГ сварка означает вольфрамово-инертно-газовую дуговую сварку, от Американского сварного общества также идентифицируется как (GTAW). Этот сварочный процесс также называется газовой сваркой.
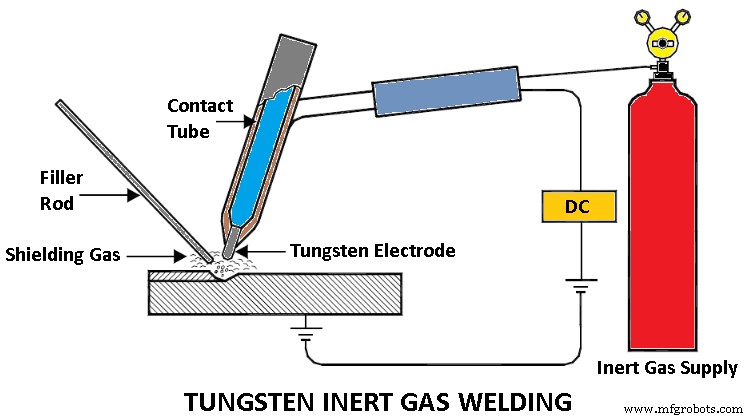
ТИГ сварка использует вольфрамовый электрод, потому что вольфрам имеет высокую температуру плавления. Когда мы берем ТИГ сварку, электрод становится горячим, но не плавится — мы говорим, что это непотребляемый электрод. Непотребляемые электроды не означают, что он служит вечно, а означает, что он не плавится и не становится частью шва.
4. Плазменно-дуговая сварка (PAW)
Плазменно-дуговая сварка (PAW) — это процесс дуговой сварки, использующий тепло, генерируемое сжатой дугой между вольфрамовым непотребляемым электродом и заготовкой (перенесенный дуговый процесс) или водоохлаждаемой сужающей соплой (неперенесенный дуговый процесс).
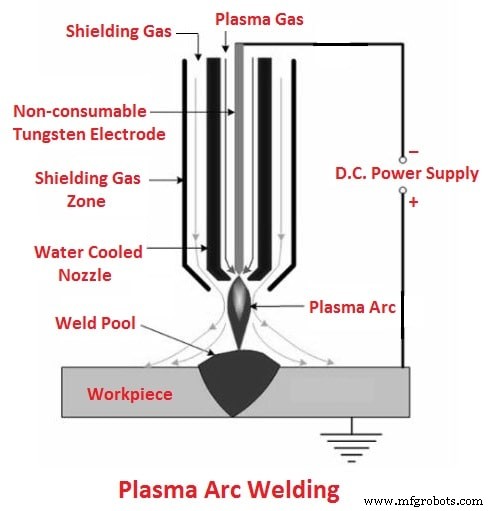
Плазма — это газовая смесь положительных ионов, электронов и нейтральных газовых молекул. Перенесенный дуговый процесс создает плазменные струи высокой плотности энергии и может использоваться для высокоскоростной сварки и резки керамики, медных сплавов, сталей, алюминия, никелевых сплавов и титановых сплавов.
5. Электронно-лучевая сварка (EBW)
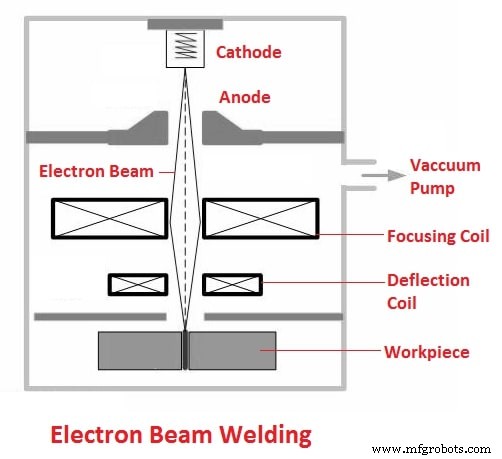
Электронно-лучевая сварка — это сварочный процесс, применяющий тепло, созданное пучком высокоэнергетических электронов. Электроны ударяют в заготовку, и их кинетическая энергия преобразуется в тепловую энергию, нагревая металл так, чтобы края заготовки могли быть соединены и шов образуется после застывания.
ЭБМ также является процессом сварки в жидком состоянии. В котором металл-металл соединение делается в жидком или расплавленном состоянии. Он также описывается как сварочный процесс, потому что он принимает кинетическую энергию электронов для соединения двух металлических заготовок.
6. Лазерно-лучевая сварка (LBW)
Лазерно-лучевая сварка (LBW) — это сварочный процесс, в котором тепло образуется высокоэнергетическим лазерным пучком, направленным на заготовку. Лазерный пучок нагревает и плавит концы заготовки, делая шов.
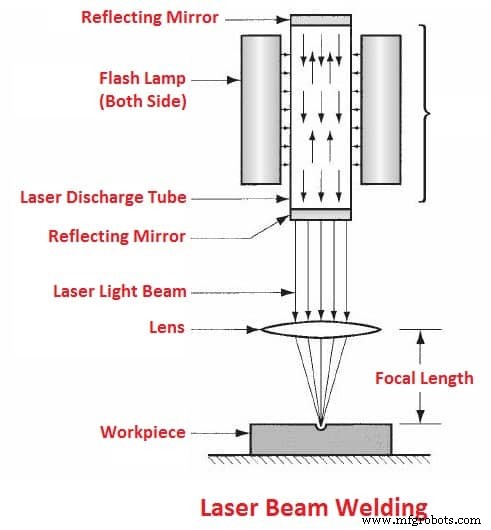
В лазерной сварке (LBM) шов формируется как последовательность перекрывающихся точечных швов или как непрерывный шов. Лазерная сварка применяется в электронике, коммуникациях и авиакосмической промышленности для производства медицинского и научного оборудования, включающего мелкие компоненты.
7. Газовая сварка (Gas Welding)
Газовая сварка выполняется путем плавления сторон или поверхностей, подлежащих соединению, газовым пламенем и предоставлением расплавленному металлу течь вместе, таким образом создавая твердый непрерывный шов при охлаждении.
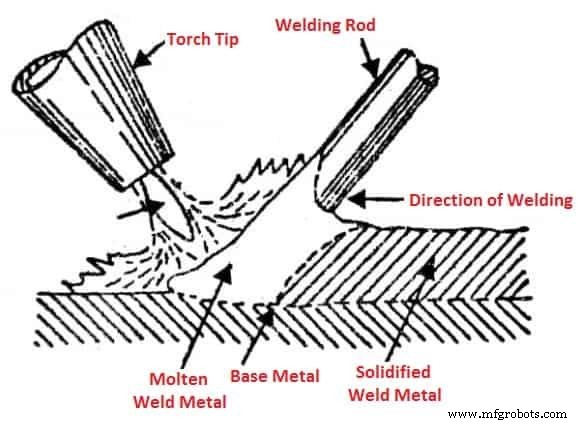
Кислородно-ацетиленовые смеси используются в гораздо большей степени, чем другие, и занимают выдающееся положение в сварочной промышленности. Температура окси-ацетиленового пламени в его самых горячих участках составляет около 3200°C, в то время как температура, достигаемая в окси-водородном пламене, составляет около 1900°C.
8. Сварка флюс-кордовым электродом (FCAW)
Этот тип сварки почти аналогичен МИГ сварке. Фактически, МИГ сварщики часто могут выполнять сварку флюс-кордовым электродом. В этой сварке провод имеет сердцевину из флюса, которая образует газовой щит вокруг шва. Это уменьшает потребность во внешнем газовом abastecimiento.
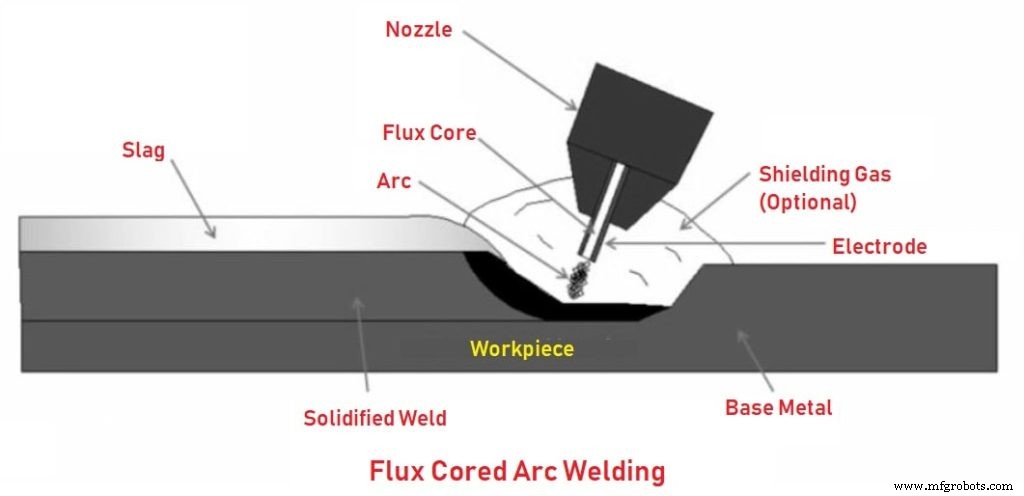
FCAW лучше подходит для грубых, тяжелых металлов, потому что это процесс сварки с высоким теплом. Обычно используется для ремонта тяжелого оборудования для этой цели. Это процесс, который не производит слишком много отходов. Поскольку нет необходимости во внешнем газе, он также стоит дешевле.
9. Атомно-водородная сварка (Atomic Hydrogen Welding)
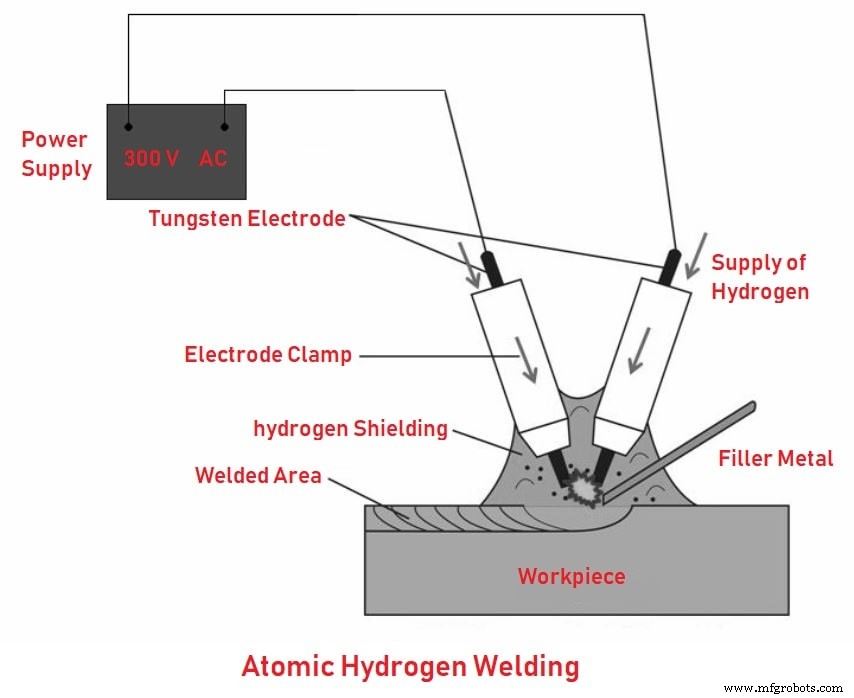
Атомно-водородная сварка — это экстремально высокотемпературная форма сварки, известная как дугово-атомная сварка. Этот тип сварки требует использования водородного газа для защиты двух электродов, сделанных из вольфрама. Она может достигать температур выше ацетиленового горелки и может выполняться с или без наплавляющего металла.
10. Электрошлаковая сварка (Electroslag Welding)
Это продвинутый сварочный процесс, используемый для соединения тонких концов двух металлических кусков вертикально вместе. Вместо того чтобы шов использовался снаружи соединения, он будет происходить между концами двух кусков.
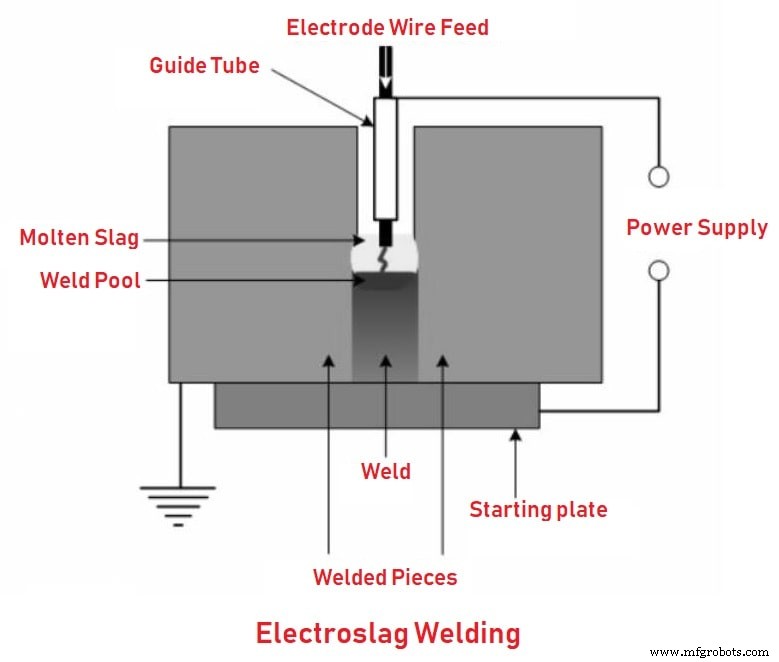
Медный электродный провод подается через металлическую направляющую трубку, которая будет действовать как наплавляемый металл. Когда добавляется мощность, дуга производится, и шов начинается ниже стыка и медленно движется вверх, создавая шов на месте стыка.
Типы сварочных позиций
Ниже приведены четыре основных типа сварочных позиций:
- Плоская позиция (1G и 1F)
- Горизонтальная позиция (2G и 2F)
- Вертикальная позиция (3F и 3G)
- Надголовная позиция (4G и 4F)
1. Плоская позиция (Flat Position)
Самый очевидный тип для выполнения — это плоская позиция, иногда называемая позицией «downhand». Это включает сварку на вершине шва. В этом случае расплавленный металл тянут вниз к шву. Результат — более быстрый и легкий шов.
В 1G и 1F, число 1 относится к плоской позиции, в то время как буква G для шва в пазе, а буква F для углового шва.
2. Горизонтальная позиция (Horizontal Position) (2G и 2F)
Это более сложная позиция, чем плоская, и требует больше мастерства от оператора сварки для исправления.
2G — это позиция шва в пазе, которая включает размещение оси шва в горизонтальной плоскости или почти горизонтальной. Для грани шва она должна лежать примерно в вертикальной плоскости.
2F — это позиция углового шва, в которой сварка выполняется на верхней стороне поверхностей, которые почти горизонтальны, против поверхности, которая почти вертикальна. В этой позиции горелка обычно держится под углом 45 градусов.
3. Вертикальная позиция (Vertical Position) (3F и 3G)
В этой позиции и заготовка, и шов лежат вертикально или почти вертикально. 3F и 3G ведут к вертикальному угловому и вертикальному шву в пазе.
Когда сварка выполняется вертикально, сила гравитации толкает расплавленный металл вниз и поэтому имеет тенденцию к накоплению. Для противодействия этому можно использовать восходящую или нисходящую вертикальную позицию.
Чтобы проверить это в восходящей вертикальной позиции, направьте пламя вверх, помещая его под углом 45 градусов к заготовке. Таким образом, сварщик будет наплавлять металл с нижних частей заготовки для сварки в сторону силы гравитации.
4. Надголовная позиция (Overhead Position) (4G и 4F)
В этом типе сварочной позиции сварка выполняется снизу шва. У нее самая сложная и трудная позиция для работы. Позиции 4G и 4F для швов в пазе и угловых швов.
В надголовной позиции металл, отложенный на шве, приводит к отверстию на детали, происходящему в капельке с более высокой короной. Чтобы избежать этого, держите расплавленную ванну маленькой. Если сварочная ванна становится слишком длинной, устраните пламя на момент, чтобы позволить расплавленному металлу остыть.
Преимущества сварочного процесса
- Хороший шов будет прочнее родительского или основного металла.
- Более быстрый процесс по сравнению с риветованием и литьем.
- Полностью жесткие швы могут быть предоставлены сварочным процессом.
- Применимо ко всем металлам и сплавам.
- Сложные формы могут быть произведены сваркой.
- Сварочное оборудование переносимо и может быть легко обслуживаемо.
- Нет шума, производимого в процессе сварки, как в случае риветования.
- Сварочный процесс требует меньше рабочего пространства по сравнению с риветованием.
- Любое пространство шва может быть сделано легко.
Недостатки сварочного процесса
- Выделяет вредное излучение, пары и брызги (внезапное брызгание искр).
- Сварные швы более ломкие и поэтому их усталостная прочность меньше, чем у соединенных элементов.
- Приводит к деформации и вызывает внутренние напряжения.
- Нужны определенные приспособления и фікстуры для правильного удержания металлов.
- Квалифицированные рабочие и электричество нужны для сварки.
- Контроль сварочной работы более сложен и дороже, чем контроль риветованной работы.
Применения сварки
Применение сварки настолько различно и велико, что не будет преувеличением сказать, что нет металлургической отрасли и нет ветви инженерии, которая не использует сварку в той или иной форме, а именно автомобильная промышленность, судостроение, авиакосмическая и строительство. Она преимущественно используется для фабрикации.
Некоторые из применений:
- Судостроение
- Железнодорожные вагоны
- Автомобильные шасси и кузовное строительство
- Кузова землеройных машин
- Оконные ставни
- Двери, ворота
- Все типы фабрикационных работ.
Заключение
Как вы теперь знаете, Сварка — это сильный процесс соединения, в котором две части металла вместе формируют одну часть путем нагрева металлов до их температур плавления. Некоторые типы сварки выполняются машинами и требуют дорогого специализированного оборудования. Сварка — более быстрый метод по сравнению с риветованием и литьем.
Мы надеемся, что прояснили все ваши сомнения о Сварочном процессе. Если у вас все еще есть сомнения о «Типах сварочного процесса», вы можете связаться с нами или спросить в комментариях.
У нас также есть сообщество в Facebook для вас, если хотите, вы можете присоединиться к нашему сообществу, вот ссылка на нашу группу в Facebook.
Это всё, спасибо за чтение. Если вам понравилась наша статья, пожалуйста, поделитесь ею с друзьями. Если у вас есть вопросы по любой теме, вы можете спросить в разделе комментариев.
Скачать PDF этой статьи
Подпишитесь на наш информационный бюллетень, чтобы получать уведомления о наших новых постах.
Промышленные технологии
- Сварка: определение, виды и применение
- Понимание дуговой сварки: виды, принцип работы и ключевые преимущества
- Ковка: процесс, типы и материалы
- Электронно-лучевая сварка: определение, процесс и преимущества
- Понимание фрезерных станков: Определение, процесс и типы
- Полное руководство по литью металлов: Определения, типы и процессы
- 11 основных видов сварки: классификация, принцип действия и применение
- Принцип работы дуговой сварки: настройка, зажигание дуги, формирование шва
- Виды дуговой сварки с потребляемым и непотребляемым электродом: МИГ, ТИГ, САВ, ФКАВ и др.
- Оборудование для дуговой сварки: источник питания, кабели, держатель, электроды, инструменты, СИЗ