



Подробное руководство по инструментам и оборудованию литейного производства: типы, названия и визуализация
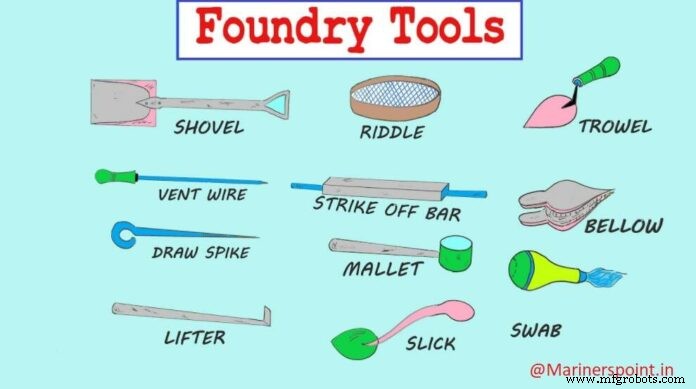
Инструменты и оборудование литейного производства делятся на три группы: ручной инструмент, флаконы (формообразовательные коробки) и механизированное оборудование.
1. Ручной инструмент (Hand Tools)
Номенклатура обширна. Краткое описание ключевых позиций:
1. Лопата (Shovel)
Для смешивания, укачивания, перемещения формовочного песка.
2. Сито / Решето (Riddle)
Круглое или прямоугольное с 표준ной сеткой (Рис. 11.34). Удаляет чужеродные включения (гвозди, древесину) из формовочного песка. Есть ручные и механические (для больших объемов).
3. Стержень литейного канала (Sprue Pin)
Конический стержень (Рис. 11.35), вдавливают в верхнюю половину флакона (cope) до линии раздела. При извлечении удаляет песок, образуя литейный канал (sprue) для заливки металла. Тот же стержень формирует податочный канал (riser).
4. Надув / Дувка (Bellows)
Сдувают свободные песчаные частицы с модели и из формовочной полости. Ручная дувка (Рис. 11.36). На формовочных машинах — компрессионная воздуховая струя.
5. Забивка / Ремер (Rammer)
Деревянный инструмент для укупорки/забивки песка в форму. Один конец — заточенный (peen), другой — плоский (butt). Напольные забивки — с длинными рукоятками. Пневматические — для крупных форм, экономия труда и времени.
6. Келя (Trowel)
Металлическое лезвие с деревянной рукояткой (Рис. 11.38). Для заглаживания поверхностей форм, ремонта поврежденных участков. Обычно прямоугольная, с круглым или квадратным концом.
7. Шлице (Slick)
Маленький двуконцевой инструмент: плоский с одной стороны, ложечко — с другой (Рис. 11.39). Разные формы, чаще овальное ложечко. Для ремонта и доводки малых поверхностей формы.
8. Подъемник (Lifter)
Тонкие стальные пластины разной ширины и длины с загнутым концом (Рис. 11.40). Чистят и доводят дно и боковые стенки глубоких узких полостей.
9. Стригль / Правило (Strike-off Bar)
Металлическая или деревянная рейка с прямым краем (Рис. 11.41). Стригут/срезают излишки песка после забивки для получения ровной поверхности.
10. Щетка / Мочалка (Swab)
Простая — кисточка с длинными конопляными волокнами. Ламповая — резиновый пузырек для воды и мягкая кисточка на конце (Рис. 11.42). Влажнят песок вокруг модели или наносят краску.
11. Резак залива / Струйный резак (Gate Cutter)
Небольшой кусок белотистости заданной формы. Для вырезания заливочных каналов и струйников в форме.
12. Кий / Молоток (Mallet)
Сыромятной кий — для отшатывания модели в форме, чтобы извлечь без повреждений.
13. Вентиляционный стержень (Vent Rod)
Проволока/стержень (Рис. 11.45) для проделывания ряда малых отверстий для выхода газов при заливке расплава.
14. Вытяжной штырь / Винт (Draw Spike or Screw)
Заточенный стальной стержень с петлей на конце (Рис. 11.46). Для отшатывания и извлечения модели из песка. Резьба на конце для зацепки металлических моделей.
15. Отшатывательная пластина (Rapping Plate)
Пластина для отшатывания и извлечения модели (Рис. 11.47). Крепится к модели длинными винтами/болтами. Формовщик вставляет штырь в отверстие пластины, отшатывает, затем вкручивает вытяжные винты.
16. Литейный вес (Pouring Weight)
Чугунная пластина с крестообразным отверстием для свободы размещения струйника. Кладут на верхнюю половину формы, чтобы давление расплава не раздвинуло половины (предотвращает «утечку» — run-out).
17. Анкерные штыри / Подпорки (Gaggers)
Железные стержни, загнутые на одном или обоих концах (Рис. 11.48). Армируют песок в верхней части флакона, держат нависающие пескомассы.
18. Зажимы (Clamps)
Для сцепления верхней (cope) и нижней (drag) половин готовой формы, чтобы cope не всплывало при заливке металла (Рис. 11.49).
19. Уровень (Spirit Level)
Для проверки горизонтальности песка, флакона или стола формовочной машины (Рис. 11.50).
20. Формовочная доска и нижняя доска (Moulding Board and Bottom Board)
Гладкая деревянная доска под флакон и модель при начале формовки. После переворачивания формы служит нижняя доска (bottom board) — опора до заливки.
2. Флаконы / Формообразовательные коробки (Moulding Boxes / Flasks)
Песчаные формы готовят в специальных коробках — флаконах (flasks). Назначение: придать песку необходимую жесткость и прочность. Обычно две половины, соосные благодаря штырям. Верх — cope, низ — drag.
Если три секции — средняя cheek (Рис. 11.3). Материал: дерево или металл (зависит от размера и назначения). Металлические — для серийного производства; деревянные — экономичнее для единичных заказов со спец. флаконом.
Два основных типа:
- Съемные (Snap flask) — петля на одном углу, защелка на противоположном. Флакон снимают с формы перед заливкой (Рис. 11.51). Один флакон — много форм для одной заливки.
- Неразъемные / Коробочные (Box flask) — остаются в форме до конца заливки (Рис. 11.52). Обычно металл, для малых/средних форм.
Конический съемный флакон — жесткие углы, гладкие внутренние стенки с конусом 5° для снятия вверх.
Типичный деревянный флакон (Рис. 11.53): боковые бруски выступают за торцы, образуя по две рукояти на конце. Стены сцеплены крепкими перекладинами с болтами. Удобен для крупных форм.
3. Механизированное оборудование (Mechanical Tools)
Включает формовочные машины: забивку песка, переворот формы, извлечение модели. Также: механические сита, песосмесители, пескоконвейеры.
Даже заливку и выбивание форм механизируют, а заготовки транспортируют машинами в очистительный участок. Степень механизации сильно варьируется. Массовые литейные цеха (малое номенклатурное множество, большие объемы) механизируют глубже, чем единично-малые (job-shop).
Приведен перечень основных инструментов и оборудования литейного производства с описанием функций. Надеемся, статья понравилась. Ждем ваших отзывов в комментариях!
Промышленные технологии
- Операции на токарных станках и режущие инструменты: Освоение точной обработки
- Освоение операций обработки: Основные инструменты и техники
- Понимание фрезерных станков: функции, применение и преимущества
- Покупка и продажа высококачественного б/у и запасного процессного оборудования
- Эффективная санитизация и дезинфекция промышленного оборудования для предотвращения передачи COVID-19
- Понимание трубопроводно-приборных диаграмм (P&ID): Ключевые определения и применения
- Стратегические решения финансирования для производственного оборудования и инструментов
- Почему покупка б/у техники выгодна вашему бизнесу
- Инструментальная сталь и штамповочный инструмент: прочность, износостойкость, производительность
- Инструменты и оборудование для ковки: полное руководство по типам и применению