



Волоконные лазеры набирают мощь: революция в резельной производительности
Не только волоконные лазеры для резательных приложений доминируют на рынке, их качество улучшается. Увеличенная мощность, скорость и возможности открывают новые приложения.
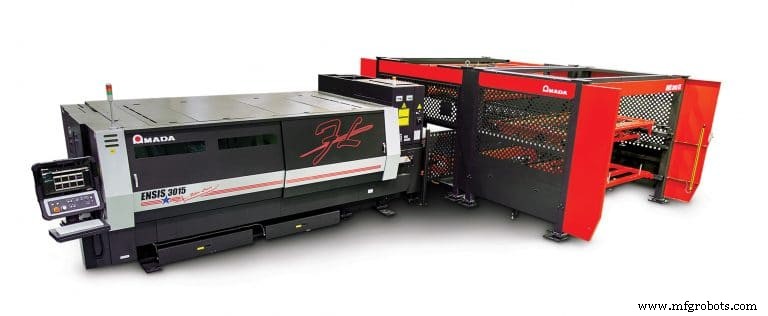
Внедрение комплексной лазерной резельной системы — не задача для слабонервных. Помимо финансовых затрат, требования включают планирование полной системы, а не только лазера, по словам Дастина Дила, менеджера по продуктам лазерного дивизиона Amada America Inc., Буэна Парк, штат Калифорния. Также есть размещение установки и приобретение лазерного блока и оборудования, включая загрузчики, разгрузчики, чиллеры и управления. Наконец, система должна быть интегрирована в общую отчетность и циклы обратной связи. Результат — система, способная генерировать существенный ROI за удивительно короткое время.
Хотя CO2-лазеры, представлявшие формовательную фазу лазерной резки, были вытеснены более новыми волоконными лазерами, они все еще имеют место на рынке. Джеф Тайл, менеджер по продажам Северной Америки — фabrication в Murata Machinery USA Inc., Шарлотт, штат Северная Каролина, объяснил: «Современные CO2-лазеры обычно используются для резки заготовок толщиной более 1 дюйма и могут обеспечить чистый разрез. Также они не ограничены размером стола. Они все еще важный фактор в критических отраслях вроде судостроения и обороны, но волоконный лазер явно самый популярный выбор для обычных приложений по листовому металлу».
Пока большинство продваемых сегодня волоконных лазеров в диапазоне 1-6 кВт, более мощные конфигурации проникают в выбранные приложения и будут продолжать расти в рыночном присутствии. Брендон ДиВинченцо, менеджер по продуктам для лазеров и автоматизации в Bystronic Inc., Элгин, штат Иллинойс, прокомментировал: «Стальные сервисные центры приветствовали появление более мощных блоков, которые сейчас имеют рабочую способность в диапазоне 10-12 кВт. По мере увеличения скоростей мы увидим больший спрос».
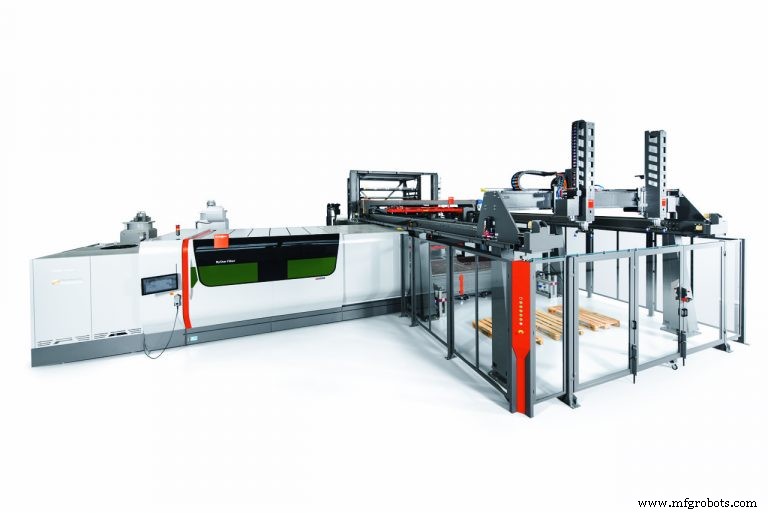
Сегодняшние волоконные лазеры обычно являются частью полной системы обработки, как отметил Дила от Amada. «Лазер не может рассматриваться как автономный блок. Он должен быть частью системы», — сказал он. «Мы работаем с нашими клиентами, чтобы "сделать домашнюю работу" входя, чтобы entregar пакет, в котором все модули — загрузка, разгрузка и сам блок — спроектированы вместе. Мощность — часть уравнения, но в зависимости от приложения, вся система должна быть рассмотрена».
Волоконные лазеры должны быть универсальными, способными обрабатывать разные типы материалов. Например, серия ENSIS от Amada использует проприетарную волоконную лазерную технологию для обработки как тонких, так и толстых материалов без смены резельного линзы или ручной настройки. 3 кВт волоконный движок включает технологию ENSIS от Amada, которая оптимизирует лазерный режим и параметр продукта луча (BPP) на основе толщины обрабатываемого материала. Серия ENSIS способна на высокоскоростную резку в тонком материале, ключевую способность волоконной технологии, и может эффективно обрабатывать толстую пластину, по словам Amada America.
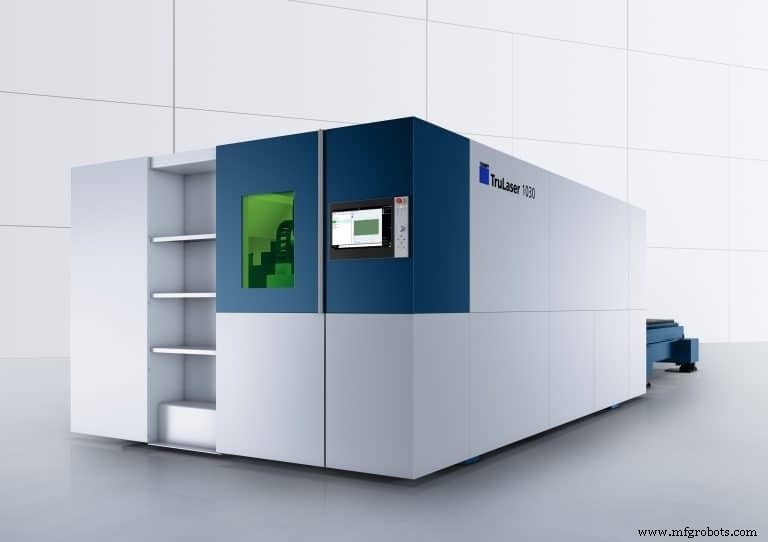
Улучшения в резельной технологии — значительный фактор в растущей популярности волоконных лазеров. «Ранние волоконные блоки имели проблемы с оставлением рваных краев», — сказал Марк Бронски, глава продаж по лазерам в Trumpf Inc. в Фармингтоне, штат Коннектикут. «Дополнительная мощность и уточнения привели к способности достичь финиша, сравнимого с CO2 в пластине 5/8 - 3/4 дюйма [15,9-19,05 мм]».
Хэнк Уайт, менеджер по программным системам в MC Machinery Systems Inc. в Элк Гров Вилладж, штат Иллинойс, отметил, что клиенты избирательны когда речь идет о лазерной мощности. «Хотя мы видим рост рынка для 8 кВт систем, клиенты исключительно осторожны в определении требований по мощности для их индивидуального приложения. Если более слабые блоки могут сделать работу, они останутся в этой категории, потому что более крупные блоки стоят дороже в покупке и эксплуатации, и во многих случаях не могут идти быстрее».
Специализированная резка
Более мощная лазерная резка делает значительные вroads в более специализированных областях. К ним относятся 3D-приложения, отверстия и обработка ленты и труб. Марк Барри, вице-президент по продажам и маркетингу в Prima Power Laserdyne LLC, Чамплин, штат Миннесота, прокомментировал: «В двумерной резке отрасль видит увеличенный спрос на 6 кВт, но когда речь идет о высокой точности в приложениях вроде сверления охлаждающих отверстий в турбинных двигателях, более мощные QCW (квази-непрерывной волны) лазеры доставляют требуемый уровень точности».
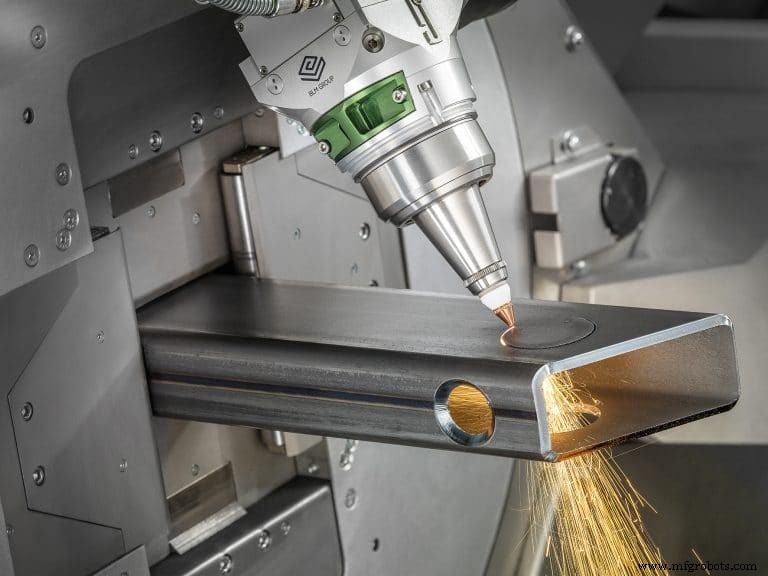
Роберт Адельман, менеджер по лазерным продуктам Северной Америки в BLM Group USA, Нови, штат Мичиган, отметил, что в приложениях трубной резки требования по мощности двинулись вверх от 3 кВт до 5 кВт. «Все волоконные лазеры быстрее пробивают и быстрее режут, хотя мы не используем выходные мощности, типичные для мира плоского листа, так как всегда есть другая сторона трубы для рассмотрения», — сказал он. «Это верно как для обычных 2D станков, так и для 3D блоков до 45°. В зависимости от станка, диаметры варьируются от 1/2 до 24 дюймов [12,7-610 мм] внешний диаметр, и более крупные станки могут сверлить и нарезать резьбу».
LaserCoil Technologies LLC, Наполеон, штат Огайо, покупает лазеры для интеграции в операции бланкирования ленты. Джей Финн, GM и CTO, заявил: «Мы повышаем мощность, когда мы комфортно с оптикой. Сейчас мы используем 8 кВт лазер для систем, обрабатывающих материал от 0,5 до 35 мм, производя желаемый край. Большинство наших систем имеют множественные головы и включают полные системы обработки материалов».
Автоматизация в комбинации с лазерами
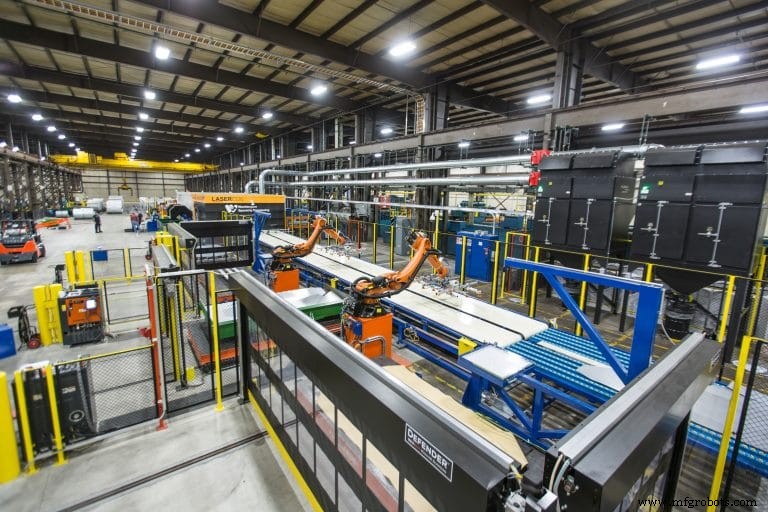
С волоконными лазерами автоматизация — факт жизни. Маленький цех может начать с простой системы загрузки. Вскоре, однако, приходит понимание, что нужно больше компонентов для достижения полного потенциала. Тогда становится очевидно, что требуется много планирования и коммитмента.
Одним из главных соображений является пространство. Лазерам нужно выделенное пространство, разумно свободное от загрязнений и достаточно большое для обеспечения любого добавления дальнейшего автоматного оборудования. Дила от Amada отметил, что мудро «оценить доллары за квадратный фут. Перед входом, ознакомьтесь с различными модульными системами, чтобы понять, как будет прогрессировать установка. Мы редко продаем автономные лазеры. Системы, которые мы предоставляем, ориентированы на расширение и гибкость. Учитывая скорости производства, основной вызов — управление потоком деталей, выходящих с машины».
ДиВинченцо от Bystronic согласился. «Автоматизация — значительный фактор как для крупных OEM, так и для маленьких цехов, хотя они отличаются в потребностях процесса», — сказал он. «Например, стальной сервисный центр в первую очередь озабочен количеством, в терминах "тонн через лазерную кровать", тогда как контрактный цех ищет скорость и эффективный поток материалов». Разнообразие компонентов сделало возможным для пользователей развивать индивидуальные стратегии автоматизации под себя.
Тайл от Murata Machinery заметил: «Мы продаем три вида систем, говоря широко. Паллетный загрузчик, башня с четырьмя или восемью ящиками, и система сортировки деталей. Башня поставляет заготовку, а система сортировки продвигает нарезанные детали на следующую станцию. Глядя в будущее, мы видим гибридные лазеры с множественными функциями набирающими популярность». Маленькие цехи могут быть ограничены затратами. «Цехи, использующие различные материалы, могут войти в игру, запрограммировав один паллетный загрузчик», — сказал Тайл. «По мере роста их бизнеса, автоматизация становится неотразимой благодаря быстрому ROI».
По мере того как резельная автоматизация движет увеличенным производством, дальнейшая автоматизация необходима. «Нижние по течению процессы — следующий рубеж, включая очистку краев и формовку», — заявил Уайт от MC Machinery Systems. Ключ к успеху — разработка ПО, которое может объединять модули от разных производителей через единую программу.
Многочисленные различные формы и конфигурации труб требуют более специализированного подхода. «Конвенционально, станки не были способны к пучковой загрузке кастомных форм в трубных лазерах», объяснил Адельман от BLM Group USA. «Сегодня трубные лазеры могут пучково-загружать специальную форму вроде "арахис" автоматически. Используя специализированные камеры, станок может определять ориентацию трубы для обеспечения правильного зажима, а также правильной ориентации детали».
«Гибкость ключева в обработке ленты», — объяснил Финн от Laser-Coil. — «Каждая система, которую мы продаем, работает в непрерывном и индексном режимах и может интерфейсировать с любым типом стакера. Также мы спроектировали наши модули с тем же фуутпринтом, что и старые механические бланкирующие оборудования, чтобы облегчить процесс обновления».
Барри от Prima Power Laserdyne резюмировал: «Если у вас будет лазерная резка, у вас будет автоматизация. Лазер — не дискретный предмет, это компонент».
Управление, автоматизация и операторы
Поддерживающие движ к автоматизированным лазерным резельным системам различные изощренные управления, которые должны быть интегрированы. «Идеальная парадигма управления предполагает бесшовную интеграцию с ERP-системами, тем самым устраняя отходы в административных процессах. Критично для успеха — тотальный постоянный мониторинг, а также алерты обслуживания. Цель — ноль непланируемого простоя», — заявил Бронски от Trumpf.
Современные системы автоматизации значительно повысили статус оператора. Это особенно видно в эволюции управления в интегрированных системах. Дила от Amada America прокомментировал: «Двадцать лет назад управление лазерной системой было таким же сложным, как кабина самолета. Сейчас это больше похоже на iPad, предлагая сенсорный интерфейс и лучшую графику. Системы имеют лучшую функцию редактирования и значительно улучшенную обратную связь. Оператор может удаленно мониторить сервисные проблемы, историю сервиса и статус аварий для прошлых или текущих аварий».
ДиВинченцо от Bystronic отметил увеличенный спрос клиентов на стандартизированные управления. «Клиенты требуют совместимые управления, которые могут интерфейсировать не только с лазерной резельной системой, но и с другими станками и ERP-системами, обрабатывать рабочие заказы и воронку данных и деталей к следующей операции». Уайт согласился и отметил: «Когда речь идет о процессоре, у разных строителей все их собственные "секретные соусы". Тем не менее, стандартизация приходит, но с ней безопасность критична».
Управление и ПО сделали огромную разницу в обработке ленты. Программные системы могут рассчитывать гнездование на основе оптимального резельного паттерна для конкретной ширины ленты, а также определять ширину ленты, которая предложит лучший выход. Финн объяснил: «Финальное гнездование зависит от процесса подачи ленты. Ведущий край должен совпадать с конечным краем. Для облегчения принятия, мы разработали ПО для автоматизации гнездования и оптимизации резельного пути. Это делает менее запугивающим приведение лазеров в вашу операцию».
Управление и программные системы также создали обширные продвижения в манипулировании лазером. «Было огромное улучшение во времени смены для как обычных, так и сложных деталей. Мы теперь можем менять мощность на импульс-по-импульсу основе с временем отклика буквально за миллисекунды», — сказал Барри от Prima Power Laserdyne. «Это позволило нам приобрести огромную гибкость в многопроцессных операциях. Например, мы можем не только производить любую форму отверстия под любым углом, но и переходить от сверления к сварке. Настраивая мощность и пульсацию, мы также можем обрабатывать новые материалы, включая углеродно-матричные композиты (CMC)».
Управления также продвинули гибкость в обработке трубных материалов. «Последние интегрированные системы снимают работу со станка и перенесли ее на этап производственного планирования», — сказал Адельман от BLM Group USA. «Теперь гнездование ПО может не только гнездовать детали в задания, но и выбирать, какие опции необходимы (как ориентация сварочного шва на трубах) для создания всего производственного запуска, пока новичок-оператор может фокусироваться на управлении загрузкой материала и упаковке деталей. Функции управления могут создавать производственные расписания и рассчитывать точные времена и стоимости заданий. Чтобы гарантировать, что наши клиенты смогут воспользоваться множественными возможностями управления, мы предоставляем обучение как на нашем объекте, так и на объектах наших клиентов».
Улучшения качества в волоконных лазерах
Благодаря сочетанию мощности и функций управления, сегодняшние волоконные лазеры двинулись вверх по кривой, насколько касается качества. В некоторой степени это связано с пользовательским опытом и способностью управления определять правильные параметры для конкретных типов материалов. «Технология потока, улучшения в использовании диодов и оптики, и большая забота в определении смеси газов все внесли вклад», — по словам Уайта от MC Machinery Systems. «Даже с улучшениями на лазерной голове, уравнение стоимости все еще присутствует, и некоторые пользователи чувствуют, что более экономично нанять последующий финишный процесс, чем тратить усилия на регулировку лазера».
Два из самых важных факторов в контроле качества — предупредительное обслуживание и управление материалами, по словам Бронски от Trumpf. «Сложность лазерных систем требует высокой степени предупредительного обслуживания, и обучение абсолютно необходимо. Другой ключевой фактор связан с материалом, вовлеченным в процесс. Пользователи должны инспектировать то, что они получают, чтобы обеспечить высокое качество, иначе они потеряют на производительности».
Дила от Amada America привел важность смешения газов. «Использование правильной смеси газов может улучшить качество края до такой степени, что устраняет вторичные операции. Мы видим растущую популярность внутренней генерации азота с использованием фильтрации, бустерных насосов и накопительных баков. Также есть тренд к инспекции деталей через 3D-изображение и системы видеоконтроля».
Баланс скорости против качества остается первичным соображением. По мере продвижения систем, усилия по поддержанию качества на высокой скорости включали использование высокоточных линейных приводов вместо зубчатой рейки и шестерни, и включение сервоприводов. Реальный контроль ключевой в трубных и ленточных операциях. Сканирование теперь может обнаруживать скручивания в трубной заготовке и корректировать для компенсации. Точно так же ленточная заготовка может инспектироваться «на лету» для обеспечения надлежащего контроля качества. ДиВинченцо от Bystronic резюмировал экономику качества: «Это больше не о стоимости труда, а о скорости труда».
По мере прогресса улучшений в лазерной резке и технологии автоматизации, фabriкаторы и другие конечные пользователи будут сталкиваться с разнообразием выборов, которые повлияют не только на резельную операцию, но, в случае OEM, на весь производственный процесс. Скорость лазера и приход более обширной автоматизации могут сделать для фabrication то, что конвейер сделал для автомобильного производства.
Опыт конечного пользователя: Hatco Corp.
Штаб-квартира в Милуоки с производственными объектами в Стёрджен Бей, штат Висконсин, Hatco Corp. — производитель коммерческого пищевого оборудования. Она делает пищевые утеплители, мерчандайзеры для еды, тостеры и другие продукты. Производственные партии варьируются от сотен единиц для размещения в магазинах удобств или фастфуде до единственного специально оборудованного утеплителя для конкретного объекта. Девиз компании — «Экономическое количество заказа — один».
В погоне за этой целью компания постоянно расширяла и обновляла свое производственное предприятие с последними оборудованием и техниками.
«Многие производители и цехи склонны быть "центрированными на детали" и видеть отдельные детали как цели сами по себе. В Hatco наши процессы ориентированы на продукт и, потому что наши люди могут видеть весь процесс под одной крышей, есть постоянное осознание поддержания жестких инвентарных контролов и эффективного производственного потока», — сказал Стив Кристоферсон, вице-президент по производству Hatco.
Опыт Hatco с лазерами уходит достаточно далеко, что Кристоферсон вспоминает «медленную скорость ранних лазеров была мучительной для наблюдения. Теперь, благодаря скорости и качеству, волоконный — это будущее».
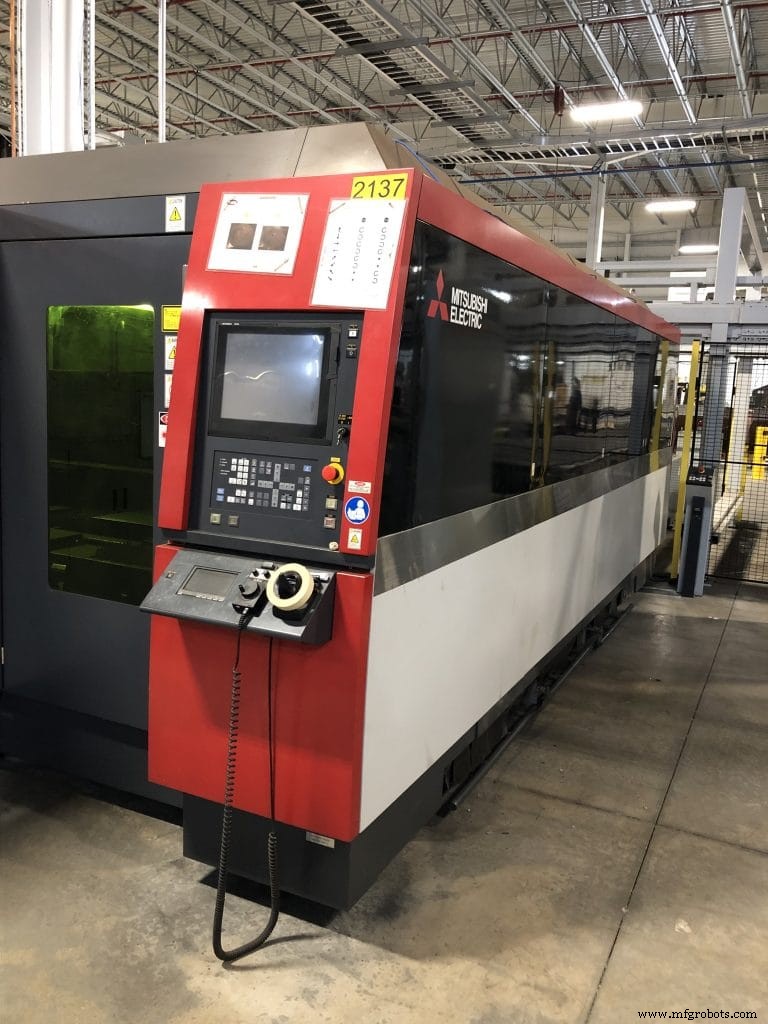
В настоящее время Hatco использует четыре лазера Mitsubishi, три из которых CO2 и последний 4 кВт волоконный лазер. Обрабатываемый металл включает более 100 различных размеров и калибров, от пластины до 24 и 28 калибра и включает нержавеющую и мягкую сталь, а также алюминий. Допуски могут быть такими жесткими, как 0,0001 дюйм (2,54 мкм). «Поскольку так много деталей, которые мы производим, трехмерны, мы буквально должны взять деталь и "развернуть" её, чтобы достичь правильного резельного паттерна. Мы используем динамическое гнездование для оптимизации выхода из сырья», — прокомментировал Кристоферсон.
Лазеры расположены в выделенном участке завода. Mitsubishi «River» FMS движет материал внутрь и наружу. «Потребовался полный год работы, чтобы перейти к автоматизированной системе, которую мы хотели», — сказал Кристоферсон. «Мы выбрали 4 кВт волоконную систему как наиболее экономичную для наших целей. Работа назначается каждому из четырех лазеров на основе типа и толщины материала и качества реза, которое может быть достигнуто». Зона лазеров была спроектирована для допуска будущего расширения и расположена рядом с низинными процессами для зачистки (когда необходимо) и гибки.
Когда речь идет о качестве, Кристоферсон отметил, что «каждый оператор — инспектор». Сотрудники Hatco обучены в множественных производственных дисциплинах, чтобы понимать сложности процесса и иметь возможность вмешиваться в случае, если какие-то проблемы замечены. Несколько лет назад компания была куплена сотрудниками, и есть «собственнический интерес» со стороны всех.
Дэйв Ролстон, президент Hatco, ранее возглавлял инженерию и часто можно увидеть на производственном полу. «Мы исключительно гордимся качеством нашего оборудования и степенью автоматизации, которую мы достигли в нашей лазерной зоне», — прокомментировал Ролстон. «Но, в конце концов, это мастерство и гордость наших людей, что держит нас "лучшими в классе"».
Система управления автоматикой
- 5 ключевых преимуществ лазерной резки для современного производства
- Окончательное руководство по выбору волоконно-лазерной резальной машины
- Станки для лазерной резки волоконного типа: долговечность, производительность и рекомендации по обслуживани…
- Почему станки лазерной резки волоконного типа превосходят CO₂-лазеры в точности и эффективности
- Станки лазерной резки волоконного типа: раскрытие точности и эффективности в производстве листового металла
- Роботизированная резка волоконным лазером против плазменной резки: ключевые различия и выбор решения
- Понимание лазерных технологий: полное руководство по резке и гравировке
- 5 ключевых преимуществ лазерной резки труб для прецизионного производства
- От водореза к волоконному лазеру: раскрываем новый производственный потенциал
- ТО волоконно-лазерного станка: лучшие практики и советы