



Stewart-Haas Racing повышает производительность и снижает затраты стратегиями умного станочного цеха
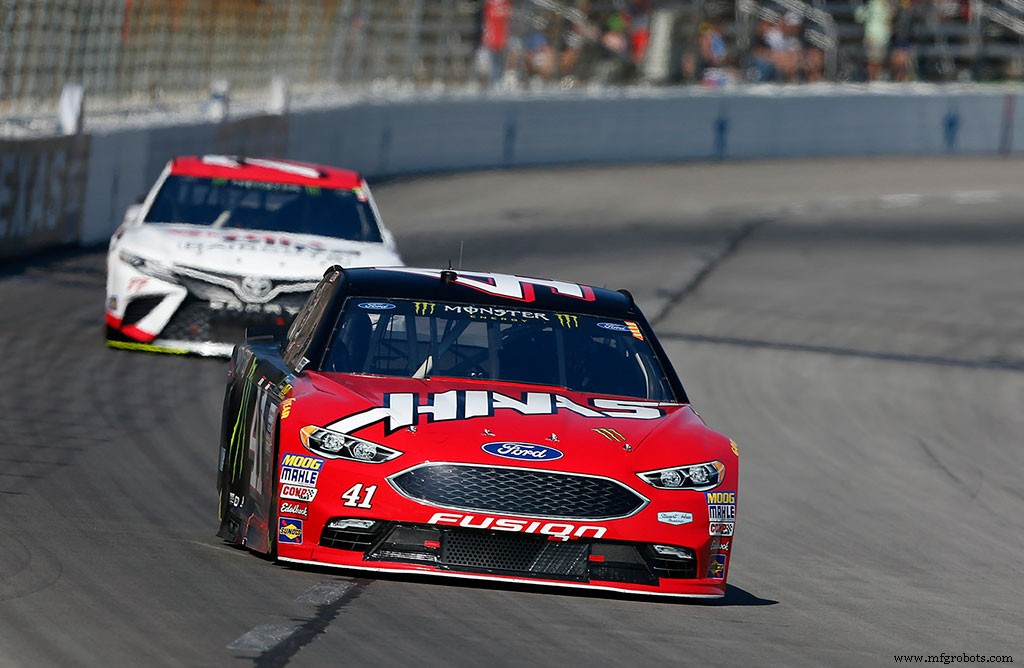
Каннаполис, штат Северная Каролина — Как и большинство автопроизводителей, команды NASCAR мотивированы делать детали лучше, дешевле и быстрее. Сотни ведущих брендов Fortune 500 заметны на выразительных окрасках болидов, указывая на продолжение здоровых инвестиций в спорт.
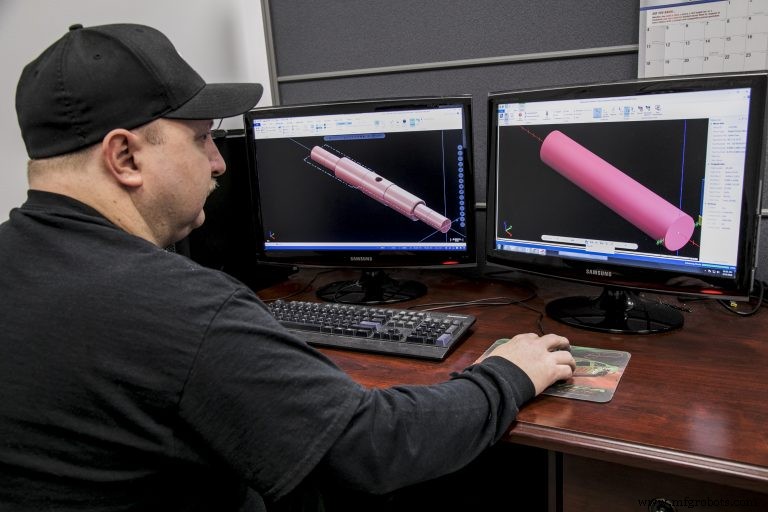
Тем не менее, разумность преобладает в любой умной компании, и гоночные команды ищут творческие способы экономить. Это касается и операций станочного цеха. Один из способов, которым Stewart-Haas Racing достигает этого — применение траекторий Dynamic Motion в их CAD/CAM ПО Mastercam (CNC Software Inc., Толланд, штат Коннектикут).
Stewart-Haas Racing — титулованная команда NASCAR, сооснователями которой являются трехкратный чемпион Monster Energy NASCAR Cup Series Тони Стюарт и Джин Хаас, основатель Haas Automation, крупнейшего в Северной Америке производителя станков с ЧПУ.
Организация выдвигает четыре экипажа в Monster Energy NASCAR Cup Series — №4 Ford Fusion Кевина Харвика, №10 Ford Fusion Эрика Алмиролы, №14 Ford Fusion Клинта Бауэра и №41 Ford Fusion Курта Буша. Команда также участвует в NASCAR XFINITY Series, выдвигая полноценный экипаж — №00 Ford Mustang Коуля Кастера и один частичный — №98 Ford Mustang. Базируется в Каннаполисе, штат Северная Каролина, Stewart-Haas Racing работает из объекта 200 000 кв. фут (18 580 кв. м) с около 370 сотрудниками.
Очень активные 4000 кв. фут (372 кв. м) этой площади — станочный цех компании. Stewart-Haas Racing усиливает свои производственные стратегии, чтобы делать больше деталей самостоятельно, которые раньше аутсорсились. Это дает лучший контроль качества, улучшенные сроки поставки и дополнительную защиту проприетарных дизайнов. Делать больше заставило Stewart-Haas оптимизировать парк станков (преимущественно Haas), производственные процессы и процедуры, и ЧПУ-программирование деталей — конкретно с новыми траекториями Dynamic Motion.
Пояснение
Хотя эти передовые CAM-траектории были в последних версиях Mastercam и были запущены около 10 лет назад, они все еще новыми для многих в производстве и постоянно улучшаются и интегрируются в больше функций для фрезеровки и токарной обработки.
Краткое пояснение: Обычно традиционные ЧПУ-программы основаны на геометрических границах. Резак входит в материал и движется в одном направлении до встречи со стеной или препятствием, затем меняет направление. Резак покрывает всю площадь, заданную моделью детали, резая все на своем пути. Иногда это материал, а иногда — неэффективное «воздух».
Теперь более современные траектории Dynamic Motion заставляют резак вести себя неконвенционально. Движение резака управляется высокоинженерным набором правил, учитывающим как область удаления металла, так и меняющееся состояние материала на различных стадиях обработки. Проприетарные алгоритмы предвидывают следующее, взвешивают альтернативы и автоматически модифицируют подачи, шаговые перемещения и режущие движения в ответ на меняющиеся условия материала по мере резания детали.
Цель — удалять материал эффективнее, контролируя боковые силы для избежания излишков, генерирующих тепло. Часто называемое «обработкой с постоянной нагрузкой на зуб» (constant chipload machining), более плавные, безопасные движения — постоянно в резании — снимают напряжение с режущих инструментов и станков, увеличивая их долговечность.
«Самая большая трансформация, которую я видел за последний год в нашем цехе — полное принятие динамических траекторий Mastercam», — сказал Джон Симмонс, менеджер станочного цеха с ЧПУ Stewart-Haas Racing. — «Очень мощные. Теперь мы можем делать готовые детали прямо из крупного блюма, а не делать мелкие компоненты и сваркивать их вместе. Динамические траектории дают нам гораздо больше зацепления резака, что сокращает необходимость оптимизации черновых траекторий и позволяет быстрее переходить к финишным операциям».
Рост скорости
Как пример того, насколько быстрее, Симмонс приводит компонент центральной тяги рулевого управления — одно из многих применений деталей, выигрывающих от траекторий Dynamic Motion. Рулевая тяга — соединение от рулевой механики к колесам, очень важный компонент. Деталь начинается на вертикальном фрезерном станке с ЧПУ Haas модели VF6 TR (для тринниона) 50-тайпер как сплошной брусок 150 фунтов (68 кг) легированной стали примерно 4″ × 5″ × 23,5″ (102 × 127 × 597 мм). Черновой процесс раньше занимал 12 часов, теперь — 7 часов за счет применения «материало-зависимых» траекторий.
«Я бы сказал, мы на 60–75% эффективнее, и это не только время резания, но и значительно большее срок службы инструмента с динамическим движением», — сказал Симмонс.
Последующие операции 3D-контурной фрезеровки доводят критические размеры. Допуски, финишная геометрия и вес детали не раскрыты Симмонсом по конкурентным причинам. Однако он назвал основные причины роста эффективности черновой обработки с передовыми траекториями:
- Минимальные шаговые перемещения для избежания накопления тепла и избыточных боковых сил;
- Плавные движения, снимающие напряжение с инструментов и станков;
- Высокие частоты шпинделя;
- Максимальное зацепление канавок для среза, удаляющего больше всего материала;
- Непрерывное зацепление материала (набегающая фрезеровка) для минимизации холостых ходов;
- Динамическая регулировка шаговых перемещений для поддержания постоянной нагрузки на инструмент;
- Стратегии входа резака, представляющие резак к материалу под самым безопасным углом;
- Материальная «осведомленность», удерживающая резак в стабильном, безопасном режущем состоянии независимо от геометрии контура (модифицирует траекторию так, чтобы стружка была одного размера);
- Микроподъемы, поднимающие резак от дна детали или от стенок, чтобы тепло не накапливалось при регулировке скоростей резания при репозиционировании.
«Сложные технологии»
Помимо тяжелого вертикального центра обработки Haas VF6 TR, в цехе Haas 14 других станков. Токарные центры Haas с живыми фрезерными головами — последние дополнения, так как Симмонс сказал, что в основном токарные детали раньше аутсорсились, а теперь привезены в-house. Помимо операций обработки, участок цеха имеет полностью оборудованный отдел контроля качества, тщательно проверяющий каждую деталь на дефекты.
«По мере того как сложные технологии становятся все более повсеместными в нашем цехе, поддержка, которую мы получаем от различных поставщиков, имеет первостепенное значение», — сказал Симмонс. — «Это больше, чем просто иметь технологии, мы хотим быть уверены, что извлекаем максимум из наших инвестиций, чтобы в конечном счете экономить деньги, повышать эффективность и делать конкурентоспособные болиды.
Например, эволюция к мышлению динамическими траекториями, хотя и стоит того ради выгод, может быть сложной для навигации», — добавил он. — «Нужно помнить, я был ЧПУ-программистом почти 15 лет карьеры. Прозрение пришло гораздо быстрее с помощью инженеров-прикладников CNC Software и их реселлера в моем регионе, Barefoot CNC».
Отредактировано редактором Motorized Vehicle Yearbook Биллом Кёнигом на основе информации от CNC Software.
Система управления автоматикой
- Как температура влияет на производительность ЧПУ — экспертные советы для точности
- Почему станки лазерной резки волоконного типа превосходят CO₂-лазеры в точности и эффективности
- Как найти б/у ЧПУ-станок — полное руководство
- Как чистить б/у ЧПУ-станок: экспертные советы для долговечности и перепродажной стоимости
- Выбор правильного станка с ЧПУ: практическое руководство
- Как стать станочиком в Квебеке: путь к востребованной карьере
- Mitsubishi Electric представляет серию ЧПУ C80 для повышения производительности станков
- Эффективные методы мониторинга производительности технического персонала
- Полное руководство по инспекции промышленных тормозов для безопасности и эффективности
- Почему прослеживаемость важна: усиление качества, безопасности и доверия к бренду