



Как оптическая метрология повышает эффективность производства
Недавно была признана сила оптической метрологии в сочетании с автоматизацией. Что делает автоматизацию метрологических операций такой важной?
Перенос метрологии к процессу, а не удержание её только в лаборатории качества, повысит общее качество и сделает автоматизацию самого производства более эффективной», — сказал Роберт Вазилески из Carl Zeiss Industrial Metrology LLC (Брайтон, Мичиган). «Metrology Optimized Manufacturing [MOM] — определенно тренд, который мы наблюдаем». Он был осторожен, отмечая, что метрология не позволяет производству — оно работает хорошо сейчас — но оптимизирует его для еще лучшей работы.
Оптическая метрология в своих различных формах часто является лучшим методом для улучшения автоматизации, по его мнению, из-за своей скорости по сравнению с другими методами. Другие преимущества оптических методов включают их способность измерять без маркировки или деформации деликатных поверхностей, таких как листовой металл кузова авто, композитные детали или деликатные хирургические импланты. Другой пример — использование метрологических устройств для точного перемещения роботов, повышая их точность позиционирования с нескольких миллиметров до 100 мкм или лучше.
Для расширения MOM, сказал Вазилески, означает расширение образования клиентов. Инженеры производства сегодня могут не осознавать, насколько больше их цех мог бы быть оптимизирован.
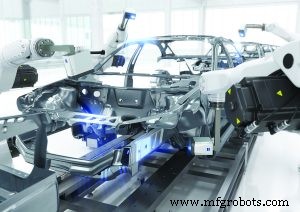
«Я думаю, есть потенциал увеличить эффективность производства, особенно в автопроме, сравнительными скачками через Metrology Optimized Manufacturing», — сказал он. Концепция должна доходить до производителей, и Вазилески отметил, что сторона автоматизации рынка метрологии растет почти на 20% в год, в то время как остальной рынок, связанный с качеством, растет примерно на 6%. Он сказал, что это во многом связано с большим принятием клиентами оптических методов метрологии вместо контактных зондов, настроение, разделяемое другими в ряде разговоров. Технология стала лучше, есть больше выбора оптических методов, и программное обеспечение обработки, размещенное на все более быстрых вычислительных платформах, драматически улучшилось. «Пока принципы те же, это просто стало намного более способным», — сказал он.
Хорошим примером этого слияния более быстрых оптик, лучших алгоритмов и мощных вычислений является оптический 3D-сенсор Zeiss AIMax cloud. Классифицируемый как система структурированного света, он полагается только на один проектор и один сенсор. Это делает головку сенсирования более компактной, но, возможно, более важно, что система запрограммирована для быстрого измерения признаков, обычно менее чем за 0,5 сек — думаем о отверстиях, щелях, заклепках или Т-шплинтах — из облака точек, а не предоставляя облако точек как конечный результат. Это делает систему идеальной для встроенного контроля, особенно для автомобильного листового металла и компонентов BIW (Body in White). Вазилески заявил, что система, включая сенсор и робототехническое движение, может обеспечивать точность измерения 300 мкм или лучше до Six Sigma.
Zeiss также предлагает решения для ближних измерений, а также более быстрые оптические замены КИМ на цеху для автономных измерений, которые также близки к точке производства. AIBox — такая полная система, нацеленная на получение точности КИМ без похода в комнату качества. AIBox способен измерять менее 40 мкм сферической ошибки по стандарту VDI 2634, используя как систему цифровой проекции френгеля со стандартным фотограмметрическим устройством. Он предназначен для крупных деталей до 2000 мм по размеру и 1000 кг веса стандарт.
Автоматизация и детали
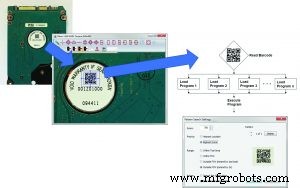
Одним из более полезных оптических метрологических устройств для встраивания в автоматизированную систему являются видеосистемы на столах высокоточного перемещения, такие как серия Nikon iNEXIV. Поскольку измерительная система включает камеру, она легко адаптируется к задачам машинного зрения, открывая новые возможности, такие как чтение штрих-кодов или QR-кодов, распространенных для деталей сегодня, согласно Нейту Фросту, менеджеру по продукту Nikon Metrology (Брайтон, Мичиган). «Мы также можем читать текстовые данные, либо номер детали на детали, либо на печатной бумаге, которая может сопровождать деталь». Это переводит автоматизацию на следующий уровень, потому что чтение штрих-кода и идентификация детали означает, что устройство может вызвать правильную программу измерения и автоматически записать результаты в отчет для этой индивидуальной детали.
Это может быть особенно полезно, по мере развития Умной фабрики и Промышленного интернета вещей. «Это не традиционные задачи автоматизации», — сказал Фрост. «Автоматическая загрузка деталей на измерительную систему должна быть чем-то, что любой поставщик метрологии может обеспечить. [Чтение штрих-кода] вместо этого связано с принятием решений», — сказал он. Это устраняет человеческий фактор, повышая качество.
Эффективное средство создания программы деталей так же важно. Следуя общему тренду в отрасли, создание программ путем чтения CAD-модели офлайн теперь доступно в CMM-Manager 3.6 от Nikon. Это последняя версия вспомогательного ПО для систем зрения Nikon. «Предыдущее ПО использовало только джойстик для обучения программе», — сказал Фрост. «Это довольно ново для программ видеометрологии». Почему? Потому что, в отличие от офлайн-программирования контактного зонда или даже лазерного линейного сенсора, видеопрограмма должна учитывать освещение, краевые эффекты, блики от отражающих поверхностей и другие эффекты, уникальные для видео. «Симуляции могут запускаться и результаты инспекции могут верифицироваться в реальном времени. Фактически, чем более полная CAD-модель, тем эффективнее становится процесс инспекции», — сказал Фрост. «С зрением, автофокус лазером, ротационным индексатором и тактильным вводом мы можем даже измерять признаки и геометрию, которые нельзя увидеть с традиционной системой зрения».
Почему он думает, что есть толчок к автоматизации? «Общим знаменателем является то, что компании утоняют свой штат и операции», — сказал Фрост. «Они ожидают, что их сотрудники будут более гибкими. Они хотят, чтобы они могли управлять ЧПУ-фрезерным станком и метрологической системой. Мы видим это повсюду, но особенно в цехах на заказ, где сотрудники должны быть мастерами на все руки. Автоматизация метрологии сделает это намного легче».
Высокообъемный автопром
«Точность и скорость оптических методов измерения делают их такими хорошими для автоматизации», — согласился Андреас Блинд, вице-президент по продажам, маркетингу и сервису Jenoptik (Рочестер Хиллс, Мичиган). Jenoptik предоставляет широкий спектр метрологических сенсоров, преимущественно, но не исключительно, для встроенного контроля. Они варьируются от пневмометров и контактных измерительных приборов до передовых высокоскоростных оптических сенсоров. «У каждого свое место. Оптические методы, как правило, не работают хорошо в грязных или маслянистых средах, однако оптика гораздо более гибка и особенно полезна, когда детали нельзя касаться или когда нужна скорость», — сказал он.
Серия устройств Opticline Jenoptik — хороший пример техники — теневой графики — упакованной в высокоскоростной автоматизированный кабинет для измерения валов. Системы теневой графики идеальны для измерения вращающихся деталей, даже тех, которые не осесимметричны, такие как распредвалы и коленвалы. Компания отмечает, что по всему миру установлено более 2500 систем Opticline, в различных размерах и возможностях для измерения больших или малых деталей. Например, есть серия станций Opticline с интерфейсами статистического процессного контроля (SPC) для быстрого мониторинга с использованием выбранной для завода SPC-системы. Точности сообщаются как MPe и достигают (1,5 + L/200) мкм для измерения диаметров со скоростью измерения до 80 мм/с.
Еще одна важная функция оптического встроенного контроля — обнаружение дефектов поверхности, согласно Блинду. «Наша технология Optisense использует комбинацию уникальных сенсоров, освещения, автоматизации и ПО, которые помогают нам обнаруживать даже самые мелкие дефекты на поверхностях и деталях», — сказал он. Обнаружение дефектов поверхности в зеркалах цилиндров двигателя особенно важно при сегодняшнем фокусе на топливной экономии и выбросах. Появление плазменных распыленных зеркал, заменяющих более толстые и тяжелые стальные втулки в алюминиевых блоках, делает обнаружение дефектов поверхности особенно важным. «Наши датчики IPS для зеркал цилиндров доступны в разных размерах зеркал, от 4 до 150 мм, в зависимости от типа сенсора», — сказал Блинд. «Они могут обнаруживать дефекты до 30 мкм и обычно автоматизированы, хотя доступны и полуавтоматические версии», — сказал он. Он отметил, что автоматизация особенно важна для автосектора. «80% нашего оборудования сейчас идет в автопром», — сказал он.
Новые сенсоры, больше автоматизации
Другая неприятная реальность для провайдеров метрологии — что проверки качества часто могут рассматриваться как расход, просто потерянное время в производстве. Это по словам Стефана Шерера, президента и CEO Alicona (Грац, Австрия). Он сказал, что метрология может добавлять ценность. «Если мы сможем показать, что они могут адаптировать свой производственный процесс, используя метрологию, чтобы проактивно улучшать производство и делать его более гибким, мы думаем, это сделает большую разницу». Он особенно верит, что результаты метрологии жизненно важны в растущем движении Smart Manufacturing или Индустрии 4.0. «Нам нужно дать станкам умное око», — заявил он.
Alicona — инновационная компания, основанная на относительно новом принципе метрологии, который она называет Focus Variation. Эта техника предоставляет высокоразрешающие данные поверхности, используя ограниченную глубину фокуса, похожую на, но более продвинутую, чем конфокальная визуализация или оптическое сечение, поскольку она также предоставляет цветовые данные. Она измеряет как форму поверхности, так и шероховатость, и особенно полезна в производственных настройках, согласно компании. «Наша технология полезна для измерения малых признаков с высокой точностью или относительно малых признаков, таких как микро- или прецизионное производство, всякий раз, когда допуски в диапазоне 20 мкм или менее», — сказал Шерер. Для оптимальной работы Focus Variation требует шероховатости поверхности Ra 9 нанометров или более. Скорость данных до 1,7 млн точек в секунду.
После первого успеха в измерении подготовки режущих кромок режущих инструментов, компания расширила свои предложения, автоматизировав свои сенсоры.
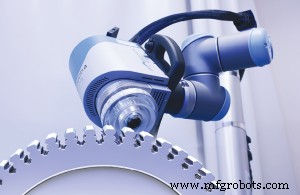
Автоматизация критична для видения Шерера умного ока, и компания обратилась к коллаборативным роботам, или коботам, для этого. Почему коботы? «Мы видим сдвиг к более высокой точности и одновременно меньшему объему. В предыдущие времена производитель мог делать миллион деталей. Сегодня они могут делать 50 000 одного вида деталей, а затем переключаться на производство 75 000 другого», — сказал он. Он верит, что коботы تمكن работников в этих гибких производственных средах, делая их полезными и добавляя ценность. «У нас кобот, установленный на мобильной платформе, чтобы легче подвести его к центру обработки», — сказал он. Пользователь проверяет несколько ключевых параметров для настройки станка для изготовления следующего набора номеров деталей, а затем переходит к следующей задаче.
Нейшие предложения Alicona — два новых кобот-продукта для определенных приложений, один для длинных круговых инструментов, другой для турбинных дисков. Решение для инструментов расширяет экспертизу Alicona в измерении подготовки кромок с девятиосевыми измерениями на колесной переносимой платформе.
С решением Alicona для дисков, манипулятор робота с прикрепленным измерительным сенсором манипулируется оператором в желаемую позицию поверхности. Две рукоятки с интегрированным джойстиком смонтированы на сенсоре. С помощью приложения смартфон отображает живой вид для ручной или автоматической точной позиционировки и измерения.
Стандартные решения, гибкая автоматизация
Другой общий тренд — разработка стандартного решения автоматизации вокруг существующих метрологических устройств. Компании метрологии теперь предлагают стандартные решения, интегрирующие роботов, ограждения и приспособления. Обычно нацеленные на класс проблем, они могут быть адаптированы для удовлетворения требований производителя по пропускной способности и допускам.
В 2014 году Hexagon Manufacturing Intelligence (Норт Кингстаун, RI) представила систему 360 Smart Inline Measurement System, или 360 SIMS, используя свои устройства структурированного света WLS (white light scanner). Согласно Hexagon, встроенная система, построенная вокруг WLS, идеальна для производства кузова в белом (body-in-white) в автопроме, потому что WLS относительно нечувствителен к ближайшей вибрации — он собирает данные за миллисекунды. Делая его еще быстрее, 360 SIMS собирает только выбранные признаки, такие как зазор и прилегание или отверстия, согласно Амиру Гринбойму, менеджеру по продукту Hexagon.
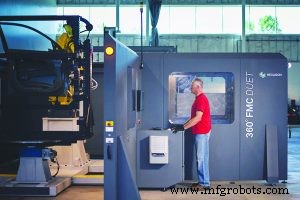
Hexagon теперь добавила к этому встроенному предложению 360 Flexible Measurement Cell, или 360 FMC, впервые представленную в сентябре 2016 года. «Готовое решение "с полки" мощно и эффективно по стоимости, когда речь идет об установке, интеграции и включении протоколов безопасности», — сказал Гринбойм. «Это снижает общую стоимость инженерии и дизайна для этого делая один раз». Протоколы безопасности на 360 FMC соответствуют стандарту ANSI RIA 15.06-2012. Размеры деталей могут варьироваться до 2,2 м в длину и весить до 1500 кг.
Базовая конфигурация 360 FMC — это ограждение, оснащенное одним роботом FANUC M-710iC/50, на котором смонтирован сенсор Hexagon WLS400A, управляемый пакетом ПО CoreView. Он измеряет детали, закрепленные на одной, двух или трех отдельных вращающихся столах, в зависимости от выбранной конфигурации. «Модульное, гибкое решение позволит нашим клиентам использовать ячейку не только для метрологии, но и для решения вопросов пропускной способности», — объяснил Гринбойм. «Мы хотели, чтобы она адаптировалась к меняющимся условиям через весь жизненный цикл производства». Клиенты могут добавлять или уменьшать количество вращающихся столов без крупного перепроектирования или повторной интеграции, согласно Гринбойму. «Добавление — или удаление — вращающихся столов — это plug-and-play».
360 FMC не требует опорных целей на детали, опираясь на движение робота с программами компенсации. «Она измеряет с точностью 100–150 мкм, в зависимости от типа признака, что подходит для типичных автомобильных приложений с листовым металлом», — сказал Гринбойм.
Система управления автоматикой
- Защита цепей: ключ к безопасному и эффективному проектированию электрораспределения
- Идеальный момент для перехода к проактивным операциям
- Революция в производстве с автоматизированной роботизированной метрологией Creaform
- Понимание портативных брайлевских дисплеев: ключевые инсайты и инновации
- US производство сталкивается со спадом: причины и последствия текущей рецессии
- Топ-5 инструментов, обеспечивающих успех бережливого производства
- WEF: коботы — будущее производства
- Человеческий фактор: ключ к успешным проектам автоматизации
- Американская система производства: история, техники и влияние
- Революция в робототехнике: продвинутые hand-eye системы зрения для улучшенного движения