



PETG против ABS против ASA: какая нить для 3D-печати побеждает?
Продолжая тему предыдущей статьи, где мы сравнивали PETG и PLA, здесь приведены различия и сходства между PETG, ABS и ASA.
PETG и ABS принадлежат к группе наиболее потребляемых материалов в области 3D-печати FDM/FFF — первый за баланс между прочностью и лёгкостью печати, второй за своё огромное применение в промышленности уже много лет. ASA привлекает всё больше потребителей, прежде всего тех, кому нужна высокая механическая и экологическая устойчивость.
ABS (акрилонитрил-бутадиен-стирол) — пластик par excellence в промышленности для создания корпусов или внешних деталей всех типов, обычно для постоянного манипулирования. ABS предлагает твердость, стойкость к некоторым химическим элементам, жёсткость и стабильность при высокой температуре (100 °C). Ещё одно преимущество этого инженерного пластика — возможность покраски или покрытия тонким металлическим слоем. ASA (акрилонитрил-стирол-акрилат) известен как продвинутый ABS очень устойчивый к атмосферным воздействиям без необходимости покраски или поверхностной обработки.
PETG и ABS — материалы 3D-печати с хорошими механическими свойствами, с некоторым сходством. У обоих хорошая ударная прочность, но кополиэстер имеет большую устойчивость, энергию восстановления после деформации. С другой стороны, с ABS получают детали с большей твердостью и жёсткостью, так как PETG имеет определённую эластичность. Одно преимущество ABS — возможность обрабатывать на станке без деформации, что необычно для обычных материалов 3D-печати. Это свойство достигается в значительной степени благодаря высокой температуре витревого перехода (Tg = 100 °C, см. значения всех материалов в следующей таблице) и стабильности самого материала. При изготовлении деталей для улицы или контакта с химическими жидкостями PETG устойчивее к этим продуктам, действию солнца, дождя и холода, хотя есть решения вроде Plastimperm F10 для гидроизоляции деталей из ABS. Большинство цветов PETG имеют высокий процент полупрозрачности, что положительно во многих случаях, но затрудняет получение одинакового цветового кода; с другой стороны, с ABS можно получить тот же код цвета RAL и Pantone без проблем. При печати сложных деталей PETG менее склонен к деформациям трещин, что может случиться с ABS, особенно в крупных деталях и на 3D-принтере без обогреваемой камеры, где концентрация напряжений из-за вариации температуры может быть такой большой, что они отрываются от стола. Если нужно изготовить крупногабаритные детали с поддержками, рекомендуется использовать 3D-принтер с обогреваемой камерой (3NTR A2) с растворимым поддерживающим материалом. Для PETG есть водорастворимые поддерживающие материалы (Mowiflex 3D 2000), которые сильно упрощают изготовление сложных деталей. ASA сохраняет или даже увеличивает механические преимущества вышеупомянутого ABS и дополняет их хорошей устойчивостью к неблагоприятным средам, давая идеальный материал для внешних автозапчастей или корпусов электроинструментов.
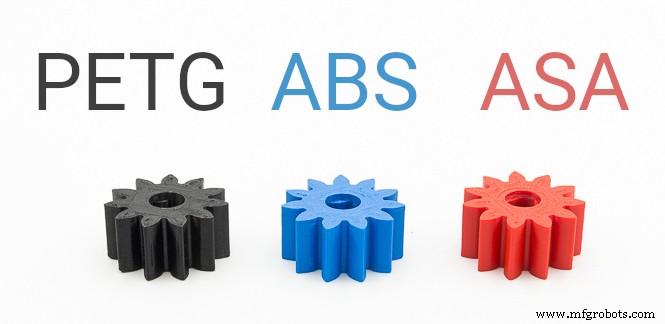
Рисунок 1: PETG ABS ASA
В области печатных свойств три сравниваемых материала нуждаются в похожих температурах экструзии (230–260 °C), с PETG, представляющим определённое преимущество, которое можно печатать на холодном столе с помощью какого-то типа клея (3DLac, DimaFix, Magigoo...), но рекомендуется использовать горячий стол для крупных деталей. В случае ABS и ASA необходимо иметь горячий стол (90–110 °C) и даже очень благоприятно печатать детали в закрытом 3D-принтере FDM/FFF для поддержания стабильной температуры. Эта стабильность также ключева при охлаждении детали, особенно с акрилонитрилами, так как они склонны к усадке при резких изменениях температуры. Эти материалы представляют ещё один недостаток при печати — выделение токсичных дымов. Напротив, PETG не имеет этой проблемы, даже PETG некоторых производителей, таких как CPE HG100 Fillamentum, имеют сертификаты FDA и BPA Free. Из-за более высокой плотности PETG (1,27 г/см³) по сравнению с ABS (1,04 г/см³) и ASA (1,07 г/см³) рекомендуется увеличить зазор между соплом и столом относительно настройки для ABS. Эта разница в плотности (20 %) увеличит вес деталей, изготовленных из кополиэстера, создавая небольшой недостаток.
| ABS | ASA | PETG | |
|---|---|---|---|
| Водостойкость |  |  | |
| Теплостойкость | | | |
| Холодостойкость | | | |
| УФ-стойкость | | | |
| Хим. стойкость | | | |
| Обрабатываемость | | | |
| FDA |  | |  |
Рисунок 2: Таблица сравнения
После всей приведённой выше информации можно сказать, что ABS — материал используемый во многих отраслях промышленности: каски, корпуса электроинструментов или даже в кубиках LEGO. ASA всё больше будет использоваться для изготовления внешних деталей , таких как корпуса зеркал автомобилей. А PETG будет продолжать эволюцию, особенно для изготовления прототипов и контейнеров для пищи.
 ABS Premium
 ASA
 CPE HG100
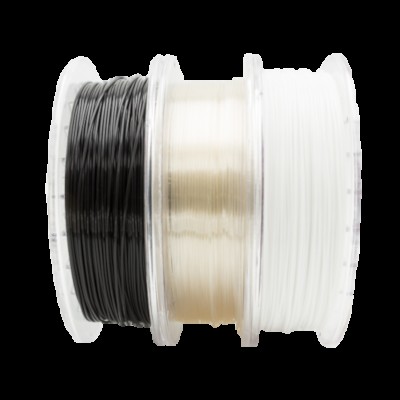 PETG
Связанные статьи
Что такое PETG?
PETG против PLA
3D печать
- Понимание игрушечного слайма: химия, история и производство
- Три кита успеха 3D-печати: оборудование, материалы и программное обеспечение
- 3D-печатный дрон обеспечивает быстрый, экономичный сбор данных в Антарктиде
- Материалы в обработке: типы и применения
- Улучшение свойств литых под давлением деталей с волокнистыми наполнителями и армирующими материалами
- Полное руководство по запчастям Scan-Pac: безопасность, качество, производительность
- 10 проверенных решений для водоустойчивых 3D-деталей: материалы и постобработка
- Трансформация производства электроники с помощью аддитивного производства
- Экологичные биоразлагаемые материалы для 3D-печати: устойчивые решения
- Оптимальные материалы для высокоточных токарных деталей на ЧПУ