



Селективная лазерная синтеризация (SLS): полное руководство по 3D-печати
SLS — одна из ведущих аддитивных технологий для производства функциональных деталей из инженерных полимеров. Лазер слой за слоем синтерит порошковый нейлон (PA12, PA11, TPU) без поддерживающих структур.
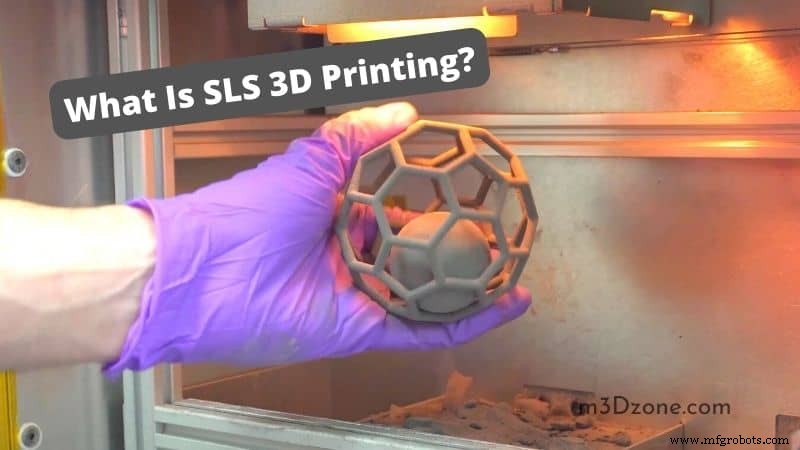
Что такое SLS 3D-печать?
Мощный CO₂-лазер сканирует сечение детали в равномерном слое порошка, спаивая частицы. Несинтерированный порошок служит опорой — геометрическая свобода почти не ограничена. Благодаря снижению стоимости оборудования и развитию материалов SLS становится доступен не только корпорациям, но и малым предприятиям.
Отличия SLS от SLA
- Среда: SLS — порошок, SLA — жидкая фоторезиновая смола.
- Лазер: SLS — высокомощный CO₂ (10,6 мкм), SLA — УФ (355–405 нм), меньшая мощность.
- Свойства деталей: SLS — изотропная прочность, жёсткость, термостойкость. SLA — высокая детальность, гладкость, но хрупкость и фотоуничтожение.
- Постобработка: SLS — очистка порошком, окраска. SLA — мытьё в ИПА, УФ-подсветка.
Что такое литьё в формы (Injection Molding)?
Традиционное серийное производство: расплав впрыскивается в металлическую форму. Высокая стоимость инструментов ($10k–$100k+), но дешёвая деталь в серии. SLS мостит разрыв между прототипом и серией: нет формы, деталь за сутки, стоимость детали ниже при тиражах до 1–5 тыс. шт.
SLS или FDM: что лучше?
FDM: дешёвые принтеры, филаменты, простота. Прочность анизотропная, нужны саппорты. Для прототипов, корпусов, обучения.
SLS: промышленные принтеры, порошковые нейлоны. Изотропная прочность, нет саппортов, сложные защёлки/шарниры. Для функциональных деталей, авиации, медицины, электроники.
Скорость: FDM 50–150 мм/с (голова), SLS до 48 мм/с (лазер), но SLS печатает весь слой за проход — на партиях быстрее.
Постобработка: FDM — снятие саппортов (риск повреждения), иногда УЗ-ванна. SLS — просто сдуть порошок, опционально окраска.
Преимущества SLS
- Высокая размерная точность (±0,3% / ±0,3 мм).
- Хорошее разрешение (слой 0,06–0,15 мм).
- Короткие лид-таймы (нет инструментов).
- Высокая прочность на разрыв (50 МПа для PA12) и жёсткость (модуль 1850 МПа).
- Прочные, ударопрочные детали.
- Экономия на малых/средних сериях.
SLS vs SLM (селективное лазерное плавление)
SLS — синтеринг (частицы спаиваются в твёрдой фазе, остаются поры).
SLM — полное плавление металлического порошка (плотность ~99,9%).
SLM для металлов (титан, алюминий, нержавейка), SLS — преимущественно для полимеров (хотя есть металлические SLS-системы с последующей прокалинировкой). SLM даёт более плотные, прочные металлические детали, но дороже и сложнее.
Как работает SLS: процесс
- Подача слоя порошка валиком (толщина 0,06–0,15 мм).
- Разогрев камеры до чуть ниже точки плавления (предигрев).
- Лазер сканирует контур, нагревая порошок до синтеризации.
- Окружающий порошок удерживает форму.
- Стол опускается, новый слой порошка, повтор.
Прочность SLS-деталей (на примере PA12)
- Прочность на разрыв: 50 МПа
- Модуль Юнга: 1850 МПа
- Относительное удлинение при разрыве: X/Y 11%, Z 6%
Изотропность Z-направления близка к X/Y — уникальное преимущество над FDM.
Отличия SLS от обычной (FDM) 3D-печати
- Материал: порошковый нейлон vs термопластический филамент.
- Источник тепла: лазер vs хотэнд.
- Опоры: не нужны (порошок) vs нужны (саппорты).
- Геометрия: замкнутые полости, подвижные механизмы, решётки — нативно.
- Прочность: изотропная, выше по Z.
- Поверхность: матовая, слегка шершавая (Ra ~10–15 мкм).
Скорость SLS-печати
Скорость сканирования лазера до 48 мм/с, минимальный слой 0,05 мм. Эффективная производительность зависит от площади заполнения слоя — чем больше деталей в камере, тем выше выход на единицу времени.
Использует ли SLS лазер?
Да, высокомощный CO₂-лазер (30–100+ Вт). Он же и предигревает порошок (в некоторых системах отдельные ИК-лампы для предигрева).
Плюсы и минусы SLS
Плюсы
- Пакетная печать без саппортов.
- Сложнейшие внутренние геометрии.
- Высокая детализация и точность.
- Подходит для R&D и функциональных тестов.
- Хорошая скорость на партиях.
- Прочные эксплуатационные детали.
Минусы
- Ограниченный ассортимент материалов (преимущественно нейлоны).
- Высокий порог входа (оборудование, порошок, переоборудование вентиляции).
- Сложный переход с FDM/SLA (нужны навыки работы с порошком).
- Порошок не перерабатывается бесконечно (деградация свойств).
- Риск вдыхания мелкодисперсного порошка (ППЭ, вентиляция).
- Детали могут быть хрупкими при низкой плотности/плохой синтеризации.
- Пыльная постобработка.
Дорога ли SLS-печать?
Промышленные установки: $100k–$1M+. Бенчтоп (Formlabs Fuse 1, Sintratec S2): $18k–$40k. Порошок PA12: $80–120/кг. Стоимость детали при загрузке камеры 50–80% — конкурентоспособна с литьём при тиражах до пары тысяч штук.
SLS прочнее SLA?
Да. SLS-детали (нейлон) — жёсткие, вязкие, ударопрочные. SLA-детали (стандартные смолы) — хрупкие, хотя есть твердые/инженерные смолы. SLS выигрывает в функциональной прочности, SLA — в детальности и гладкости.
Заключение
SLS — технология выбора для функциональных полимерных деталей со сложной геометрией, когда нужна изотропная прочность и нет бюджета на литьё. Снижение стоимости бенчтоп-систем делает её доступной для инновационных ПКБ и малых заводов. Главные вызовы: работа с порошком, вентиляция, постобработка.
3D печать
- Селективный лазерный синьтеринг: как порошок и лазер строят долговечные 3D-детали
- Селективное тепловое спекание vs Лазерное плавление: какая 3D-технология дает высшую прочность?
- Биопечать объяснена: как 3D-печать создает живые ткани и будущие органы
- 3D-печать силикона: руководство для новичков в передовом производстве
- Мастерство селективного лазерного спекания (SLS): от основ к реальным приложениям
- Экспертные советы по дизайну для оптимизации прямой лазерной спекла металла (DMLS)
- Экспертное руководство по выбору материалов для 3D-печати SLS, MJF, FDM, SLA и DLS™
- Прямое металлическое лазерное спекание (DMLS): передовая технология 3D-печати для функциональных металлических…
- Понимание смольной 3D-печати: процесс, применение и преимущества
- Селективное лазерное плавление (SLM): передовая технология 3D-печати металлов