



SLS против MJF: ключевые различия в порошковом плавлении 3D-печати
Многоструйная фузия (MJF) и Селективное лазерное спекание (SLS) — это промышленные технологии 3D-печати, относящиеся к семейству порошкового плавления. Оба процесса строят детали путем термического сплавления (или спекания) частиц полимерного порошка слой за слоем.
Главное различие между этими двумя технологиями — их источник тепла. SLS использует лазер для сканирования и спекания каждого поперечного сечения. MJF, с другой стороны, наносит чернила (сплавляющий агент) на порошок для поглощения инфракрасного излучения. Затем принтер пропускает инфракрасный источник энергии над строительной платформой, чтобы спеканить зачерненные области. По сути, MJF сочетает технологии SLS и струйной печати связующего.
Поскольку SLS и MJF создают очень похожие детали, важно для проектировщика понимать различия между этими двумя процессами. В этой статье мы сравниваем SLS и MJF по рабочему процессу, точности, материалам, стоимости и срокам выполнения.
Уже определились с технологией? Быстро запустите производство деталей с нашим калькулятором стоимости.
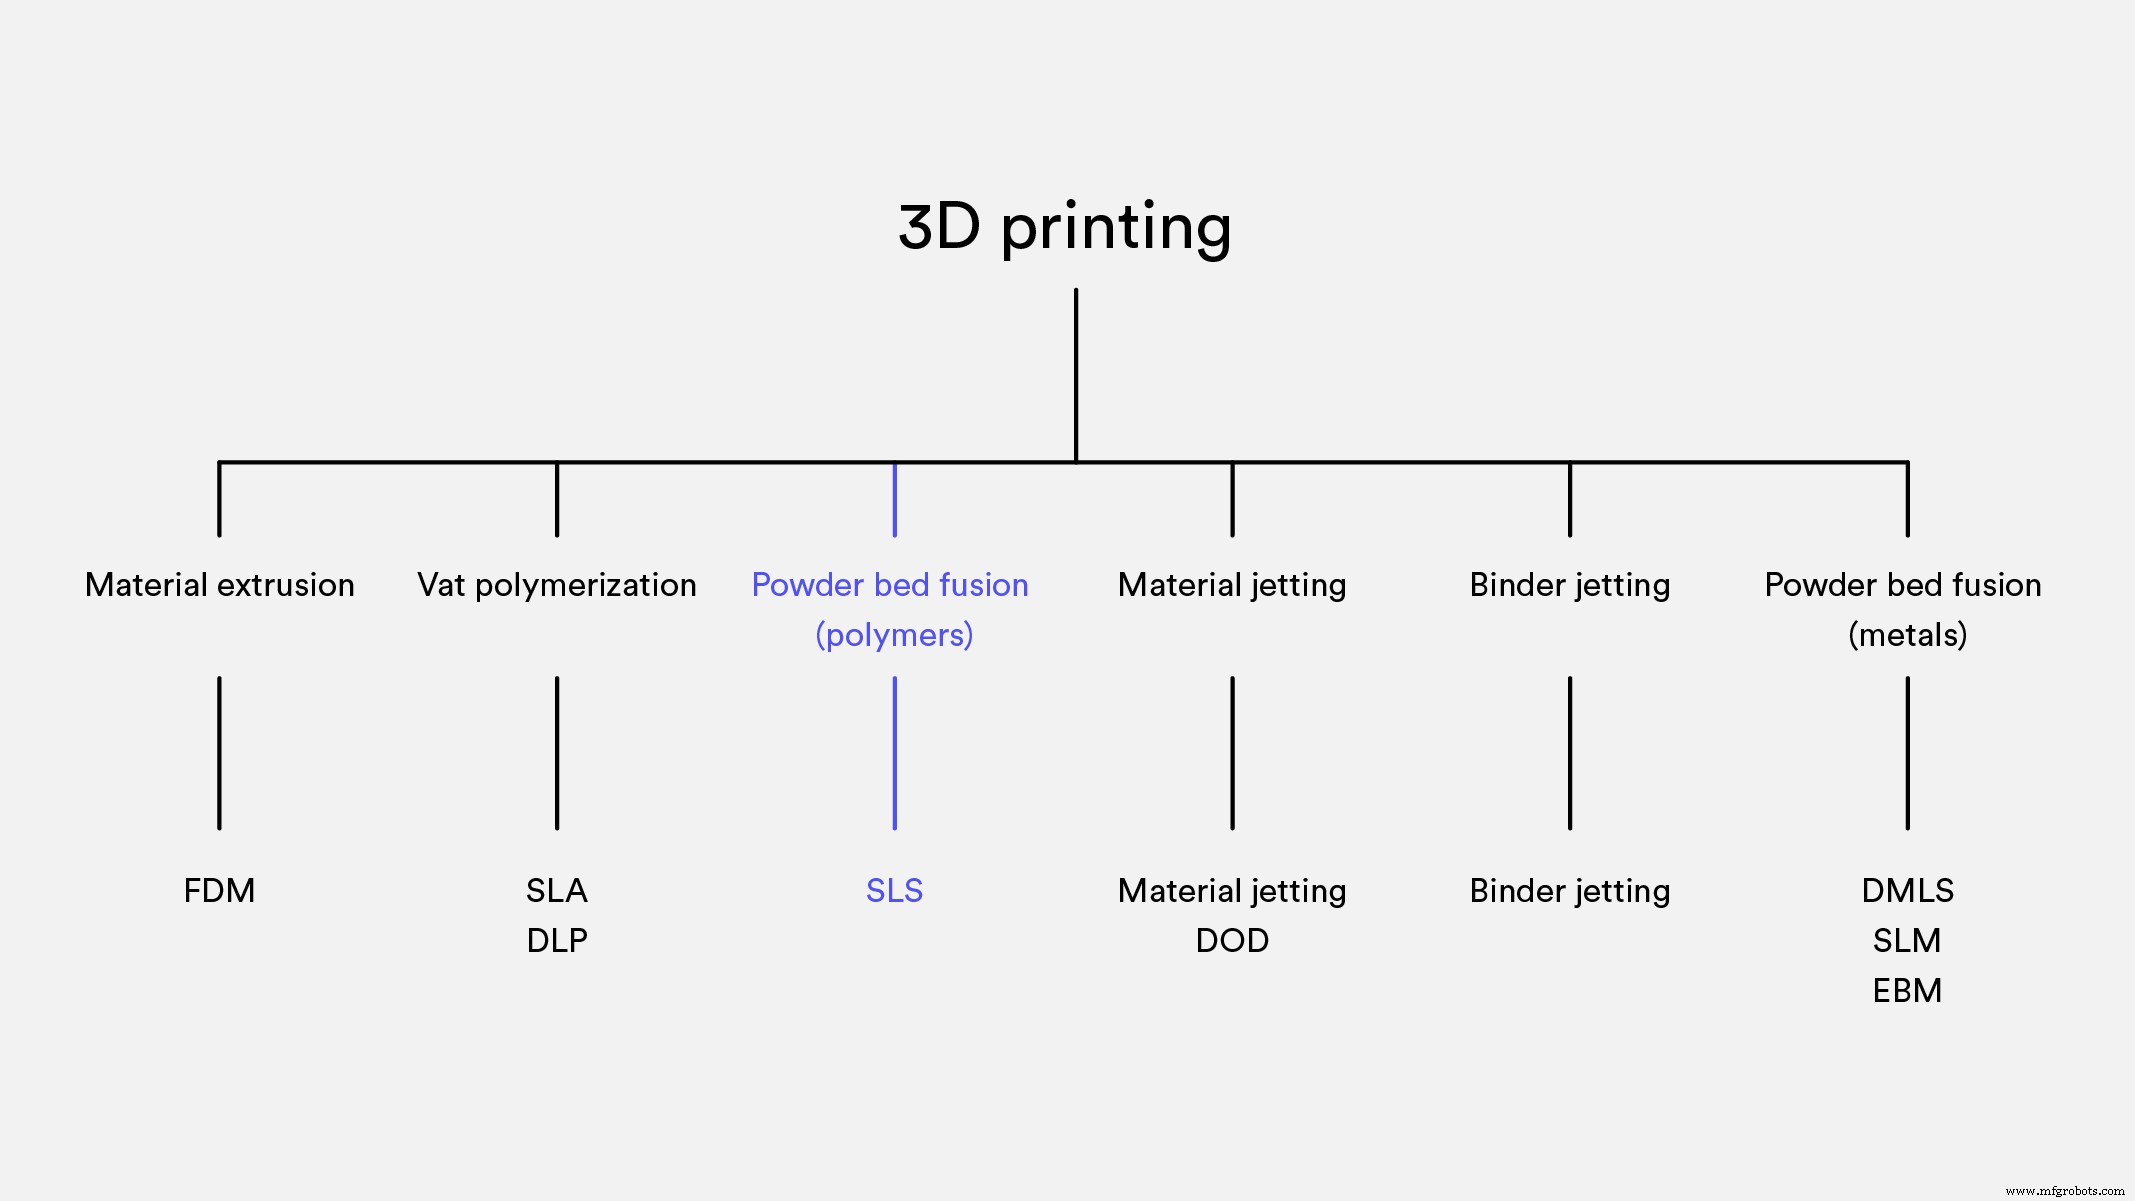
Как работают процессы 3D-печати SLS и MJF?
Процессы 3D-печати SLS и MJF имеют схожие процессы fabricación и рабочие процессы, однако между двумя технологиями есть несколько ключевых различий. Начнем с процесса фабрикации.
Селективное лазерное спекание (SLS)
Принтер SLS сначала наносит тонкий слой порошка на строительную платформу. Затем CO2-лазер сканирует каждое поперечное сечение, спеканивая порошок. Платформа затем опускается на один слой, и процесс повторяется до завершения сборки. Весь бункер должен остыть, прежде чем деталь можно будет извлечь из порошка.
Для более подробного объяснения этих механик прочитайте нашу глубокую статью Что такое 3D-печать SLS?.
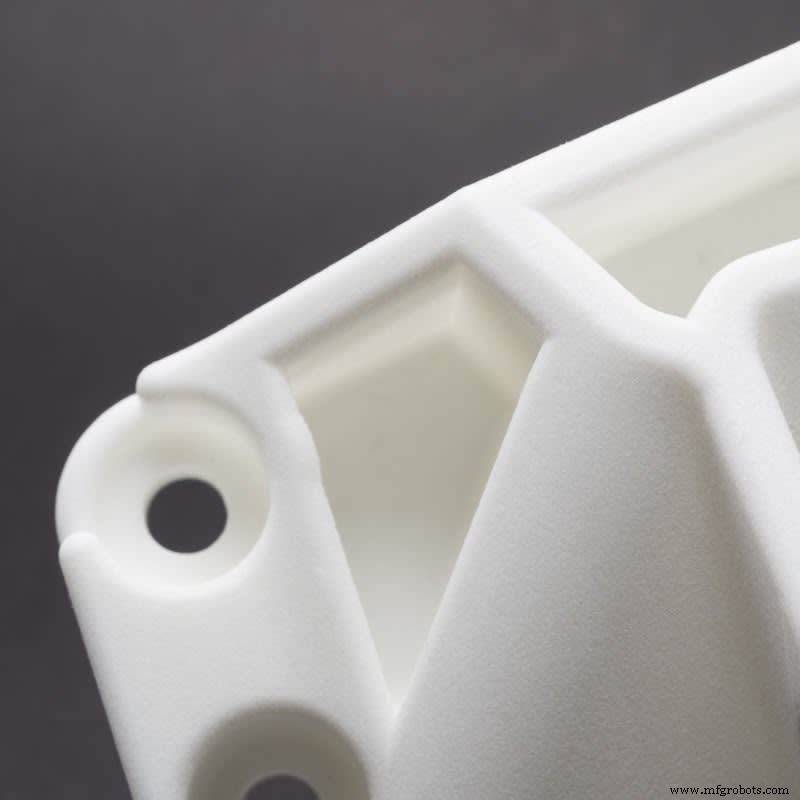
Деталь SLS, напечатанная из нейлона
Многоструйная фузия (MJF)
Для печати с использованием MJF машина сначала наносит тонкий слой порошка на строительную платформу. Принтер нагревает этот слой до температуры, близкой к спеканию. Каретка с струйными соплами (похожими на сопла, используемые в настольных 2D-принтерах) проходит по ложе, нанося сплавляющий агент на порошок. Одновременно машина наносит детализирующий агент, который препятствует спеканию у края детали.
Мощный ИК-источник энергии затем проходит над строительным ложем и спеканивает области, где был нанесен сплавляющий агент, оставляя остальной порошок неизменным. Процесс повторяется до завершения всех деталей.
Как и в SLS, напечатанные детали встроены в порошок и должны остыть перед извлечением для дальнейшей обработки. Для получения более подробной информации о MJF прочитайте наш разбор технологии в Что такое Multi Jet Fusion (MJF)? Разъяснено Hubs.
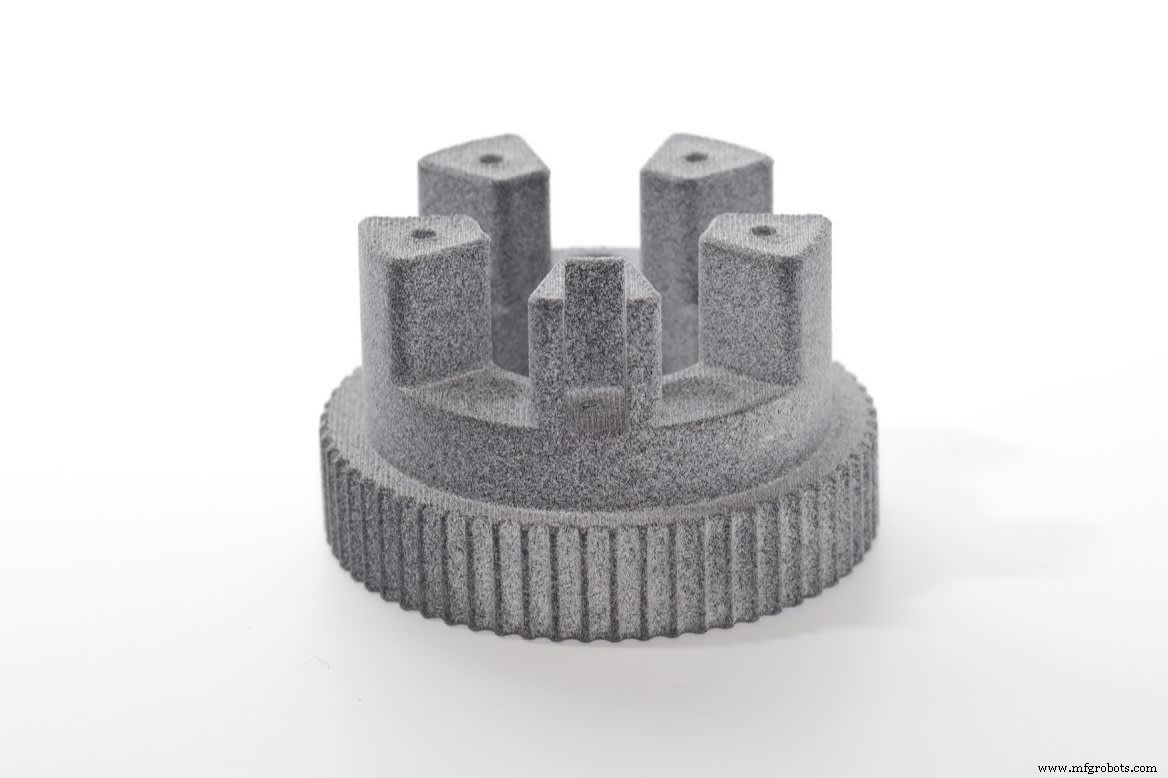
Деталь MJF, напечатанная из нейлона
Сравнение рабочих процессов SLS и MJF
При печати с SLS вы спеканиваете каждое поперечное сечение точкой-за-точкой, в то время как спекание в MJF более линейно. Это незначительно не меняет время печати, так как этап нанесения слоя (и общее количество слоев) в основном определяет общее время печати. Этот шаг занимает одинаковое время как в SLS, так и в MJF.
Однако охлаждение бункера и постобработка происходят значительно быстрее при работе с MJF. HP предлагает выделенную станцию постобработки, которая ускоряет скорость охлаждения напечатанного бункера и помогает с удалением порошка. С MJF можно использовать 80–85% порошка, переработанного и восстановленного после каждой сборки, в то время как только 50% порошка от каждой сборки SLS поддается переработке.
Более быстрые времена охлаждения и улучшенные возможности переработки и повторного использования порошка делают операторов MJF менее колеблющимися при запуске заданий, даже когда бункер заполнен частично. Операторы машин SLS, напротив, часто ждут, пока бункер наполнится, прежде чем начать печать. Это ключевое различие в рабочем процессе приводит к более коротким срокам выполнения.
Какова размерная точность SLS и MJF?
SLS и MJF — обе промышленные технологии, предлагающие высокую размерную точность для заказных деталей. Однако MJF имеет небольшое преимущество над SLS.
Это главным образом потому, что печатающие головки MJF наносят материал с разрешением 1200 DPI (или примерно 1 точка каждые 0,022 мм), в то время как типичный размер лазерного пятна SLS составляет примерно 0,3–0,4 мм в диаметре. Также детализирующий агент, используемый в MJF, помогает печатать мелкие элементы и острые края.
Важно отметить, что SLS и MJF не требуют поддерживающих структур. Это позволяет создавать свободные модели без следов от удаления поддержок. Однако обе технологии восприимчивы к деформации, поэтому избегайте больших плоских участков в своем дизайне. В обширных тестах обеих технологий мы обнаружили, что детали, напечатанные методом MJF, более склонны к деформации, чем детали, напечатанные методом SLS.
| MJF | SLS | |
|---|---|---|
| Размерная точность | ± 0,3% (с нижним пределом ± 0,2 мм) | ± 0,3% (нижний предел ± 0,3 мм) |
| Типичный размер сборки | 380 x 285 x 380 | 300 x 300 x 300 мм (до 750 x 550 x 550 мм) |
| Стандартная толщина слоя | 70–100 микрон | 100–120 микрон |
| Минимальная толщина стенки * | 0,6 мм | 0,7 мм |
| Минимальная деталь | 0,25 мм | 0,30 мм |
Помните, что рекомендуемая минимальная толщина стенки структурных участков для обеих технологий составляет 1 мм.
Какое качество поверхности можно получить с 3D-печатью SLS и MJF?
3D-печать деталей с помощью технологий SLS или MJF приводит к зернистой отделке поверхности, которую можно постобработать до высокого стандарта. Если одной из ваших основных требований к детали является эстетическая привлекательность, мы рекомендуем окрашивание как часть постобработки.
В плане цвета системы MJF в настоящее время используют черный сплавляющий агент, так как темные материалы поглощают излучение более эффективно. В результате детали, напечатанные с MJF, имеют светло-серый внешний вид. Вы можете выбрать дополнительный этап окрашивания для достижения однородного черного финиша.
Детали SLS, с другой стороны, обычно печатаются белыми и могут быть окрашены в любой цвет. Серый нейлоновый порошок SLS также доступен, и детали, напечатанные из этого материала, будут выглядеть похоже на детали MJF, но более гладкими на ощупь.
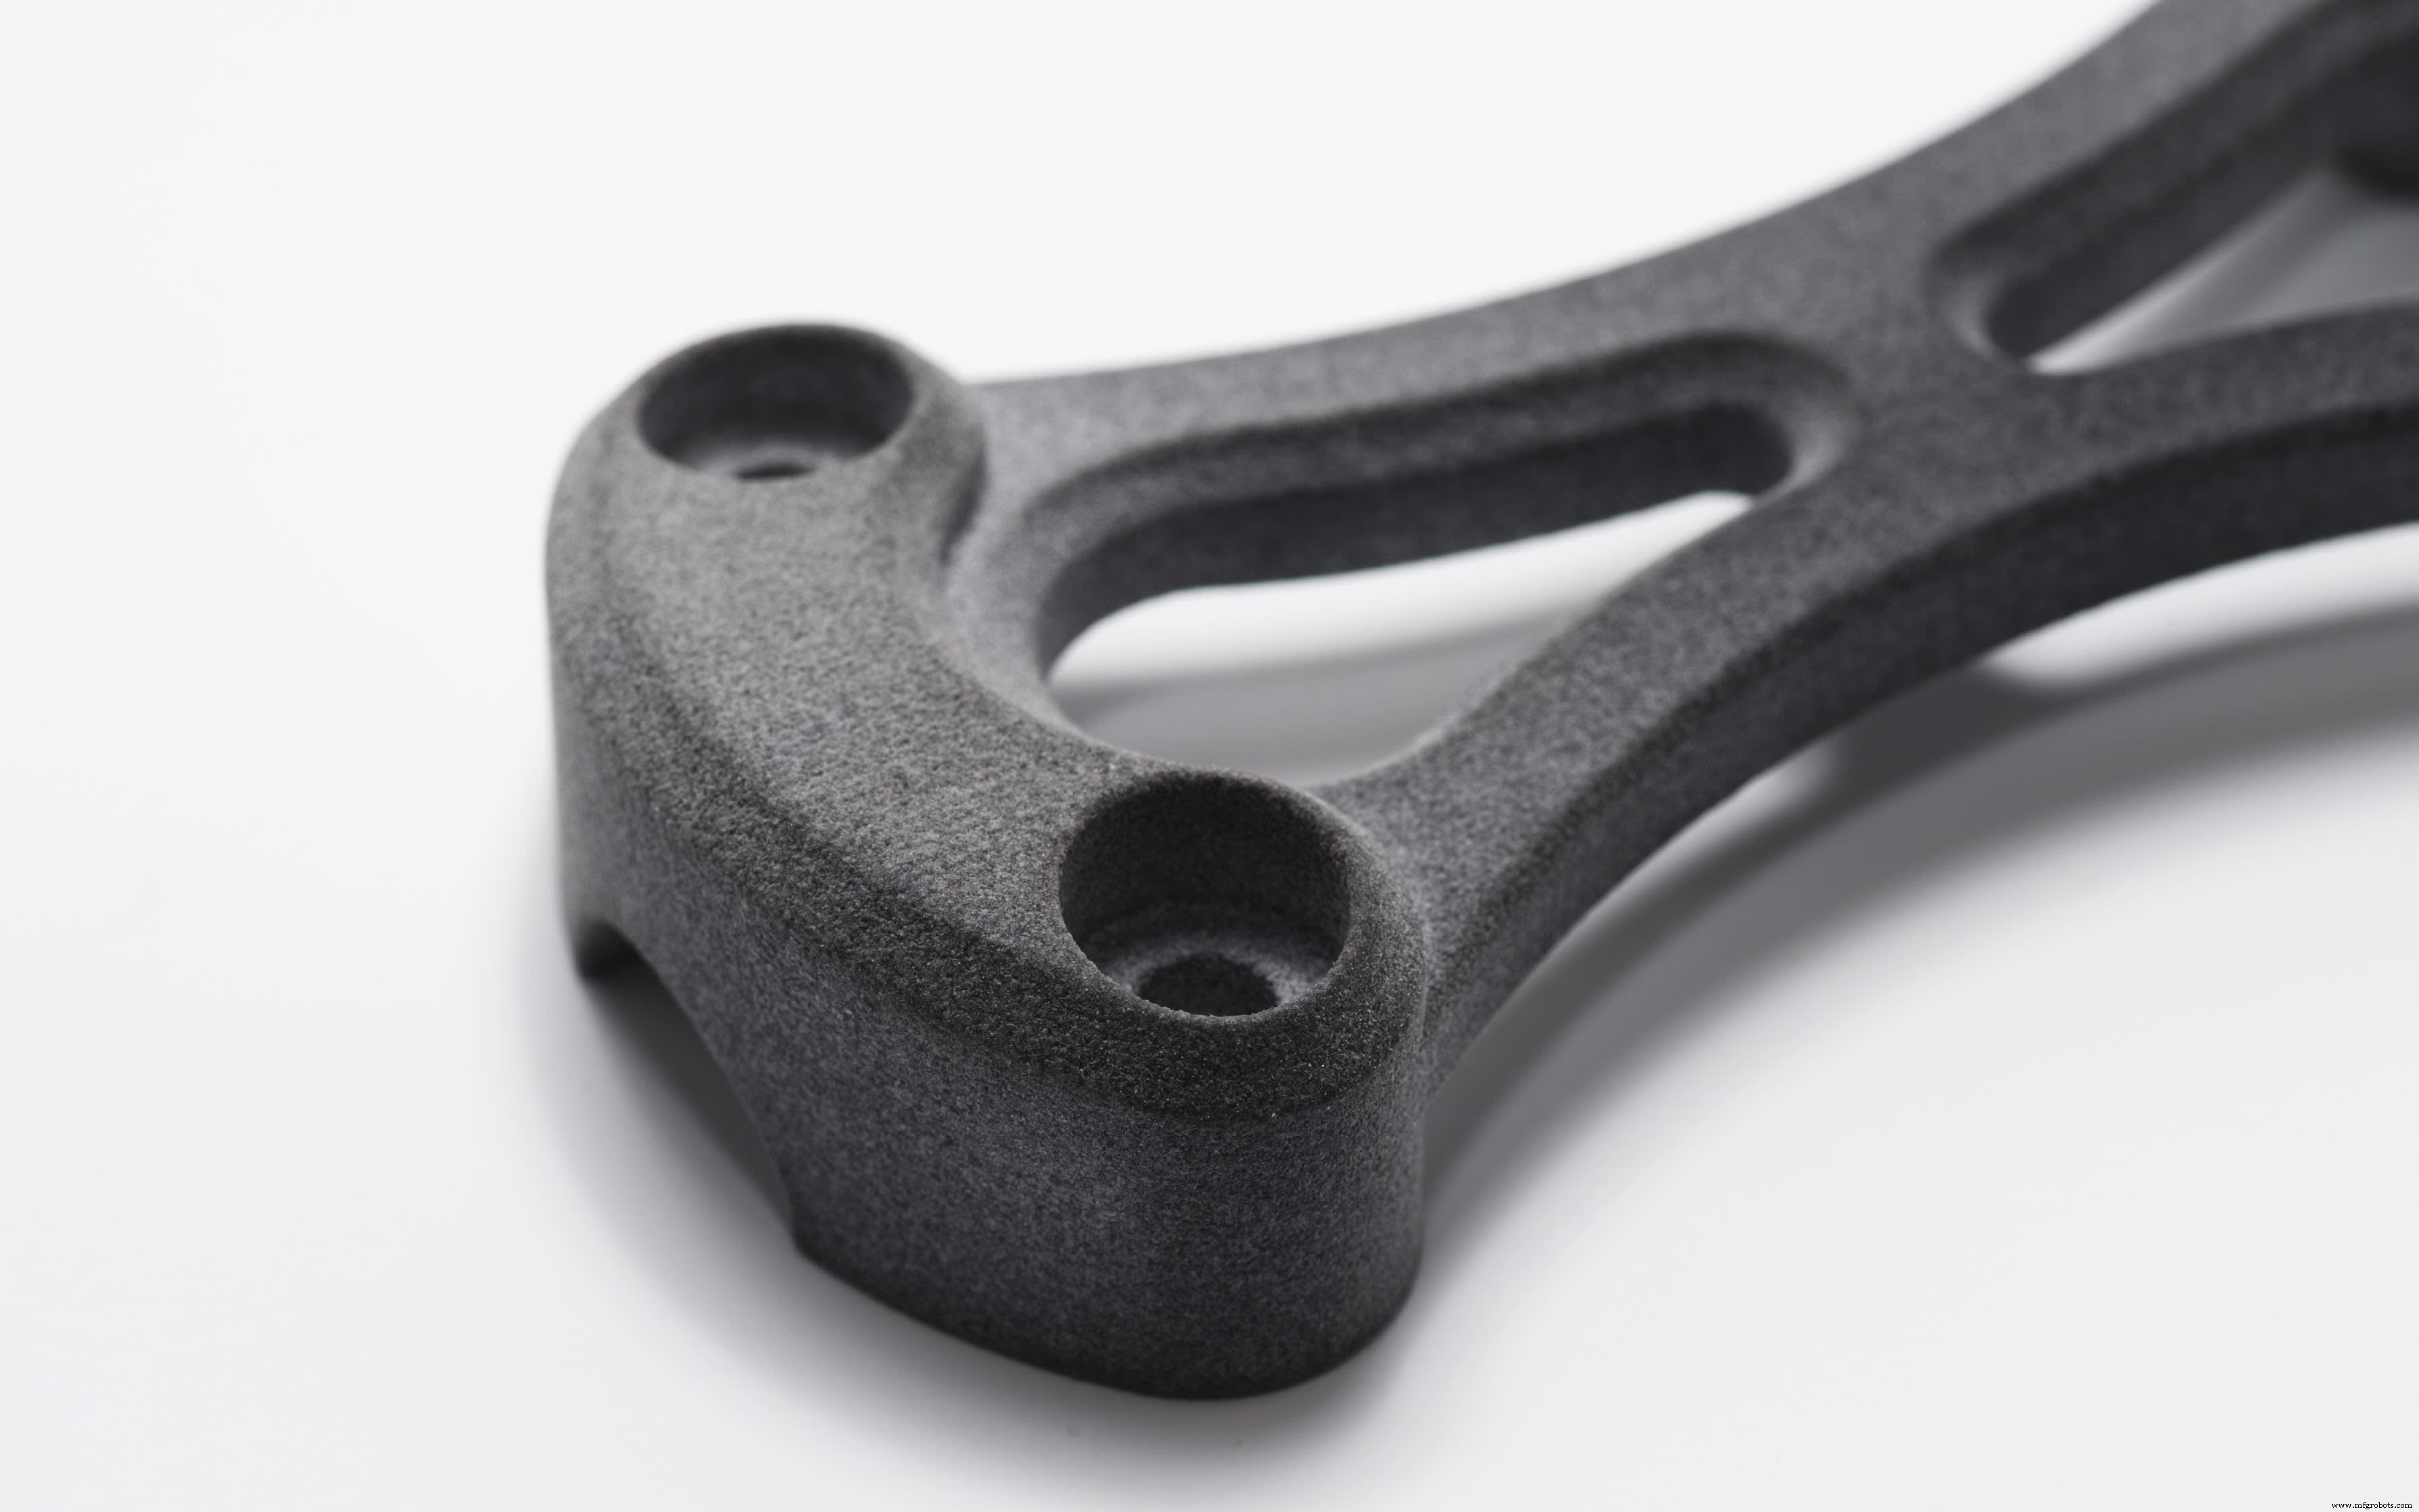
Деталь MJF, как напечатанная
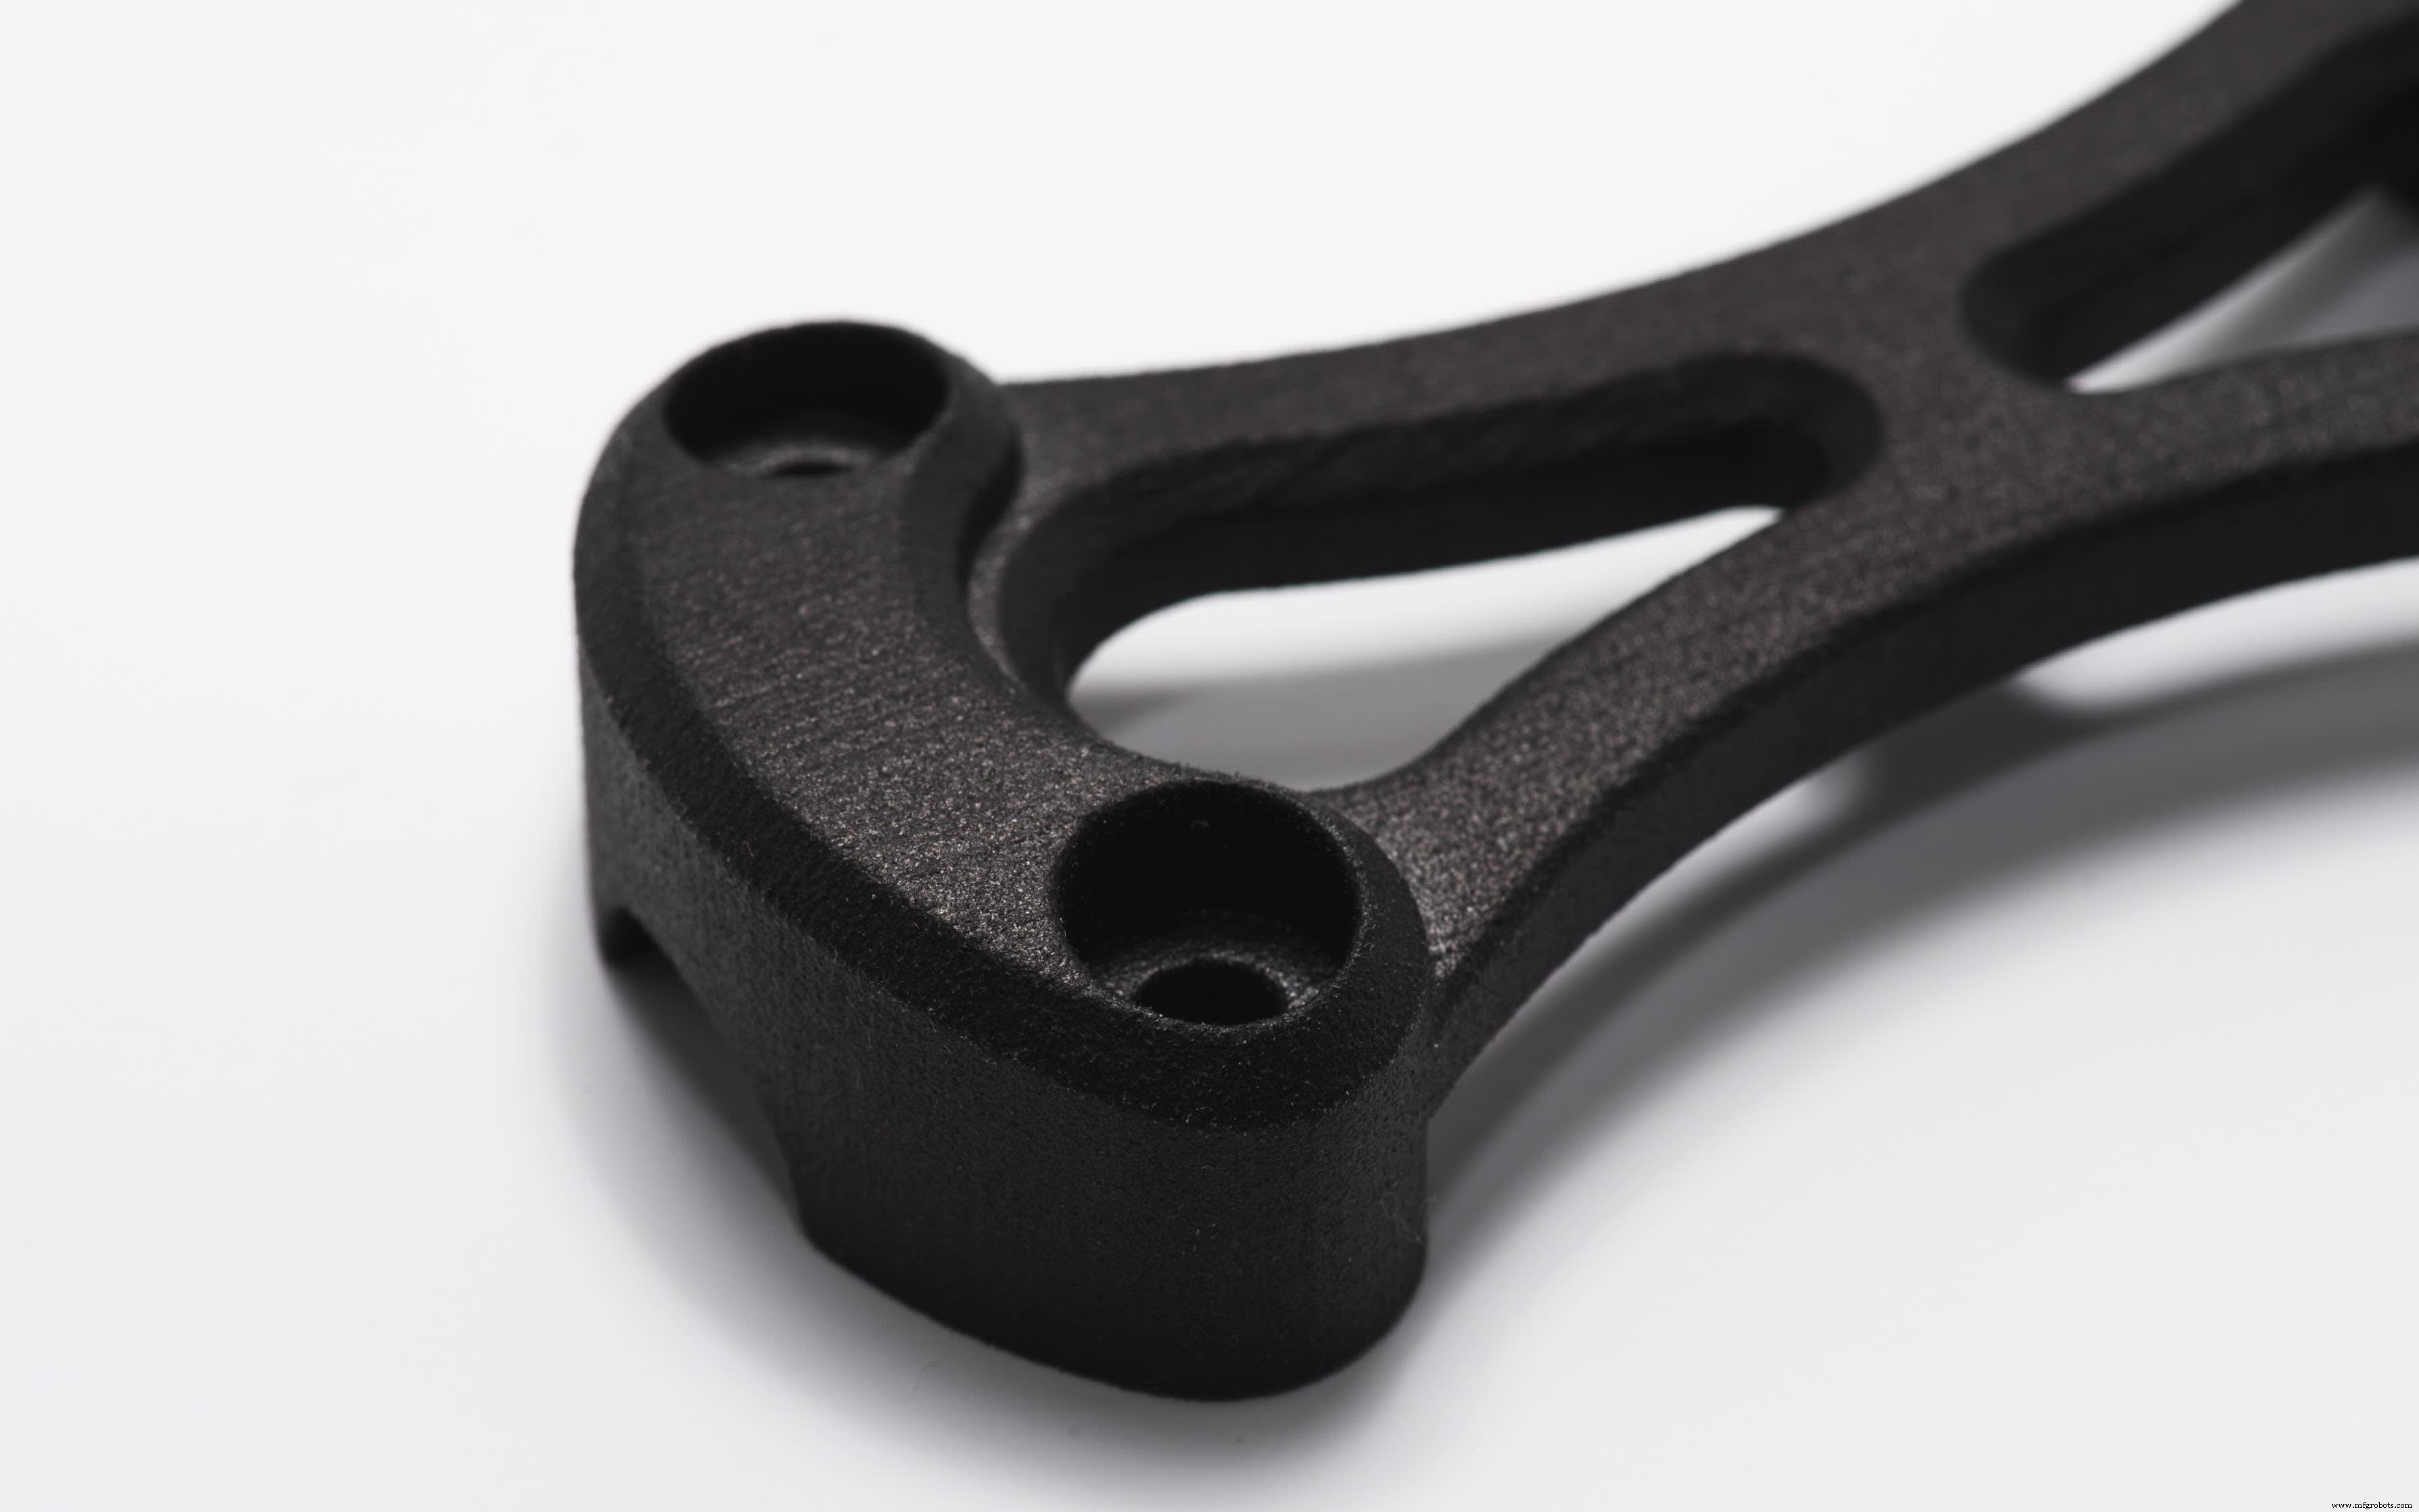
Деталь MJF, после окрашивания в черный
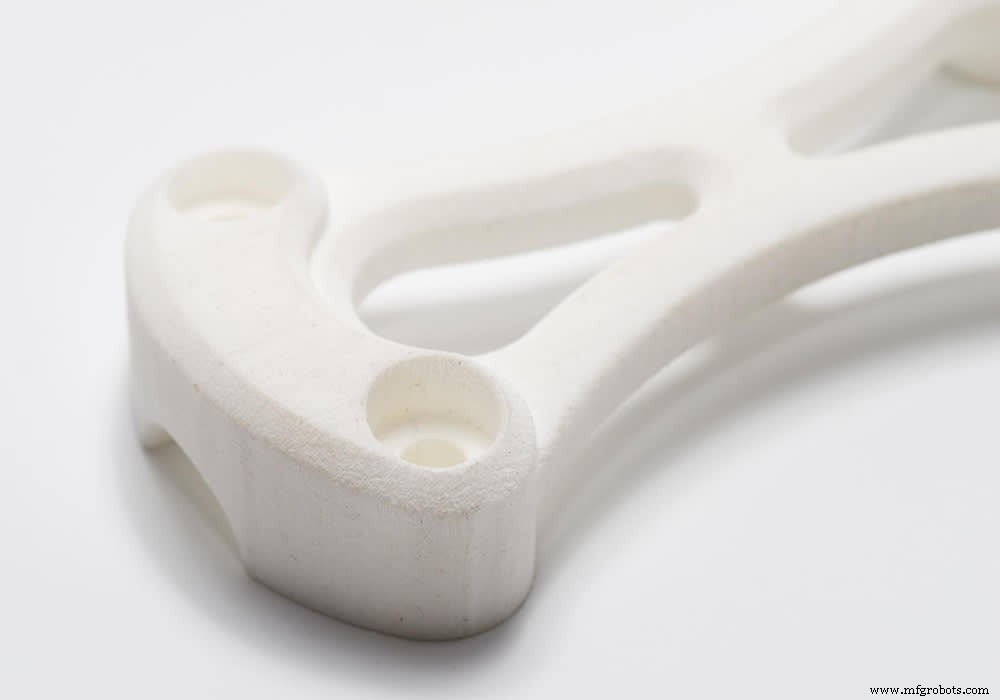
Деталь SLS, напечатанная из белого нейлона
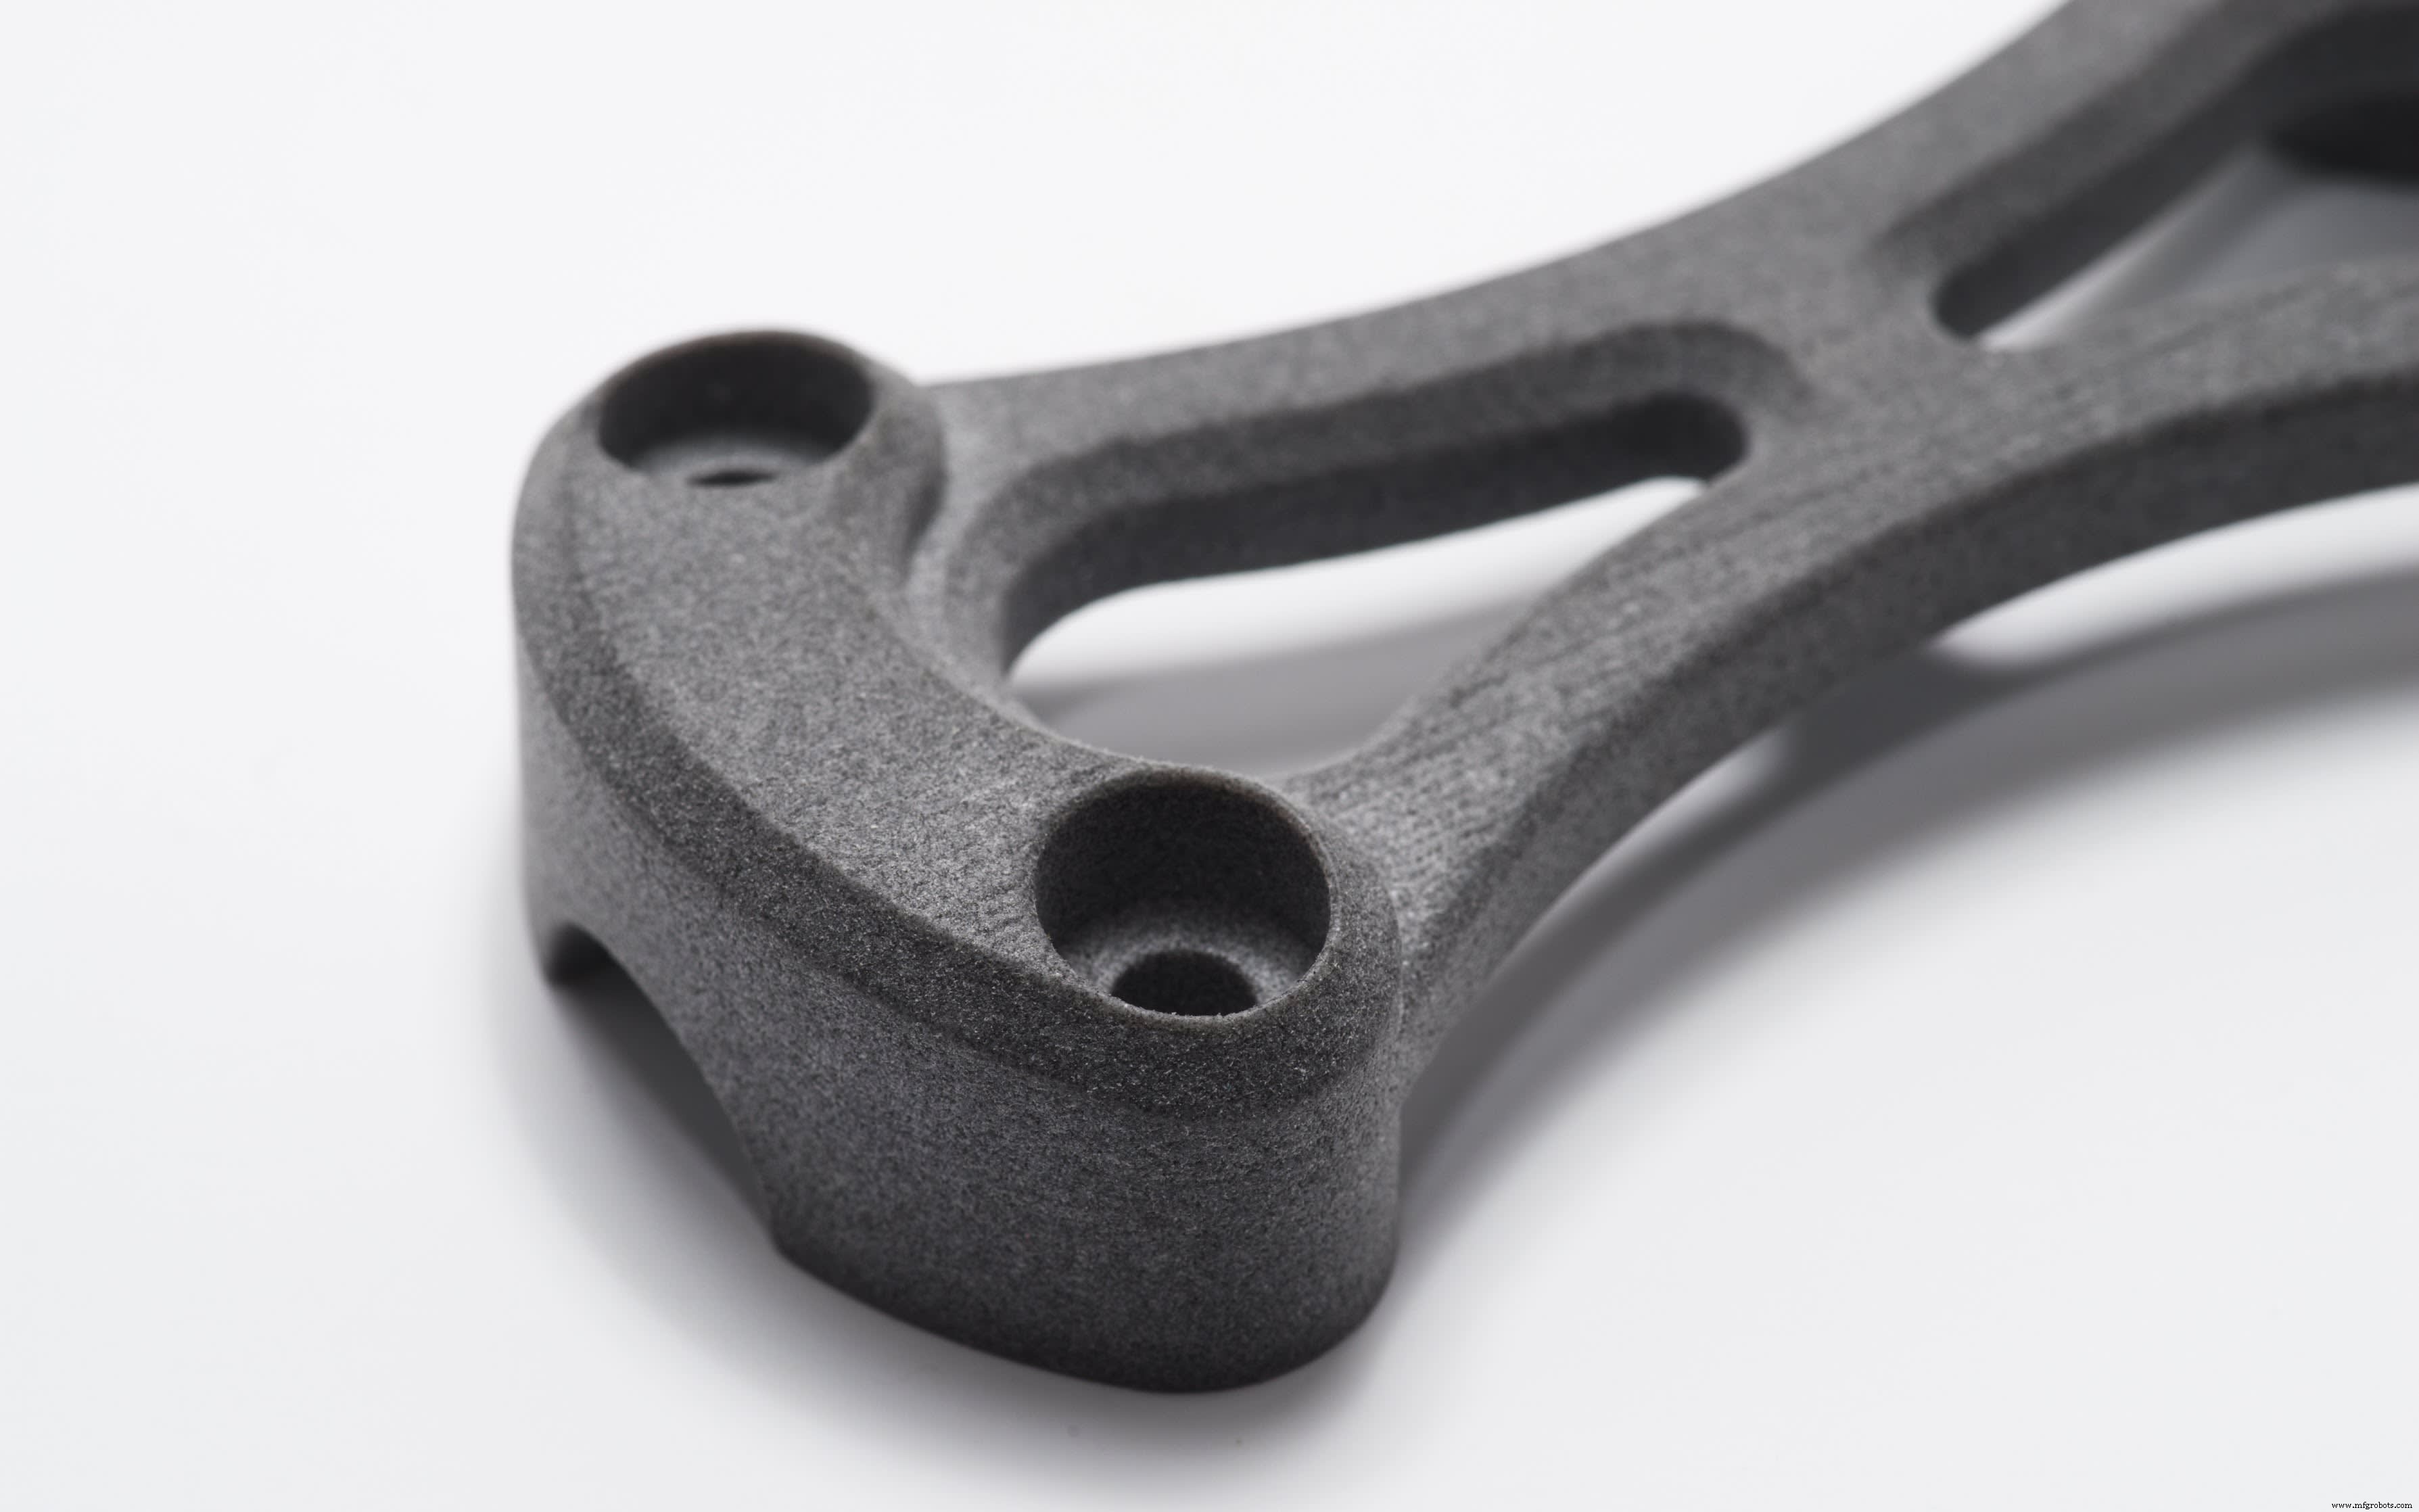
Деталь SLS в сером нейлоне
Каковы материальные свойства SLS и MJF?
PA 12 (нейлон) — основной материал, используемый для обоих SLS и MJF. При печати с этим материалом детали MJF обладают более высокой прочностью и гибкостью и более однородными механическими свойствами по сравнению с деталями SLS. Но хотя MJF предлагает лучшее качество печати с нейлоном, принтеры SLS предлагают больше вариантов материалов, таких как углерод-наполненный PA, алюминий-наполненный PA (Alumide) и гибкий TPU.
Ограничение материалов MJF — определенно недостаток при выборе между двумя технологиями. Однако MJF — это открытая материальная платформа и быстро развивающаяся технология, которая приведет к быстрому развитию материалов по мере того, как больше проектировщиков и инженеров откроют для себя ее многочисленные преимущества.
| HP PA 12 | SLS PA 12 | |
|---|---|---|
| Предел прочности при растяжении | XY: 48 МПа Z: 48 МПа | XY: 48 МПа Z: 42 МПа |
| Модуль упругости при растяжении | XY: 1700 МПа Z: 1800 МПа | XY: 1650 МПа Z: 1650 МПа |
| Относительное удлинение при разрыве | XY: 20% Z: 15% | XY: 18% Z: 4% |
Каковы затраты и сроки выполнения для 3D-печати SLS и MJF?
Стоимость и сроки выполнения — два ключевых фактора для выбора между SLS и MJF. Для оценки обоих элементов мы провели небольшой эксперимент на платформе Hubs для каждой из этих двух технологий 3D-печати.
Используя дизайн крепления (на фото ниже) в качестве тестовой модели, мы запросили две котировки у сервисов 3D-печати в США для каждой технологии. Одна котировка была для заказа прототипа (одна деталь), а другая — для малой производственной партии (от десяти до 100 деталей).
Использованная модель имеет объем 28,8 см³ и габаритные размеры 101,9 x 45,0 x 18,0 мм.
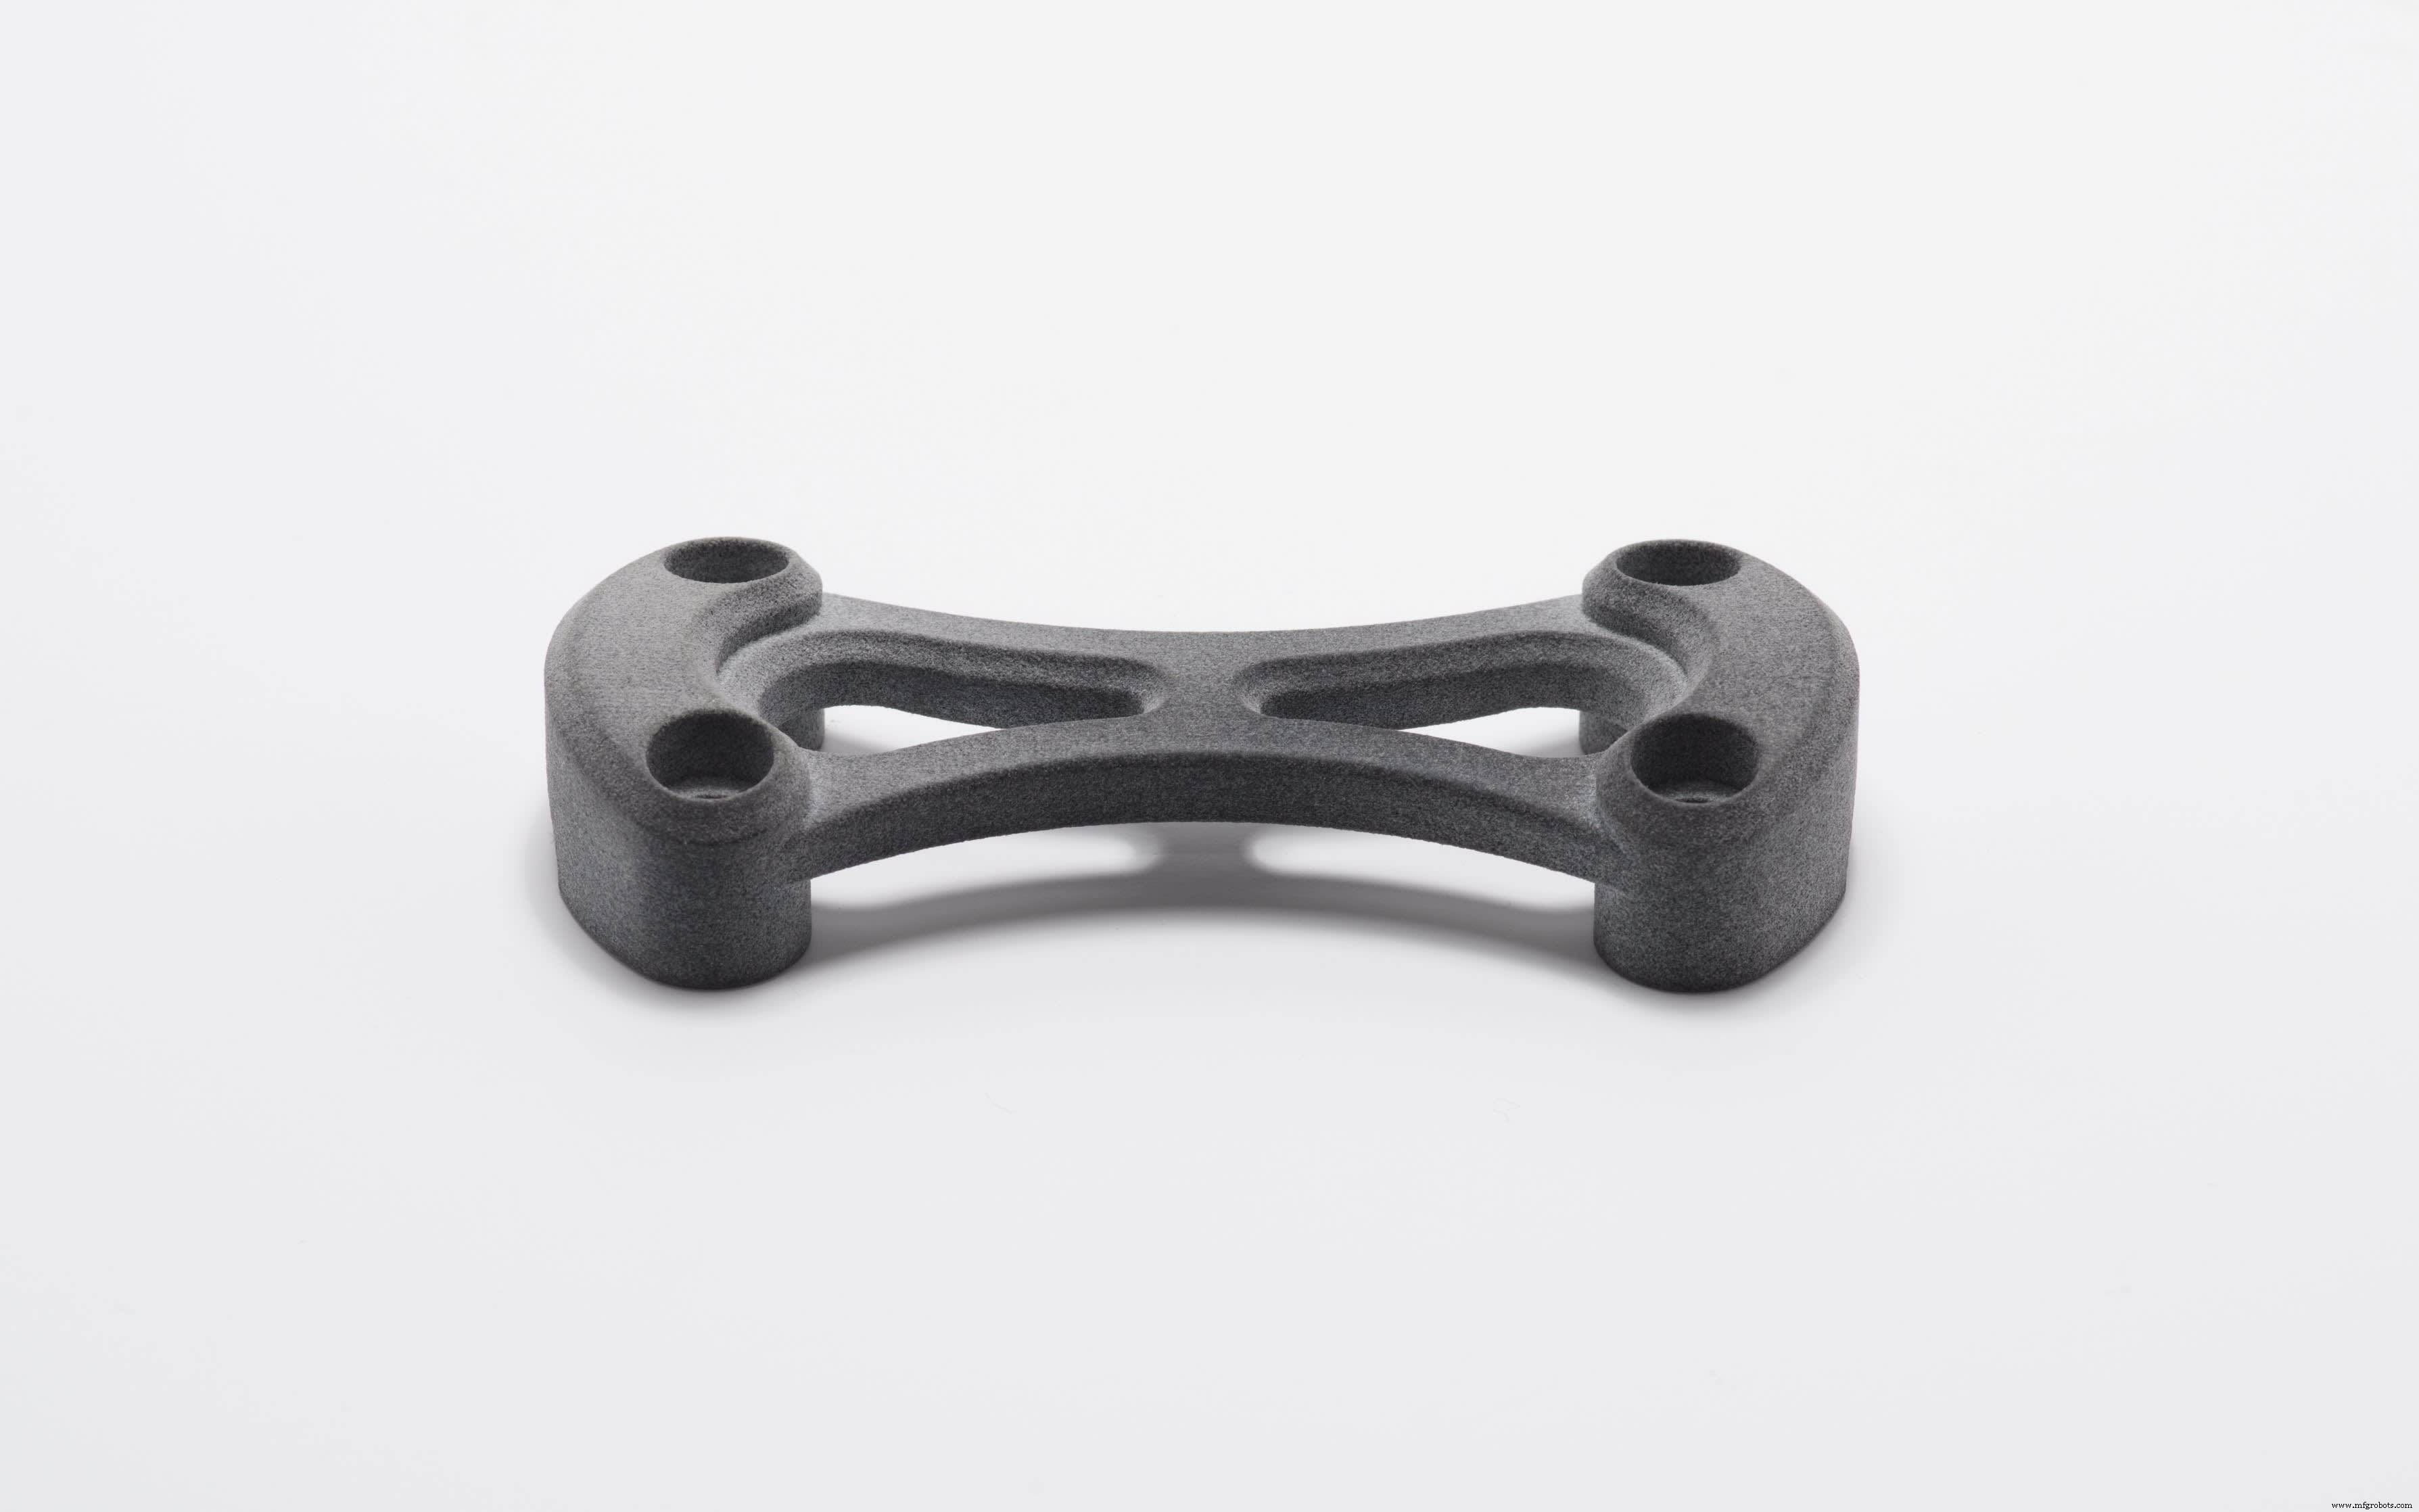
Тестовое крепление, напечатанное из серого нейлона SLS
В плане ценообразования печать с MJF последовательно оказывалась более экономичной, чем с SLS, примерно на 15–30%. Разница в цене была меньше для больших количеств деталей, вероятно, благодаря оптимизированному рабочему процессу постобработки технологии (охлаждение, удаление порошка и т.д.). Также MJF, как правило, имеет более короткие сроки выполнения, чем SLS, примерно на три дня.
Это не означает, что MJF является универсально превосходным процессом. Несмотря на меньшую экономичность, SLS предлагает гораздо более широкий выбор материалов, включая углерод- и стеклонаполненный нейлон, а также TPU и PP.
Для дополнительной оценки цен и сроков выполнения для SLS и MJF обратитесь к sales@hubs.com, и представитель предоставит более подробную информацию.
| HP PA 12 | SLS PA 12 | |
|---|---|---|
| Предел прочности при растяжении | XY: 48 МПа Z: 48 МПа | XY: 48 МПа Z: 42 МПа |
| Модуль упругости при растяжении | XY: 1700 МПа Z: 1800 МПа | XY: 1650 МПа Z: 1650 МПа |
| Относительное удлинение при разрыве | XY: 20% Z: 15% | XY: 18% Z: 4% |
Как будут развиваться SLS и MJF в будущем?
В то время как машины SLS всегда смогут производить детали только из одного материала за сборку, детали MJF могут иметь разные материальные свойства. Этого можно достичь, меняя тип или концентрацию сплавляющего агента. HP заявляет, что MJF позволяет управлять механическими, тепловыми, оптическими и даже электрическими свойствами детали.
Однако эта функциональность еще не доступна в принтерах MJF первого поколения. Ожидается, что принтеры HP второго поколения будут поддерживать много-материальную и многоцветную печать.
Со стороны SLS, одним из заметных обновлений является развитие ценовой конкурентоспособности настольного решения для SLS-печати дома или в офисе. Эти системы очень перспективны, хотя жизнеспособные машины для этого точного применения еще не вышли на рынок.
Часто задаваемые вопросы
MJF прочнее SLS?
Детали, произведенные с использованием MJF, прочнее и гибче деталей SLS. Они также имеют более однородные механические свойства по сравнению с деталями SLS, которые слабее вдоль направления печати.
MJF более экономично, чем SLS?
В целом, MJF стоит дешевле для деталей с низкой плотностью, а SLS — лучший вариант для более сплошных деталей. MJF — более экономичный выбор для печати единичных изделий, в то время как SLS дешевле для вложенных деталей.
MJF точнее SLS?
SLS и MJF печатают детали с похожей точностью. Это часто зависит больше от опыта производителей с каждой из технологий, чем от самих систем.
SLS лучше MJF для материалов и цветов?
С SLS вы получаете более широкий выбор материалов с несколькими видами нейлона и эластомерным прототипирующим TPU. SLS также предлагает больше разнообразия цветов. MJF печатает серые детали, которые можно окрасить в черный после печати, в то время как детали SLS выходят белыми и могут быть окрашены в любой цвет. Для обоих процессов доступные материалы — Нейлон 12 (PA 12) и Стеклонаполненный нейлон (PA 12 GF).
MJF лучше SLS для больших количеств деталей?
В целом, MJF строит детали быстрее SLS, поэтому можно создать больше деталей за более короткий период.
Детали MJF имеют лучшие механические свойства, чем детали SLS?
Детали, напечатанные методом MJF, обычно имеют более согласованные механические свойства по всей своей геометрии.
3D печать
- Массовое производство vs кастомное производство: ключевые различия
- Водорезная vs Лазерная резка: что дает превосходную точность?
- Облако против виртуализации: ключевые различия и бизнес-воздействие
- Веб-хостинг vs Облачный хостинг: какой вариант лучше для вашего сайта?
- Датчики и преобразователи: чёткие различия и практические применения
- Мастерство селективного лазерного спекания (SLS): от основ к реальным приложениям
- FRP против стекловолокна: ключевые различия и промышленные преимущества
- Болты против саморезов: как выбрать правильный крепеж для вашего проекта
- Опалубка и шпунтирование (Shuttering vs Formwork): ключевые различия
- Электронный против электрического: прояснение их различных значений