



Понимание SLS 3D-печати: как селективное лазерное спекание создает прочные детали
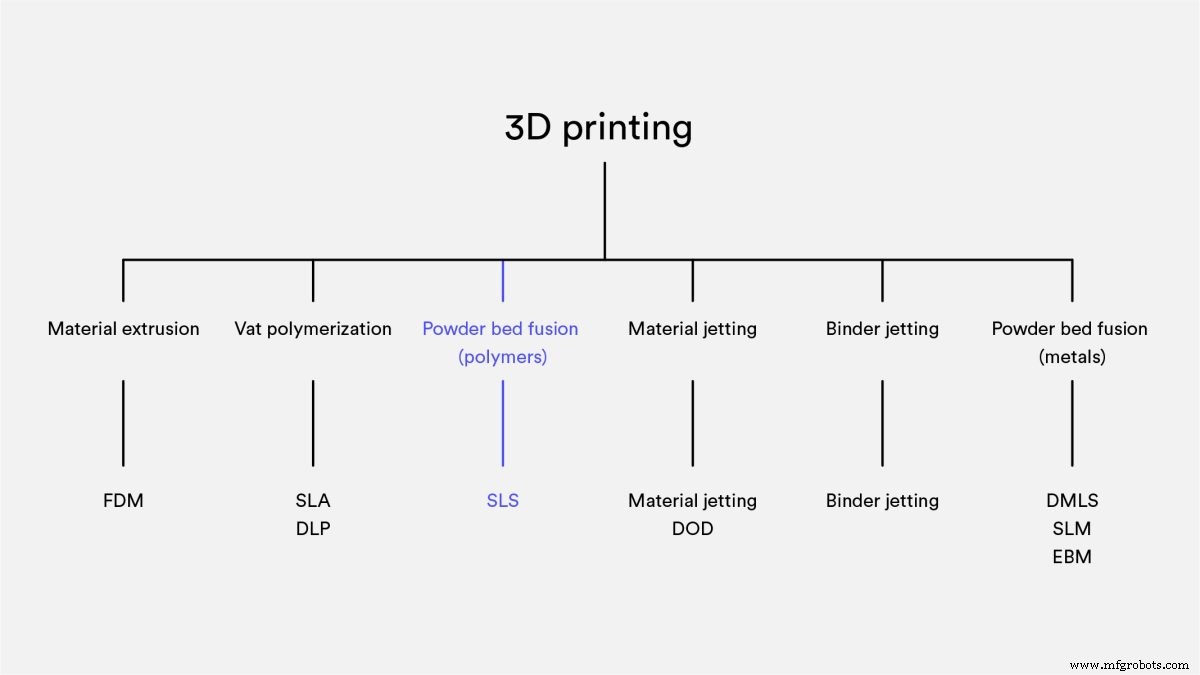
Селективное лазерное спекание (SLS) — это аддитивный производственный процесс, относящийся к семейству порошкового плавления. При 3D-печати SLS лазер выборочно спеканивает частицы полимерного порошка, сплавляя их вместе и строя деталь слой за слоем. Используемые в SLS материалы — термопластичные полимеры в гранулярной форме. Услуги 3D-печати SLS применяются как для прототипирования функциональных полимерных компонентов, так и для малых серийного производства. Благодаря своей универсальности SLS становится отличной альтернативой литье под давлением для небольших производственных партий.
Как работает 3D-печать SLS?
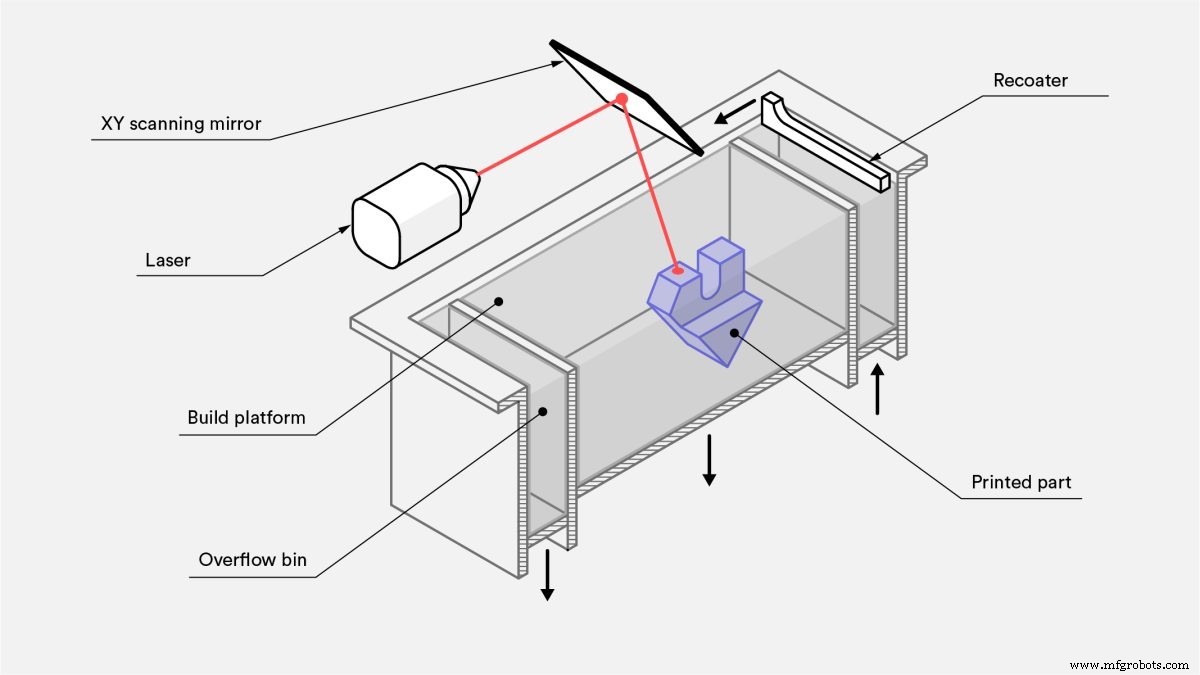
3D-печать SLS использует лазер для спекания мелких частиц полимерного порошка. Весь поперечный сечение компонента сканируется, поэтому деталь получается сплошной. Процесс выглядит следующим образом:
Порошковый бункер и зона печати сначала нагреваются до температуры, немного ниже температуры плавления полимера.
Нанесающий нож распределяет тонкий слой порошка над строительной платформой.
CO2-лазер затем сканирует контур следующего слоя и выборочно спеканивает — сплавляет вместе — частицы полимерного порошка.
Когда слой завершен, строительная платформа опускается вниз, а нож снова наносит слой. Процесс повторяется до завершения всей детали.
После печати детали полностью инкапсулированы в неспеканированном порошке. Порошковый бункер должен остыть, прежде чем детали можно будет извлечь, что может занять значительное время — иногда до 12 часов.
Детали затем очищаются сжатым воздухом или другим абразивным средством, после чего они готовы к использованию или дальнейшей постобработке.
Посмотрите процесс SLS в действии в этом 30-секундном видео.
Можно ли использовать 3D-печать SLS для быстрого прототипирования?
SLS — отличное решение для быстрого прототипирования функциональных полимеров, так как оно обеспечивает очень высокую степень свободы проектирования и высокую точность. В отличие от методов FDM или SLA 3D-печати, оно производит детали с хорошими и последовательными механическими свойствами. Это означает, что его можно использовать для производства деталей, очень близких к конечным по качеству, поэтому его можно применять на протяжении всего производственного процесса — от концепции до опытных образцов.
Можно ли использовать 3D-печать SLS для малых производственных партий?
Его универсальность делает 3D-печать SLS идеальной альтернативой литью под давлением для малых производственных партий. SLS можно использовать для изготовления деталей со сложными формами и геометриями, а также с широким выбором отделки и сроков выполнения.
Как работает 3D-принтер SLS?
При использовании 3D-принтера SLS практически все параметры процесса предустановлены производителем машины. Стандартная высота слоя составляет 100–120 микрон.
Ключевое преимущество 3D-печати SLS заключается в том, что ей не требуются поддерживающие структуры. Неспеканированный порошок обеспечивает детали всей необходимой поддержкой. По этой причине SLS можно использовать для создания свободных геометрий, которые невозможно изготовить никаким другим методом.
Использование всего объема сборки очень важно при печати SLS, особенно для мелкосерийного производства. Бункер заданной высоты будет печататься примерно за то же время, независимо от количества деталей, которые он содержит. Это связано с тем, что лазерное сканирование происходит очень быстро, поэтому именно этап нанесения слоя определяет общее время обработки. Машина должна пройти через то же количество слоев независимо от количества деталей. Упаковка бункера может влиять на сроки выполнения небольших заказов, так как операторы могут ждать, пока бункер наполнится, прежде чем начать печать.
Слоевое сцепление
Прочность связи между слоями в 3D-печати SLS отлична. Это означает, что детали, напечатанные методом SLS, имеют практически изотропные механические свойства.
Механические свойства образцов SLS, напечатанных с использованием стандартного полиамидного порошка (PA 12 или Нейлон 12) — наиболее распространенного материала в SLS — показаны в следующей таблице и сравниваются со свойствами объемного нейлона.
| Направление X-Y | Направление Z | Объемный PA12 | |
|---|---|---|---|
| Предел прочности при растяжении | 48 МПа | 42 МПа | 35–55 МПа |
| Модуль упругости при растяжении | 1650 МПа | 1650 МПа | 1270–2600 МПа |
| Относительное удлинение при разрыве | 18% | 4% | 120–300% |
Детали SLS имеют отличную предельную прочность и модуль упругости, сравнимые с объемным материалом, но более хрупкие — их относительное удлинение при разрыве намного ниже. Это связано с внутренней пористостью конечной детали.
Усадка и деформация
Детали SLS подвержены усадке и деформации. По мере остывания только что спеканированного слоя его размеры уменьшаются, и накапливаются внутренние напряжения, тянущие нижележащий слой вверх.
Типичная усадка в SLS составляет 3–3,5%, но операторы машин учитывают это на этапе подготовки сборки и соответствующим образом корректируют размеры дизайна.
Большие плоские поверхности наиболее склонны к деформации. Проблему можно частично решить, ориентируя деталь вертикально на строительной платформе, но лучшей практикой является уменьшение ее объема путем минимизации толщины плоских участков и внесения вырезов в дизайн. Эта стратегия также снизит общую стоимость детали, так как используется меньше материала.
Пере спекание
Переспекание происходит, когда излучаемое тепло спеканивает неспеканированный порошок вокруг элемента. Это может привести к потере детализации в мелких элементах, таких как пазы и отверстия. Как эмпирическое правило, пазы шире 0,8 мм и отверстия диаметром более 2 мм можно печатать методом SLS без риска переспекания. Прочитайте нашу статью о проектировании деталей для 3D-печати SLS для получения дополнительных советов по DFM.
Удаление порошка
Поскольку SLS не требует поддерживающего материала, детали с полыми участками можно печатать легко и точно.
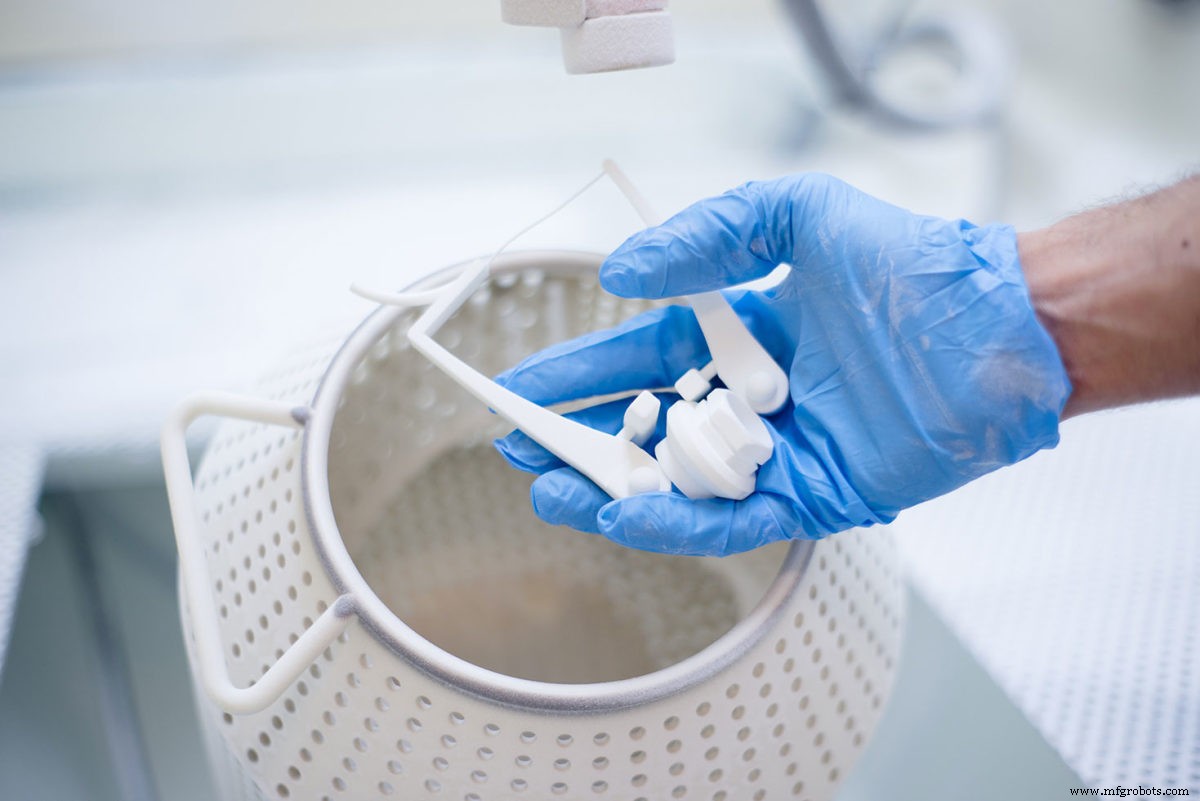
Полые участки уменьшают вес и стоимость детали, так как используется меньше материала. Отверстия для удаления необходимы для удаления неспеканированного порошка из внутренних полостей компонента. Мы рекомендуем добавлять в дизайн как минимум два отверстия для удаления с минимальным диаметром 5 мм.
Если требуется высокая жесткость, детали должны печататься полностью сплошными. Альтернатива — сделать полый дизайн без отверстий для удаления. Таким образом, плотно упакованный порошок будет запечатлен внутри детали, увеличивая ее массу и обеспечивая некоторую дополнительную поддержку против механических нагрузок, не влияя на время сборки. Внутрь полого участка можно добавить внутреннюю сотовую решетчатую структуру (аналогично шаблонам заполнения в FDM), чтобы еще больше увеличить жесткость компонента. Такой способ полого изготовления детали также может уменьшить деформацию.
Каковы характеристики 3D-печати SLS?
Основные характеристики SLS суммированы в таблице ниже:
| Селективное лазерное спекание (SLS) | |
|---|---|
| Материалы | Термопластики (обычно нейлон) |
| Размерная точность | ± 0,3% (нижний предел ± 0,3 мм) |
| Типичный размер сборки | 300 x 300 x 300 мм (до 750 x 550 x 550 мм) |
| Стандартная толщина слоя | 100–120 мкм |
| Поддержки | Не требуются |
Какие материалы используются для 3D-печати SLS?
Наиболее широко используемым материалом SLS является Полиамид 12 (PA 12), также известный как Нейлон 12. Цена за килограмм порошка PA 12 составляет примерно $50–$60. Другие инженерные пластики, такие как PA 11 и PEEK, также доступны, но они не так широко используются.
Полиамидный порошок можно наполнять различными добавками для улучшения механических и тепловых свойств производимых деталей SLS. Примерами добавок являются углеродные волокна, стекловолокно или алюминий. Материалы с добавками обычно более хрупкие и могут иметь высокоанизотропное поведение.
| Материал | Характеристики |
|---|---|
| Полиамид 12 (PA 12) | + Хорошие механические свойства + Хорошая химическая стойкость - Матовая, шероховатая поверхность |
| Полиамид 11 (PA 11) | + Полностью изотропное поведение + Высокая эластичность |
| Алюминий-содержащий нейлон (Alumide) | + Металлический внешний вид + Высокая жесткость |
| Стеклонаполненный нейлон (PA-GF) | + Высокая жесткость + Высокая износо- и теплостойкость - Анизотропное поведение |
| Углерод-содержащий нейлон (PA-FR) | + Отличная жесткость + Высокое соотношение прочность/вес - Высокоанизотропный |
Каковы варианты постобработки для SLS?
3D-печать SLS производит детали с порошковатой, зернистой поверхностью, которую легко загрязнить. Внешний вид деталей, напечатанных методом SLS, можно улучшить до очень высокого стандарта с помощью различных методов постобработки, таких как шлифовка в среде, окрашивание, распыление краски и лакировка. Их функциональность также может быть улучшена путем нанесения герметичного покрытия или металлизации. Для получения более подробной информации ознакомьтесь с этой обширной статьей о постобработке для деталей SLS.
Каковы преимущества 3D-печати SLS?
Детали SLS имеют хорошие, изотропные механические свойства, что делает их идеальными для функциональных деталей и прототипов.
SLS не требует поддерживающих структур, поэтому дизайны со сложными геометриями можно легко производить.
Производственные возможности SLS отлично подходят для мелко- и среднесерийного производства.
Весь оставшийся неспеканированный порошок собирается и может быть повторно использован.
Каковы недостатки 3D-печати SLA?
В настоящее время широко доступны только промышленные системы SLS, поэтому сроки выполнения заказов длиннее, чем у других технологий 3D-печати, таких как FDM и SLA.
Детали SLS имеют зернистую поверхность и внутреннюю пористость, которые могут требовать постобработки, если требуется гладкая поверхность или герметичность.
Большие плоские поверхности и маленькие отверстия нельзя точно напечатать методом SLS, так как они подвержены деформации и переспеканию.
Лучшие практики SLS
Подходит ли 3D-печать SLS для вашей детали или проекта? Вот эмпирические правила:
SLS может производить функциональные детали из широкого спектра инженерных пластиков — чаще всего нейлон (PA12).
Типичный объем сборки системы SLS составляет 300 x 300 x 300 мм.
Детали SLS демонстрируют хорошие механические свойства и изотропное поведение. Для компонентов со специальными требованиями доступны полиамидные порошки с добавками.
3D печать
- Многоматериальная 3D-печать: раскрытие сложных дизайнов и ускорение производства
- Binder Jet 3D-печать: процесс, преимущества и ограничения
- Понимание корневых причин нитообразования (stringing) в 3D-печати
- Робокастинг (Robocasting) в 3D-печати: процесс, отличия и ключевые преимущества
- Понимание рингинга (Ghosting) в 3D-печати и как его устранить
- Фото полимеризация в 3D-печати: как УФ-отверждение формирует твердые детали
- Что такое маркетплейс 3D-печати? Полное руководство по покупке и продаже 3D-моделей
- Понимание «дорожки» (Road) в FFF 3D-печати
- Полиграфическая промышленность: ключевые роли и услуги
- Понимание смольной 3D-печати: процесс, применение и преимущества