



ENGEL запускает роботизированную ячейку с ИК-нагревом для эффективного массового производства легких термопластичных композитов
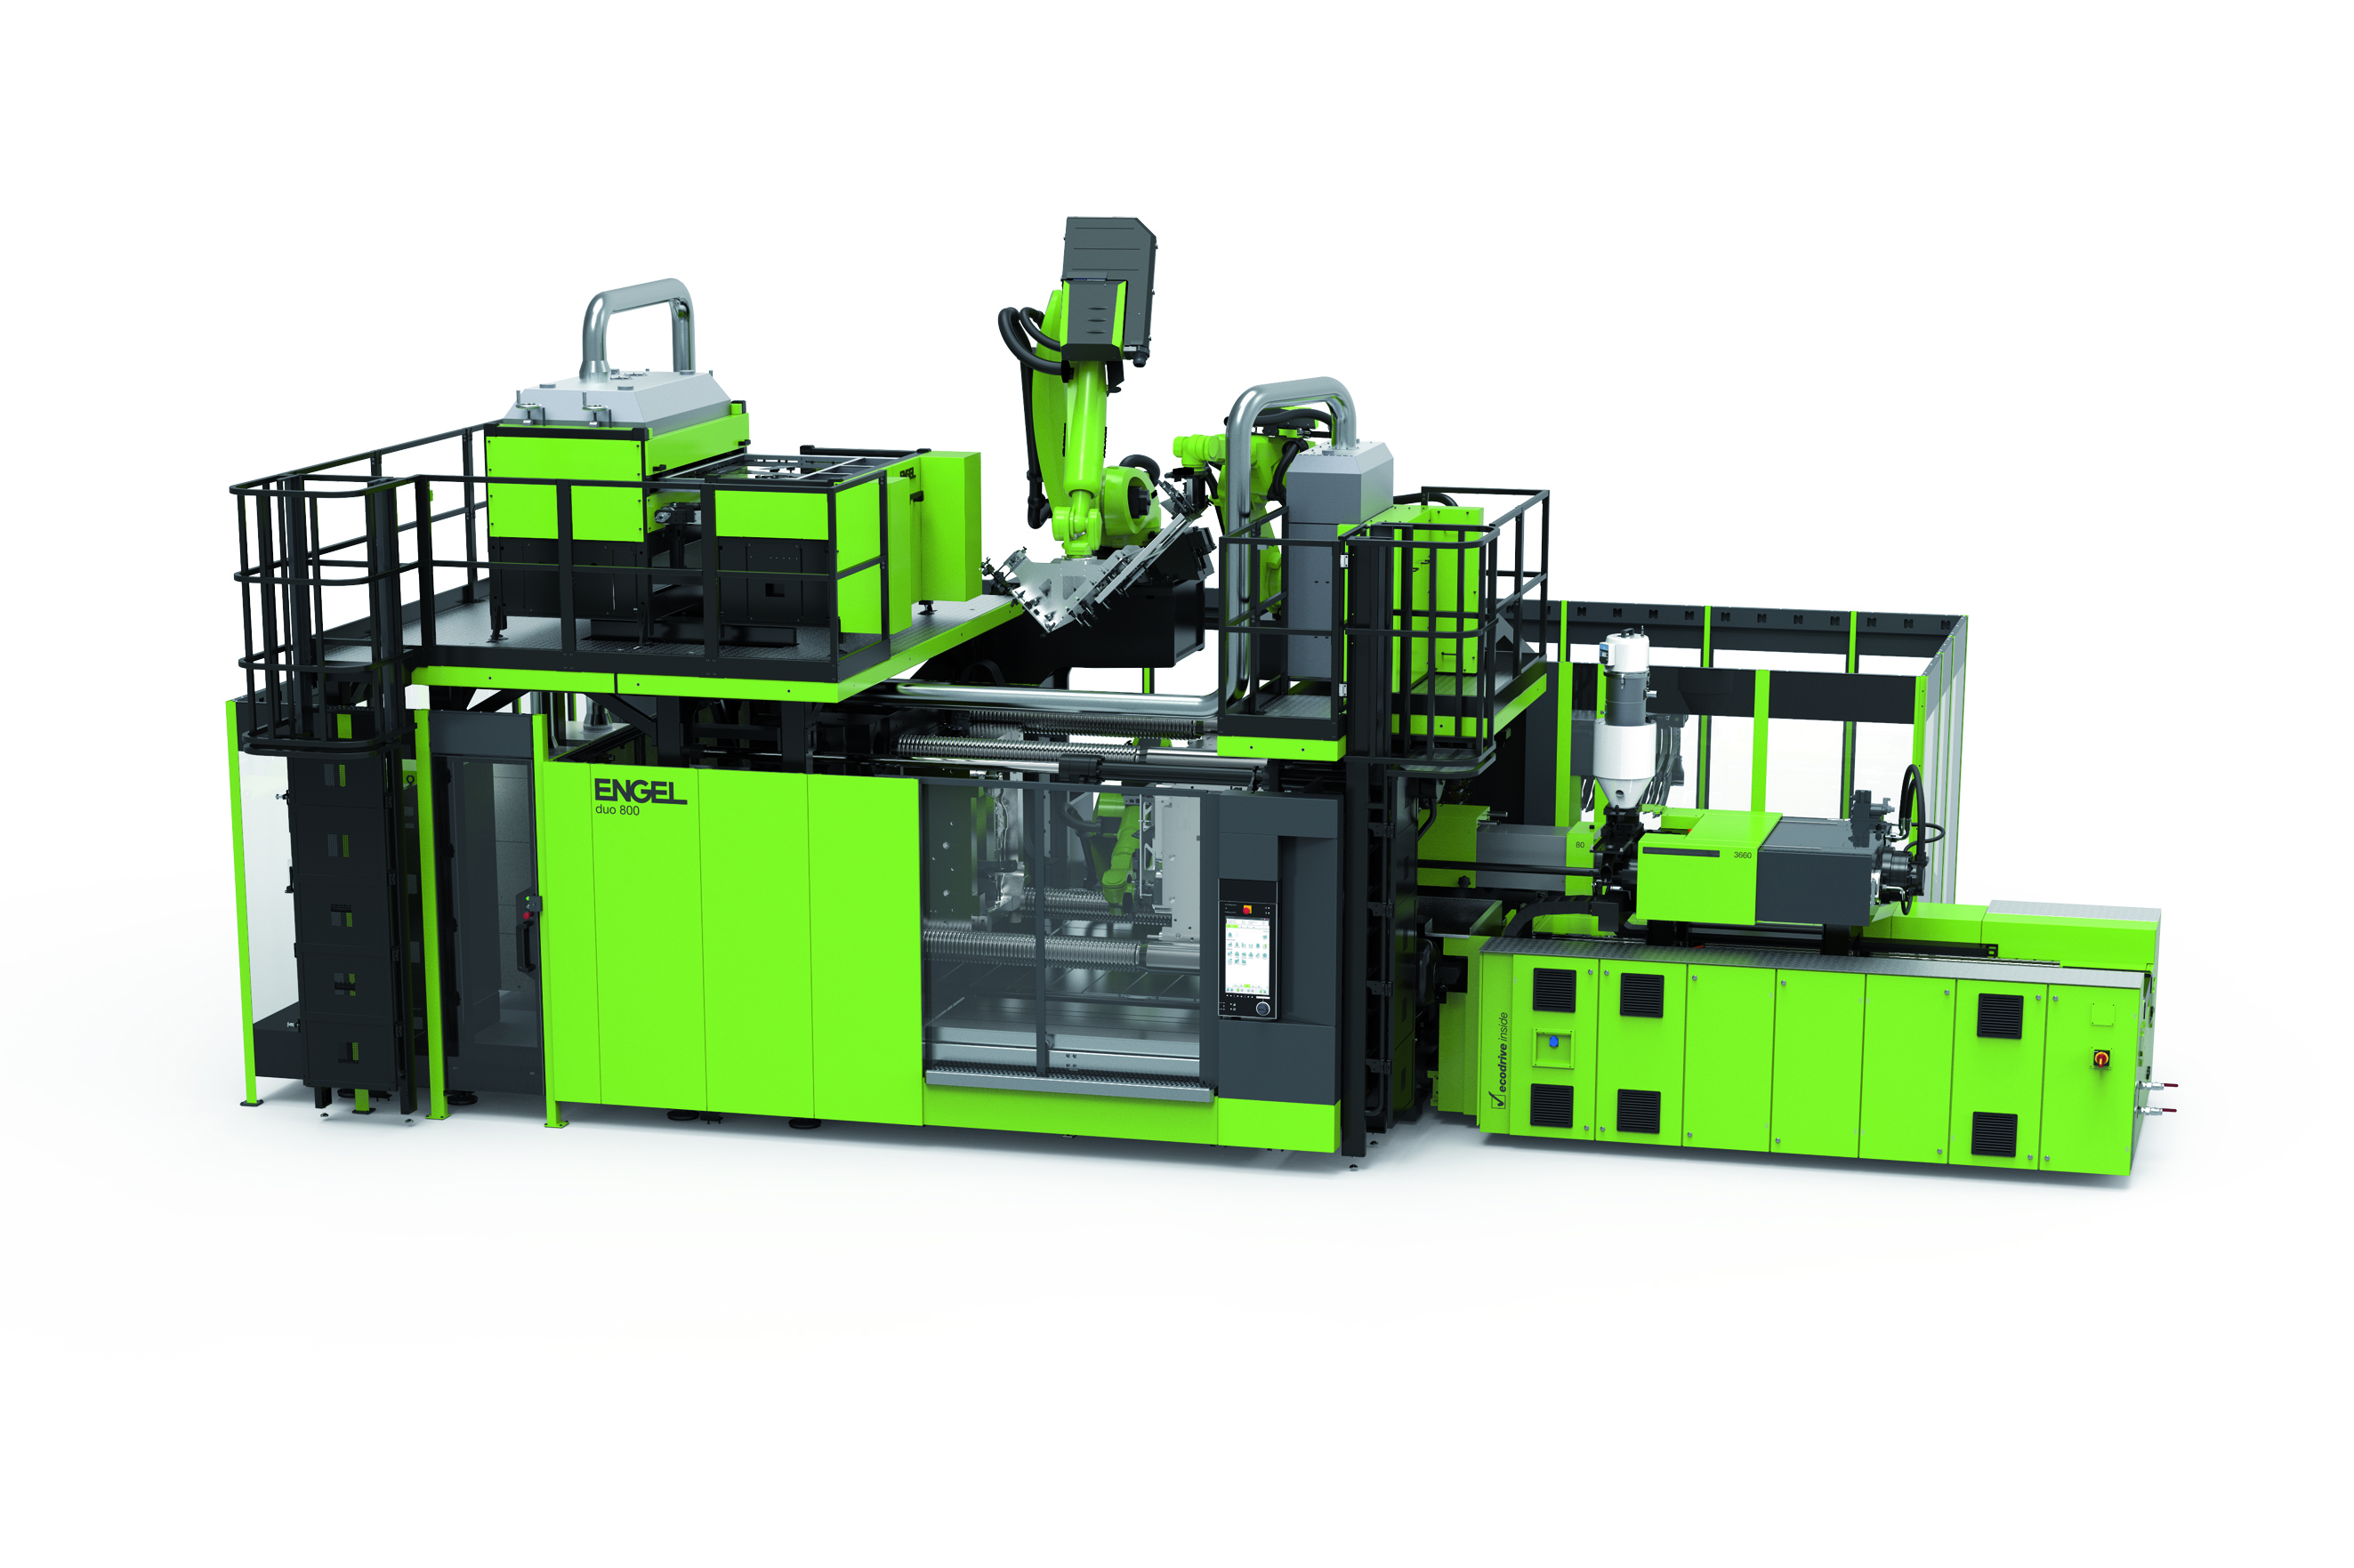
Производственная ячейка ENGEL использует инфракрасное излучение для нагрева и формовки трех органолистов разной толщины, а также формирования высококачественной видимой поверхности в том же этапе литья под давлением. Источник: ENGEL
Производитель литейных машин и провайдер системных решений ENGEL Austria объявил, что на выставке K 2019 (Дюссельдорф, Германия, 16–23 октября) представит технологию ИК-отверждения как часть своей производственной ячейки, включающей преформование композитов с термопластичным перелитьем.
ENGEL будет использовать процесс organomelt для производства демонстрационных деталей, отражающих новейшие инновации для модулей автомобильных дверей. Производственная ячейка ENGEL, как утверждается, является первой в мире, использующей ИК-излучение для нагрева и формовки трех органолистов разной толщины, а также формирования высококачественной видимой поверхности в том же этапе литья под давлением. Система будет оснащена тремя роботизированными манипуляторами ENGEL easix, работающими одновременно.
«Термопластичные композиты растут в важности для облегчения в автопроме», — говорит д-р Норберт Мюллер, руководитель Центра технологий легких композитов ENGEL.
Есть две основные причины. Во-первых, последовательный термопластичный подход позволяет эффективно интегрировать формовку и функционализацию волокнисто-усиленных препрегов, что снижает себестоимость. Во-вторых, использование исключительно термопластичных полимеров облегчает разработку стратегий переработки.
«Возврат композитных компонентов в материальный цикл в конце срока службы — один из приоритетов текущей разработки в секторе электромобилей», — отмечает Мюллер. «Термопластичные решения становятся все более частым методом даже в авиастроении».
Ответ ENGEL на потребность в устойчивом транспорте — organomelt. В процессе organomelt волокнисто-усиленные препреги с термопластичной матрицей, такие как органолисты и ленты, нагреваются, укладываются в форму, там формоваются и непосредственно переливается термопластик. Процесс уже используется в крупносерийном производстве, с ENGEL organomelt применяется для полностью автоматизированного производства таких изделий, как переднеопорные траверсы.
По мере дальнейшей разработки процесса ENGEL работает вместе с клиентами и партнерами над производственными аспектами проектирования композитных компонентов с целевым распределением нагрузок.
«В будущем для каждого компонента будут комбинироваться несколько разных препрегов, чтобы адаптировать характеристики легкого строительства к форме соответствующего компонента и разным напряжениям в отдельных областях внутри компонента», — объясняет Мюллер. «Производственная ячейка на выставке K четко продемонстрирует этот большой потенциал».
Процесс литья разрабатывался в партнерстве с автозаводчиком Brose (Кобург, Германия). ENGEL заявляет, что производственная ячейка в настоящее время является единственной системой в мире, способной одновременно обрабатывать три по-разному сформированных органолиста толщиной от 0,6 до 2,5 мм в полностью автоматизированном процессе с интегрированными ИК-печами. Разные напряжения в отдельных областях компонента могут быть решены благодаря целевому выбору органолистов на основе распределения нагрузок — результат, к которому Brose помог через разнообразные процессы симуляции. Демонстрационная деталь, производимая на выставке K, например, более жестка в области рамы окна, чем внутри двери.
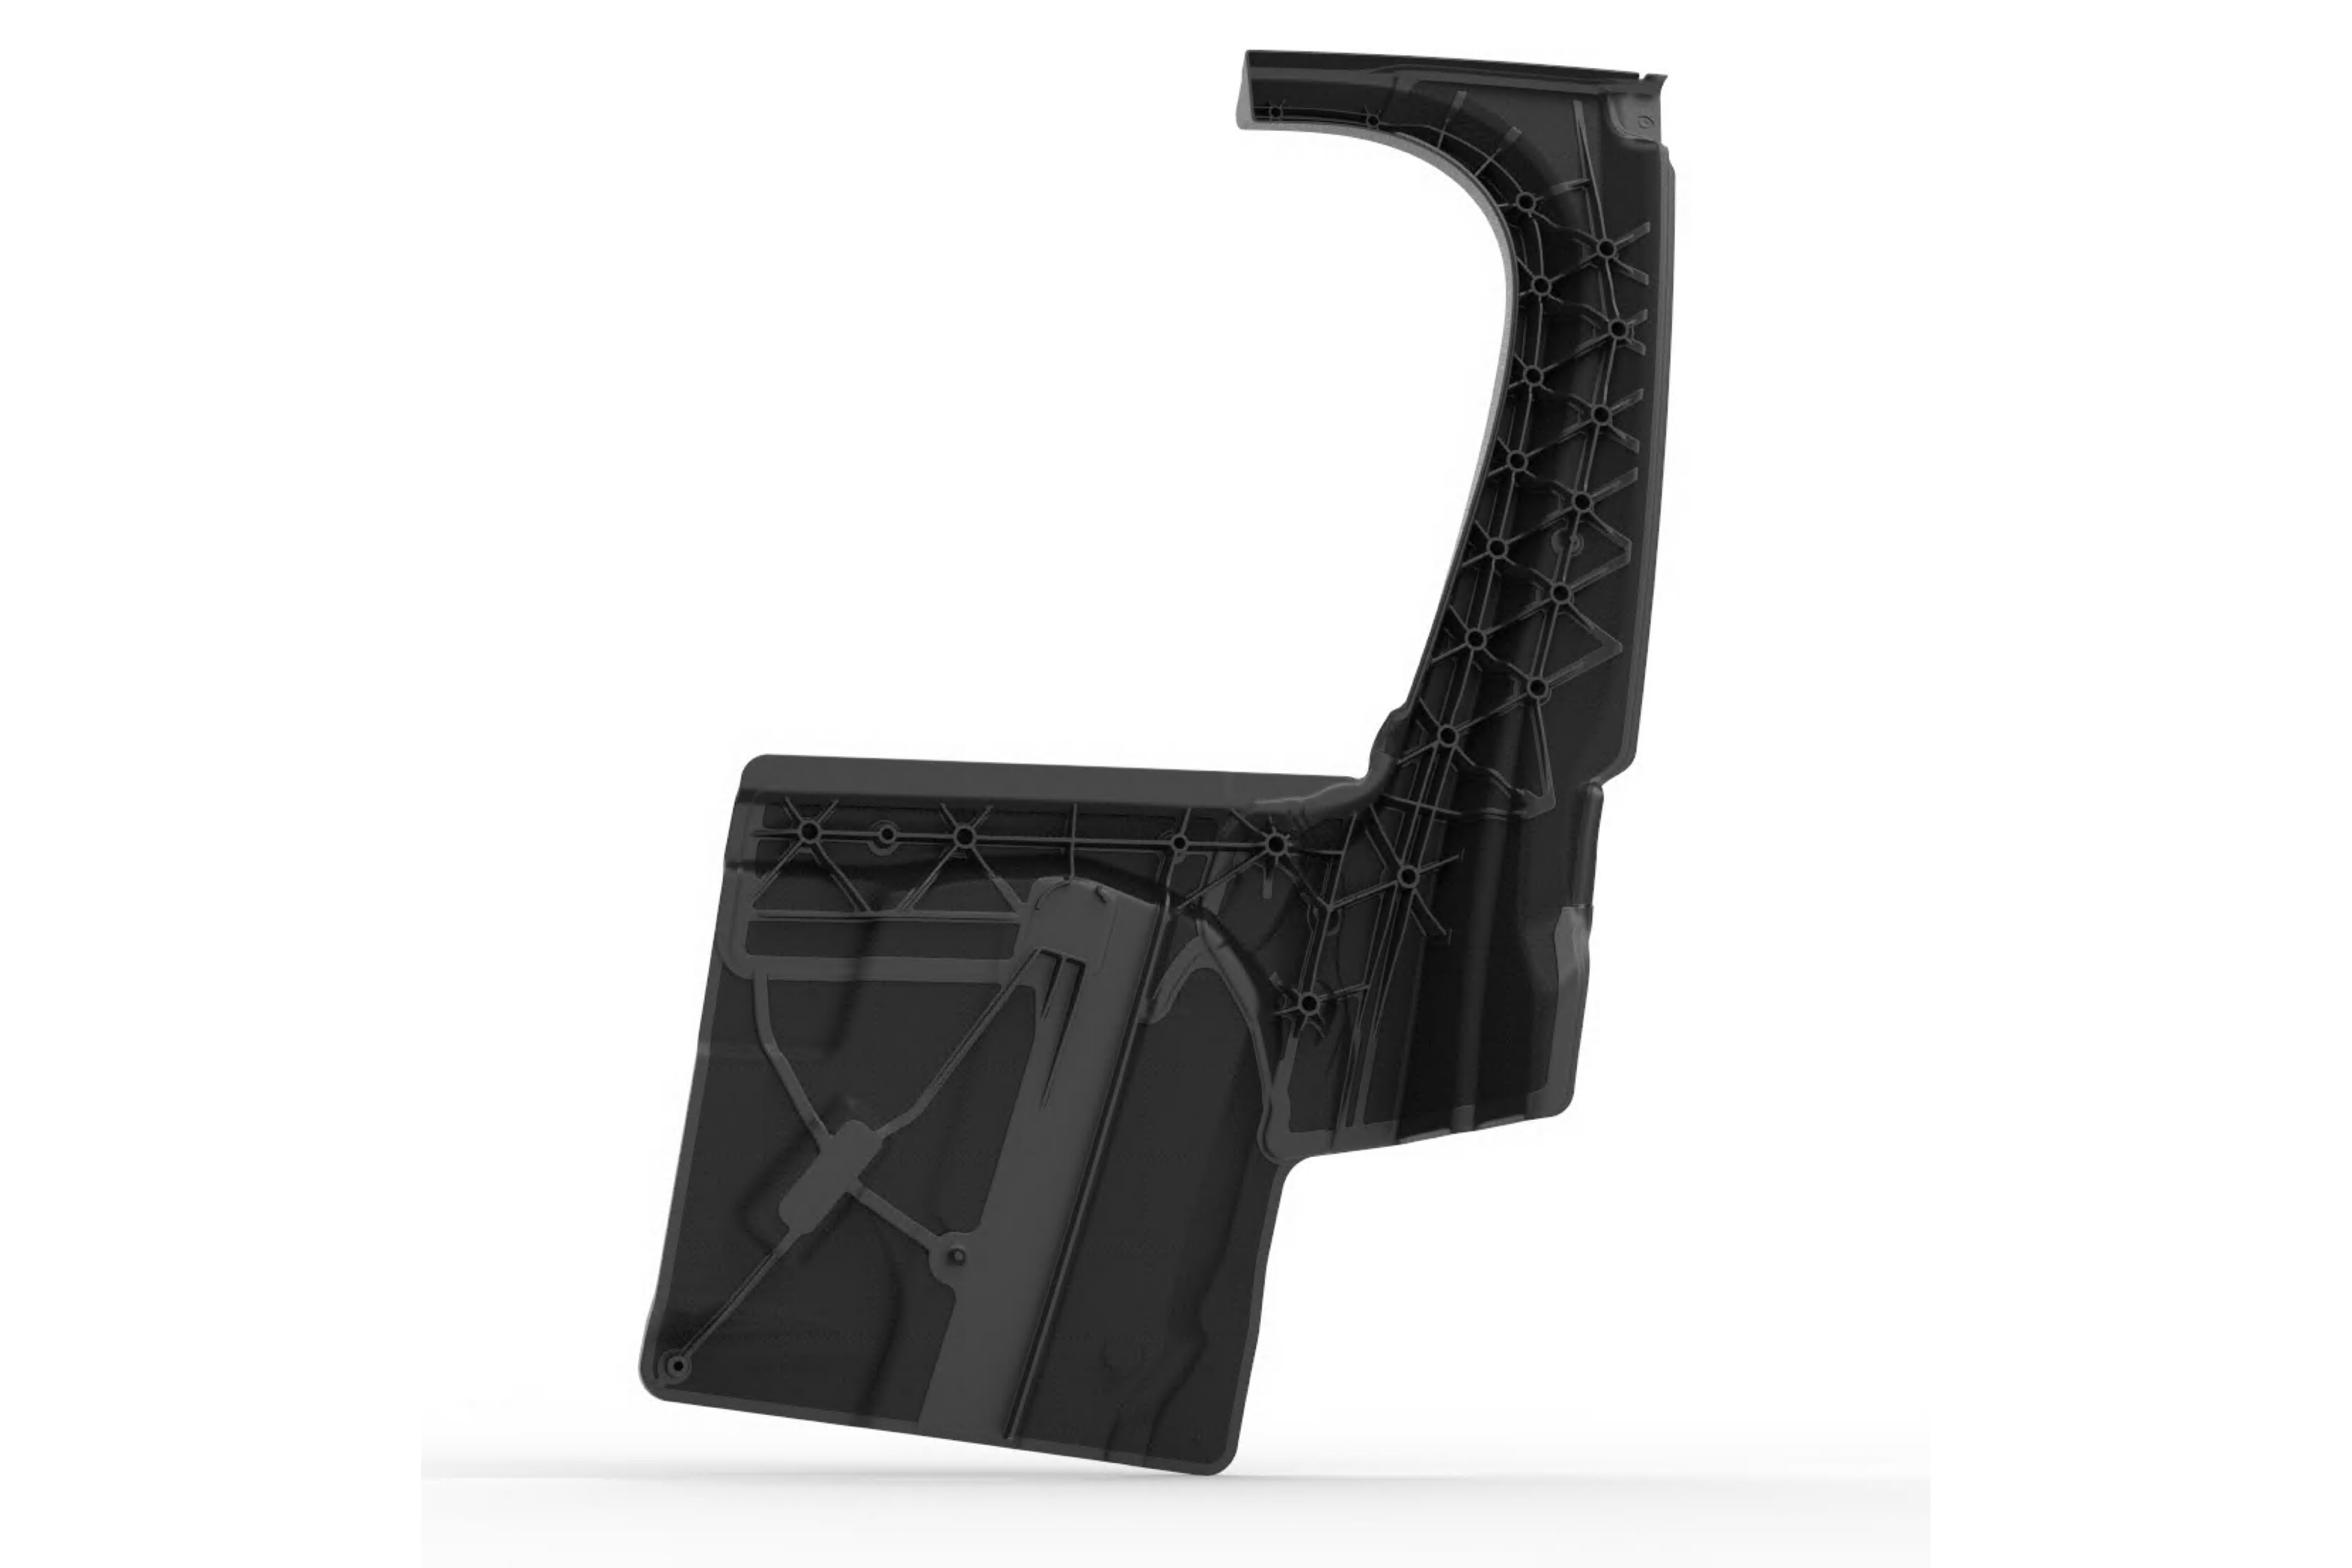
Разные напряжения в отдельных областях компонента решаются благодаря целевому выбору органолистов на основе распределения нагрузок. Источник: ENGEL
Ультракомпактная интеграция ИК-печи
Одной из проблем обработки органолистов является нагрев препрегов. Время их нагрева и охлаждения зависит от толщины. Быстрый нагрев материала без повреждения важен, так же как быстрый и простой переход нагретого препрега в форму. Производственная ячейка organomelt ENGEL основана на литейной машине duo 3660/800 и включает две интегрированные ИК-печи для этой цели. Вертикальная ИК-печь расположена прямо над прессовой единицей для нагрева органолиста толщиной всего 0,6 мм. Таким образом, тонкий органолист быстро достигает формы, гарантируя, что он еще не остыл и не стал невозможным для формовки. Стандартная горизонтальная ИК-печь на подставке над движущейся пластиной будет использоваться для двух более толстых органолистов (1 мм и 2,5 мм). Эта компоновка сокращает расстояние между печью и формой, а также экономит место, так как печь не требует отдельного полного пространства. Обе ИК-печи были разработаны и произведены внутри ENGEL. Они и три робота easix полностью интегрированы с блоком управления CC300 литейной машины и могут централизованно управляться через дисплей машины.
Все три органолиста нагреваются одновременно. Затем два из трех роботов easix доступны для манипулирования органолистами. Они расположены рядом друг с другом над прессовой единицей. Пока первый робот отвечает за манипулирование двумя более толстыми органолистами, второй заботится о самом тонком листе. В течение всего процесса нагрева он держит органолист перед вертикальным полем излучения, чтобы его можно было поместить в форму после окончания заданного периода нагрева. Третий робот расположен рядом с прессовой единицей. Его задача — извлечь отливку, одновременно перемещая один из трех органолистов в форму для процесса литья под давлением.
Органолисты, полученные от китайского производителя сырья Kingfa (Шанхай, Китай), сделаны из стекловолокна и используют полипропилен как матричный материал. Когда форма — построенная Georg Kaufmann Formenbau (Реметшвиль, Швейцария) — закрывается, органолисты формоваются. Сразу после этого они переливаются стекловолокнисто-усиленным полипропиленом в той же форме. На обратной стороне компонента формируются усилительные ребра, а на видимой стороне — текстура «под кожу».
«При прямом переливании органолистов мы можем достичь выдающейся текстуры «под кожу», которая ранее считалась невозможной для органолистов», — говорит Мюллер. «В этом смысле мы закладываем основу для производства крупногабаритных термопластичных дверных структур с помощью процесса organomelt в будущем».
Автоматизация играет ключевую роль
Производственные решения, разработанные ENGEL в своем Центре технологий легких композитов, отличаются высокой эффективностью и экономичностью — оба обязательных требования для применений крупносерийного производства.
«Значительная экспертиза ENGEL в автоматизации играет большую роль», — говорит Вальтер Аумайр, вице-президент отдела автоматизации и композитных систем ENGEL.
С тремя роботизированными манипуляторами ENGEL easix, работающими одновременно, производственная ячейка organomelt на стенде ENGEL предоставит передовой пример интегрированной обработки композитов и является самой сложной производственной ячейкой, которую ENGEL когда-либо демонстрировала на выставке.
«Чем больше этапов процесса мы включаем и чем больше индивидуальных систем включает производственная ячейка, тем сложнее процесс в целом», — говорит Аумайр. «Поэтому как системный провайдер, ENGEL обеспечила единую операционную логику и совместное управление данными по всей ячейке, что значительно упрощает использование роботизированных манипуляторов. Роботы easix могут управляться относительно просто рабочими, участвующими в литье под давлением на производстве».
Особенностью систем ENGEL является то, что ИК-печи также полностью интегрированы в блок управления CC300, обеспечивая единую операционную логику для всего процесса. Кроме того, так как литейная машина, роботы и периферийные устройства обращаются к одной базе данных в системном решении ENGEL, риск ошибок снижается, а эффективность возрастает. Без необходимости дополнительного оборудования роботизированные манипуляторы easix могут синхронизировать свои движения с движениями в форме, такими как движении выдвижных стержней или выдавливателей.
«В результате мы можем сократить как время цикла, так и капитальные затраты, особенно когда речь идет о крупномасштабных системах», — говорит Аумайр.
Смола
- Передовое термопластичное сотовое сэндвич для легкого овермолдинга
- Fraunhofer внедряет передовое автоматизированное оборудование Engel для R&D термопластиковых композитов
- Cato Composites повышает производственную мощность новым объектом термопластиковых композитов
- Karl Mayer представляет новую линию производства UD ленты из термопластика для высококачественного FRP строительст…
- INEOS Styrolution расширяет производство новым сайтом для передовых термопластичных композитов StyLight
- Hexion запустила передовие двухкомпонентную эпоксидную систему для оптимизации авиационного композитного про…
- Первая термопластичная дверь прокладывает путь к передовительным автокомпозитам
- LANXESS увеличивает производственную мощность по непрерывноволокнистым термопластичным композитам Tepex
- Консорциум IRG CosiMo запускает современное предприятие по термопластичным композитам
- Консорциум IRG CosiMo нацелен на массовое производство термопластиковых композитов для авиации и автопрома