



Полиэтиленовый пластик: повседневное использование, типы и свойства
Основы этого повсеместного современного материала
Полиэтилен — самый распространенный тип потребительского пластика, используемый во многих повседневных материалах. Это термопластичный продукт, означающий, что его можно расплавить в жидкость и затем остыть обратно в твердое состояние много раз. Разные условия обработки дают разные марки полиэтилена, которые можно использовать для совершенно разных целей — от гибкой пищевой пленки на одном конце спектра до жестких чехлов для столбов-бордюров на другом.
Одной из самых привлекательных свойств полиэтилена является его долговечность. Он устойчив к выцветанию и сколам, а также не проницаем для многих химических веществ, таких как кислоты и едкие растворы. Полиэтилен — отличный электрический изолятор. Он сохраняет свои свойства в экстремально холодных условиях, но может плавиться при высоких температурах.
Полиэтиленовый пластик: углеводородная молекула
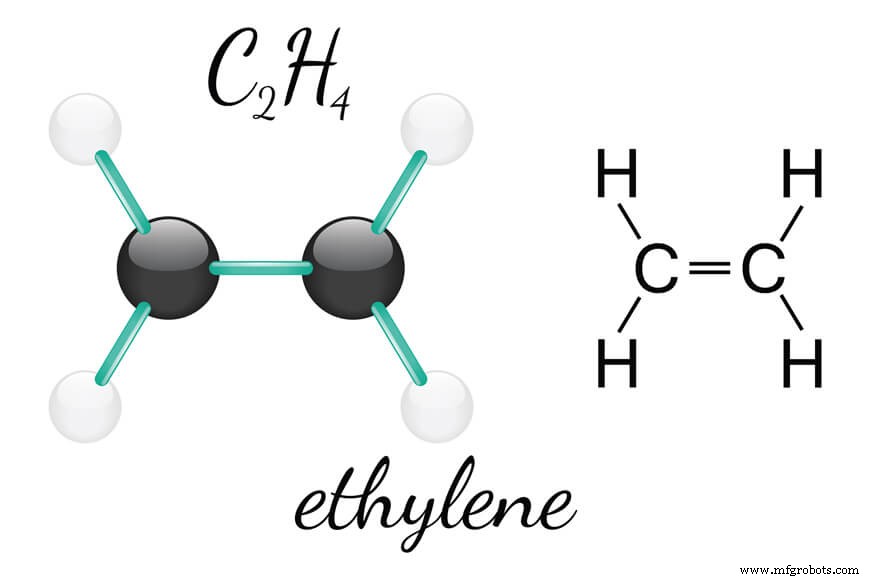
Молекулярная структура и общие свойства
Полиэтилен состоит из углеводородных цепей с самым базовым компонентом — молекулой этилена, состоящей из 2 атомов углерода и 4 атомов водорода. Когда молекулы этилена комбинируются вместе в прямых или разветвленных цепях, образуется полиэтилен. Этот процесс включает разрыв двойной связи между 2 атомами углерода и создание свободного радикала для присоединения к следующей молекуле этилена. Макромолекулы не ковалентно связаны, а удерживаются вместе в кристаллической структуре через межмолекулярные силы. Чем меньше число боковых ветвей, тем ниже кристалличность и, следовательно, выше плотность, как можно наблюдать в разных свойствах для разных типов полиэтилена.
Полиэтилен устойчив к погодным условиям, но может стать хрупким при длительном воздействии солнечного света. Это ограничение можно преодолеть добавлением УФ-стабилизаторов. Он может воспламениться и продолжит гореть после удаления источника зажигания с желто-кончиковатым синим пламенем, что заставит пластик капать. Поверхностные свойства полиэтилена препятствуют его склеиванию или оттискиванию без предварительной обработки. Полиэтилен может быть прозрачным, молочно-непрозрачным или непрозрачным в зависимости от марки материала, толщины изделия и наличия добавок.
Классификация полиэтилена
Низкодавностный полиэтилен (LDPE) образуется с длинными и короткими ветвями в полимерных цепях. Наличие этих ветвей удерживает цепи от слишком плотной упаковки, давая LDPE гибкость, делающую его подходящим для применений вроде полиэтиленовых пакетов, изоляции проводов и пищевой пленки. LDPE высоко устоен к большинству химикатов, включая кислоты, основания, спирты, альдегиды, кетоны и растительные масла. Он также имеет очень низкое поглощение воды.
Линейный низкодавностный полиэтилен (LLDPE) похож на LDPE, но состоит в основном из линейных цепей с множеством коротких боковых ветвей. Он часто производится с помощью кополимеризации этилена с альфа-олефинами, такими как 1-бутен, 1-хексен и 1-октен. Характеристики готового продукта можно манипулировать через корректировку составной формулы.
Высокодавностный полиэтилен (HDPE) состоит в основном из прямых цепей молекул, удерживаемых вместе межмолекулярными силами. Отсутствие боковых ветвей обеспечивает, что цепи тесно скомплектованы вместе. Эта высокая плотность приводит к продукту, который умеренно жесткий, делая его подходящим для применений вроде разделочных досок, контейнеров для соков, пластикового дерева и игрушек. HDPE имеет хорошую химическую стойкость и остается твердым при очень низких температурах (-76 °F / -60 °C). У него восковидная поверхностная текстура, устойчивая к погоде.
Ультравысокомолекулярный полиэтилен (UHMWPE) имеет экстремально длинные цепи и может быть пряден в нити с более высокой разрывной прочностью, чем сталь. Сила межмолекулярных сил между длинными прямыми цепями создает прочный материал с очень высокой ударной прочностью. Он используется в применениях вроде пуленепробиваемых жилетов. Как и другие типы полиэтилена, UHMWPE устоен к большинству химикатов, за исключением окисляющих кислот. Он также имеет низкое поглощение влаги, но его само смазывающие свойства делают его высоко устойчивым к абразии.
Американское общество испытаний и материалов (ASTM) определяет спецификации для различных марок полиэтилена, включая спецификации для различных применений. Основные свойства разных марок полиэтилена приведены в следующей таблице:
LDPE
HDPE
UHMWPE
Плотность (lb/in3)
.035
.035
.034
Поглощение воды, 24 ч (%)
< 0,01
0
0
Разрывная прочность
1 800 – 2 200
4 600
3 100
Ударная вязкость с засечкой
Без разрыва
3
Без разрыва
Коэффициент линейного теплового расширения (x10^-5 in/in/°F)
3
3
3
Макс. температура продолжительного использования (°F)
160
180
180
Прибл. температура плавления (°F)
230
260
280
Диэлектрическая прочность (V/mil) кратковременно, 1/8″ толщиной
460-700
450-500
900
LDPE
Плотность (lb/in3)
.035
Поглощение воды, 24 ч (%)
< 0,01
Разрывная прочность
1 800 – 2 200
Ударная вязкость с засечкой
Без разрыва
Коэффициент линейного теплового расширения (x10^-5 in/in/°F)
3
Макс. температура продолжительного использования (°F)
160
Прибл. температура плавления (°F)
230
Диэлектрическая прочность (V/mil) кратковременно, 1/8″ толщиной
460-700
HDPE
Плотность (lb/in3)
.035
Поглощение воды, 24 ч (%)
0
Разрывная прочность
4 600
Ударная вязкость с засечкой
3
Коэффициент линейного теплового расширения (x10^-5 in/in/°F)
3
Макс. температура продолжительного использования (°F)
180
Прибл. температура плавления (°F)
260
Диэлектрическая прочность (V/mil) кратковременно, 1/8″ толщиной
450-500
UHMWPE
Плотность (lb/in3)
.034
Поглощение воды, 24 ч (%)
0
Разрывная прочность
3 100
Ударная вязкость с засечкой
Без разрыва
Коэффициент линейного теплового расширения (x10^-5 in/in/°F)
3
Макс. температура продолжительного использования (°F)
180
Прибл. температура плавления (°F)
280
Диэлектрическая прочность (V/mil) кратковременно, 1/8″ толщиной
900
Как производится полиэтиленовый пластик?
Базовый строительный блок для полиэтилена — молекула этена, состоящая из 2 атомов углерода и 4 атомов водорода. Этен содержится в природном газе и также производится при переработке нефти. Один из продуктов первой стадии переработки нефти — нафта, которая обрабатывается через каталитический кокинг для производства материала с более высоким октановым числом. Этот процесс кокинга также производит этен, который отделяется от других продуктов для дальнейшей переработки в полиэтилен. Этен — газ.
Существуют разные методы обработки полиэтилена в зависимости от марки производимого продукта.
LDPE получают компрессией газа этена до давления 50 000 psi, после чего его охлаждают и подают в реактор. В реактор добавляют инициировщик, вызывающий реакцию полимеризации. Постоянное взбалтывание материала в реакторе обеспечивает максимальную скорость конверсии. После реакции неиспользованный этен отделяют от продукта и перерабатывают обратно в компрессор. Полимер экструдируют, режут на гранулы и сушат перед помещением в силосы. Гранулы обычно упаковывают в мешки для отправки клиентам, где их расплавят и переработают в готовые потребительские продукты.
HDPE производят каталитическим процессом, позволяющим процессу производства полиэтилена происходить при более низких температурах и давлениях. Циглер-Натта и хромовые катализаторы были ранними катализаторами, но новые типы катализаторов постоянно разрабатываются для улучшения производственных процессов и характеристик продуктов. Некоторые процессы даже смешивают разные типы полиэтилена в одну партию, размывая границы между тем, что были отдельными марками продуктов.
LLDPE также производится каталитическим процессом с добавлением сополимеров, таких как альфа-олефины (бутан, гексан). Молекулярная структура LLDPE — длинная цепь с множеством коротких ветвей.
UHMWPE производят с использованием металлоценовых катализаторов, в результате чего образуются экстремально длинные углеводородные цепи (более 100 000 мономерных компонентов). Вторичный процесс, называемый гель-спиннинг (gel-spinning), берет нагретный гель UHMWPE и экструдирует его через спиннерет. Продукт охлаждается в водяной бане. Этот спиннинг-процесс дает волокно с высокой степенью молекулярной ориентации (95%), что дает ему экстремально высокую разрывную прочность.
Формовка пластика с использованием полиэтилена
Полиэтилен поступает с завода в гранулах и классифицируется по своим спецификациям. Клиенты используют эти гранулы как сырье в своих производственных процессах, включающих плавление их путем приложения тепла и давления, и затем формовку жидкого пластика в его конечную форму. Существует множество методов формовки полиэтилена в зависимости от марки сырья и типа требуемого готового продукта:
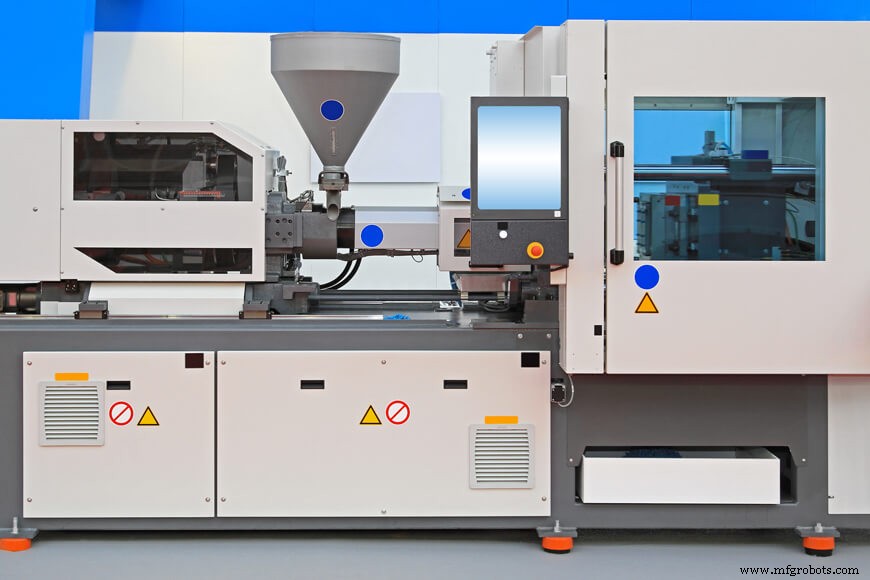
- Литье под давлением (Injection molding)
Литье под давлением — один из двух самых распространенных методов создания готовых продуктов из полиэтилена. Гранулы подаются в нагретый цилиндр, где вращающийся шнек проталкивает плавившийся пластик через шлюз в форму. Фиксированное количество полиэтилена впрыскивается под высоким давлением 10 000–30 000 psi. После завершения впрыска форма охлаждается перед тем, как ее откроют и извлекут готовый продукт. Это типичный процесс для производства массовых изделий вроде ведер и крышек для бутылок. - Дутье (Blow molding)
Дутье используется для создания продуктов вроде бутылок и шприцев, где есть полость в продукте. В процессе дутья первый этап включает формовку преформы вокруг стержня-ядра с использованием стандартной формы для литья под давлением. После охлаждения преформы она помещается в центр второй формы. Преформа перегревается и сжатый воздух подается через стержень-ядро, чтобы дуть расплавленный пластик против внутренних стенок конечной формы, тем самым создавая внутреннюю полость. После остывания стержень удаляется. - Прессовка (Compression molding)
Прессовка в основном используется для термореактивных пластиков, которые нельзя перегревать и переформовывать множество раз. Порошки и другие материалы могут добавляться в смесь для создания специальных свойств или усиления конечного продукта. В этом процессе пластик формовывают нагретыми пластинами, прилагающими давление к пластику. Короткий цикл в этом процессе делает его привлекательным для высокообъемных применений вроде деталей для автомобильной промышленности. - Трансферная формовка (Transfer molding)
Трансферная формовка включает нагрев пластика до расплавленного состояния перед передачей в процесс прессовки. Когда есть много мелких отверстий или металлических вкладышей, расплавленный пластик легче формирует вокруг них без нарушения выравнивания. - Формовка с вкладышением пленки (Film insert molding)
Этот процесс включает вставку пленки или тканевого материала в форму для литья под давлением перед впрыском пластика, так что пленка захватывается внутри готового продукта. - Экструзия (Extrusion)
Наряду с литьем под давлением, экструзия — один из самых популярных методов формирования полиэтилена в желаемую форму. Гранулы подаются через бункер в нагретую камеру, где шнек проталкивает плавившийся пластик вперед. В конце нагретой камеры находится матрица, формирующая пластик по мере его выхода в атмосферу. Этот процесс используется для создания непрерывных листов, труб, кабелей, трубопроводов и многого другого. Готовый продукт попадает на конвейерную ленту, где он остывает воздухом (иногда с помощью дулок). Продукт также может быть помещен в воду для ускорения остывания. - Газовое литье под давлением (Gas injection molding)
В газовом литье под давлением стандартный процесс литья под давлением усиливается дополнительным шагом. Форма заполняется на 70% от общего необходимого расплавленного пластика, затем газ накачивается в камеру, чтобы протолкнуть пластик в конец формы. Чистый эффект в том, что конечный продукт имеет полую середину из-за дутья газом, и используется меньше пластика. - Ротационная формовка (Rotational molding)
Порошковый пластик помещается в полую форму и фиксируется на вращающемся хабе. Хаб вращается по 2 осям внутри печи, заставляя пластик плавиться и покрывать внутренние стенки формы. Хаб продолжает вращаться через цикл охлаждения, который часто включает распыление воды на внешнюю сторону формы. Наконец, готовый продукт извлекается. Преимущество этого метода — простота форм, отсутствие необходимости в давлении и отсутствие швов и соединений в готовом продукте. - Структурная пенная формовка (Structural foam molding)
Расплавленный пластик впрыскивается в аккумулятор вместе со сжатым газом для создания пенного эффекта в пластике. Из аккумулятора пенный пластик впрыскивается в форму. Падение давления от аккумулятора к форме заставляет пластик расширяться и заполнять форму. После остывания кожа гладкая, но внутреннее ядро пенообразное, давая готовому продукту высокую жесткость. - Термоформирование (Thermoforming)
Термоформирование и вакуумное формование выполняются путем взятия пластикового листа, нагревания его до мягкого состояния и затем накидывания на форму. Положительное воздушное давление применяется в некоторых случаях, в других создается вакуум для прижатия пластика к форме. После остывания готовый продукт выгружается. - Реакционное литье под давлением (Reaction injection molding)
Реакционное литье под давлением — более новая технология в формовке пластиковых продуктов. Пластик смешивается с другими компонентами при более низкой температуре, чем для традиционного литья под давлением. Экзотермическая реакция происходит внутри формы для давления пластика. Поскольку требуются более низкие температуры и давления, затраты на производство снижаются. Стекловолокно также можно добавить в смесь для добавления прочности готовому продукту.
Обслуживание
Полиэтилен — очень долговечный материал, который не легко изнашивается или ослабевает. Однако продолжительное воздействие солнечного света может вызвать хрупкость продукта со временем. Для трубопроводов или резервуаров, подвергающихся воздействию элементов, рекомендуется цикл инспекции для выявления паутины или трещин из-за хрупкости.
Долговечность и стойкость полиэтиленовых продуктов такая хороша, что многие производители описывают их как не требующие обслуживания.
Применения
Полиэтилен — самая распространенная форма термопластика, используемая в потребительских продуктах, и имеет широкий спектр применений. Ниже приведены некоторые из более распространенных использований:
- Материал для пищевой упаковки: Поскольку полиэтилен так устоен к поглощению воды и химическому повреждению, он сертифицирован как безопасный для использования в пищевых упаковочных применениях.
- Медицинские трубки: Отсутствие пористости полиэтилена делает его идеальным материалом для катетеров и других медицинских продуктов благодаря устойчивости к загрязнению.
- Ведра, бутылки и контейнеры: Благодаря твердости пластика и его долговечности под нагрузкой, он подходит для потребительских продуктов.
- Пуленепробиваемые жилеты: Волокна UHMWPE имеют высокую разрывную прочность, но очень легки — делая их идеальными для применений безопасности.
- Высокопрочные тросы: Они легки, поэтому легко устанавливать, но прочны, поэтому полезны в сложных промышленных применениях.
Переработка
Пластиковые продукты получили много плохой прессы за свое воздействие на окружающую среду, но, как и с большинством потенциальных загрязнителей, поведение людей — а не сам продукт — ведет к экологическому ущербу. Полиэтилен не биодеградируем, делая его неподходящим материалом для утилизации на свалках.
Однако свойства полиэтилена делают его идеальным для переработки, так как его можно расплавить и переформовать в другой продукт. Кроме того, его устойчивость к химическому загрязнению и поглощению жидкостей означает, что переработанный продукт не содержит многих примесей. Иногда переработанный и девственный материал смешивают вместе в процессе формирования готовых потребительских продуктов. Номер переработки #2 относится к HDPE и #4 для LDPE; многие пункты переработки могут обрабатывать обе эти марки для повторного использования.
Многие материалы, ранее считавшиеся экологическими опасностями (например, каучук), перерабатываются в большей степени, по мере того как люди переходят к устойчивым образам жизни и технологии переработки развиваются.
Связанные статьи
- Все еще любопытны? Посмотрите: Что такое полиуретановый пластик?
- И пластики сходятся в схватке! Смотрите как в Гибкие столбы-бордюры против трафик-делимитеров.
Источники
- BPF. “Plastics Processes”
- Plastics Industry. “Methods of Processing Plastic”
- Polymer Database. “Polyolefins”
- American Chemistry Council. “Lifecycle of a Plastic Product”
- ECI. “Polyethylene”
- Britannica. “Polyethylene”
Металл
- Лучшие металлические порошки для 3D-печати 2020: полное руководство
- Почему агрокурсанты необходимы: улучшение здоровья семян, безопасности посевов и точности удобрений
- OSGi подробно: как модульная Java-архитектура движет инновациями в IoT
- Bluetooth Low Energy (LE) дальность: чего ждать в реальных кейсах
- Какие материалы можно резать волоконным лазером?
- Пластик без тайн: экспертный FAQ об определении, материалах и применении
- Понимание пантинга в корпусах судов и котлах
- Промышленные муфты: типы, применение и как выбрать правильную
- Судостроительная латунь: высокая прочность и коррозионная стойкость для промышленности
- Понимание литья бронзы: ключевые идеи и применения