



Максимизация производительности в сварочных зонах с Lean-роботизированными ячейками
Проектируемые по принципам Lean-производства для уменьшения потерь и улучшения рабочего процесса, роботизированные ячейки дуговой сварки могут обеспечивать точность, надежность, универсальность и скорость для многих промышленных приложений в разных отраслях. Хотя некоторые производители утверждают, что самая эффективная роботизированная ячейка — с минимальным футом, есть и другие факторы. Что ведет к вопросу: что есть наиболее эффективное использование ценного площадей цеха?
Чтобы производители получали максимальную отдачу инвестиций (ROI) за заданный срок окупаемости, необходимо использовать наиболее эффективную ячейку для данного приложения и типа детали. Недавние тенденции закупок показывают, что покупка более крупной роботизированной ячейки с дополнительными роботами может быть более продуктивным решением для роста пропускной способности и улучшения качества продукции, закрывая кадровый дефицит и удовлетворяя спрос клиентов.
В то время как многие азиатские производители делают ставку на компактные ячейки, компании в США обычно меньше заботились о площади. Эта ментальность меняется, так как производители стремятся выполнить инициативы по повышению производительности. Yaskawa выпускает множество стандартных сварочных ячеек, входящих в серию ArcWorld®. Эти ячейки могут проиллюстрировать шесть факторов, влияющих на продуктивность площади. В свою очередь, эти факторы помогают объяснить недавние тенденции закупок и оценить движущую мотивацию для получения большей продуктивности с площади завода.
Шесть ключевых факторов для рассмотрения:
Ответ на эффективность ячейки может лежать в сравнении определенных факторов и просмотре простых соотношений. Для оценки продуктивности роботизированной ячейки производители должны учитывать:
- Площадь детали
Площадь детали — это просто пространство, необходимое для поддержки продукта. Например, у поставщика автомобильных сидений очевидна разница в размере между кронштейнами откидных спинок, передними сиденьями и рамами задних сидений 60/40 для подсборки. Наличие достаточной площади детали для эффективного и качественного производства с оснасткой — ключ. Позиционирование деталей также фактор. Если деталь нуждается в переориентации, ей понадобится больший трехмерный объем. - Площадь ячейки
Это размер всего фута ячейки, или сколько площади цеха занимает роботизированная система. Производители могут считать более мелкие ячейки более эффективным использованием площади. Хотя фут ячейки — важен, выбор системы только по футу не идеален. Также одностаничные ячейки следует оценивать парой при сравнении с двухстаночными. - Зона безопасности
Открытое пространство, где оператор должен уйти во время индексации позиционера для соблюдения норм безопасности, называется зоной безопасности. Некоторые производители кастомизируют ячейки с рольставнями для минимизации зоны безопасности. Подвешивание ящиков для мелких деталей внутри этой зоны помогает использовать пространство и улучшить эргономику. - Зона оператора / хранения деталей
Зона оператора — это пространство, где оператор берет или кладет детали в оснастку ячейки. Ячейки с зоной безопасности могут сжимать оператора с хранением деталей, требуя более широкий проход для одностаничной ячейки. Одностаничные ячейки иногда ставят навстречу друг другу, так оператор загружает одну, а затем обслуживает ячейку с противоположной стороны прохода. - Количество роботов
Число сварочных роботов — или «дуг», означающих работающие горелки — в ячейке также первостепенно при выборе роботизированного решения. Добавление второго или третьего робота может почти удвоить или утроить сварочное производство с малой или нулевой воздействием на площадь. Это увеличивает «плотность дуг» данной ячейки. - Стоимость
Цена ячейки рассматривается на любом этапе проектирования и внедрения. Часто робот составляет меньший процент стоимости, когда включаются позиционеры, управление ячейкой и оснастка. Другие элементы, такие как лазерные датчики, могут увеличить стоимость, но улучшить тактовое время. Требования клиента к детали и пропускной способности диктуют, насколько они ценят эти удорожающие фичи при создании экстремально эффективной ячейки.
Применение
При выборе наиболее продуктивной ячейки для данного приложения и типа детали производители должны оценивать ключевые факторы, влияющие на эффективность ячейки, как сравнения. Например:
- Площадь детали / Площадь ячейки = Коэффициент площади детали к ячейке
- Площадь детали / Площадь ячейки × Кол-во роботов = Плотность дуг или Коэффициент продуктивности ячейки
- Соотношение $ к Площади и # Дуг = Коэффициент ценности
- Затраты на интеграцию (1х на ячейку): ПЛК + HMI + Электропитание + Оснастка + и т.д.
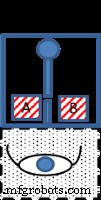
Пример 1: Цех мелкосерийного производства или автокомпания может рассмотреть ArcWorld C-52 (AWC-52) — компактную ячейку для низко- и среднеобъемного производства с двумя плоскими столовыми станциями (AWC-52S имеет головные станины для поворота деталей). Эта ячейка дает мощную производительность в компактном пакете:
- Уменьшенная площадь
- Один шестиосевой робот Motoman®
- Рольставни
- Интегрированный сварочный пакет
- Макс. размер детали (мм) 760 x 700
Выбор более мелкой ячейки по размеру детали может показаться лучшим использованием площади, но после учета меньшего размера детали вместе с общим футом ячейки общая площадь эффективности этой ячейки составляет только 12%.
Оценивая производственную мощность ячейки, также учитывалось число сварочных роботов. После расчета соотношения площади детали к роботу и сравнения с числом дуг было определено, что коэффициент продуктивности AWC-52 все еще 12% из-за единственного робота. Несмотря на низкую вступительную стоимость, быстрое развертывание, компактный дизайн и легкую охрану, эта ячейка может не подойти некоторым производителям при сравнении.
Аналогично, компактные одностаничные ячейки следует оценивать парой, сравнивая с двухстаночной. Такая конфигурация добавляет еще одного сварочного робота, но также добавляет пространство к зоне оператора. Хотя эта ячейка устраняет время поворота позиционера, она заставляет оператора ходить, давая плохую эргономику и потенциально увеличивая тактовое время.
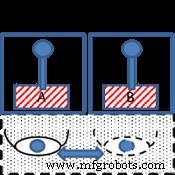 Некоторые производители размещают эти ячейки напротив друг друга, где зона оператора обслуживается одним оператором. Это может поднять коэффициент продуктивности до 30% на основе двух роботов и площади детали/ячейки. Использование двух ячеек дает 2х затрат на интеграцию, что может быть значительно для автопроизводителей с автоматизированной оснасткой.
Пример 2: Производители, ищущие ячейку для сварки мелких деталей, не требующих позиционирования, могут рассмотреть более крупную ArcWorld 1000 (один робот) или ArcWorld 1200 (два робота). Предварительно спроектированные для мелко- и среднегабаритного производства для средне- и высокообъемных сварочных приложений, эти ArcWorlds имеют:
- Высокоскоростной сервоповеротный стол (60 или 72 дюйма)
- Один или два шестиосевых робота Motoman
- Блок функциональной безопасности (FSU)
- Интегрированный сварочный пакет
- Макс. размер детали (мм) 1000 x 474
Используя то же сравнение подсборок (см. Пример 1), ячейка AW1000 показала 10% эффективности по соотношению площадей. Несмотря на высокоскоростной сервоповеротный стол, наличие зоны безопасности создало «мертвое пространство», непригодное во время работы. С положительной стороны, зона оператора требовала минимальных перемещений, создавая лучшую эргономику.
Когда плотность дуг была рассчитана в отношении соотношения площадей, добавление второго робота в этой конфигурации (AW1200) увеличило общую продуктивность ячейки до 19%. При сравнении цен между другими ArcWorld, AW1200 представляет самую низкую цену за дугу, делая её хорошим значением. Только 1х стоимость интеграции для этой ячейки.
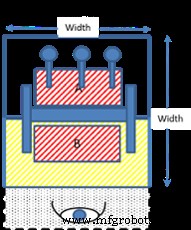
Пример 3: Наша самая популярная ячейка, серия AWIV-6000 с позиционером типа «феррис-вил», дает наиболее эффективное использование площади. Предварительно спроектированная для средне- и высокообъемного производства, эти ячейки имеют:
- Высокоскоростной, компактный позиционер slim-line
- Один, два, три или четыре шестиосевых робота Motoman
- Блок функциональной безопасности (FSU)
- Интегрированный сварочный пакет
- Макс. размер детали (мм) 4000 и 1525
Используя то же сравнение эффективности площади (см. Примеры 1 и 2), ячейки серии ArcWorld IV-6000 показали 30-34% эффективности по соотношению площадей. Наличие высокоскоростного slim-line позиционера относительно площади детали и ячейки увеличило эффективность, но зона безопасности все равно создала «мертвое пространство». Некоторые производители используют рольставни для перекрытия зоны безопасности, уменьшая расстояние, используемое световыми шторами.
Как и в примерах C-серии и серии 1000, наличие сварочных роботов повысило фактор продуктивности каждой ячейки. Когда плотность дуг была рассчитана в отношении соотношения площадей для каждой ячейки серии ArcWorld IV-6000, результаты были:
- AWIV-6000SL: площадь детали / ячейка × 1 робот = 60% коэффициент продуктивности
- AWIV-6200SL: площадь детали / ячейка × 2 робота = 67% коэффициент продуктивности
- AWIV-6300SL: площадь детали / ячейка × 3 робота = 100% коэффициент продуктивности
Плотность дуг в отношении соотношения площадей дала ArcWorld IV-6300SL больший процент, делая её наиболее гибкой и продуктивной ячейкой в наших стандартных конфигурациях.
Повторный клиент перешел с AWIV-6300 с 3 роботами и 3-метровым размахом позиционера на ячейки с четырьмя роботами (AWIV-6400) и 4-метровым размахом. Хотя это незначительно улучшает площадь детали к площади ячейки (эффективность площади) с 34% до 36%, коэффициент плотности дуг (продуктивности) резко возрастает с 101% до 143%. Кроме того, добавление роботов — стоимоэффективное решение, так как затраты на интеграцию (ПЛК, HMI, оснастка, охрана, коммуникации) не растут.
Заключение:
Компактные роботизированные ячейки предлагают уменьшенный фут, но не обязательно являются наиболее эффективным использованием площади. Цехам мелкосерийного производства стоит оценить вместимость по размеру детали в отношении фута ячейки для определения наиболее ГИБКОГО использования площади. Более того, в усилиях повысить ПРОИЗВОДИТЕЛЬНОСТЬ площади, автокомпании могут рассмотреть небольшое расширение рабочей зоны для добавления роботов. Оценка стоимости пары разных конфигураций ячеек, включая затраты на интеграцию, поможет производителям убедиться, что они максимизируют ЦЕННОСТЬ своей площади.
Промышленный робот
- Подходит ли реактивное обслуживание вашему объекту? Баланс затрат, безопасности и надежности
- Быстрая маркировка 3D-печатных деталей граверовским заполнителем — проверенный простой метод
- Использование IoT-данных для производственного совершенства
- Максимизация ROI в роботизированной сварке через оптимизацию процессов на базе ППИ — Часть 4
- Роботизированная сварка: повышение ROI через решение кадрового дефицита и безопасность — Часть 3
- ROI роботизированной сварки: повышение uptime и эффективности до 85% — Часть 2
- Максимизация ROI роботизированной сварки: инсайты для производителей — Часть 1
- Как выбрать правильный роботизированный сварочный процесс и оборудование для ваших производственных потреб…
- Раскройте рост: как электронная коммерция может двигать ваш бизнес вперед
- Максимизация эффективности сварки с кастомной сварочной ячейкой RW950