


Промышленное производство
Промышленное оборудование

Пользовательский редизайн серии TM: TM6, TM8, TM10 Новые функции: более быстрые разгон/торможение шпинделя; улучшенное управление стружкой; пистолет подачи воздуха и СОЖ; эргономические фишки: передний доступ к стружевому конвейеру. Спецификации моделей МодельХоды X×ZМакс. диаметрМакс. длинаПрутокШ
Проектирован исключительно для Prodigy GT-27: 6-осевой робот Fanuc Полный 6-осевой робот Fanuc достигает 5 секунд от открытия до закрытия двери (зависит от детали). Управление GE Fanuc 0i-Mate TC обеспечивает простоту операции, более быстрый и отзывчивый الأداء (бесщеточные цифровые сервоприводы). Ф
MD Series: одн- и двухшпиндельные центры для компактных линий Серия MD доступна в одно- и двухшпиндельных моделях. Проектирована для компактного линейного производства, гибкости, универсальности и легкой смены наладки. Конструкция двухшпиндельной модели MD120 Отдельные станины для каждого шпинделя
Kitako HS4200i: четыре шпинделя + портальный загрузчик = нулевое простое ЧПУ токарный станок Kitako HS4200i оснащен высокоскоростным автоматизированным портальным загрузчиком с подачей по оси X 6700 дюйм/мин. В сочетании с четырьмя шпинделями обеспечивает плавную беспилотную работу без простоя на за
ECAS-20T: двенадцатиосевой швейцарский автомат для сложных деталей Проектирован для сложных, трудноизготавливаемых деталей. ECAS-20T — 12-осевой швейцарский токарный автомат с тремя револьверными головками, работающими одновременно и независимо в резке. Независимая передняя/задняя обработка с разноо
Ikegai TU30: дубликат статьи 1010023947 с незначительным форматированием То же описание: жесткая 4-путевая станина, шпиндель 6 (150 мм), бесступенчатая скорость 6–2500 об/мин, 45° косогорелая станина для удаления стружки, двери с двух сторон, сдвигающаяся панель НЦ, независимый бак СОЖ, 12-станционн
Fuji ANW-3500S: дубликат информации о двухшпиндельном станке для валов Идентично статье 1010023930. Двухшпиндельный ANW-3500S с двумя тыльниками идеален для точения валов. Два шпинделя: 20 и 25 л.с. Шпиндельный нос A2-6 стандарт, A2-8 опционально. Тыльник MT.4, ход квилла 130 мм, рабочий размер 120
Ikegai TU30: жесткая четырехпутевая станина и широкий диапазон скоростей ЧПУ токарный станок TU30 с косогорелой станиной от Ikegai Corporation обладает жесткой четырехпутевой станиной и основным шпинделем диаметром 6 (150 мм). Бесступенчатая скорость шпинделя в диапазоне низких и высоких оборотов (6
VT 1150: дубликат спецификаций вертикального токарного станка Идентичная информация к статье 1010023945. VT 1150: макс. пролет 53, стол 48, мотор 75 л.с., любой материал, макс. емкость точения 45, макс. длина 37, 12-позиционная револьверная головка, опц. фрезерно-сверлильная насадка. Серия: VT 350,
VT 1150: мощный вертикальный токарный станок для крупных деталей Вертикальный токарный станок VT 1150 с макс. пролетом 53, столом 48 и мотором 75 л.с. Обрабатывает любой материал, макс. емкость по диаметру 45, макс. длина точения 37. Стандартная 12-позиционная револьверная головка. Опционально: фрез
Эволюция токарных станков в мультизадачные центры: опыт Jesel Valvetrain Innovation Токарные станки всегда обрабатывали вращательные детали. Но производители осознали: токарные детали часто требуют фрезерования/сверления. С деталью уже закрепленной в токарном станке и ЧПУ, способным на движения для
Серия TUR-MN/CNC: пролеты 22–43 и выше для сложного точения и растачивания Все станки серии TUR-MN/CNC с пролетами 22, 25, 28, 32, 37, 43 обладают конструкцией станины TRI-V для максимизации точности, жесткости и повторяемости при сложных токарных и растачивательных операциях, продлевая жизнь станка
GS Series: двухшпиндельные мультизадачные центры с повышенной термической стабильностью Новые модели GS 200 MSY и GS 250 MSY Performance. Двухобмоточные шпиндельные моторы: 30 л.с. (22 кВт) основной, 20 л.с. (15 кВт) подшпиндель. Стандартная комплектация Приводные инструменты 10 л.с. (7,5 кВт) с ос
Super NTY3: практически устранение потерь на смену инструмента Мультизадачный токарный центр Super NTY3 предлагает сток-он точение и обработку, виртуально исключающие потери производительности от смены инструментов. Три револьверные головки, каждая с осью Y, позволяют полное точение/обработку/финиш
Три новые модели ABX Super Turning Centers: ABX-51TH3, ABX-51THY, ABX-51THB Два шпинделя и три револьверные головки для эффективной обработки сложных деталей в одной установке. Модельный ряд ABX-51TH3: две верхние револьверные головки слева и справа с осями Y. Нижняя револьверная головка работает с
Автоматизированная ячейка для муфт нефтяных труб: решение Okuma и Partners in THINC Мастерские, обслуживающие нефтегазовые компании, перегружены заказами и не имеют времени на внедрение новых стратегий. Традиционно муфты (соединения буровых труб) обрабатывались вручную на старом оборудовании. Тяжелы
Серия T от Clausing Industrial: Storm T2, T4, T8 Точные токарные станки с ЧПУ в исполнениях: зажимные, пруточные и «lights-out». Управление GE Fanuc 21i TB; шпиндельные приводы GE Fanuc разгоняют до макс. скорости за 2 секунды. Особенности конструкции 12-станционные VDI револьверы с двунаправленной
Mazak Hyper Quadrex 150 MSY: синхронная обработка двух шпинделей Станок для производства токарных и фрезерных деталей из прутка до 2,56 (65 мм). Два горизонтально противоположных шпинделя для точения и оси C, две полнофункциональные револьверные головки с движениями по X, Y, Z. Гибкость производства
Okuma Oil Country Lathe: решение для нефтегазовой отрасли Нефтяной токарный станок Okuma разработан для производственных нужд нефтегазовой отрасли. Комбинация большой длины станины, обширных вариантов патронов с высокой стабильностью и точностью. Двухосевая и четырехосевая конфигурации. Шпиндельные
Новый цикл финишного точения по контуру с осью B: один инструмент вместо серии Привлекательность фрезерно-токарных центров — полная обработка в одной установке. Новый цикл CAM (DP Technology, Esprit 2008) позволяет выполнять финишное точение внутренних и наружных профилей одним режущим инструментом.
Промышленное оборудование

Демпферы (дашпоты): контроль движения в механических системах

6 удивительных фактов о работе современных сталеплавильных заводов

Выбор правильного инструмента анализа неисправностей: Практическое руководство для специалистов по надежно…
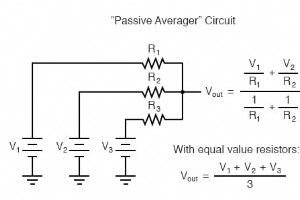
Пассивный усреднитель и суммирующие схемы на ОУ: от усреднения к сложению

