



Сокращение отходов через стратегическое размещение метрологии: лучшие практики встроенного, пристроечного и внестроечного контроля
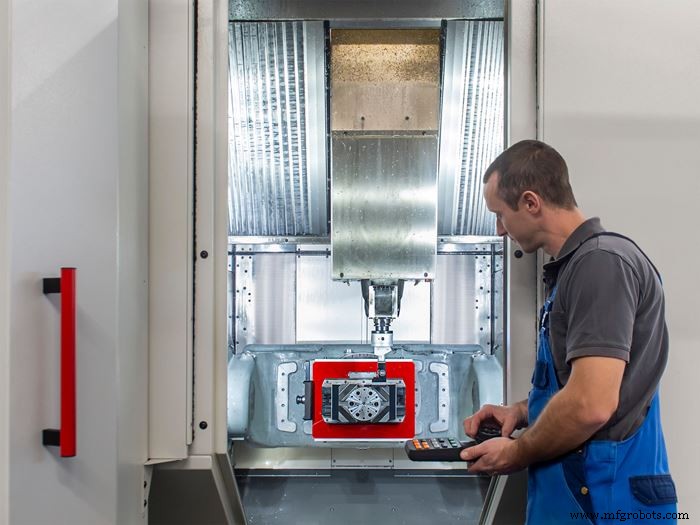
Встроенный (inline) контроль выполняется непосредственно в производственном потоке — либо в станке, сразу после операций обработки, или автоматически между станциями без вмешательства оператора.
Источник: Mahr Inc.
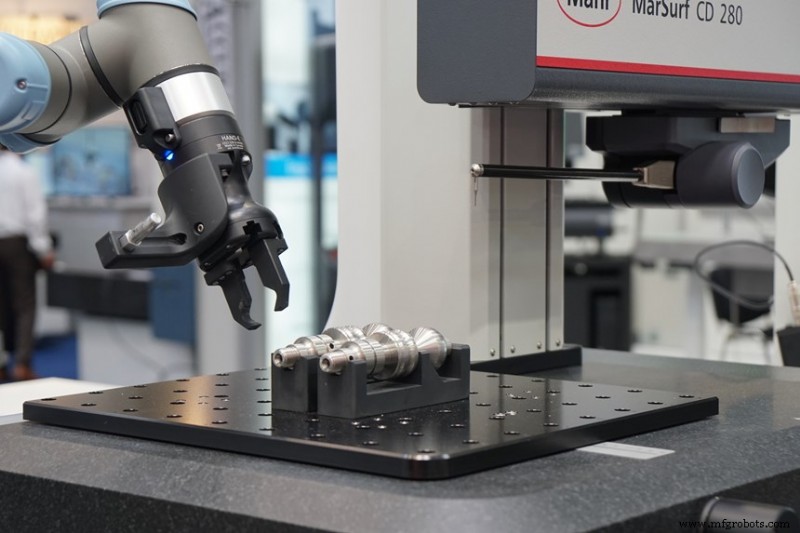
Пристроечный (near-line) контроль осуществляется рядом с производственной линией, обычно на выделенной станции измерений в производственной ячейке.
Источник: Mahr Inc.
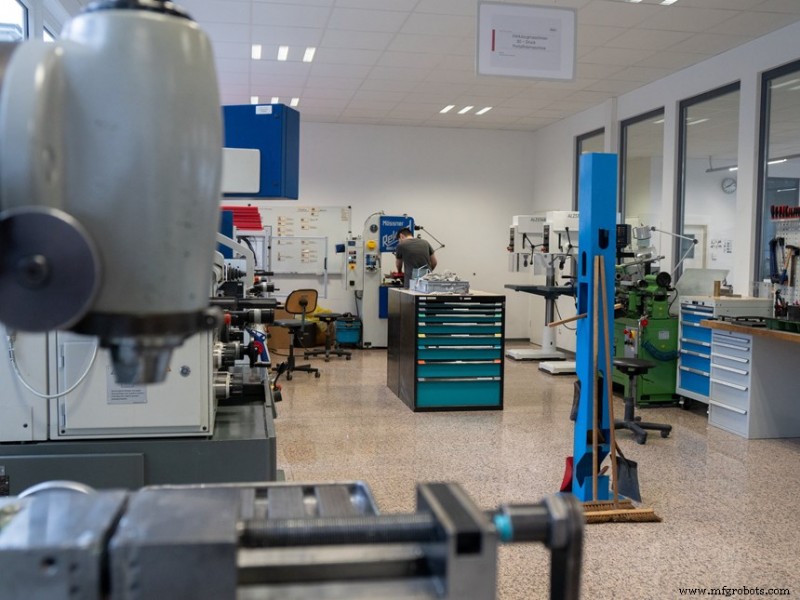
Внестроечный (offline) контроль проводится в контролируемой качественной лаборатории или зоне приемки после того, как деталь покинула производственную линию.
Источник: Mahr Inc.
Производители часто рассматривают измерение как финальную точку проверки, а не как неотъемлемую часть процесса. Детали обрабатываются, отправляются на инспекцию, а затем либо принимаются, либо отклоняются. По мере ужесточения допусков и роста производительности этот подход больше не отвечает требованиям современного производства. Настоящий вопрос не только в том, насколько точно измеряется деталь, а в том, где место измерению — чтобы оно устраняло дефекты до их возникновения, а не просто фиксировало результаты проход/не проход.
Выбор правильной метрологической стратегии — встроенной, пристроечной или внестроечной — зависит от роли, которую она играет в контроле вариаций и согласовании с производственным рабочим процессом.
Рекомендуемое содержание
Встроенная метрология размещает измерения непосредственно в производственном потоке. Измеряя в станке или сразу после обработки, она обнаруживает отклонения, вызванные износом инструмента, термическим дрейфом или проблемами с приспособлениями, практически мгновенно. Когда обратная связь доставляется быстро, коррекции могут быть применены до накопления брака и до того, как затрагиваются последующие процессы.
Однако встроенные системы работают в той же среде, которая генерирует вариации — вибрации, температурные колебания, СОЖ и накопление стружки. Скорость — приоритет, поэтому объемы выборок и стратегии измерения могут быть ограничены. Ключевой вопрос для встроенного измерения: достаточно ли стабильны данные для управления процессом, а не просто для мониторинга. Если ответ отрицательный, встроенное измерение может внести шум и вызвать ненужные корректировки, дестабилизирующие иначе способный процесс.
Внестроечная метрология проводится в качественной лаборатории или контролируемой зоне инспекции. Хотя ее часто рассматривают как «финальную» или пост-процессную проверку, внестроечное измерение остается краеугольным камнем производственного совершенства. Оно дает наивысшую достоверность результатов и лучше всего подходит для первой инспекции детали, исследований способности, сложных оценок и расследований первопричин. Быстрая обратная связь не главная цель; вместо этого достигается более глубокое понимание процесса.
Проблемы возникают, когда внестроечная инспекция рассматривается как основной метод контроля качества. Если инспекция позиционирована слишком далеко вниз по потоку, дефекты выявляются только после того, как добавлена стоимость — это детекция, а не предотвращение. Внестроечная метрология приносит наибольшую ценность, когда она информирует улучшение процесса, а не компенсирует отсутствие раннего контроля.
Пристроечная метрология занимает промежуточное положение между встроенной и внестроечной. Измерения происходят близко к производственной линии, но вне станка — часто на выделенной станции измерений в ячейке. Пристроечный контроль обеспечивает более контролируемую среду, сохраняя при этом короткие циклы обратной связи. Он особенно эффективен, когда встроенные условия ухудшают качество измерения, но ожидание полной внестроечной инспекции задержало бы корректирующие действия.
Пристроечные системы балансируют между скоростью и надежностью. Они сокращают манипуляции с деталями и логистику по сравнению с централизованной лабораторией, позволяя более длительные циклы измерения, лучшую термическую стабильность и более гибкие режимы инспекции, чем встроенные решения. Для многих операций пристроечная метрология дает действенные данные без экологических проблем, типичных для полностью встроенного измерения.
Автоматизация может применяться к любому метрологическому подходу — встроенному, пристроечному или внестроечному — так же как ручной контроль существует во всех трех. Настоящая разница лежит в владении решениями. Автоматизированные системы отлично справляются с повторяющимися проверками стабильных признаков, предлагая скорость и последовательность. Человеческая экспертиза остается критичной для интерпретации данных, устранения аномалий и принятия решений по улучшению процесса. Наиболее эффективные стратегии сочетают автоматизацию для рутинной валидации с человеческим надзором для стратегического принятия решений.
Другая проблема — перегруз данными. Современное метрологическое оборудование может генерировать гораздо больше данных, чем большинство процессов могут использовать. Без четкого плана эти данные могут простаивать или вызывать ненужные корректировки. Измерение добавляет ценность только тогда, когда оно прямо связано с принятием решений, что требует четких контрольных пределов, определенных реакций и понимания того, какие вариации действительно важны.
Многие производители находят наибольший выигрыш в переносе измерений вверх по потоку. Например, обнаружение проблем критических признаков на финальной инспекции означает, что дрейф из-за износа инструмента уловили слишком поздно. Введение измерений ранее в процессе дает ценную информацию, а корректирующие действия дешевле. Со стабильными входами финишные операции производят меньше брака, а финальная инспекция становится подтверждением, а не фильтром. Технология может остаться неизменной; размещение трансформирует ее влияние.
Выбор между встроенной, пристроечной и внестроечной метрологией требует мышления «процесс сначала». Фокусируйтесь на решениях, которые данные будут поддерживать, скорости этих решений и пригодности среды для предполагаемого использования инструмента. Главное — спрашивайте, контролирует ли измерение процесс или лишь оценивает его результат.
Бережливое производство учит, что инспекция сама по себе не создает качество. Качество строится через контроль процесса, а роль метрологии — доставлять правильную информацию в правильное время. Цель — не больше измерений, а более умное размещение — используя встроенную, пристроечную и внестроечную инспекцию вместе для предотвращения отходов, стабилизации процессов и последовательного производства качественных деталей.
Промышленное оборудование
- Шины питания (Power Supply Rails): фундамент современной электроники
- Выбор правильного винта для механизмов (Machine Screw): практическое руководство
- Процесс производства стекла: от древности к современным технологиям
- Как выбрать правильного поставщика промышленных деталей и услуг
- 11 основных советов по безопасности пневматических шлангов для защиты рабочего места
- Тормозная жидкость: как она обеспечивает безопасность вашего автомобиля
- Топ-5 производителей вертикальных machining-центров — экспертное руководство
- Понимание отверстий петель (Hinge Openings): руководство по круглым, квадратным, прямоугольным и зенкованным дизайн…
- ЭОТ-краны: типы, применение и повышение эффективности подъема
- 4 проверенных способа, как погрузное взвешивание ускоряет ROI погрузчиков