



Освоение CNC-управления MQL: оптимизация микродозируемой смазки с точностью программирования
В этом видео кратко описывается принцип работы системы микродозируемой смазки (MQL) на токарном станке с ЧПУ и порядок её настройки. Видео предоставлено компанией Unist Inc.
Максимальный контроль над процессами обработки — цель большинства токарей. Объём и способ подачи охлаждающей жидкости при образовании щепок на токарном станке не должны быть исключением. Для прямого управления параметрами MQL компания Unist Inc. предлагает систему, которая напрямую общается с ЧПУ станка, позволяя операторам задавать параметры смазки вводом кодов в управляющую программу детали. Цифровой управляемый смазочный аппарат Quantum разработан для оптимизации расходов MQL для каждой операции на одном станке, так как расходы видны и редактируемы. Поэтому операторы могут точно настраивать каждую операцию для достижения наилучших результатов.
Зачем нужна MQL?
Хотя эта технология всё ещё чаще используется в Европе, почему всё больше американских цехов начинают внедрять её как альтернативу традиционной подаче флюида? Одна из причин: больше не всегда значит лучше. MQL подаёт очень малое количество смазки на режущий край в виде масляной капли или аэрозоля, в отличие от традиционных методов заливки заготовки и инструмента большим объёмом жидкого охлаждающего средства. В отличие от обработки с флюидом, только крошечная часть аэрозоля остаётся на щепках, заготовке и станке во время резания.
Хотя флюид остаётся самым распространённым методом охлаждения и смазки во мире, преимущества MQL очевидны и значительны, утверждает компания. Цехи, внедрившие MQL, получают следующие экологические, производственные и экономические выгоды.
- Экологические: Качественные масла для MQL нетоксичны и биоразлагаемы. Бактерии не размножаются в маслах, поэтому бициды не требуются. Кроме того, процесс использует менее 1/10 000 объёма жидкости по сравнению с флюидом, и нет ничего, что требовало бы утилизации или переработки. Рециклеры и насосы не нужны, что снижает потребление энергии. По сравнению с флюидом, экологический след MQL практически невидим.
- Производственные: Цеховые полы остаются чище (и безопаснее), а оборудование не покрывается слоем охлаждающей жидкости. Использование качественного смазчика и правильного количества обеспечивает качественную чистовую поверхность. Благодаря уменьшению термического шока возрастает срок службы инструмента. Работники цеха обычно отмечают меньше раздражений кожи при контакте с металлорежущими жидкостями, и им не нужно вдыхать пары флюида и его добавок.
- Экономические: Хотя цена за унцию масел MQL может быть значительно выше, чем у обычных флюидов, общая стоимость жидкости на деталь обычно ниже, потому что расходуется гораздо меньше. В сочетании с экономией в других областях (повышение срока инструмента, исключение оборудования для обслуживания жидкостей, экономия энергии) MQL может положительно повлиять на чистую прибыль цеха.
Полный контроль и мониторинг MQL
Преимущества MQL усиливаются при возможности прямого интерфейса с ЧПУ станка, программируемым логическим контроллером (ПЛК) или встроенным интерфейсом, особенно когда обрабатываемая деталь требует
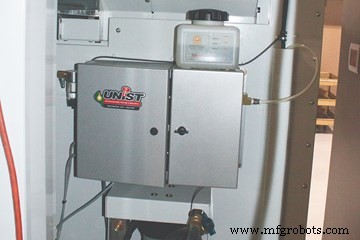
Quantum даёт пользователям свободу программировать подачу MQL в соответствии с потребностями каждой операции. Фото: Unist Inc.
нескольких операций. Каждая операционная обработка часто лучше всего подходит под свой расход MQL, не ограничиваясь предустановленными значениями или одним фиксированным вручную настроенным расходом. Система Quantum MQL даёт пользователям свободу программировать MQL согласно потребностям каждой операции.
Для обеспечения равномерной и точной подачи смазки система MQL для токарных станков держит линии воздуха и масла разделенными как можно дольше, пока они не смешаются в турели станка. Эта двухканальная система подачи выполнена как «шланг в шланге»: внутренний шланг подаёт масло, внешний — воздух. Разделение линий поддерживает постоянную атомизацию жидкости. Это предотвращает накопление жидкости на внешних стенках шланга, что может вызывать плющивание или капание смазки, не дающее ровного распыления.
Кроме того, изменение пропорции масла и воздуха в системе подачи менее проблематично при использовании двухканальной системы. Изменения происходят мгновенно, и нет смеси внутри шланга, которую нужно удалить перед внесением изменений.
«Будь то черновая, чистовая, нарезка резьбы или другая операция, вы имеете полный контроль над включением/выключением и скоростью подачи воздуха и масла», — говорит Тим Бангма, менеджер по продукту Unist Inc., о Quantum.
После определения правильного количества смазки и расхода для каждого процесса обработки токарь вставляет команды в
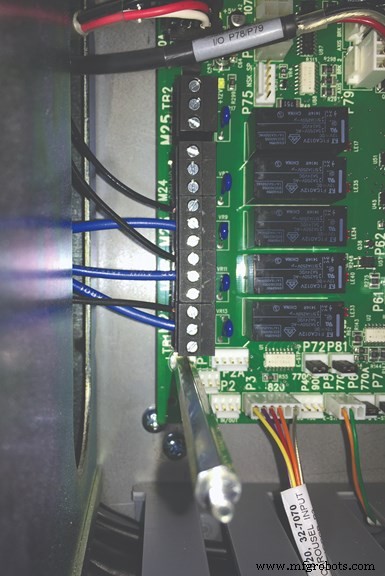
Quantum подключается к станку либо через дискретные, либо через последовательные интерфейсы.
управляющую программу детали.
Quantum обеспечивает управление до шести выходов смазки и может использовать всего долю унции смазки в час. Кроме того, система может подавать либо аэрозоль смазки, чистую жидкость, либо только воздух для каждой операции.
Помимо точной подачи MQL, эта система также обеспечивает мониторинг низких уровней жидкости и воздуха, а также потока жидкости. Встроенная система мониторинга в Quantum останавливает станок, если обнаруживает одну из этих проблем, и выдаёт аварийный сигнал для оповещения оператора.
«Положительно-вытесняющие насосы системы Quantum могут быть оснащены датчиками потока, подтверждающими подачу жидкости при цикле насоса», — объясняет Бангма.
Установка смазочного аппарата
Quantum подключается к станку либо через дискретные, либо через последовательные интерфейсы. Хотя установка Quantum на токарном станке с ЧПУ — процесс прямолинейный, по словам Unist, некоторые цехи предпочли бы, чтобы представитель Unist приехал на место для установки аппликатора. Однако равное количество цехов чувствует себя уверенно, выполняя процесс самостоятельно.
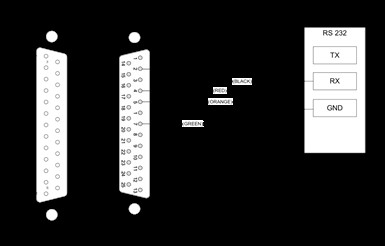
Эта схема последовательного подключения показывает, как Quantum подключается к центру обработки Haas VF2. Однако это даёт базовые рекомендации для любой системы.
Независимо от того, кто выполняет установка, процесс в основном состоит из пяти этапов при правильном выполнении:
- Монтаж смазочного аппарата на станке или рядом с ним. Идеально найти место, удобное для долива резервуара.
- Снятие защитных ограждений станка и поиск существующих линий флюида, подающих его через турель. Трубопроводы MQL должны быть проложены через станок и подключены к турели в точке входа флюида в турель.
- Подключение сжатого воздуха к входу смазочного аппарата.
- Подключение питания и сигналов управления к аппликатору от шкафа управления станка с использованием инструкций по станку. Соответствующие клеммы можно определить.
- Установка сопел на каждой станции турели с учетом разнообразия инструментов, которые можно установить на токарном станке с ЧПУ.
После полной установки правильное позиционирование сопел также критично для успешного применения MQL. «Вы можете иметь самую точную систему подачи и насоса, но если сопло не нацелено правильно, это может стать большой проблемой», — говорит Бангма.
Также, поскольку при процессе MQL может формироваться дымка, может потребоваться установка коллектора дымки на станок.
Несколько слов о смазках
Использование высококачественной смазки для MQL критично для адгезии на поверхности инструмента и создания тонкого барьера с низким трением между режущим инструментом и заготовкой. Компания Unist утверждает, что её Coolube не только обладает полярными свойствами, создающими прочную, стабильную связь между смазчиком и металлическими поверхностями, но и является биобазированной, что делает её экологически чистой и безопасной для кожи операторов.
«Coolube высокорафинирован, свободен от множества примесей и добавок», — объясняет Бангма. «Она может храниться на полке очень долго».
Unist Inc. | 800-253-5462 | unist.com
Промышленное оборудование
- M-TECH: продвинутая система ЧПУ-управления для фрезеровок Apollo
- Запуск успешной программы смазки: экспертное руководство для надежности
- 6 проверенных тактик для повышения эффективности CNC-программы
- Повышение качества в ЧПУ-обработке: стратегии точности и удовлетворенности клиентов
- ЧПУ-точарный станок Millport SmartLathez 1740 — точность и мощь
- 6 обязательных этапов подготовки к программированию ЧПУ для надёжной работы
- Ключевая концепция ЧПУ №1: основы числового программного управления
- Heidenhain запускает HIT 3.0: продвинутое онлайн-обучение ЧПУ для пользователей TNC
- Почему точный климат-контроль необходим для точности CNC-цеха
- Понимание M-кода ЧПУ M00: Безопасная остановка выполнения программы