



Thunderdome от Powill: эффективная оснастка 5-осевого станка для 27 контурных деталей
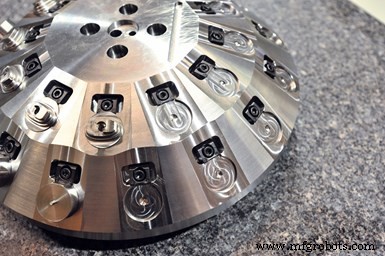
Познакомьтесь с «Thunderdome» («Арена смерти»). Общее циклическое время обработки 27 контурных деталей, закрепленных в этой специальной оснастке на 5-осевом станке, составляет шесть часов. (Фото: Powill Manufacturing and Engineering)
Иногда в нашем иногда слишком серьезном мире высокоточной обработки нужно немного развлечься.
Пример в тему — «Thunderdome».
Так назвали специальную куполообразную оснастку, созданную компанией Powill Manufacturing and Engineering. Это одна из нескольких оснасток, изготовленных с момента покупки первого 5-осевого станка в 2011 году, чтобы максимально использовать встроенные поворотные столы осей B и C.
Изначально фениксская (Аризона) мастерская использовала подставки для подъема деталей, закрепленных в обычных тисках и трехлапковые зажимы, над поверхностью почти 20-дюймового поворотного стола оси C. Это обеспечивало лучший доступ шпинделя и инструмента к деталям при их ориентации под нестандартными углами. Затем они начали использовать коммерчески доступные приспособления для закрепления, разработанные специально для 5-осевых станков, которые зажимают небольшие «хвостовые» профили, выфрезерованные на дне заготовок. Эти приспособления обеспечивают достаточную силу зажима для тяжелой резки и достаточное пространство вокруг детали. Мастерская использует их до сих пор.
Однако в некоторых случаях даже эти устройства не являются наиболее эффективным зажимом для 5-осевого станка.
Powill поняла ценность специальных оснасток, проектируемых и изготавливаемых собственноручно, для определенных задач — в первую очередь для тех, что требуют жестких допусков по истинному положению и/или больших партий. Во втором случае мастерская старается создавать оснастки, удерживающие несколько деталей одновременно, чтобы максимизировать время работы шпинделя и беспилотную обработку. Другие специальные оснастки удерживают сложнозагнутые или иным образом неудобные для обычных приспособлений детали. Руководство считает, что такие применения оправдывают время и затраты на разработку разовых приспособлений.
Powill изготовила множество специальных оснасток для своего 5-осевого станка. В этой статье рассматриваются две из них. Первая — Thunderdome, удерживающая 27 деталей, созданная для одной сложной крупносерийной работы. Вторая — четырехколонная оснастка для четырех деталей. Общие зажимные интерфейсы «хвостовик» максимизировали возврат инвестиций, сделав приспособление пригодным для разных работ или семейств деталей.
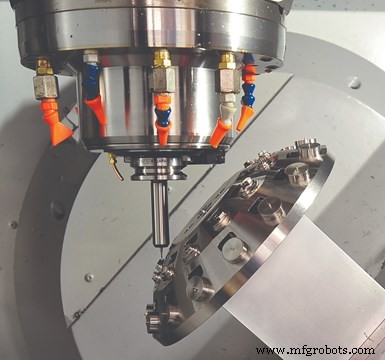
Куполообразная форма оснастки позволила закрепить на ней все 27 деталей сразу, а также обеспечить зазор для режущих инструментов и шпинделя станка.
Переход на 5 осей
Powill — в основном обслуживающая коммерческую и военную авиапромышленность — имеет ЧПУ-станки, включая вертикальные (VMC) и горизонтальные (HMC) фрезерные центры, вертикально-токарный станок (VTL) со столом 40 дюймов, многофункциональные токарные станки, а также шлифовальные, хонинговые и станки для глубокого сверления. Большая часть бизнеса — заказы поштучного производства, хотя есть и повторяющиеся контракты.
Кевин Вулф — генеральный директор компании. По его словам, главная причина приобретения 5-осевого станка NMV5000 от DMG MORI — сокращение установок за счет доступа шпинделя к пяти граням детали в одном зажиме (так называемая 3+2 обработка). Также привлекала полная 5-осевая контурная обработка, хотя лишь часть деталей на этом станке требует этой техники.
Еще одна привлекательная особенность — жесткость конструкции столов оси B и оси C типа «стол в столе» NMV5000. Станок обеспечивает поворот оси B от +160 до -180 градусов и 360 градусов по оси C, максимальная нагрузка на стол — 300 кг (661 фунт). Конструкция более открытая, чем у трюненных столов, поддерживающих ось C в двух точках. Детали можно переворачивать вверх дном для доступа к элементам у основания — стружка безвредно опадает, а не перерезается, что продлевает жизнь инструмента и улучшает чистоту поверхности. Возможность ориентировать детали под нестандартными углами позволяет использовать более короткие и жесткие инструменты для более агрессивной резки.
Станок комплектался пакетом САПР/САПР Esprit CAM. Хотя обучение новому ПО заняло время, симуляция управляющих программ оказалась бесценной. Программа была предустановлена с 3D-моделью NMV5000 и всех основных движущихся компонентов. Для симуляции обработки программисты просто добавляют 3D-модели оснасток и заготовки к модели станка. Симуляция выявляет возможные точки интерференции между шпинделем, резаками, оснасткой или деталями, чтобы устранить их до запуска на станке.
Еще одна полезная функция 5-осевого программирования — Composite Milling (композитная фрезеровка), предоставляющая множество схем обработки и ориентаций оси инструмента для одновременного управления всеми осями при сложных деталях. Стратегии ProfitMilling особенно полезны для чернового фрезерования по оси Z цилиндрических полностей, добавляет Вулф. Эта стратегия улучшает жизнь инструмента и циклическое время за счет оптимизации углов зацепления и толщины стружки.
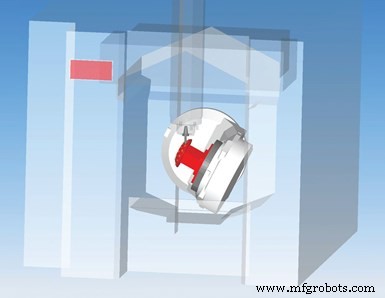
САПР/САПР, поставляемая с 5-осевым станком, содержала 3D-модель именно этого станка. Программисты могут легко добавлять модели оснасток и деталей для симуляции и проверки на столкновения при нестандартной ориентации деталей.
Создание Thunderdome
Заказ на партию из 1000 сложных контурных деталей из Inconel 625 привел к созданию оснастки для 27 заготовок. Кстати, сама оснастка была обработана на NMV5000.
Сначала попытались разместить максимум деталей на прямоугольной оснастке. Проблема такого призматического подхода — обеспечение достаточного зазора вокруг каждой детали для всех 5-осевых контурных операций (в готовой детали нет прямых сторон). К сожалению, предварительный дизайн позволял закрепить максимум 10 деталей.
Вулф подумал, что куполообразная форма сможет вместить больше деталей. Размещение их вокруг сферического профиля могло обеспечить необходимый доступ и позволить зафиксировать больше деталей одновременно. Получившаяся оснастка была изготовлена из имевшегося в мастерской запасного стального материала и установлена на прямоугольную подставку. Кто-то пошутил, что она похожа на арену Thunderdome из фильма «Безумный Макс: За куполом смерти», и прозвище прижилось.
Однако была проблема: как лучше зафиксировать заготовки в этой оснастке. Логично начать с круглого стержня, близкого к конечной форме детали. Для этого в каждой заготовке выфрезеровывали плоскости для камерных зажимов Mitee Bite. Для каждой детали делали два кармана — под зажим и под круглый стержень.
Есть и другие сложности при создании оснастки для множества деталей. Например, детали должны быть достаточно далеко друг от друга и позиционированы так, чтобы обеспечить зазор вокруг каждой. Кроме того, нужен баланс между количеством деталей на оснастке и её общей жесткостью. Удаление слишком большого материала для размещения многих деталей может снизить и жесткость, и агрессивность (скорость) обработки.
Thunderdome спроектирована для удержания деталей в двух рядах. Смещение рядов карманов позволило разместить больше карманов в нижнем ряду (15 деталей против 12 в верхнем). Общее циклическое время обработки всех 27 закрепленных деталей — шесть часов. После этого детали устанавливают в специальные челюсти тисков на ВЦС, который обрабатывает нижнюю грань и зенкует обратную сторону сквозного отверстия.
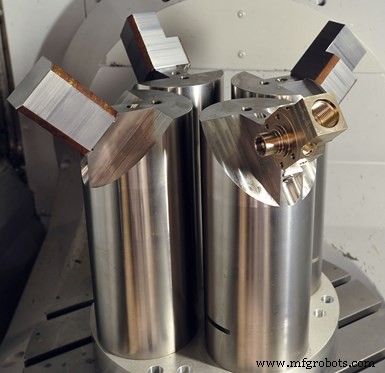
Эта оснастка имеет четыре колонны с верхами, скошенными под 45 градусов. Это обеспечивает достаточное расстояние и зазор вокруг деталей при установке в зажимы «хвостовик» на вершинах колонн.
Альтернативно, четырехколонная оснастка, созданная мастерской, имеет алюминиевую базу с четырьмя стальными колоннами, каждая с интерфейсом «хвостовик», что делает приспособление универсальным для разных работ. Эта универсальность помогла оправдать время и стоимость её изготовления.
Однако первым назначением оснастки было быстрее приступить к конкретной работе: топливный блок из бilleта стали 1215 с партиями от 300 деталей. Крупный объем партии стал основной причиной рассмотрения специальной оснастки для одновременного зажима нескольких деталей.
Оснастка должна была быть достаточно жесткой для черновой фрезеровки, но обеспечивать зазор для гравировки и сверления составных отверстий у основания детали. Верх каждой колонны
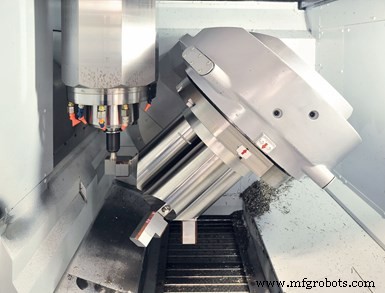
был обработан под углом 45 градусов, чтобы вынести заготовки дальше друг от друга и обеспечить зазор для доступа ко всем пяти граням каждой детали. Симуляция и функция предотвращения коллизий в САПР/САПР помогли убедиться в достаточности зазоров.
Заготовки сначала готовят на ВЦС, который выфрезеровывает «хвостовик» на грани, требующей наименьшего объема обработки (или никакой). После закрепления на оснастке циклическое время обработки четырех топливных блоков (без снятия «хвостовика» и дополнительной обработки шестой грани) составляет 2,5 часа. Для отдельных элементов поворотный стол оси B наклоняют на 135 градусов для доступа к элементам у основания деталей. «Хвостовики» затем срезают на ГЦС, который также обрабатывает четыре отверстия, пересекающие порты, созданные на 5-осевом станке. Завершение этой детали на одном из ГЦС мастерской потребовало бы трех отдельных операций и хотя бы одной специальной оснастки. Powill впоследствии использовала эту оснастку для множества других деталей.
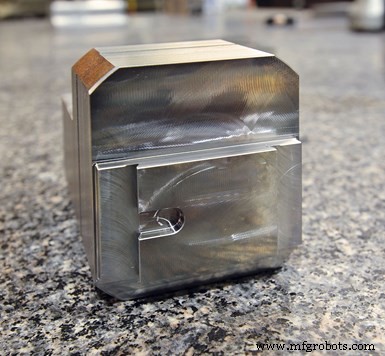
Перед установкой заготовки топливного блока в четырехколонную оснастку на 5-осевом станке «хвостовик» и связанный с ним паз под штифт выфрезеровывают на ВЦС. Мастерская утверждает, что эта конфигурация исключает смещение детали даже при тяжелой черновой обработке. Паз также позиционирует заготовку в зажиме «хвостовик» для повторяемости. Эти элементы удаляют после работы на 5-осевом станке (на фото — на полпути).
Возвращение в прошлое
Помимо создания специальных оснасток для новых заказов, Powill использовала свою экспертизу в зажимах для переноса работ, ранее выполнявшихся на 3-осевом оборудовании, на 5-осевой станок. Мастерская также написала программы для обработки других деталей на гибкой четырехколонной оснастке. Консолидация множества установок для производства деталей в одном зажиме на 5-осевом станке не только сокращает производственное время, но и повышает точность деталей. Фактически, Powill также использует свой 5-осевой станок для создания более точных оснасток для 3-осевого оборудования, так как он может обработать критические локационные элементы оснастки в одной установке с большей точностью.
Промышленное оборудование
- Умные стратегии снижения затрат на детали ЧПУ-станков
- 10 проверенных стратегий сокращения простоя оборудования и времени ремонта
- Фрезерные станки: устройство, принципы работы и виды операций
- Сверлильные станки: определение, компоненты и классификация
- Строгальные станки: определение, компоненты и принцип работы
- Возрождение столетельной мастерской: путь Thermo IEC к прибыльности
- Мастерство бесфонарного производства: Ваше полное руководство по нуль-операторному производству
- Выбор правильного поставщика деталей для станков: практическое руководство для строительных проектов
- Повышение точности станков для прецизионного производства
- ЧПУ-станки: типы, компоненты и ключевые преимущества