



Как выбрать лучшую марку твердого сплава для ваших нужд в обработке
 Фото: Getty Images
Хотя металлургический термин «марки твердых сплавов» относится специально к вольфрамовому карбиду (WC), спеканному с кобальтом, в обработке этот термин имеет более широкое значение: спеканный вольфрамовый карбид в сочетании с покрытиями и другими обработками. Например, две режущие пластины из того же карбидного материала, но с разным покрытием или пост-обработкой, считаются разными марками. Марки твердых сплавов и покрытий не имеют стандартизации классификации, поэтому разные поставщики режущего инструмента используют разные имена и методы классификации для своих таблиц марок. Это может затруднить сравнение марок для конечного пользователя — особенно сложную проблему, учитывая, что пригодность марки твердого сплава для данного применения драматически влияет на возможные режимы резания и срок службы инструмента.
Для навигации в этом лабиринте пользователи должны сначала понять, что составляет марку твердого сплава и как каждый элемент влияет на разные аспекты обработки.
Что такое субстрат?
Субстрат — это базовый материал режущей пластины или цельного инструмента под покрытиями и пост-обработками. Обычно он состоит из 80–95% WC. Чтобы придать субстрату желаемые свойства, производители материалов добавляют различные легирующие элементы. Основной легирующий элемент — кобальт (Co) — более высокие уровни кобальта ведут к большей вязкости, в то время как более низкие уровни — к большей твердости. Очень твердые субстраты могут достигать твердости 1800 HV и обеспечивать отличную износостойкость, но очень хрупки и подходят только для очень стабильных условий. Очень вязкие субстраты имеют твердость около 1300 HV. Эти субстраты могут обрабатывать только на более низких скоростях резания и быстрее изнашиваются, но имеют лучшее сопротивление прерывистым резаниям и неблагоприятным условиям.
Правильный баланс между твердостью и вязкостью — самый критичный фактор при выборе марки для конкретного применения. Выбор слишком твердой марки может привести к микроповреждениям по режущей кромке или даже к катастрофическому отказу. В то же время, слишком вязкая марка быстро изнашивается или требует снижения скорости резания, тем самым снижая продуктивность. Таблица 1 предоставляет некоторые базовые рекомендации для выбора правильной твердости:
| Материал | Точение | Фрезерование | ||
|---|---|---|---|---|
| Непрерывное | Легкое прерывистое | Тяжелое прерывистое | ||
| Сталь | Твердая | Средняя | Вязкая | Вязкая |
| Нержавеющая сталь | Твердая | Средняя | Вязкая | Вязкая |
| Алюминий | Твердая | Средне-твердая | Средняя | Средняя |
| Инконель | Очень твердая | Твердая | Средняя | Вязкая |
| Титан | Очень твердая | Твердая | Средняя | Средняя |
Что такое покрытия твердых сплавов?
Большинство современных режущих пластин из твердого сплава и цельных инструментов покрыты тонкой пленкой (между 3 и 20 микронами, или 0,0001–0,0007 дюйма). Покрытие обычно состоит из слоев нитрида титана, оксида алюминия и карбонитрида титана. Это покрытие увеличивает твердость и создает тепловой барьер между резами и субстратом.
Покрытия режущего инструмента наносятся одной из двух основных технологий:
- CVD (Химическое осаждение из паровой фазы) — слои CVD покрытия могут быть толщиной до 25 микрон. Эта толщина обеспечивает эффективный тепловой барьер и позволяет более высокие скорости резания по сравнению с PVD покрытиями. С другой стороны, эта же толщина делает невозможным покрытие очень острых режущих кромок, а покрытие более склонно к трещинам и поломкам.
- PVD (Физическое осаждение из паровой фазы) — толщина PVD покрытий варьируется от 1 до 8 микрон. PVD-покрытые пластины должны работать на более низких скоростях резания по сравнению с CVD; однако они более вязкие, могут наноситься на острые режущие кромки и имеют более гладкие поверхности, генерирующие меньше трения.
Таблица 2 предоставляет базовое руководство по выбору наиболее подходящего покрытия для разных применений.
| Материал | Точение | Отрезание и канавкование | Фрезерование | |
|---|---|---|---|---|
| Высокая скорость резания | Низкая скорость резания | |||
| Сталь | CVD | PVD | PVD | PVD / Тонкий CVD |
| Нержавеющая сталь | Тонкий CVD | PVD | PVD | PVD / Тонкий CVD |
| Алюминий | Без покрытия | Без покрытия | Без покрытия | Без покрытия |
| Инконель | Тонкий PVD | Тонкий PVD | Тонкий PVD | PVD |
| Титан | Тонкий PVD / Без покрытия | Тонкий PVD / Без покрытия | Тонкий PVD / Без покрытия | PVD / Без покрытия |
Что такое пост-обработки?
Несмотря на то, что они набрали популярность только около десятилетия назад, добавление пост-обработки после покрытия стало отраслевым стандартом. Эти обработки обычно — пескоструйная обработка или другие полирующие техники, сглаживающие верхний слой покрытия, снижая трение и, как результат, выделяемое тепло. Разница в цене обычно незначительна, и в большинстве случаев рекомендуется предпочитать марки с пост-обработкой.
Таблицы выбора марок
Для выбора правильной марки твердого сплава для конкретного применения посмотрите каталог или веб-сайт поставщика для руководства. Хотя нет формального международного стандарта, большинство поставщиков используют таблицы, описывающие рекомендуемые рабочие конверты марок на основе их «диапазона применения», выраженного в трехсимвольной буквенно-цифровой комбинации, такой как P05-P20.
Первая буква представляет группу материалов по стандарту ISO. Букве и соответствующему цвету присваивается каждая группа материалов.
| Буква | Материал | Цвет |
| P | Сталь | Синий |
| M | Нержавеющая сталь | Желтый |
| K | Чугун | Красный |
| N | Нefeрные металлы | Зеленый |
| S | Суперсплавы | Оранжевый |
| H | Закаленная сталь | Серый |
Следующие две цифры представляют относительный уровень твердости марки на шкале от 05 до 45 с шагом 5. Применение 05 требует очень твердой марки для благоприятных и стабильных условий. Применение 45 требует очень вязкой марки для неблагоприятных и нестабильных условий.
Снова, нет стандарта для этих значений, поэтому их следует интерпретировать как относительные значения в конкретной таблице марок, в которой они появляются. Например, марка, отмеченная как P10-P20 в двух каталогах разных поставщиков, может иметь разную твердость.
Таблицы выбора марок обычно показываются отдельно для четырех разных основных применений:
- Точение
- Фрезерование
- Канавкование/Отрезание
- Сверление
Марка, отмеченная как P10-P20 в таблице марок точения, может иметь другую твердость, чем марка, отмеченная как P10-P20 в таблице марок фрезерования, даже в том же каталоге. Эта разница обусловлена тем, что благоприятные условия варьируются в разных применениях. Точение лучше справляется с очень твердыми марками, но во фрезеровании благоприятные условия требуют некоторой вязкости из-за его прерывистой природы.
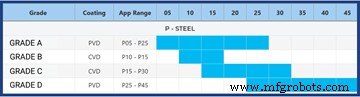
Таблица 3 изображает гипотетическую таблицу марок и их использование в разных сложностях точечных применений, как может появиться в каталоге поставщика режущего инструмента. В этом примере марка А рекомендовалась бы для широкого диапазона условий точения, но не для тяжелых прерывистых резов, в то время как марка D рекомендовалась бы для тяжелых прерывистых точений и других сильно неблагоприятных условий. Инструменты вроде Grades Finder от MachiningDoctor.com могут искать марки согласно этой системе обозначений.
Обозначения марок твердых сплавов
Так же как нет официального стандарта для диапазонов применения марок, нет формального стандарта для обозначений марок. Тем не менее, большинство крупных поставщиков пластин из твердого сплава следуют общим рекомендациям в своих обозначениях марок. «Классическое» обозначение следует шестисимвольному формату BBSSNN, где:
- BB — Код бренда: У каждого крупного поставщика свои ассоциированные буквы.
- SS — Номер серии марки: Номера серии обычно представлены двумя случайными цифрами. Серия — обычно группа марок, спроектированных для конкретного сырого материала и имеющих общий тип покрытия. Некоторые примеры серий марок:
- BB85 — CVD марки для точения стали.
- BB64 — PVD марки для никелевых сплавов.
- BB23 — CVD марки для фрезерования чугуна.
- NN — Уровень твердости: Последние две цифры, в большинстве случаев, отражают уровень твердости разных марок в серии. Число обычно варьируется от 05 до 45 по той же системе, что объяснена выше о таблицах марок. Например:
- BB8505 — Очень твердая марка для точения стали в стабильных условиях.
- BB8540 — Очень вязкая марка для точения стали в тяжелых прерывистых резах.
Вышеприведенное объяснение верно во многих случаях. Но поскольку это не стандарт ISO/ANSI, некоторые поставщики вносят свои корректировки в систему, и мудро быть начеку на эти изменения.
Марки для точения
Марки играют жизненно важную роль в точечных применениях больше, чем в любом другом. Из-за этого, проверяя любой каталог поставщика, раздел точения будет иметь самый большой выбор марок.
Почему марки так важны в точении?
Этот обширный диапазон марок точения проистекает из обширного диапазона точечных применений. Все от непрерывной обработки, где режущая кромка постоянно зацеплена с заготовкой и не страдает от ударов, но генерирует много тепла, до прерывистых резов, которые имеют тяжелые удары, попадают в эту категорию.
Широкий диапазон марок точения также относится к огромному ассортименту диаметров в производстве, от 1/8 дюйма (3 мм) для швейцарских станков до 100 дюймов для тяжелых промышленных целей. Поскольку скорость резания также зависит от диаметра, есть потребность в разных марках, оптимизированных для низких или высоких скоростей резания.
Крупные поставщики обычно предоставляют отдельные серии марок для каждой группы материалов. В каждой серии марки варьируются от вязких для прерывистых резов до твердых для непрерывной обработки.
Марки для фрезерования
Во фрезеровании диапазон марок на предложении меньше. Из-за фундаментально прерывистой природы применения, фрезерные инструменты требуют вязкие марки с высокой ударной устойчивостью. По той же причине слой покрытия должен быть тонким — иначе он не выдержит ударов.
Большинство поставщиков будут использовать вязкий субстрат и разнообразие покрытий для фрезерования разных групп материалов.
Марки для отрезания и канавкования
В применениях отрезания или канавкования выбор марок ограничен факторами скорости резания. То есть диаметр уменьшается по мере приближения реза к центру. Скорость резания таким образом постепенно снижается. При отрезании до центра скорость в конечном счете достигает нуля в конце реза, и операция становится срезанием вместо резания.
Следовательно, марка для отрезания должна быть совместима с широким диапазоном скоростей резания, а субстрат должен быть достаточно вязким для обработки срезания в конце операции.
Мелкое канавкование — исключение из других типов. Поскольку оно имеет сходство с точением, поставщики с большим выбором канавковых пластин обычно предлагают более широкий ассортимент марок для конкретных групп материалов и условий.
Марки для сверления
В сверлении центр сверла всегда имеет нулевую скорость резания, в то время как периферия имеет скорость резания, зависящую от диаметра сверла и скорости шпинделя. Марки, оптимизированные для высоких скоростей резания, проваливаются и поэтому не должны использоваться. Большинство поставщиков предлагают лишь горсть марок.
Промышленное оборудование
- Экспертное руководство по установке и обслуживанию промышленных вибраторов
- Основное руководство по безопасности мостовых кранов: защитите работников и сократите аварии
- Полное руководство по промышленным дисковым тормозным калиперам: дизайн, применения и влияние на отрасль
- Эксплуатация и обслуживание кранов: полное руководство по безопасности и уходу
- Как выбрать муфту двигателя для долгой службы: экспертное руководство
- Конечные выключатели: полное руководство по безопасности и эффективности
- Принцип динамического торможения в тяжелых поездах
- Комплексное руководство по компонентам промышленных тормозов
- Полное руководство по погрузчикам-кранам: выбор, обслуживание и промышленное применение
- Полное руководство по выбору правильного крана для вашего проекта