



Точность ЧПУ-станков: реальные допуски, калибровка и что на самом деле влияет на прецизию
Поставщик гарантировал «почти идеальную» точность ЧПУ-станка. Готовые детали рассказали другую историю — тонкие отклонения, не брак, но заметные. Вопрос: насколько точны ЧПУ-станки в реальном производстве, а не в спеках?
Анализ опирается на реальные данные, отраслевые стандарты допусков и беседы с операторами станков и метрологами. Если вы принимаете решения закупки, процессные или качественные по ЧПУ — вот что нужно знать.
1. Точность по типам станков: что реалистично достижимо
Никакие два ЧПУ-станка не дают одинаковую прецизию. Таблица ниже отражает типичные производственные допуски — не лабораторные лучшие кейсы — по классам станков при правильной калибровке и оснастке.
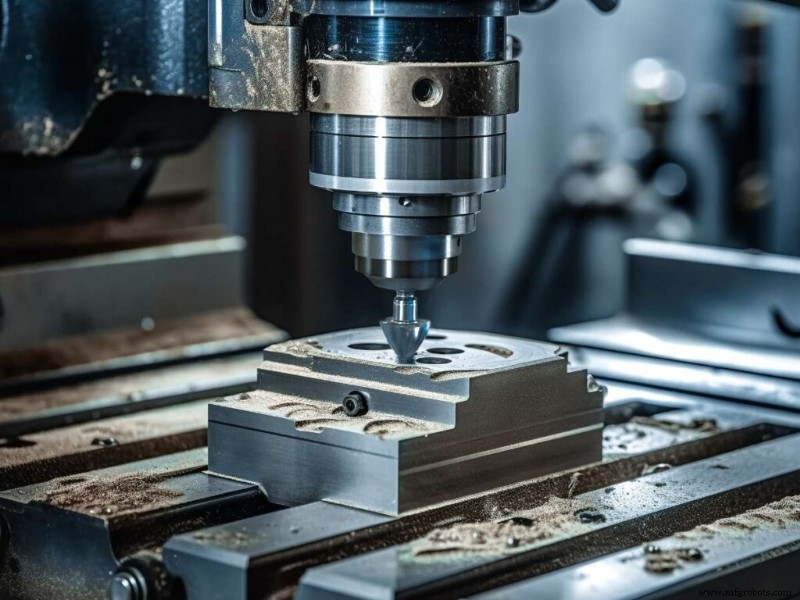
ЧПУ-фрезерные станки
Продвинутые вертикальные и горизонтальные машцентры стабильно держат ±0.002 мм (±0.00008") на критических признаках. Авиа и медцеха идут уже, но стабильность требует жесткого термоконтроля, премиальной оснастки и операторов, понимающих компенсацию термического расширения и дефлекции инструмента.
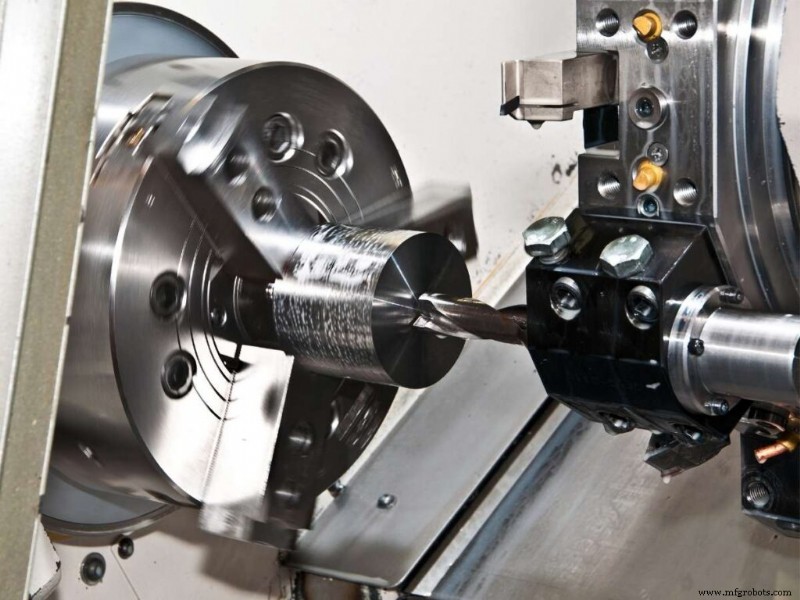
ЧПУ-токарные станки
Стандартный производственный допуск: ±0.005 мм (±0.0002"). Высококлассные швейцарские и многоревольверные достигают ±0.002 мм. Скрытая переменная? Удержание заготовки. 0.001 мм дезалигмент в коленчате или патроне напрямую проецируется на деталь. Дисциплина оснастки часто важнее спеки станка.
ЧПУ-рутеры
Типичный допуск: ±0.1 мм (±0.004"). Созданы для скорости на дереве, пластиках, мягких металлах — не для микрон-прецизии. Идеальны для корпусных изделий, вывесок, прототипирования. Если чертеж требует ±0.01 мм — рутер не ответ.
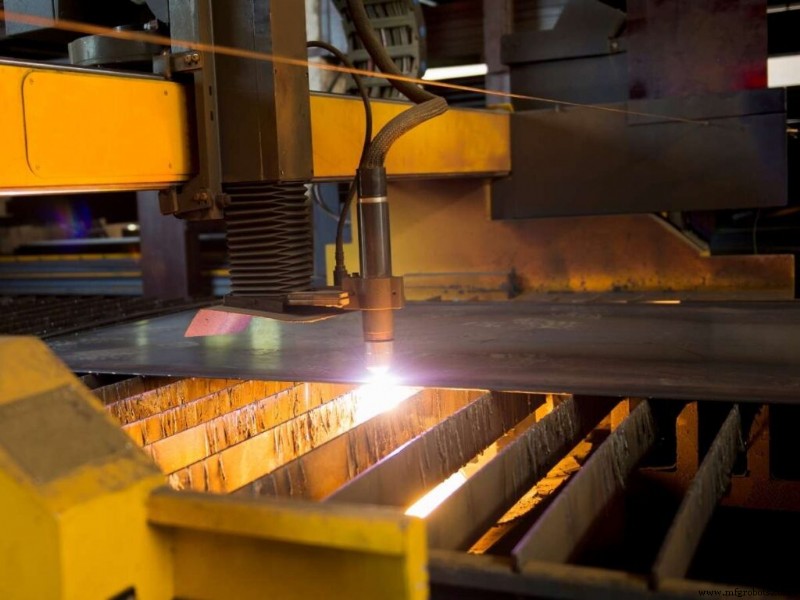
ЧПУ-лазерные резаки
Фокусированный луч дает ±0.01 мм (±0.0004") на тонком листе. Однако тепловое искажение на толстом материале (>6 мм сталь) расширяет керф и сдвигает размеры. Цеха, режущие мед. нержавейку, контролируют каждую деталь под лупой. Процессный контроль — ассист-газ, позиция фокуса, подача — всё.
ЧПУ ЭРОС (проволочный и копировка)
Потолок прецизии: ±0.001 мм (±0.00004"). Нет режущих сил, нет износа инструмента во время реза. Компромисс — скорость. Сложное копировка электрода может занять 20+ часов. Цеха принимают цикл, потому что альтернатива — ЭРОС предзакаленной инструментальной стали — единственный путь попасть в чертеж.
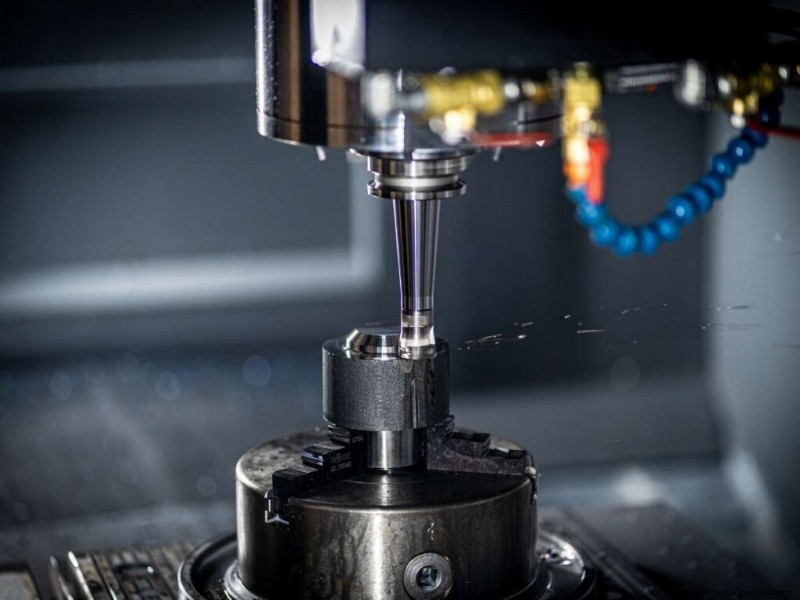
2. Измерение и калибровка: фундамент доверия
Станок так же точен, как его последняя верифицированная калибровка. Главный убийца точности — не износ станка, а пропущенные циклы калибровки и слабые практики измерения.
Ключевые инструменты верификации
- Часовые индикаторы: быстрые проверки биения, выравнивания, люфта
- Лазерные интерферометры: золотой стандарт линейной позиционной точности (ISO 230-2)
- Тач-проубы (Renishaw/Blum): вцикловая инспекция заготовки, установка инструмента, автообновление смещений
- КИМ (Координатно-измерительные машины): финальная валидация детали, верификация ГПС
Продвинутые диагностические методы
- Болбар-тестирование (Renishaw QC20-W): раскрывает ошибки круговой интерполяции — перпендикулярность, люфт, серво-несоответствие. Один цех обнаружил 0.015 мм ошибку позиционирования на 3-летнем VMC, никогда не проходившем болбар. Коррекция заняла 2 часа; брак упал на 80%.
- Renishaw проубы циклы: автоматизированное выравнивание заготовки и детектирование ломов инструмента — исключает операторскую вариативность.
- Оптические компараторы / визионные системы: бесконтактная верификация микро-признаков, качества кромки, сварных линий.
Проактивные цеха планируют калибровку ежеквартально; реактивные ждут скачков брака. Разница в затратах — порядки величины.
3. Шесть факторов, тихо снижающих точность
Даже идеально откалиброванный станок дрейфует в реальных условиях. Тихие убийцы точности:
| Фактор | Механизм | Митигация |
|---|---|---|
| Жесткость станка | Чаттер от недостаточной массы/демпфирования усиливает дефлекцию инструмента | Подбор веса станка под режимы резки; виброамортизирующие державы |
| Износ инструмента | Задний износ увеличивает режущие силы, смещает размеры | Системы управления ресурсом инструмента; впроцесс проубы; премиальные покрытия |
| Термическое расширение | Конструкция станка и заготовка растут с разной скоростью | Климат-контроль цеха; прогревочные циклы; софт термокомпенсации |
| Люфт (бэклаш) | Потеря хода в шарнирно-винтовых парах/шестернях неточно реверсирует | Регулярные апдейты компенсации люфта; преднапряженные шарнирно-винтовые пары |
| Качество G-кода | Плохие траектории дают двелл-марки, скругление углов, недо/перерез | Валидированные постпроцессоры; симуляция; высокоточные настройки САПР |
| Навык оператора | Ошибки наладки, неверные смещения, игнорирование предупреждений | Стандартизированные наладки; проубы-рутины; непрерывное обучение |
4. Корневые причины сбоев точности в производстве
Когда хорошие детали вдруг идут в брак, расследуйте эти четыре причин в первую очередь:
Неправильное удержание заготовки
Сдвиг 0.02 мм под режущей силой рушит допуск 0.01 мм. Один авиацех неделями выслеживал «проблемы станка» до виновника — тиски, терявшие 0.03 мм зажимной силы за 50 циклов. Решение: гидравлическое удержание с мониторингом давления.
Изношенные подшипники и линейные направляющие
Постепенный износ вводит люфт. Увеличение клиренса линейных направляющих на 0.005 мм может удвоить ошибку позиционирования. Плановая инспекция направляющих ежегодно; мониторинг трендов нагрузки сервоприводов для раннего обнаружения.
Перегрузка станка
Агрессивные подачи/скорости на легком станке = дефлекция. Один цех толкал 40-тейперный VMC на 500 ipm в титане — детали росли 0.05 мм на 200 мм длине. Правильный подбор станка к резке экономит больше, чем стоит.
Нестабильность среды
Цеха без ОВК видят дрейф размеров деталей с послеобеденным солнцем. Кач 5°C на 300 мм алюминиевой детали = 0.013 мм рост. Климат-контроль — не комфорт, а процессный контроль.
5. Точность ЧПУ vs другие методы производства
Выбор процесса = понимание потолка точности каждого.
| Процесс | Типичный допуск | Материалы | Лучшее применение |
|---|---|---|---|
| ЧПУ-обработка | ±0.002–0.01 мм | Металлы, пластики, композиты | Высокоточные функц. детали |
| Металл 3D печать (LPBF) | ±0.05–0.1 мм | Ti, Inconel, SS, Al | Сложные внутренние геометрии |
| Полимер 3D печать (SLS/MJF) | ±0.1–0.3 мм | Нейлон, TPU, PP | Функц. прототипы, малые серии |
| Литье под давлением | ±0.05–0.2 мм | Термопласты | Высокообъемные пласт. детали |
| Давление литье | ±0.1–0.3 мм | Al, Zn, Mg сплавы | Высокообъемные металл. детали |
| Лазерная резка | ±0.01–0.1 мм | Лист металл, пластики | 2D профили, тонкие материалы |
| Водорезка | ±0.05–0.2 мм | Металлы, камень, композиты | Толстые, теплочувствительные матер. |
| ЭРОС | ±0.001–0.005 мм | Проводящие металлы | Закаленная сталь, микропризнаки |
6. Действенные стратегии улучшения и поддержания точности
1. Институционализируйте плановое ТО
Ежедневно: смазка направляющих, концентрация СОЖ, удаление опилок. Еженедельно: люфт шарнирно-винтов, биение шпинделя. Ежеквартально: болбар-тест, геометрическая инспекция. Документируйте всё — прослеживаемость ловит тренды до превращения в брак.
2. Инвестируйте в системы оснастки, а не только в пластины
Балансированные, термосадовые или гидравлические державы снижают биение до <2 мкм. Один цех снизил переработку на 40% переходом с ER-коллетов на термосад для финишных инструментов. Предустановка инструмента вне станка устраняет гадание при наладке.
3. Инженерируйте удержание под разрез, а не только под деталь
Зажимная сила должна превышать режущую минимум 3:1. Используйте симуляцию оснастки (Vericut, NCSIMUL) для валидации. Модульные системы (System 3R, Erowa) дают повторяемые, квалифицированные наладки.
4. Контролируйте термическую среду
Цель: ±1°C стабильность цеха. Прогрев станка: мин. 30 мин перед прецизионной работой. Используйте макросы термокомпенсации (Fanuc, Heidenhain, Siemens), корректирующие смещения по датчикам температуры шпинделя.
5. Модернизируйте контролы перед заменой железа
Адаптивное управление (Fanuc AI Contour Control, Heidenhain ACC) корректирует подачу в реальном времени для постоянной режущей силы. Один ретрофит на 15-летнем VMC сократил цикл на 22% улучшив финиш. Софт часто обходит замену железа.
Заключение: Точность — это система, не спека
Точность ЧПУ — не цифра в буклете, а выход управляемой системы: станок, оснастка, удержание, среда, софт, люди. Цеха, относящиеся к ней как к дисциплине, а не данности, стабильно попадают в допуски. Те, что нет — гонятся за привидениями.
Если прецизия — ваш конкурентный край, партнер по оборудованию должен понимать эту систему. Blue Elephant строит станки, откалиброванные под производственную реальность — не только лаб-тесты. От жестких литьев до интегрированных проуб и термоконтроля — наши фрезерные, токарные и ЭРОС станки спроектированы держать допуск смену за сменой.
Готовы перестать гадать, в спеке ли ваши детали? Свяжитесь с нами для консультации по выбору станка, интеграции метрологии или исследования процессных способностей.
Связанные ресурсы
- Терминология ЧПУ-станков: полный справочник
- Геометрическое размерование и допуски (ГПС) для наладчиков
Нужен глубокий гайд? Наши прикладные инженеры доступны круглосуточно.
Станок с ЧПУ
- Мостовая пила vs Водорез: выбор лучшего решения для резки камня
- Точная настройка ЧПУ: 4 ключевых шага для оптимальной работы оборудования
- 1632 ATC CNC Router – передовая сверлильная и пильная головка с 12-инструментальной каруселью
- Основные методы входа инструмента в деталь для точной обработки
- BDE Manufacturing поздравляет с Рождеством и Новым 2019 годом — празднуем успех и благодарность
- Европейские клиенты модернизируют мебельное производство с ЧПУ-линией Blue Elephant
- Новый 2090 3-осевой ЧПУ-фрезер с 13,5 кВт воздушноохлаждаемым шпинделем — кастом для судостроения
- Премиальные лазерные проекты из акрила и станки для их резки
- Итальянский клиент обучился на Linear ATC CNC — визит на завод и демо
- Ваш идеальный гид по IMTS: сэкономьте время, извлеките максимум ценности