



Оптимизированный цикл точения Fanuc G71 для точности на токарных станках с ЧПУ
Цикл точения Fanuc G71
Цикл G71 используется для грубого снятия материала на токарном станке с ЧПУ. G71 упрощает крупногабаритное точение. Резание можно выполнять по прямой линии или по сложному контуру.
Через параметры G71 наладчик может управлять:
- Глубиной реза.
- Высотой отхода.
- Допуском на чистовую обработку по осям X и Z.
- Подой и скоростью шпинделя в цикле.
Программирование
G71 U... R... G71 P... Q... U... W... F... S...
Параметры
Первый блок
| Параметр | Описание |
|---|---|
| U | Глубина реза. |
| R | Высота отхода. |
Второй блок
| Параметр | Описание |
|---|---|
| P | Номер начального блока контура. |
| Q | Номер конечного блока контура. |
| U | Допуск на чистовую по оси X. |
| W | Допуск на чистовую по оси Z. |
| F | Подача во время цикла G71. |
| S | Скорость шпинделя во время цикла G71. |
Обзор цикла G71
- G71 многократно выполняет весь контур, заданный в блоках P Q.
- Глубина каждого реза задаётся значением U первого блока.
- Второй блок U W — допуски на чистовую, если планируется вызов цикла G70.
- F и S второго блока используются во время G71.
Примечание — F и S, заданные внутри блоков P Q, не используются в G71; они применяются в G70 при последующем вызове.
Принцип работы G71
N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
При выполнении G71 операция проходит в следующей последовательности:
Первый разрез
1 — Инструмент движется по оси X на глубину U (глубина реза) с программной подачей от начальной точки.
2 — Инструмент движется с подачей по оси Z (целевая точка Z задана в блоках P Q).
3 — Инструмент быстро отходит на величину R по осям X и Z (под 45°).
4 — Инструмент быстро возвращается по оси Z в начальную точку.
Последующие разрезы
5 — Инструмент быстро перемещается к глубине последнего реза.
6 — Инструмент с подачей движется по оси X на глубину U (глубина реза первого блока).
7 — Инструмент с подачей движется по оси Z (целевая точка из блоков P Q).
8 — Инструмент быстро отходит по осям X и Z на величину R (45°).
9 — Инструмент быстро перемещается в начальную точку только по оси Z.
Последовательность повторяется до достижения целевой точки по оси X. Если заданы допуски, инструмент не доведёт размеры до точных значений блоков P Q, а оставит допуск, который позже устраняется циклом G70.
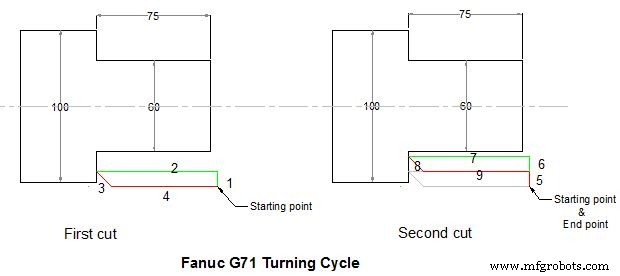
Fanuc G71 Turning Cycle
Пример Fanuc G71
Программа детали, демонстрирующая использование G71 для чертежа выше:
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
Здесь G71 повторяет контур внутри блоков P Q:
N80 G00 X60 N90 G01 Z-75
Эти блоки означают снятие материала до X60 по диаметру и длине Z-75. Глубина реза U10, отход R10. Допуск по X — U3, по Z — W0.
Цикл чистовой обработки G70
Если в G71 заданы допуски, их можно убрать циклом G70. G70 повторяет контур как G71, но за один проход, снимая допуски.
Зачем использовать G70
Если для последнего реза нужны другая подача и скорость шпинделя, рекомендуется G70. G70 использует F и S из блоков P Q (G71 использует F S из второго блока G71).
Пример Fanuc G70
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75 F0.15 N100 G00 X200 Z100 N110 G92 S1200 N120 T3 G96 S150 M03 N130 G00 X106 Z5 N140 G70 P80 Q90 N150 G00 X200 Z100 N160 M30
Пример G70 G71

G71 Rough Turning Cycle Example
O0004 G00 X200 Z10 M3 S800 G71 U2 R1 F200 G71 P80 Q120 U0.5 W0.2 N80 G00 X40 S1200 G01 Z-30 F100 X60 W-30 W-20 N120 X100 W-10 G70 P80 Q120 M30
Станок с ЧПУ
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Освоение ЧПУ программирования: пример циклов Fanuc G71 чернового точения и G70 финишного
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Fanuc G70 и G71: Пример программы циклов чернового и чистового точения
- Освоение цикла резьбонарезания Fanuc G92: Простое программирование и точный контроль
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- G71 Черновой цикл точения однострочный формат: Упрощение программирования Fanuc ЧПУ
- Цикл грубого точения G71: Пример программы для систем Fanuc
- Полный справочник Fanuc G-кодов для программирования ЧПУ