



Fanuc G68 Поворот системы координат: практический пример подпрограммы для ЧПУ
Пример программы ЧПУ, демонстрирующий использование G68 поворота системы координат Fanuc в подпрограмме для максимальной эффективности.
Пример G68 Поворот координат
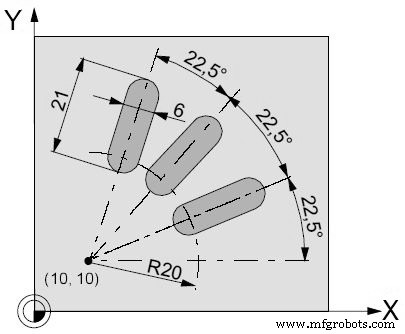
Главная программа
N5 G54 N10 G43 T10 H10 M6 N15 S2000 M3 F300 M98 P030100 ; Вызов подпрограммы N25 G0 Z50 N30 M30
Подпрограмма
O0100 N10 G91 G68 X10 Y10 R22.5 N15 G90 X30 Y10 Z5 N20 G1 Z-2 N25 X45 N30 G0 Z5 N35 M17
Полный справочник G-кодов Bridgeport для фрезерных станков с ЧПУ
Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
Станок с ЧПУ
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Fanuc G20: Освоение дюймового программирования ЧПУ — практический пример
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- Fanuc G90 Цикл точения: Пример программы ЧПУ для эффективных токарных операций
- Подробный пример цикла Fanuc G94 фасовки для CNC-обработки
- Демонстрация цикла Fanuc G72 фасовки: пошаговое руководство по CNC-программированию
- Fanuc G72 цикл фасовки: однострочный формат CNC-программы
- Fanuc G68 Поворот системы координат: Точное выравнивание осей для ЧПУ обработки
- Полный справочник Fanuc G-кодов для программирования ЧПУ