



Мастерство LinuxCNC: Полное руководство по G и M кодам для управления ЧПУ
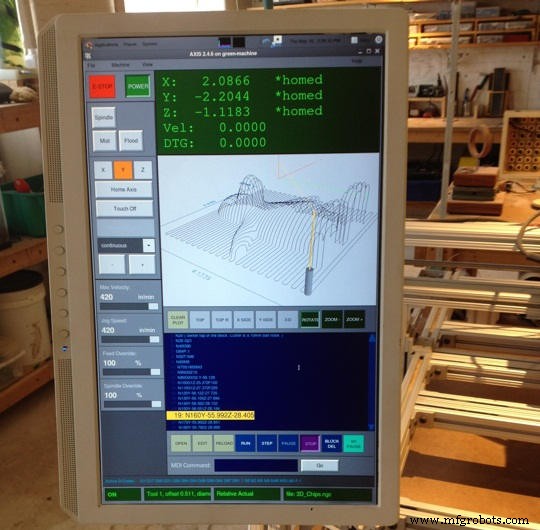
LinuxCNC — система ПО для компьютерного управления станками (фрезерные, токарные). Свободное ПО с открытым кодом. Несколько GUI включая для сенсорных экранов.
G-коды
| G-код | Описание |
|---|---|
| G0 | Быстрое линейное движение |
| G1 | Линейная подача |
| G2 | Круговая интерполяция по часовой стрелке |
| G3 | Круговая интерполяция против часовой стрелки |
| G4 | Выдержка |
| G5.1 | Квадратичный B-сплайн |
| G5.2 G5.3 | NURBs блок |
| G7 | Диаметральный режим (токарные) |
| G8 | Радиальный режим (токарные) |
| G10 L1 | Установка записи таблицы инструментов |
| G10 L10 | Установка таблицы инструментов, расчетная, деталь |
| G10 L11 | Установка таблицы инструментов, расчетная, приспособление |
| G10 L2 | Установка начала СК |
| G10 L20 | Установка начала СК, расчетная |
| G17 | Плоскость XY |
| G18 | Плоскость ZX |
| G19 | Плоскость YZ |
| G17.1 | Плоскость UV |
| G18.1 | Плоскость WU |
| G19.1 | Плоскость VW |
| G20 | Дюймы |
| G21 | Миллиметры |
| G28 | Переход в предопределенную позицию |
| G28.1 | Сохранение текущей абсолютной позиции для G28 |
| G30 | Переход в предопределенную позицию |
| G30.1 | Сохранение текущей абсолютной позиции для G30 |
| G33 | Синхронизированное движение шпинделя |
| G33.1 | Жесткая нарезка резьбы |
| G38.2–G38.5 | Зондирование |
| G38.2 | Зонд к детали, стоп при контакте, ошибка если промах |
| G38.3 | Зонд к детали, стоп при контакте |
| G38.4 | Зонд от детали, стоп при потере контакта, ошибка если промах |
| G38.5 | Зонд от детали, стоп при потере контакта |
| G40 | Отмена компенсации режущего края |
| G41 | Компенсация режущего края слева от траектории |
| G42 | Компенсация режущего края справа от траектории |
| G41.1 | Динамическая компенсация слева |
| G42.1 | Динамическая компенсация справа |
| G43 | Смещение длины инструмента |
| G43.1 | Динамическое смещение длины инструмента |
| G49 | Отмена смещения длины инструмента |
| G53 | Движение в машинной СК |
| G54 | Выбор СК 1 |
| G55 | Выбор СК 2 |
| G56 | Выбор СК 3 |
| G57 | Выбор СК 4 |
| G58 | Выбор СК 5 |
| G59 | Выбор СК 6 |
| G59.1 | Выбор СК 7 |
| G59.2 | Выбор СК 8 |
| G59.3 | Выбор СК 9 |
| G61 | Точный режим пути (Path Control Mode) |
| G61.1 | Точный режим пути (Path Control Mode) |
| G64 | Режим управления путем с опциональной толерантностью |
| G73 | Цикл сверления с разбивкой стружки |
| G76 | Многопроходной цикл резьбонарезки (токарные) |
| G80 | Отмена заранее заданного цикла |
| G81 | Цикл сверления |
| G82 | Цикл сверления с выдержкой |
| G83 | Цикл пошагового сверления |
| G85 | Цикл расточки, подача отвода |
| G86 | Цикл расточки, стоп шпинделя, быстрый отвод |
| G89 | Цикл расточки, выдержка, подача отвода |
| G90 | Абсолютный режим расстояния |
| G91 | Инкрементный режим расстояния |
| G90.1 | Абсолютный режим для дуги (I,J,K смещения) |
| G91.1 | Инкрементный режим для дуги (I,J,K смещения) |
| G92 | Смещение СК |
| G92.1 | Отмена смещений СК |
| G92.2 | Отмена смещений СК |
| G92.3 | Восстановление смещений осей |
| G93 | Режим обратного времени |
| G94 | Единицы в минуту |
| G95 | Единицы на оборот |
| G96 | Постоянная скорость резания |
| G97 | Режим RPM |
| G98 | Отвод в начальную позицию (режим Z отвода циклов) |
| G99 | Отвод в позицию R (режим Z отвода циклов) |
M-коды
| M-код | Описание |
|---|---|
| M0 M1 | Пауза программы |
| M2 M30 | Конец программы |
| M60 | Пауза смены паллета |
| M3 M4 M5 | Управление шпинделем |
| M6 | Смена инструмента |
| M7 M8 M9 | Управление СОЖ |
| M48 M49 | Вкл/Выкл переопределения подачи/шпинделя |
| M50 | Управление переопределением подачи |
| M51 | Управление переопределением шпинделя |
| M52 | Адаптивное управление подачей |
| M53 | Управление остановом подачи |
| M61 | Установка текущего номера инструмента |
| M62-M65 | Управление выходами |
| M66 | Управление входами |
| M67 | Управление аналоговыми выходами |
| M68 | Управление аналоговыми выходами |
| M100-M199 | Пользовательские M-коды |
Бинарные операторы
| Оператор | Описание |
|---|---|
| + | Сложение |
| - | Вычитание |
| * | Умножение |
| / | Деление |
| OR | Неисключающее ИЛИ |
| XOR | Исключающее ИЛИ |
| AND | Логическое И |
| MOD | Остаток от деления |
| ** | Возведение в степень |
| EQ | Равенство |
| NE | Неравенство |
| GT | Строго больше |
| GE | Больше или равно |
| LT | Строго меньше |
| LE | Меньше или равно |
Функции
| Имя функции | Результат |
|---|---|
| ATAN[Y]/[X] | Четырехквадрантный арктангенс |
| ABS[arg] | Абсолютное значение |
| ACOS[arg] | Арккосинус |
| ASIN[arg] | Арксинус |
| COS[arg] | Косинус |
| EXP[arg] | e в степени |
| FIX[arg] | Округление вниз до целого |
| FUP[arg] | Округление вверх до целого |
| ROUND[arg] | Округление до ближайшего целого |
| LN[arg] | Натуральный логарифм |
| SIN[arg] | Синус |
| SQRT[arg] | Квадратный корень |
| TAN[arg] | Тангенс |
| EXISTS[arg] | Проверка именованного параметра |
Буквы-адреса (Words Letters)
| Буква | Значение |
|---|---|
| A | Ось A станка |
| B | Ось B станка |
| C | Ось C станка |
| D | Номер компенсации радиуса инструмента |
| F | Скорость подачи |
| G | Общая функция (см. таблицу модальных групп) |
| H | Индекс смещения длины инструмента |
| I | X-смещение для дуг и циклов G87 |
| J | Y-смещение для дуг и циклов G87 |
| K | Z-смещение для дуг и циклов G87. Отношение шпиндель/движение для G33. |
| M | Вспомогательная функция (см. таблицу модальных групп) |
| N | Номер строки |
| P | Время выдержки в циклах и с G4. Ключ для G10. |
| Q | Приращение подачи в G73, G83 циклах |
| R | Радиус дуги или плоскость цикла |
| S | Скорость шпинделя |
| T | Выбор инструмента |
| U | Ось U станка |
| V | Ось V станка |
| W | Ось W станка |
| X | Ось X станка |
| Y | Ось Y станка |
| Z | Ось Z станка |
| / | Пропуск блока |
| () | Комментарии |
| ; | Комментарии |
| MSG, | Сообщения |
Частые сообщения об ошибках
G code out of range
Использован G-код > G99. Диапазон LinuxCNC 0–99. Не все номера валидны.
Unknown g code used
Использован G-код, не входящий в язык LinuxCNC.
i,j,k word with no Gx to use it
I, J, K должны быть в той же строке, что и G-код.
Cannot use axis values without a g code that uses them
Координаты осей нельзя использовать без модального G-кода или G-кода в той же строке.
File ended with no percent sign or program end
Файл G-кода должен заканчиваться M2/M30 или быть обернутым в %.
Сброс всех смещений на станках Haas с помощью G10 G-кода
Anilam CNC Mill 6000M: полный справочник G-кодов
Станок с ЧПУ
- Освоение операторов using в C#: импорт, псевдонимы и статические директивы
- Функции в C: пользовательские и стандартной библиотеки — основы
- M-TECH: продвинутая система ЧПУ-управления для фрезеровок Apollo
- Системы лазерной микромеханики: профессиональное руководство для современного производства
- Три основные системы лазерной маркировки: подробное объяснение
- Полный справочник M-кодов Haas Mill: функции, настройки и применение
- Режим REPOS в Siemens Sinumerik: Функция и преимущества
- Полное руководство по M-кодам Mach3 для ЧПУ обработки
- Мастерство M-кодов: викторина по ЧПУ программированию
- Мастерство G-кодов: пройдите викторину по ЧПУ программированию