



Haas G73 Цикл снятия припуска по неравномерному контуру: Оптимизированная токарная операция
Haas G73 Цикл снятия припуска по неравномерному контуру
G73 Pattern Repeating лучше всего когда нужно снять постоянный припуск и по X, и по Z.
Формат
G73 P80 Q180 U.01 W.005 I0.3 K0.15 D4 F.012
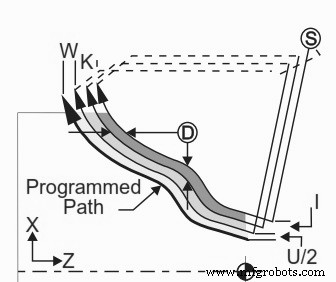
Haas G73 Irregular Path Stock Removal Cycle CNC Lathe
Параметры
D — Число проходов (положительное)
I — Расстояние и направление по X от 1-го к последнему проходу (радиус)
K — Расстояние и направление по Z от 1-го к последнему проходу
P — Начальный номер блока контура для черновой обработки
Q — Конечный номер блока контура
U — Припуск по X (диаметр) для чистовой G73
W — Припуск по Z для чистовой G73
F — Подача во всем блоке G73 PQ
S — Обороты шпинделя во всем блоке G73 PQ
T — Инструмент и смещение во всем блоке G73 PQ
Пример Haas G73
O0815 (Example) T101 (Select Tool 1) G50 S1000 G00 X3.5 Z.1 (Move to start point) G96 S100 M03 G73 P80 Q180 U.01 W0.005 I0.3 K0.15 D4 F.012 (Rough P to Q with T1 using G73) N80 G42 G00 X0.6 G01 Z0 F0.1 X0.8 Z-0.1 F.005 Z-0.5 G02 X1.0 Z-0.6 I0.1 G01 X1.4 X2.0 Z-0.9 Z-1.6 X2.3 G03 X2.8 Z-1.85 K-0.25 G01 Z-2.1 N180 G40 X3.1 G00 Z0.1 M05 (******Optional Finishing Sequence*****) G53 X0 (Zero for tool change clearance) G53 Z0 M01 T202 (Select tool 2) N2 G50 S1000 G00 X3.0 Z0.1 (Move to start point) G96 S100 M03 G70 P80 Q180 (Finish P to Q with T2 using G70) G00 Z0.5 M05 G28 M30
Оптимизация резьбонарезки циклом Siemens Sinumerik L97 — Внешние, внутренние, конические и поперечные резьбы
Fanuc G73 Цикл повторения контура: Полный пример CNC программирования
Станок с ЧПУ
- Цикл повторения контура Fanuc G73: пример программы ЧПУ и руководство
- Эффективное поэтапное сверление на токарном станке Fanuc с циклом G74
- Цикл повторения контура Fanuc G73: подробное руководство
- Скачайте официальное руководство оператора токарного станка Haas — Полное руководство и примеры программирова…
- Эффективный ремонт резьбы на токарных станках Haas с интуитивной системой программирования
- Освоение C-оси токарного станка с живым инструментом на Haas CNC
- Программирование живого инструмента на Haas CNC: ориентация шпинделя и M-коды
- Понимание живого инструмента токарного станка и M-кодов Haas: полное руководство
- Цикл грубого точения G71: Пример программы для систем Fanuc
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков