



Максимизация эффективности ЧПУ с передовыми стратегиями динамических траекторий
Динамические траектории (dynamic toolpaths) — не новая концепция никак. Есть очень веская причина, почему многие токаря давно используют лёгкие по глубине (осевые) резы с тяжёлыми боковыми (радиальными) резами для достижения своих целей. Любой токарь, кто в отрасли более 25 лет, помнит времена, когда ЧПУ было в меньшинстве. Современное CAM-ПО позволяет создавать значительно более сложные и длинные программы и точность. Когда вы крутите ручки на Bridgeport, поддержание 10% шага или конкретной нагрузки на зуб при динамическом движении было бы невозможно. Можете представить ручное написание и перфорацию ленты для 600 000-строчной G-код программы? Это делалось, но эффективным это назвать нельзя. Так что не из-за отсутствия знаний, а из-за отсутствия технологий динамические траектории ещё не стали стандартной практикой.
Максимизация ресурса инструмента и шпинделя с динамическими траекториями
Динамические стратегии имеют очень простой принцип — поддерживать постоянную нагрузку на зуб на протяжении всего реза, используя полную глубину (осевой) рез и очень лёгкий боковой (радиальный) рез. Преимущества, которые вы увидите от такого типа реза, включают более долгий ресурс инструмента, более долгий ресурс шпинделя, улучшенную чистоту поверхности, большую эффективность и крутые «петушиные хвосты» стружки. Нет, правда, не шучу. Люди будут стоять и смотреть, как работает станок, просто из-за того, как летит стружка.
Прежде всего — ресурс инструмента. Я также включу ресурс шпинделя в ресурс инструмента, потому что они действительно идут рука об руку. Вы получаете множественные выгоды и для инструмента, и для шпинделя, если правильно применяете динамические стратегии. Если вы режете карман или любой внутренний признак, не позволяющий вход снаружи материала, то вход в рез — не только первое соображение, но и одно из более важных. Я всегда использую спиралевой вход с углом спирали 1–3%. Вы хотите использовать диаметр входа где-то между 120% и 150% от диаметра инструмента — будьте осторожны, иногда CAM-ПО просит радиус, а не диаметр, и эта информация имеет огромное значение. Как только вы на глубине, начинается настоящее веселье. Благодаря лёгкому радиальному резу вы можете быть действительно агрессивными с подачей. В зависимости от пределов оборотов шпинделя, используйте спецификации производителя инструмента по нагрузке на зуб и футам в минуту (посмотрите мой блог о цеховой математике).
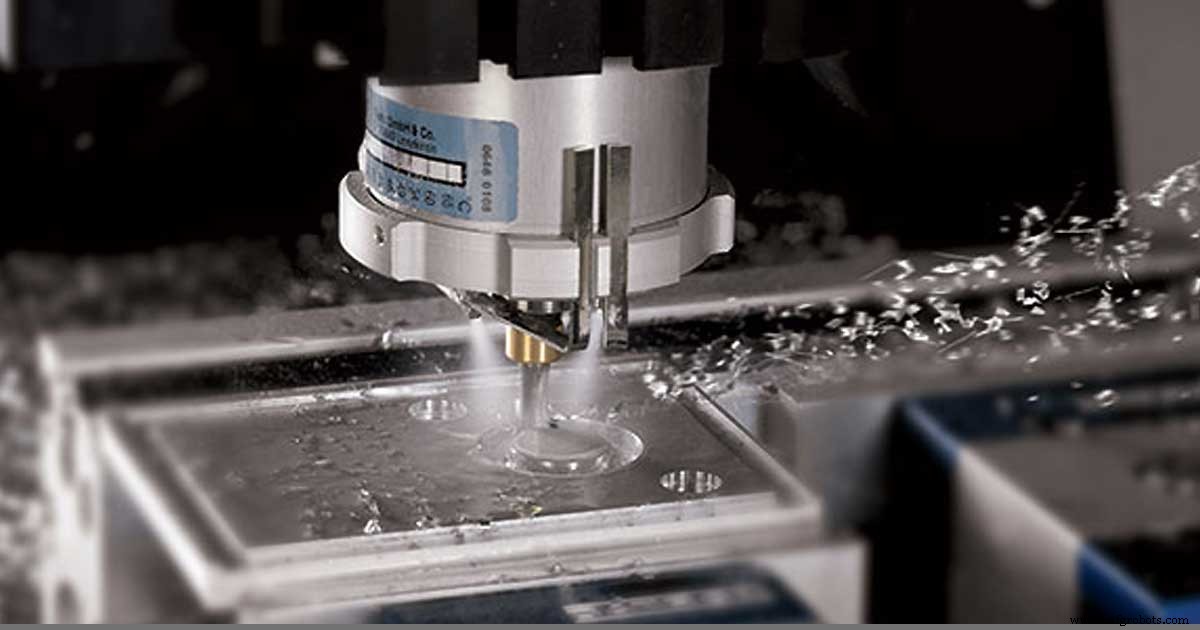
В моём первом опыте с динамической траекторией я использовал 3-зубчатую фрезу 0,5″ с длиной режущей части 1,5″. Рез был глубиной 1,375″, с шагом 10% (0,05″) и подачей 144 дюйма в минуту. Я использовал фрезу с большим углом спирали для помощи в удалении стружки, что создало «петушиный хвост» стружки, следующей за резом. Это было зрелищем. Несмотря на то, что рез был таким быстрым и кажущимся агрессивно глубоким, инструмент прослужил 32 детали и дал ту же чистоту на 32-й детали, что и на первой. Полная глубина реза означает, что вы равномерно изнашиваете всю длину канавки, поэтому на чистке не появятся полосы. Лёгкий радиальный рез снижает резащие силы, тем самым уменьшая общий износ и инструмента, и шпинделя.
Эффективность — также значительное преимущество. Представьте на минуту, что вы режете карман глубиной 1,375″ с признаками на 4 разных глубинах. Используя стандартную траекторию и лёгкую глубину с тяжёлым шагом, вы будете резать от верха детали вниз. В зависимости от того, насколько агрессивно вы с шагом вниз, вы сделаете много проходов на каждой глубине, где самая глубокая будет самой затратной по времени. Используя динамическую стратегию, вы будете резать снизу вверх, означая, что каждая глубина будет состоять из одного прохода, со всеми предыдущими проходами, уже очистившими материал на этой глубине. Поэтому на каждой глубине вы режете только оставшийся материал, по сути создавая траекторию «rest rough», минимизирующую общее время обработки.
С динамическими стратегиями траекторий вы не только улучшите ресурс инструмента, шпинделя и чистоту поверхности, но и общее время цикла и стоимостную эффективность. Не говоря уже о том, что вы впечатлите шефа и любого, кто случайно пройдёт мимо. Сделайте одолжение — попробуйте. Вы не пожалеете.
Станок с ЧПУ
- Мастерство 5-осевой обработки с ЧПУ: точность, скорость, отраслевые преимущества
- Сократите затраты на ЧПУ-обработку с б/у оборудованием — экспертные советы
- Максимизация эффективности ЧПУ продвинутыми динамическими траекториями инструмента
- Экспертные решения в кастомной ЧПУ-обработке: точность и надежность
- Точная CNC обработка акрила: Точная, безопасная и эффективная
- Повышение качества в ЧПУ-обработке: стратегии точности и удовлетворенности клиентов
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
- CNC-обработка vs литьё под давлением: выбор правильного метода для проекта
- Понимание затрат на ЧПУ-обработку: ключевые факторы и оптимизация