



Точное CNC-фрезерование ламинированных нержавеющих прокладок
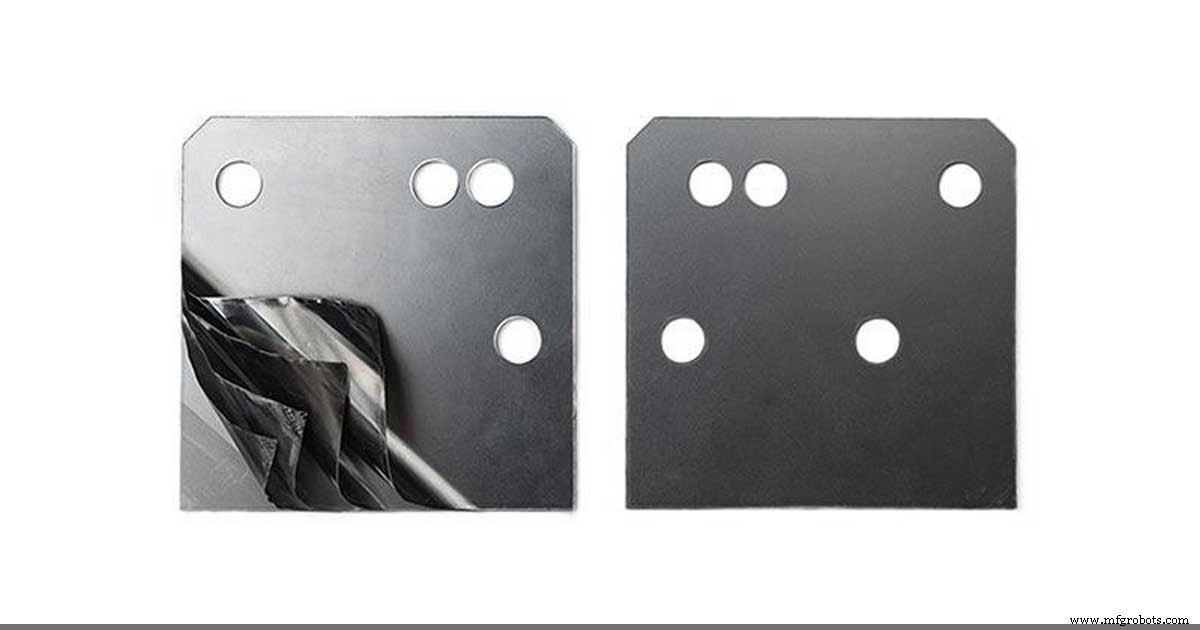
Давайте признаемся, некоторые материалы просто невеселые. Инконель, закалёные стали, керамика. Всем нравится материал, который режется как масло, и типичный страх ассоциируется с тем, что не режется. Так что недавно нам представили материал из последней категории. Фрезеровка ламинированных прокладок из нержавеющей стали.
Когда столкнулись с этой сложной задачей, я немного вздрогнул и принялся за работу. К счастью для нас, технологии DATRON идеально подходят для обработки прокладок. Но почему?
Вакуумное удержание идеально для фрезеровки ламинированных прокладок
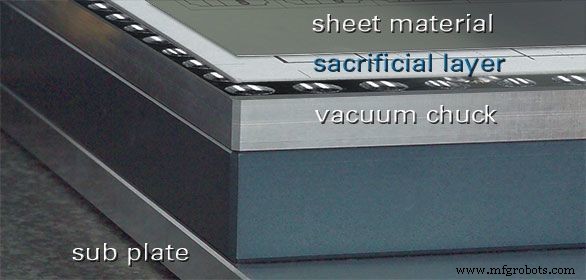
Ваш типичный приспособление для прокладок выглядит примерно так: базовая пластина, слой клея, слой прокладочного материала, ещё слой клея, затем жертвенный слой алюминия сверху для предотвращения разслоения. Налаживание занимает много времени, разборка — ещё больше. С нашим вакуумным прижиманием стола наладка немного более управляема: вакуумный стол, слой вакуфлоу, затем прокладочный материал. Готово. Зондируете материал и вперёд.
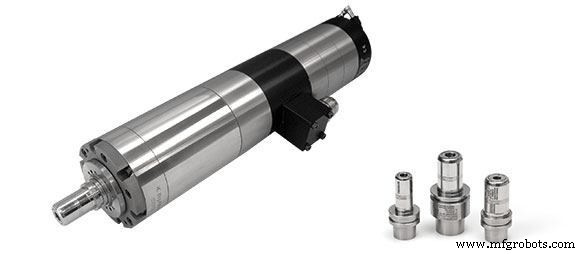
Высокооборотные шпиндели для снижения нагрузки стружки при фрезеровке ламинированных прокладок
С типичным VMC обороты не слишком высоки. Может быть, 10 000 об/мин. Проблема в силах резания. Рассмотрим двухшнековую концевую фрезу 1,5 мм, режущую деталь на 10 000 об/мин, на 60 дюймов в минуту. Это получается 0,003″ нагрузка стружки. Это проблема, и это также причина, почему разслоение так распространено при обработке прокладок. Силы резания слишком высоки. Используя тот же инструмент на той же подаче, но на 30 000 об/мин, мы только что снизили нагрузку стружки до 0,001″, уменьшив силу резания на 2/3. Это позволяет резать прокладочный материал без жертвенного верхнего слоя, тем самым экономя время и нервы.
Фрезеровка ламинированных прокладок — чистая и точная
Есть и другие методы резки прокладочного материала, очевидно. Некоторые работают лучше других. Лазерная резка может иметь проблемы со сваркой слоёв материала вместе. Водорез может справиться, но допуски не те, требуется обработка после. Именно здесь DATRON может сиять. С высокоскоростной обработкой кромки получаются чистыми и без заусенцев, допуски входят в 0,001″ (по рабочей зоне). Преимущества значительны: переработка, чистка, снятие заусенцев можно сократить драматически, позволяя переходить к следующей работе.
Теперь это не звучит так уж плохо, правда? В следующий раз, когда столкнётесь с проблемным ребёнком вроде прокладочного материала, звоните нам, мы поможем.
Станок с ЧПУ
- Основы ЧПУ-фрезерования: краткий справочник профессионального оператора
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Выбор правильной ЧПУ фрезерной резающей головки: полное руководство по резакам и инструментам
- Безопасность работы на фрезерном станке с ЧПУ: полное руководство для операторов
- Мастерство ЧПУ-фрезерования: точное металлообработка подробно
- Освоение твёрдой фрезеровки на CNC-станках: экспертные советы и лучшие практики
- Мастерство ЧПУ-фрезеровки: полное руководство для прецизионной обработки
- CNC-фрезерный станок vs CNC-роутер: ключевые различия и выбор инструмента
- ЧПУ-фрезерование vs ручное фрезерование: ключевые различия и когда выбирать что
- Точные CNC-фрезеровка и точение: Экономия времени, сокращение затрат