



Словарь 5‑осевого производства: полное руководство по терминологии
Как и любая технология, 5-осевое производство имеет свой жаргон. Понимание этих терминов — ключ к грамотному выбору оборудования и избежанию дорогых ошибок.
Tool Center Point Management (TCPM) / RTCP
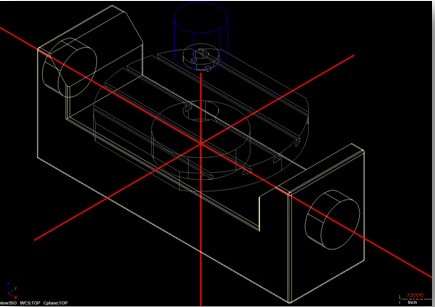
Одна из самых мощных функций. Позволяет программировать независимо от машинных координат, оперируя одной точкой на детали. Без TCPM программа привязана к центрам вращения станка — деталь должна быть закреплена до написания программы, смещение от нуля машины учитывается в CAM (двигание солидки). Любая правка — возврат в CAM, репост, перезагрузка. С TCPM — корректируешь установку/базу на пульте и пускаешь снова. Огромная экономия времени при переустановках.
Transform Plane
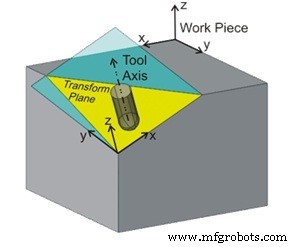
Рабочая плоскость, заданная относительно исходной. «Магия» 5-sided программирования: позволяет задать отдельный нуль для каждой грани и плоскость, перпендикулярную резаку. Без этого консервированные циклы (G83) работали бы только на верхней грани — ось инструмента должна быть перпендикулярна обрабатываемой поверхности.
Surface Normal (Нормаль к поверхности)
Не термин обработки, но обязателен для 5-осевого. Вектор, перпендикулярный поверхности солидки. Программист задает вектор наклона инструмента относительно нормали. «Нормаль к поверхности» — инструмент вертикален к каждой точке траектории. Плюс/минус угол наклона — от нормали.
Tool Vector (Вектор инструмента)
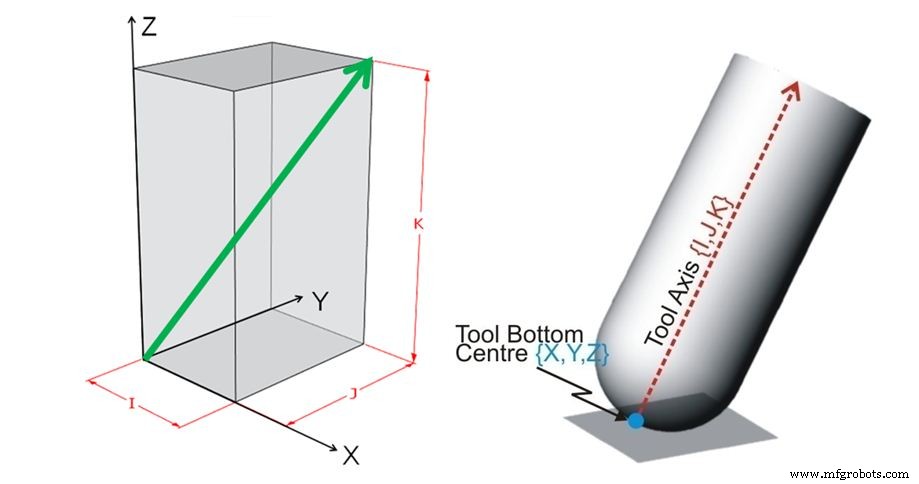
Угол наклона инструмента от точки контакта XYZ. Задается IJK-значениями в каждой строке G-кода (знаковые, безразмерные). Для визуализации: I=X, J=Y, K=Z. Код X2 Y2 Z.125 I.5 J.5 K.70 — представьте точку +0.5 по X, +0.5 по Y, +0.7 по Z от контакта. Линия кончик-точка = вектор наклона.
Toolpath Linearization (Линеаризация траектории)
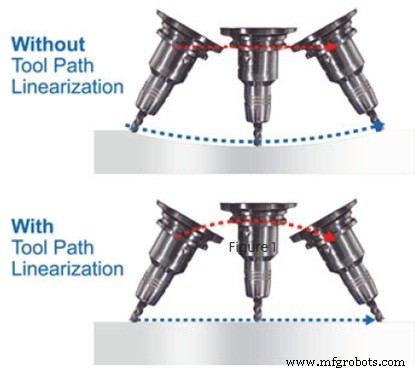
Управление кончиком инструмента по прямой между двумя точками. Без линеаризации контроль только над началом (A) и концом (B) — между ними движение «слепое». С линеаризацией — все оси координируются для прямолинейного движения кончика, при необходимости поднимая/опуская Z. Без линеаризации — задирывание детали; с — чистая прямая. Позволяет крупные шаги интерполяции без потери контроля.
Станок с ЧПУ
- Эволюция расточных станков: от ручных инструментов XVIII века к современной ЧПУ-точности
- Топ брендов станков с ЧПУ для точности и надежности
- История токарного станка: от Древнего Египта к современному производству
- Фрезерные станки 101: полное руководство по функциям, компонентам и применению
- Топ трендов ЧПУ-станков 2024: как выбрать лучшее решение
- 7 ключевых шагов для выбора идеального ЧПУ-станка
- Максимальная отдача 5-осевого станка: советы по закреплению, инструменту и наладке
- 5-осевые ЦНЦ-станки: ключевые применения в отраслях
- 5-осевая ЧПУ обработка: точность, эффективность и свобода проектирования
- Шпиндели станков: ключевой компонент, обеспечивающий точное производство