



Скрытая сила Hurco WinMax: улучшения управления, о которых вы не знали
За последние годы в Hurco WinMax внедрено множество улучшений, о которых мы недостаточно информировали клиентов. Управление настолько интуитивно, что мощные функции часто остаются незамеченными. Эта статья — чтобы вы их обнаружили и освоили.
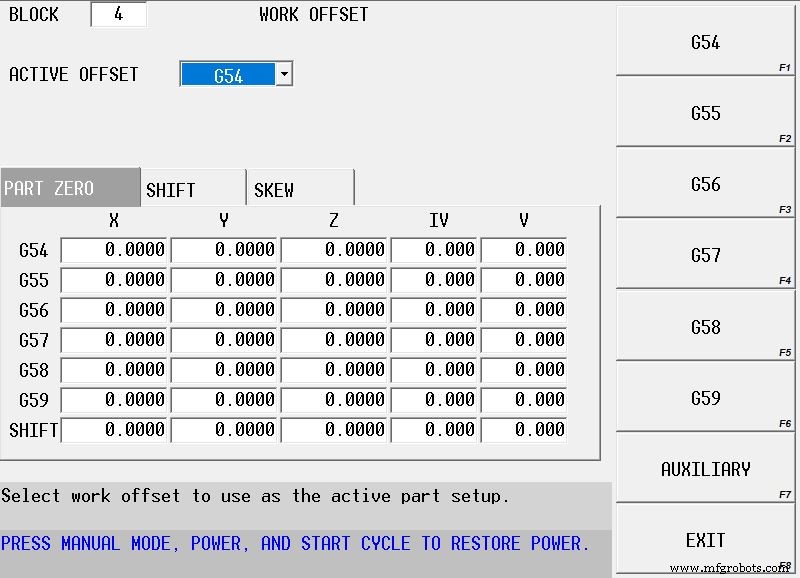
Использование рабочих смещений (Work Offsets) в конверсационных программах (G54–G59, 93 вспомогательных смещения)
Частая задача — смена установки детали (несколько тисков на столе). Раньше требовалось вставлять Change Part Setup перед каждой зоной и возвращать обратно. При микросмещении по X нужно было править десятки блоков. Work Offsets решает это: изменение в одной точке (например, G55) автоматически применяется везде, где вызывается это смещение.
Блок находится: Conversational → Miscellaneous → More → Work Offset.
Вкладка Stock Allowance (Остаток на чистовку)
Раньше припуск на чистовку был глобальным параметром программы. Проблемы:
- нельзя задать разный припуск для разных блоков;
- для остановки перед закалкой (grind stock) приходилось «врать» контролю о диаметре инструмента или размере фичи.
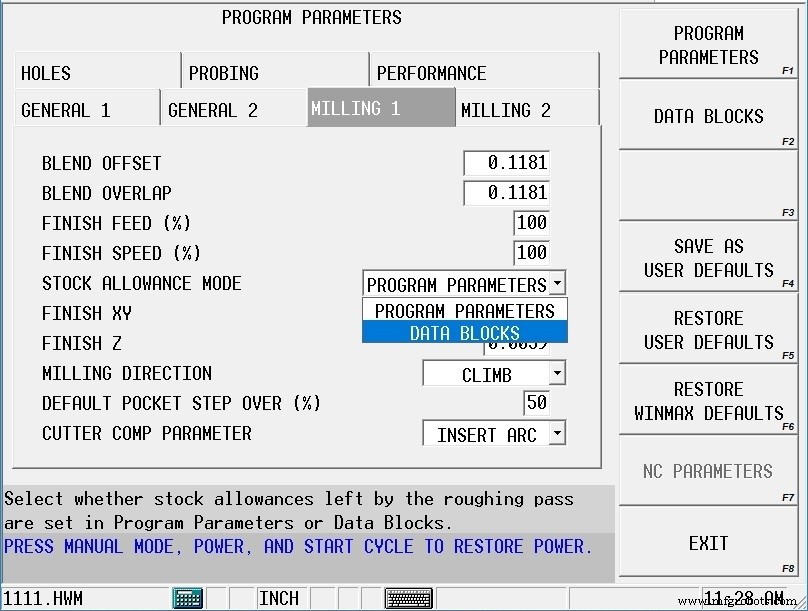
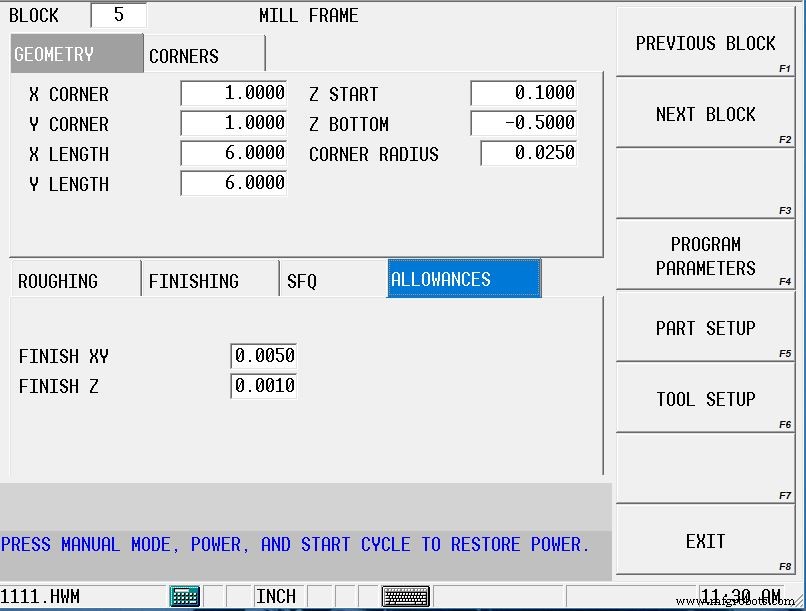
Активация вкладки Stock Allowance в Program Parameters решает обе задачи:
- припуск задается индивидуально в каждом конверсационном блоке;
- если финишный инструмент не запрограммирован — припуск не снимается (удобно для снятия напряжений: оставить припуск, скопировать блок позже, потом убрать значения).
Настройка: Program Parameters → Milling 1 → Stock Allowance Mode = DATA BLOCK. Сохраните как USER DEFAULT для новых программ.
Настройка референтной точки возврата для NC-программ (G28)
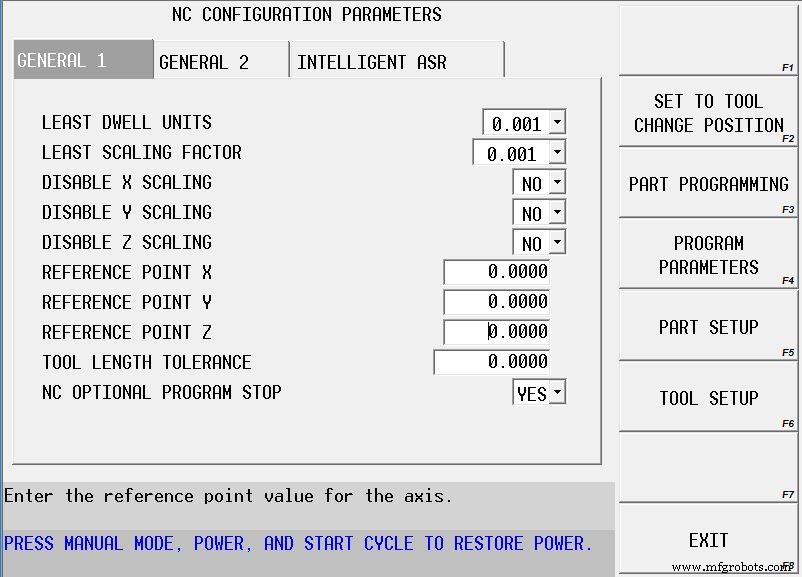
По умолчанию G91 G28 XYZ отправляет станок в нуль (home). Hurco позволяет задать произвольную точку возврата в NC Parameters:
NC Program active → PROGRAM PARAMETERS → NC PARAMETERS → NC CONFIGURATION PARAMETERS → X,Y,Z Reference Return Points.
First Peck Offset (Смещение первого щепления)
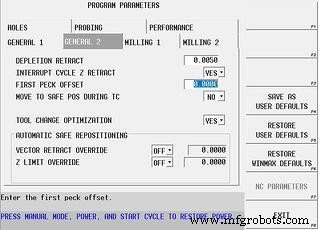
При глубоком Z START и мелком PECK DEPTH инструмент долго «режет воздух». Параметр FIRST PECK OFFSET (вкладка GENERAL 2 Program Parameters) заставляет инструмент сразу перейти к эффективному щеплению.
Пример: Z START .100", peck .025" — без смещения 5 пустых хода. С FIRST PECK OFFSET = .100" — первый же ход в материале.
Отображение реальных осей (A/B/C) вместо IV & V в режиме Universal Rotary
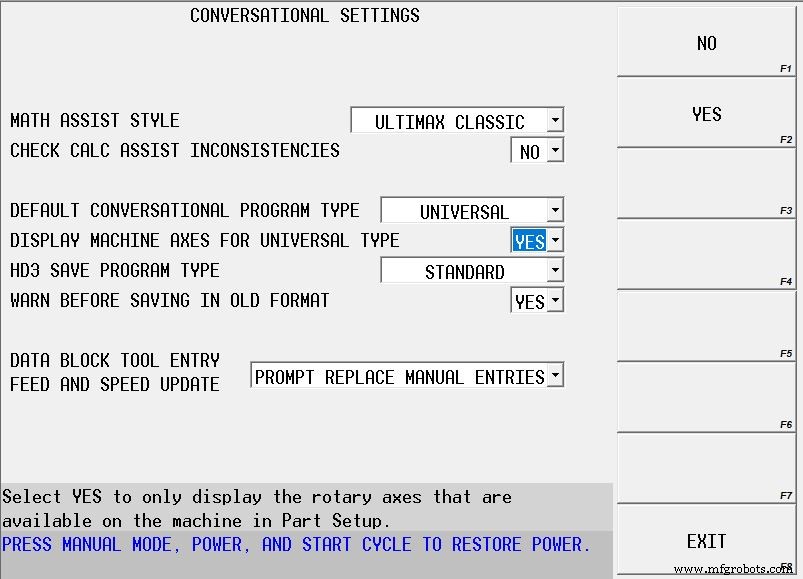
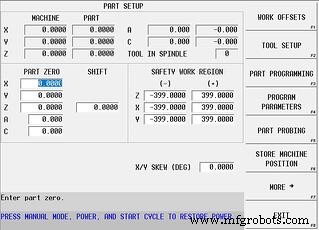
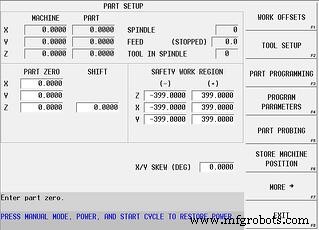
По умолчанию новый конверсационный проект — Universal Rotary, и на экране Part Setup показываются X,Y,Z,IV,V — что сбивает на 3- и 5-осевых станках. Исправление:
AUXILIARY → UTILITY SCREEN → USER PREFERENCES → CONVERSATIONAL SETTINGS → DISPLAY MACHINE AXES FOR UNIVERSAL TYPE = YES.
Теперь 5-осевые покажут A/B/C, 3-осевые — только X/Y/Z. Существующие программы не затрагиваются.
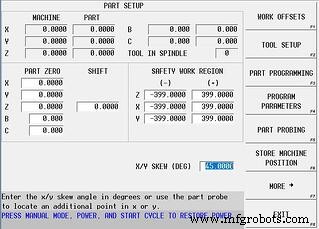
Поле X/Y SKEW (DEG) на экране Part Setup
Ввод угла (напр., 45°) поворачивает всю программу относительно исходной ориентации — удобно, если деталь закреплена под углом. Изначально для пробирования, но полезно и для ручного задания.
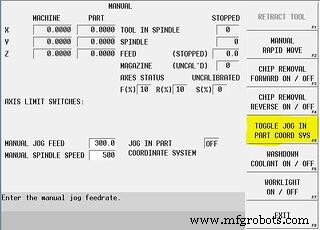
Жоггирование вдоль активной рабочей системы координат (Part Coord Sys)
При скошенной установке (SKEW) иногда нужно жоггировать именно по осям детали. В ручном режиме:
MANUAL → MANUAL FUNCTION SETUP → TOGGLE JOG IN PART COORD SYS. При активном тумблере X/Y жоггируют синхронно, двигая инструмент вдоль кромки детали. Работает и при Cycle Interrupt на 5-осевике с активным Transform Plane.
Станок с ЧПУ
- Идентификация и управление feature gaps в SaaS приложениях
- Мастерство управления датчиками и исполнительными механизмами на Raspberry Pi: акселерометр, сервопривод и потоко…
- Raspberry Pi 3 B+ — Обновленные характеристики, спецификации и руководство по покупке
- Университет Теннесси запускает Центр надежности и удерживаемости, переориентируясь на совершенство надежно…
- Arburg представляет Allrounder 1120H — крупнейший пресс в США с наградным дизайном и передовым управлением
- Простое руководство по настройке и эксплуатации системы управления SYNTEC
- Освоение Cycle Interrupt на пультах Hurco: пошаговое руководство
- Максимизация эффективности: функции и преимущества ПО для управления запасами
- Надежная аренда энергоустановок и HVAC для бесперебойного климат-контроля
- Контроль качества в CNC-обработке: методы, этапы и лучшие практики