



Понимание закаляемости стали: глубина закалки и эффекты термической обработки
Многие типы стали имеют благоприятный отклик на метод термической обработки, известный как закалка. Одним из самых важных критериев в процессе выбора материала заготовки является закаляемость. Закаляемость описывает, насколько глубоко металл может быть закален при закалке с высокой температуры, и также может называться глубиной закалки.
Сталь на микроскопическом уровне:
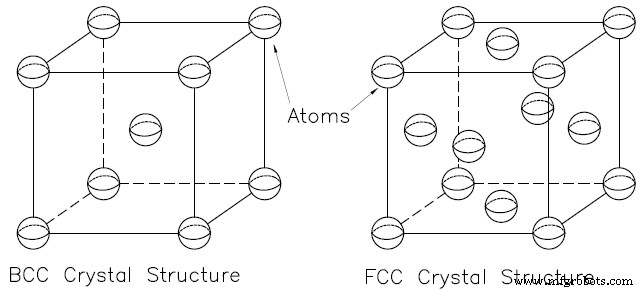
Первый уровень классификации сталей на микроскопическом уровне — их кристаллическая структура, способ, которым атомы расположены в пространстве. Тело-центрированная кубическая (BCC) и грань-центрированная кубическая (FCC) конфигурации — примеры металлических кристаллических структур. Примеры BCC и FCC кристаллических структур можно увидеть ниже на Рисунке 1. Имейте в виду, что изображения на Рисунке 1 предназначены для отображения атомных позиций и что расстояние между атомами преувеличено.
Следующий уровень классификации — фаза. Фаза — это единая часть материала, имеющая одинаковые физические и химические свойства. У стали 3 разные фазы:
- Австенит: грань-центрированное кубическое железо; также железо и стальные сплавы, имеющие FCC кристаллическую структуру.
- Феррит: тело-центрированное кубическое железо и стальные сплавы, имеющие BCC кристаллическую структуру.
- Цементит: карбид железа (Fe₃C)
Последний уровень классификации, обсуждаемый в этой статье — микроструктура. Три фазы, видимые выше, могут комбинироваться для формирования разных микроструктур стали. Примеры этих микроструктур и их общие механические свойства показаны ниже:
- Мартенсит: самая твердая и прочная микроструктура, но самая хрупкая
- Перлит: Твердый, прочный и пластичный, но не особенно вязкий
- Байнит: имеет желаемое сочетание прочность-пластичность, тверже перлита, но не так тверд, как мартенсит
Закалка на микроскопическом уровне:
Закаляемость стали является функцией углеродного содержания материала, других легирующих элементов и размера зерна австенита. Австенит — гамма-фаза железа и при высоких температурах его атомная структура претерпевает переход от BCC конфигурации к FCC конфигурации.
Высокая закаляемость относится к способности сплава производить высокий процент мартенсита по всему телу материала при закалке. Закаленные стали создаются путем быстрой закалки материала с высокой температуры. Это включает быстрый переход от состояния 100% австенит к высокому проценту мартенсита. Если сталь более 0,15% углерода, мартенсит становится высоконапряженным тело-центрированным кубическим форматом и перенасыщен углеродом. Углерод эффективно блокирует большинство плоскостей скольжения внутри микроструктуры, создавая очень твердый и хрупкий материал. Если скорость закалки недостаточно быстрая, углерод диффундирует из австенитной фазы. Сталь затем становится перлитом, байнитом или, если держать горячей достаточно долго, ферритом. Ни одна из только что упомянутых микроструктур не имеет той же прочности, что мартенсит после отпуска, и обычно считаются неблагоприятными для большинства применений.
Успешная термическая обработка стали зависит от трех факторов:
- Размер и форма образца
- Состав стали
- Метод закалки
1. Размер и форма образца
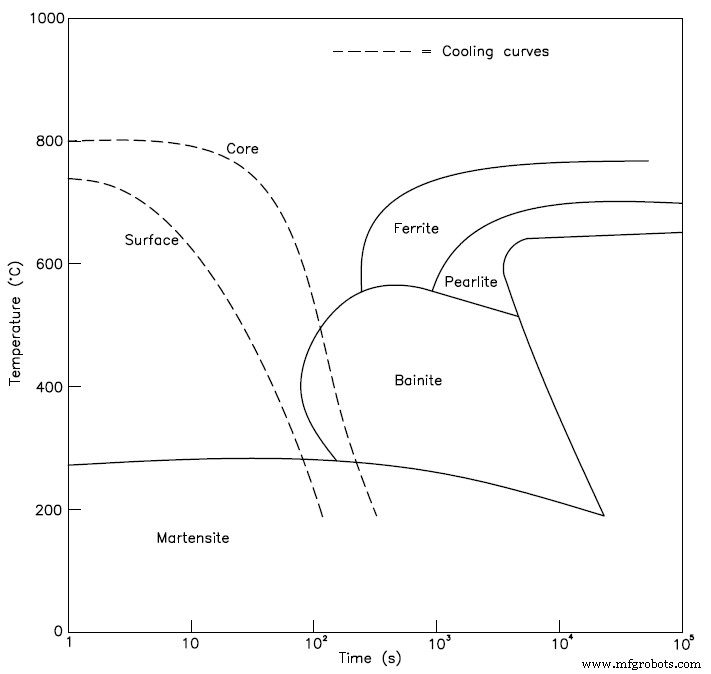
В процессе закалки тепло должно быть передано к поверхности образца прежде, чем оно может быть рассеяно в закалочную среду. Следовательно, скорость, с которой охлаждается внутренность образца, зависит от его отношения площади поверхности к объему. Чем больше отношение, тем быстрее образец остынет и поэтому глубже эффект закалки. Например, 3-дюймовый цилиндрический стержень с диаметром 1 дюйм будет иметь более высокую закаляемость, чем 3-дюймовый стержень с диаметром 1,5 дюйма. Из-за этого эффекта детали с большим количеством углов и ребер более поддаются закалке закалкой, чем регулярные и округлые формы. Рисунок 2 — примерная диаграмма времени-температуры преобразования (TTT) кривых охлаждения закаленного в масле стержня 95 мм. Поверхность превратится в 100% мартенсит, в то время как ядро будет содержать некоторое количество байнита и, таким образом, будет иметь более низкую твердость.
2. Состав стали
Важно помнить, что разные сплавы стали содержат разные элементные составы. Соотношение этих элементов относительно количества железа в стали дает широкий спектр механических свойств. Увеличение углеродного содержания делает сталь тверже и прочнее, но менее пластичной. Преобладающим легирующим элементом нержавеющих сталей является хром, дающий металлу его сильную устойчивость к коррозии. Поскольку люди экспериментировали с составом стали более тысячелетия, число комбинаций бесконечно.
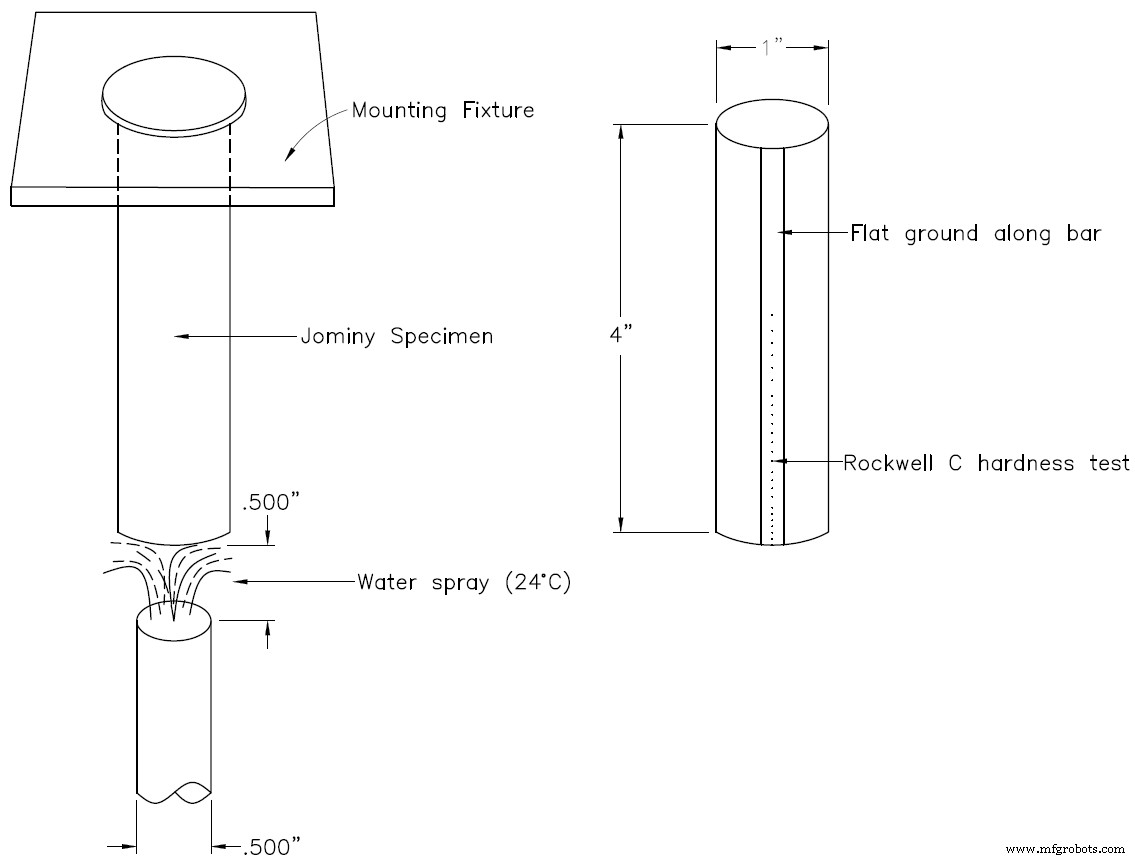
Поскольку существует столько комбинаций, дающих столько разных механических свойств, стандартизированные тесты используются для помощи в категоризации разных типов стали. Общий тест для закаляемости — тест Джомини, показан на Рисунке 3 ниже. Во время этого теста стандартный блок материала нагревается до 100% австенита. Блок затем быстро перемещается в аппарат, где он закаливается водой. Поверхность, или область в контакте с водой, немедленно охлаждается и скорость охлаждения падает как функция расстояния от поверхности. Плоскость затем шлифуется на блоке вдоль длины образца. Твердость в различных точках измеряется вдоль этой плоскости. Эти данные затем строятся в диаграмму закаляемости с твердостью как y-осью и расстоянием как x-осью.
Кривые закаляемости строятся из результатов тестов Джомини. Примеры нескольких кривых сплавов стали показаны на Рисунке 4. С убывающей скоростью охлаждения (более крутой падение твердости на коротком расстоянии), больше времени дается для диффузии углерода и формирования большей пропорции более мягкого перлита. Это означает меньше мартенсита и более низкую закаляемость. Материал, сохраняющий более высокие значения твердости на относительно больших расстояниях, считается высоко закаляемым. Также, чем больше разница в твердости между двумя концами, тем ниже закаляемость. Типично для кривых закаляемости, что по мере увеличения расстояния от закаленного конца, скорость охлаждения уменьшается. Сталь 1040 изначально имеет ту же твердость, что и 4140 и 4340, но охлаждается极快 по длине образца. Сталь 4140 и 4340 охлаждаются более постепенно и поэтому имеют более высокую закаляемость. 4340 имеет менее экстремальную скорость охлаждения относительно 4140 и поэтому имеет наивысшую закаляемость из трио.
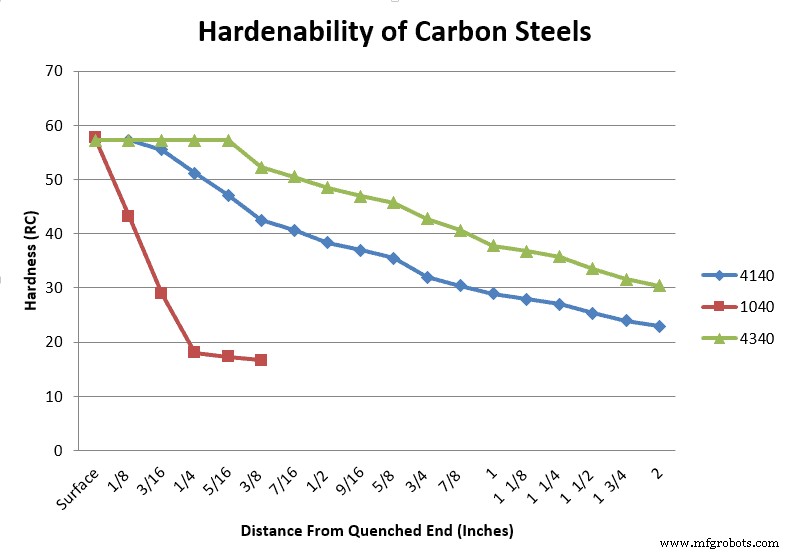
Кривые закаляемости зависят от углеродного содержания. Более высокий процент углерода в стали увеличит ее твердость. Следует отметить, что все три сплава на Рисунке 4 содержат одинаковое количество углерода (0,40% C). Углерод не единственный легирующий элемент, который может влиять на закаляемость. Разница в поведении закаляемости между этими тремя сталями может быть объяснена в терминах их легирующих элементов. Таблица 1 ниже показывает сравнение легирующего содержания в каждой из сталей. 1040 — углеродистая сталь и поэтому имеет наименьшую закаляемость, так как нет других элементов кроме железа для блокировки атомов углерода от побега из матрицы. Никель, добавленный в 4340, позволяет немного большему количеству мартенсита сформироваться по сравнению с 4140, давая ей наивысшую закаляемость из этих трех сплавов. Большинство металлических легирующих элементов замедляют формирование перлита, феррита и байнита, поэтому они увеличивают закаляемость стали.
Таблица 1: Легирующее содержание сталей 4340, 4140 и 1040
| Тип стали: | Никель (вес %): | Молибден (вес %): | Хром (вес %): |
| 4340 | 1,85% | 0,25% | 0,80% |
| 4140 | 0,00% | 0,20% | 1,00% |
| 1040 | 0,00% | 0,00% | 0,00% |
Может быть вариация закаляемости внутри одной материальной группы. В промышленном производстве стали всегда есть незначительные неизбежные вариации в элементном составе и среднем размере зерна от партии к партии. Большинство времени закаляемость материала представляется максимальными и минимальными кривыми, установленными как пределы.
Закаляемость также увеличивается с увеличением австенитного размера зерна. Зерно — это индивидуальный кристалл в поликристаллическом металле. Подумайте о витражном окне (как видно ниже), цветное стекло было бы зернами, а паяльный материал, держащий всё вместе — границы зерен. Австенит, феррит и цементит — все разные типы зерен, составляющие разные микроструктуры стали. На границах зерен формируются перлит и байнит. Это вредно для процесса закалки, так как мартенсит — желаемая микроструктура, другие типы мешают ее росту. Мартенсит формируется из быстрого охлаждения зерен австенита и его процесс превращения все еще не 잘 понят. С увеличением размера зерна, есть больше зерен австенита и меньше границ зерен. Следовательно, меньше возможностей для микроструктур как перлит и байнит сформироваться и больше возможностей для мартенсита сформироваться.
3. Метод закалки
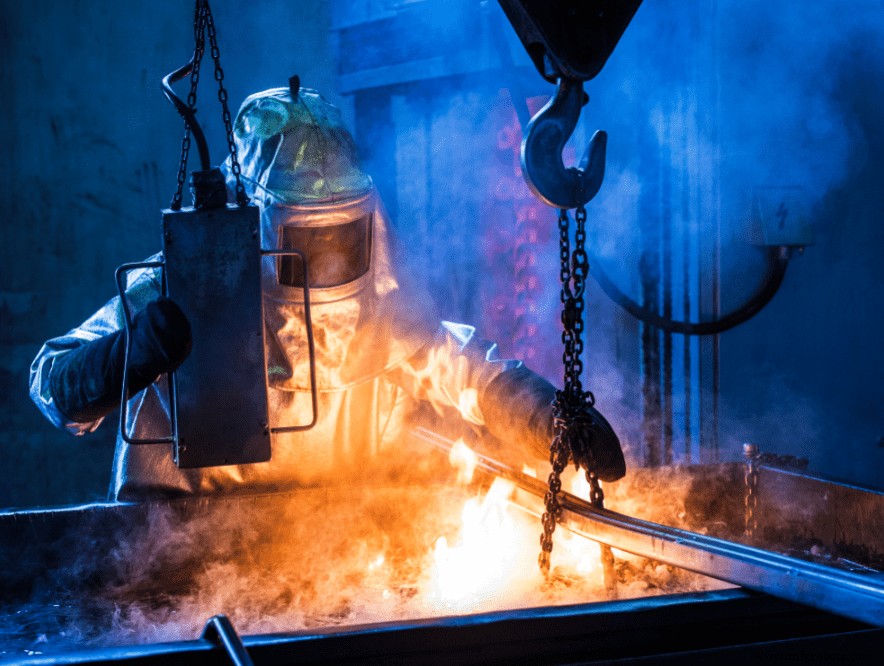
Как было сказано ранее, тип закалки влияет на скорость охлаждения. Использование масла, воды, водных полимерных закалочных сред или воздуха даст разную твердость через внутренность заготовки. Это также смещает кривые закаляемости. Вода дает самую интенсивную закалку, затем масло, затем воздух. Водные полимерные закалочные среды обеспечивают скорости закалки между водой и маслом и могут быть адаптированы к конкретным применениям путем изменения концентрации полимера и температуры. Степень агитации также влияет на скорость удаления тепла. Чем быстрее закалочная среда движется по образцу, тем больше эффективность закалки. Масляные закалки обычно используются, когда водная закалка может быть слишком суровой для типа стали, так как она может треснуть или деформироваться при обработке.
Обработка закаленных сталей
Тип резака, который должен быть выбран для обработки инструментов, выбранных для обработки заготовки после закалки, зависит от нескольких разных переменных. Не считая геометрических требований, специфичных для применения, две из самых важных переменных — твердость материала и его закаляемость. Некоторые относительно высоконапряженные применения требуют минимум 80% мартенсита, производимого по всей внутренности заготовки. Обычно умеренно напряженные детали требуют только около 50% мартенсита по всей заготовке. При обработке закаленного металла с очень низкой закаляемостью стандартный покрытый твердосплавной инструмент может работать без проблемы. Это потому, что самая твердая часть заготовки ограничена ее поверхностью. При обработке стали с высокой закаляемостью рекомендуется использовать резак со специализированной геометрией для этого конкретного применения. Высокая закаляемость приведет к заготовке, твердой по всему ее объему. Harvey Tool имеет ряд разных резаков для закаленной стали по всему каталогу, включая сверла, фрезы, резаки для пазов и граверы.
Изучите предложение Harvey Tool полностью доступных фрез для закаленных сталей
Закаленная сталь, резюме
Закаляемость — мера глубины, до которой ферристый сплав может быть закален формированием мартенсита по всему его объему, от поверхности до ядра. Это важное материальное свойство, которое вы должны учитывать при выборе стали, а также режущих инструментов для конкретного применения. Закалка любой стали зависит от размера и формы детали, молекулярного состава стали и типа используемого метода закалки.
Станок с ЧПУ
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- Понимание четырех основных типов стали для строительства и производства
- Что такое сталь A2? Универсальная, стоимоэффективная марка инструментальной стали для промышленности и столя…
- Выбор правильных марок инструментальной стали для оптимальной производительности
- Мягкая сталь против нержавеющей стали: ключевые отличия объяснены
- Хромолибденовая сталь: прочный, долговечный и коррозионностойкий низколегированный материал
- Премиальная стальная гайка — долговечный высокопрочный крепеж