



Когда обслуживать, перестраивать или заменять ваш горизонтальный центр обработки
Многие станки построены, чтобы длиться долго. Однако приходит время в жизни каждого станка, когда что-то нужно сделать, чтобы улучшить его работоспособность.
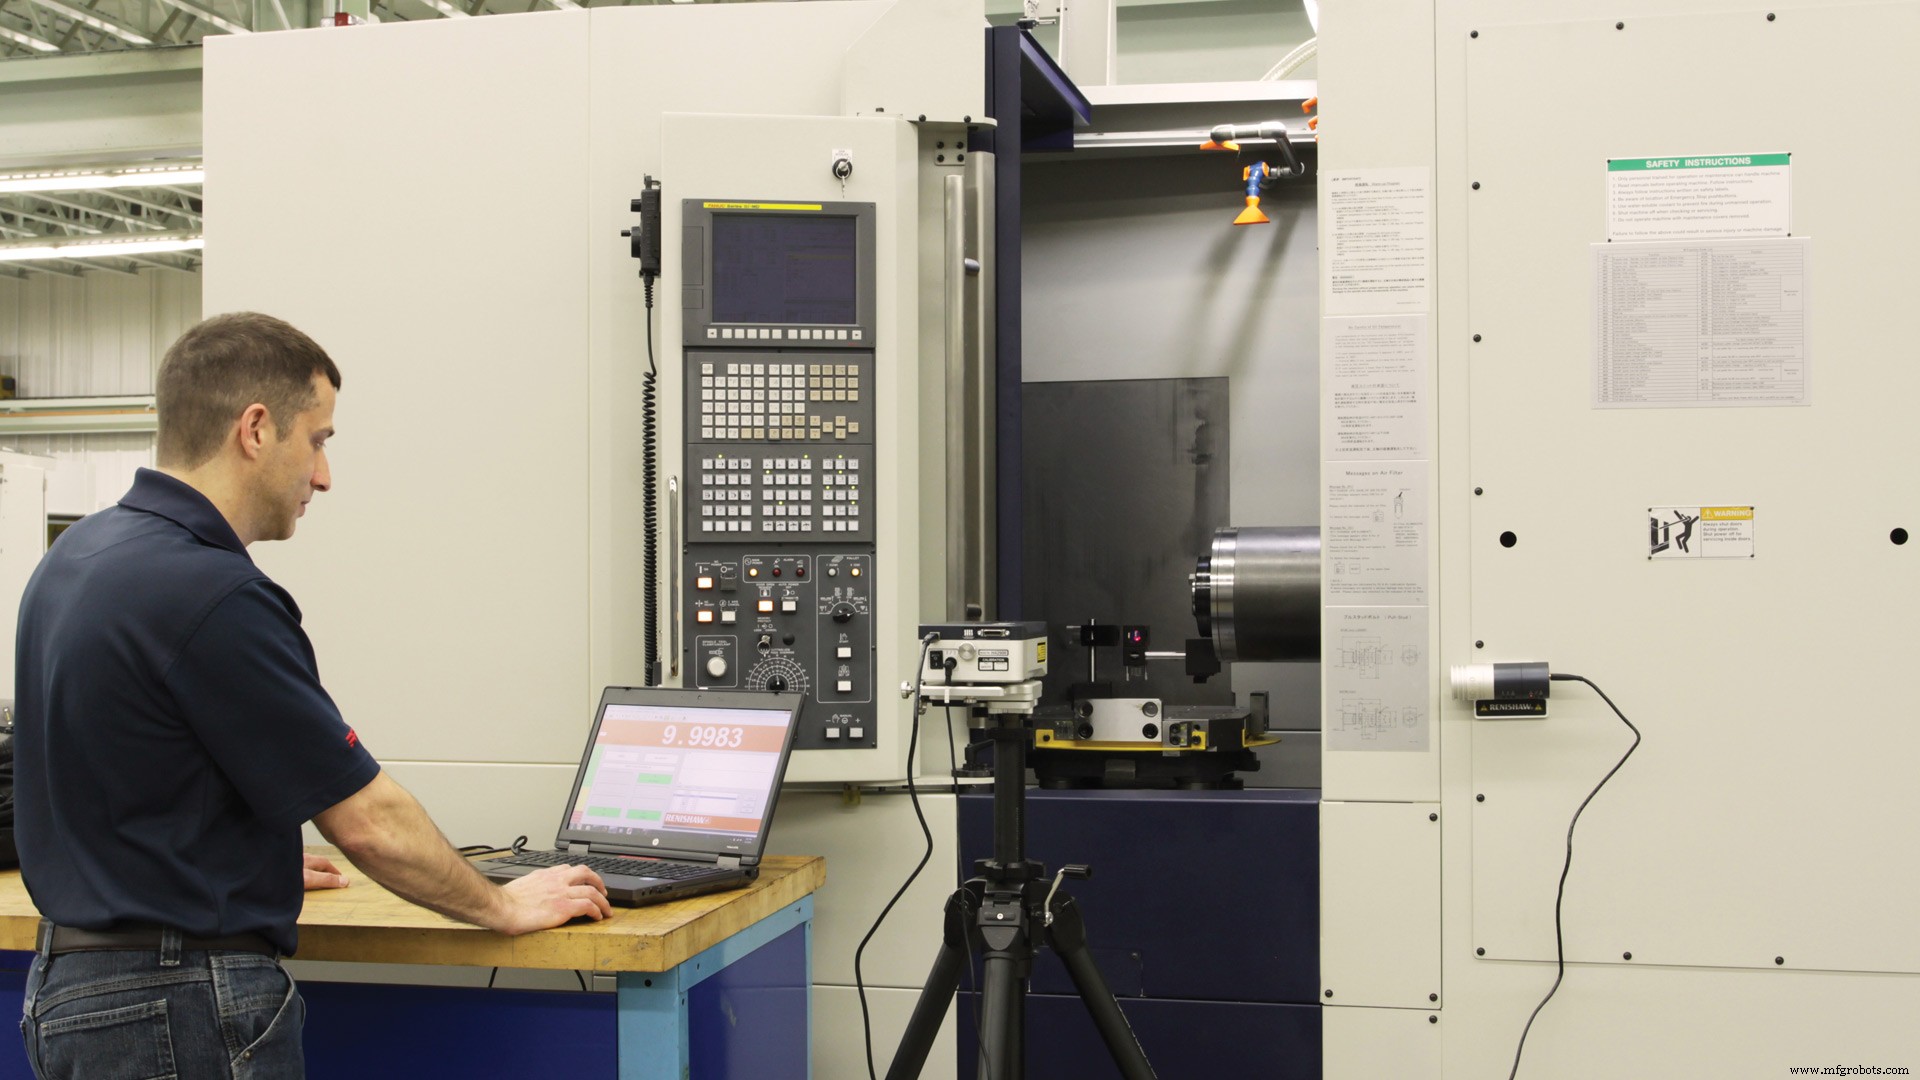
Давайте рассмотрим некоторые решения, которые цехи должны принять об устаревающих горизонтальных центрах обработки (HMC), включая тяжелое обслуживание, обновления, перестройку и замену станка на новую модель.
Первое, что нужно сказать об уходе за горизонталями, также забывается слишком часто: Вы должны делать превентивное обслуживание (ПО) с самого начала. Строители станков предоставляют руководящие принципы. Иногда, как в случае с Doosan Machine Tools America, Пайн-Брук, штат Нью-Джерси, есть буквально таблица на станке. Естественно, эти графики варьируются в зависимости от того, насколько сильно вы эксплуатируете станок, но даже однсменный цех-заказчик с новым станком должен обращать внимание на ПО, сказал Раген Хансъкер, менеджер сервиса для Тулса, штат Оклахома, Machine Tool Specialties, дистрибутора Doosan, охватывающего Оклахому, Канзас и юго-западную Миссури. К сожалению, он добавил, многие компании испытывают «борьбу за власть между обслуживанием и производством», и потребность в «частях, частях, частях» выигрывает до точки, что они не делают никакого обслуживания годами.
В их зачет, большинство крупных строителей станков и их партнеры по дистрибуции предлагают выполнять ПО для своих клиентов, но принятие пятнистое. Джефф ДеЛотер, владелец Machine Tool Specialties, сказал, что крупные корпорации более склонны подписать контракт на ПО, хотя производственные требования все равно могут сделать это борьбой для фактического планирования работы. И что касается средних и малых цехов, число следующих рекомендованному плану обслуживания «почти ноль».
Берни Отто, директор технической поддержки в Methods Machine Tools Inc., Садбери, штат Массачусетс, сказал, что есть два типа клиентов, которые подписываются на программы ПО. Первый — компания, у которой не было его и которая «подгорела слишком много раз» дорогими поломками станков, когда они меньше всего могли это позволить. Второй — компания, которая распознает заранее, что «они управляют уникальными кусками оборудования, которые трудно заменить», особенно если им нужны эти станки для производства на более высоких уровнях. Он привел пример клиента Methods, который режет очень абразивный и необычный материал на специализированном станке, который должен работать без остановки. «Они инвестируют в согласованную программу превентивного обслуживания. Каждые шесть месяцев мы чистим области вокруг шарикового винта и направляющих, проверяем поток смазки и проверяем общую функциональность станка».
Отто заметил, что пандемия толкнула многих техников обслуживания на раннюю пенсию. «Так что мы видим рост сервисных контрактов, потому что [клиенты] не имеют никаких людей по обслуживанию», — сказал он. «Все старики ушли на пенсию. Новички могут залить масло в станок, но в Methods мы готовимся делать более полные программы. Все больше клиентов начинают понимать, что если они структурируют и организуют свой сервис, они могут лучше планировать простой. Мы можем исправить гораздо больше мелких проблем заранее, прежде чем они станут действительно большими проблемами».
Задачи и тесты по мере старения станка
Вице-президент сервиса Doosan, И Би Ли, указал, что высокий процент пользователей HMC работают 24/7 или близко к этому, с высокими стандартами для времени бесперебойной работы. Ли разделил рутинное обслуживание на квартальные, полугодовые и годовые задачи, причем последние — это такие вещи, как снятие чехлов направляющих и чистка стружки, чистка бака СОЖ, замена гидравлической жидкости, проверка уровня станка, регулировка люфта и проверка биения шпинделя.
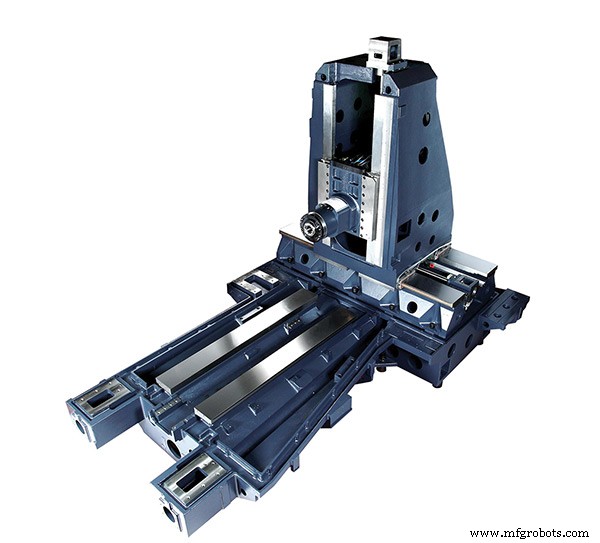
Хансъкер сказал, как только у HMC около 10 000 часов, Doosan также начинает использовать мегаомметр для обнаружения возможного пробоя в обмотках мотора или деградации кабелей (пробой изоляции в кабелях, идущих к моторам). Он также предостерег, что боксовые направляющие требуют больше внимания, чем линейные направляющие. «С линейными направляющими это не совсем так критично обращать внимание на направляющие, систему смазки, маслораспределители и тот тип вещей, как вы бы на станке с боксовыми направляющими». Но боксовые направляющие предлагают превосходную жесткость и демпфирование вибраций, делая их популярными для тяжелой резки. (Doosan предлагает оба типа HMC.)
Если вы следили за ПО, и за исключением любых очевидных отказов компонентов, как вы знаете, время ли рассматривать большой капитальный ремонт, или, возможно, замену HMC? Билл Маланче, технический директор для Mitsui Seiki USA, Франклин-Лейкс, штат Нью-Джерси, сказал, что это не то, что вы можете реалистично запланировать. Вместо этого, «простой станка и уровень брака, вероятно, лучшие индикаторы того, как станок делает», предложил он. «Конечно, плохие детали могут быть вызваны рядом факторов, но если у вас есть проверенный производственный процесс и вы начинаете видеть ухудшение в вещах вроде прямолинейности, перпендикулярности и точности компонентов, то у вас есть представление, что что-то начинает выходить из строя».
Отто повторил именно эту точку, говоря: «во многих смыслах деталь — это пульс горизонтального станка. Если вы видите неточности в ваших деталях, или вы получаете плохие чистовые, это обычно индикация, что станок имеет некоторые проблемы. Это может быть что угодно от просто изношенного компонента вроде линейной направляющей. Это может быть ухудшающийся Турцит на станке с боксовыми направляющими. Это могут быть слабые дравбары. Это может быть слабый механизм зажима паллеты.
«Есть несколько прямых тестов, которые большинство фрезеровщиков могут выполнить, чтобы сузить область, которая может вызывать проблему», — продолжил он. «Например, "положите инструмент в шпиндель, снимите ключи и вращайте его, чтобы увидеть, есть ли у вас какая-то игра вверх или вниз на станке, что может указывать, что дравбар становится слабее. Некоторые люди даже ставят отвертку в шпиндель, чтобы поддеть его немного. Если он двигается, пружины дравбара, вероятно, изношены".
Еще один простой тест — прикрепить индикатор к шпинделю и затем касаться приспособления, пытаясь вручную двигать паллету. «Если он двигается, скорее всего у вас есть люфт в одной из осей и вам, вероятно, придется вызвать сервисного человека».
По тем же линиям, Хансъкер сказал, что регулярный балл-бар тест — быстрый и легкий метод «поймать проблемы точности до их возникновения или по мере их постепенного возникновения». И, к лучшему или худшему, легче убедить клиента сделать периодический балл-бар тест, чем подписать на ПО. После установления базовой линии, периодические тесты предоставляют снимки геометрической точности станка. На каждом этапе клиент может судить, приемлема ли степень ошибки или повод для беспокойства. Он может решить, например, что хотя станок выходит за толеранс, он продолжит работать, потому что детали все еще приемлемы. С другой стороны, авиационный цех может посмотреть на те же данные и заключить, что риск производства плохих деталей теперь достаточно высок, чтобы оправдать полную оценку и вероятную ремонтную работу.
Если станок, который хорошо выполнял, теперь неприемлемо неточен, Маланче рекомендовал нанять квалифицированного подрядчика или строителя станка, чтобы «переустановить» станок перед рассмотрением любых крупных ремонтов вроде замены шариковых винтов. «Станок двигался туда-сюда годами и фундамент оседает. Это вызывает кручение станка. Мы хотим освободить то кручение. ... Мне не нужно двигать станок, но я собираюсь освободить его от инерционных подушек, положить его обратно туда, где он был, и в основном переустановить его, перевыровнять, сделать новую лазерную калибровку, те вещи». В опыте Маланче, это решает проблему более чем в половине случаев, если ошибки не огромные. «Например, возьмите станок, держащий десятые годами, вы его разбили и теперь он держит тысячную. Вы можете исправить это перекомиссией».
Умные обновления
Допустим, ваш станок держит требуемые толерансы, но вам нужно больше пропускной способности. Все опрошенные для этой статьи сказали, что обновление управления почти никогда не имеет смысла. Но Отто, также менеджер продукта Methods для станков OKK и Kiwa, сказал, что два других обновления должны быть даны серьезное рассмотрение.
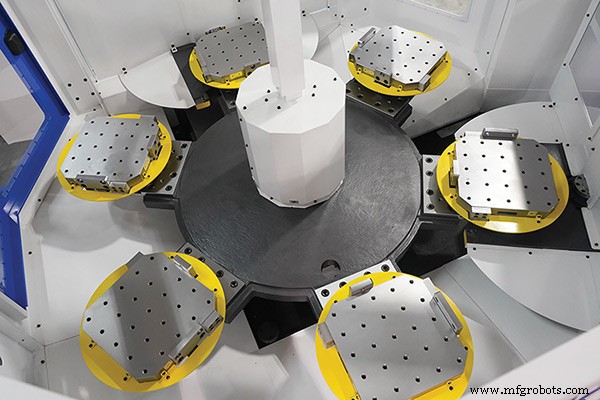
«Мы можем полевую установку дополнительных паллетных пулов, чтобы позволить станку работать больше бесприсмотренных часов с более высоким миксом деталей. И мы можем добавить дополнительную емкость инструментов к станку, чтобы он мог обрабатывать множественные детали, которые стоят в очереди». Фактически, Отто сказал, около 60 процентов продаж Methods многопаллетных Kiwa и OKK — для станков, которые изначально были оснащены стандартной двухпаллетной компоновкой. Это потому, что хотя цехам часто обещают контракт на «40 000 деталей, начальный заказ будет на 3 000. Клиенты поняли, что мудрее подождать перед тем, как идти все-в на большую систему автоматизации».
Большинство горизонталей оснащены двумя паллетами, которые качаются на 180°, переключаясь между рабочей зоной и станцией загрузки/разгрузки. Methods и другие поставщики предлагают опции автоматизации, которые берут дополнительные паллеты к и от загрузочной стороны вращательного обменника станка. Отто описал автономные пулы с фиксированным числом паллет, обслуживающие один станок, башню, обслуживающую один станок (экономящий пространство подход, теперь становящийся популярным), и линейные системы, использующие робота для обслуживания одного или множества станков. ДеЛотер сказал, Doosan строит свои линейные паллетные системы так, что вы можете добавить до шести станков со временем, «и расширить ваши паллеты вместе с этим, пока вы начинаете с правильной базы». И Отто добавил, что «большинство этих систем имеют планировщик, некоторые из которых могут справляться со сложными вызовами в маршрутизации разнообразных работ».
Отто ссылался на клиента, который получил экстренный контракт на изготовление деталей для респираторов во время пандемии COVID-19 в то же время, когда он потерял половину своего персонала из-за болезни. Methods имеет в наличии комплекты автоматизации для быстрой полевой модернизации, и оснастил цех одним шестистанционным паллетным пулом для существующего Kiwa KH-45, плюс новый Kiwa KH-4500 с еще одним шестистанционным паллетным пулом. Оба станка используют те же паллеты.
«В течение пары недель он перешел от работы около шести часов в день, потому что это все, что вы получаете от оператора, до около 16 часов. Он наконец поднялся до около 22 часов в день, легко присмотренно», — сказал Отто. «Мы взяли те же самые работы, скорости, подачи, все, что он делал раньше. Все, что мы сделали, это добавили два паллетных пула, и это удлинило его дни и удвоило его производство с тем же числом людей».
Увеличение бесприсмотренной обработки часто требует увеличения емкости автоматического сменщика инструментов, особенно если вы автоматизируете разнообразие работ. Отто объяснил, что «разные производители имеют разные способы расширения своих инструментальных каруселей», и некоторые спроектированы, чтобы сделать это легко с самого начала. Например, Methods может просто добавить магазины к станку OKK, и в некоторых случаях идти от 60 до 170 инструментов. «Мы можем полевую модернизацию сменщика инструментов Kiwa от 120 до 240 инструментов за примерно полтора дня».
Отто предложил несколько других обновлений, которые часто оказываются рентабельными, такие как добавление зонда (для более легкой, автоматизированной наладки), и вытяжки мист для улучшения здоровья и безопасности. Улучшенная фильтрация СОЖ и чип-конвейер также могут быть уместны, если вы увеличили пропускную способность. И «программные обновления для мониторинга нагрузок инструментов и таких вещей» могут быть очень полезны.
Трудный выбор: ремонт, перестройка или замена?
Если у вашего HMC есть серьезная проблема, вы сталкиваетесь с трудным выбором: починить его, перестроить или заменить? И это не чисто вопрос денежной стоимости для каждой опции. Во-первых, даже если вы можете перестроить старый станок за значительно меньше, чем новый станок, вы должны учитывать, для чего вы могли бы использовать то пространство и какие выгоды принесла бы более новая технология.
Клаус Миллер, вице-президент продаж в Absolute Machine Tools Inc., Лорейн, штат Огайо, сообщил, что многие клиенты заменяют 15-20 летние HMC, потому что они изношены и намного медленнее во всех отношениях, чем более новая технология.
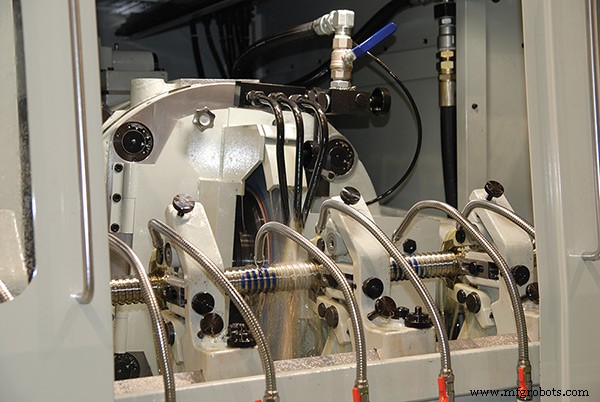
«Некоторые станки того винтажа имеют ременные шпиндели, способные работать только 8000–10 000 об/мин», — сказал Миллер, «против сегодняшних интегральных шпинделей, работающих на 15 000. Время смены инструмента на старых станках, вероятно, пять-шесть секунд — как минимум удвоенное по сравнению с тем, что вы видите сегодня».
Что больше, клиенты часто вынуждены дальше снижать скорости на старых станках. «У меня много клиентов, запускающих свои 15-20 летние станки на половине скорости rapid, потому что станок не может взять полную rapid больше». На верхушке того, сказал Миллер, «старые 400-мм горизонтали были свиньи, они были огромные. Большие и коробчатые, много листового металла, со сменщиком инструментов, построенным сбоку и чип-конвейером, высунутым сзади на дополнительные пять-шесть футов. Теперь все все в корпусе и действительно компактно».
Ли сказал, HMC Doosan спроектированы для работы 40 часов в неделю на 20 лет без требования крупного ремонта, что соответствует рынку цехов-заказчиков. «Но», добавил Ли, «клиенты горизонталей часто работают 24/7. Те клиенты будут нуждаться в крупной ремонтной работе через пять-семь лет». Тем не менее, даже после только пяти лет, Ли указал, они могут увеличить свою продуктивность на 15–25 процентов — или до 30 процентов в зависимости от применения — получив новый станок. Таким образом, высокообъемный клиент, который, вероятно, также имеет высокие стандарты для требуемого времени бесперебойной работы, должен заменить изношенный станок. С другой стороны, сказал Ли, у них есть клиенты-заказчики, которые работали на своих HMC 40 лет. «Так что это зависит от утилитарности», — сказал он.
Маланче отметил, что станки Mitsui Seiki построены, чтобы длиться 75 000 часов. Он вспомнил посещение автомобильного клиента, у которого было 25 станков, но он не держал ни один дольше пяти лет.
«Он действительно любил наше оборудование и был крайне доволен временем бесперебойной работы, надежностью и качеством деталей. Но он сказал мне прямо, что идея иметь какие-либо станки, занимающие площадь пола в его объекте более пяти лет, независимо от их состояния, была непрактичной. Джентльмен объяснил мне, что достижения в технологии с уважением к скорости и производству значительно менялись бы год за годом. И станок, способный делать, скажем, 40 м/мин в скорости rapid сегодня, был бы способен делать 60 м/мин через пять лет. Так что выход от станков, занимающих площадь пола, собирался увеличиваться просто за счет достижений в технологии. Зачем иметь станки, производящие 100 процентов нужных деталей, если вы можете иметь то же число станков, производящих 133 процента?»
Есть некоторые аргументы за ремонт или даже перестройку старого HMC. Во-первых, если станок солиден, но нуждается в одном конкретном ремонте (например, замена шарикового винта), это может быть того стоит. Если удаление и замена станка было бы крайне разрушительным, может быть лучше перестроить его на цеховом полу. То же верно, если доставка замены займет слишком долго.
Чем дороже станок, тем привлекательнее выглядит его перестройка. Как выразился Хансъкер, «боксовый станок с шестеренчатым головником ... трудно заменить. Это довольно дорого переделать направляющие и ленту направляющих, но это также довольно легко для обученного техника. Пока электроника не древняя, перестройка этих станков и возврат их в производство — жизнеспособный вариант».
Есть четвертый вариант, добавил Хансъкер: перепрофилировать станок. Например, если станок больше не держит жесткие толерансы, вы все равно можете отремонтировать его достаточно, чтобы держать его работающим и использовать для черновой обработки.
Наконец, если вы решили инвестировать в новую технологию, спросите про трейд-ин. Если ваш станок не тотальная катастрофа, ваш дружелюбный местный дистрибутор найдет для него новый дом, и вы сэкономите немного денег на новом станке. ДеЛотер сказал, они берут станок в трейд-ин примерно половину времени.
Техническое обслуживание и ремонт оборудования
- Топ-5 проверенных стратегий обслуживания металлорежущего оборудования
- Повышение производительности: передовые функции вертикальных машцентров (VMC)
- Основные советы по техническому обслуживанию станков с ЧПУ для пиковой производительности
- Революция в надежности активов: машинное обучение для предиктивного обслуживания
- Mazak Hyper Quadrex 150 MSY: двухшпиндельная система обработки прутка
- EMAG USC 11/21: высокоточный четырехосевой токарный станок для нефтяных труб
- Ключевые факторы при выборе комбинированного станка (Ironworker)
- Ремонт, капремонт или замена? Практическое руководство для владельцев тяжелой техники
- ЦНЦ-машининг-центры точной обработки: передовые решения для удаления металла
- Освоение обслуживания токарного станка: полное руководство по долговечности и производительности