



Нержавейка 303 против 304: руководство по обработке на швейцарских токарных станках
Выбор материала критичен для экономичной обработки на швейцарских токарных станках. Как сравниваются по обрабатываемости и свойствам самая распространенная нержавейка 304 и её модифицированная версия 303?
Для топового качества обработанных деталей нужно учитывать несколько факторов:
- Выбор подходящего станка и инструмента
- Наиболее подходящего материала
- Техники пост-обработки
В статье фокус на выборе материала для обработки.
Для множества применений нержавейка — материал выбора. Помимо механических и химических свойств, она существует во множестве сплавов под почти любое применение.
Чаще всего для обработки на швейцарских токарных станках используют аустенитные нержавейки. Они содержат хром, никель, марганец как основные легирующие элементы. Наиболее популярный сплав — 304 (18-8). Несмотря на преимущества, 304 имеет сложные характеристики обработки из-за склонности к быстрому закачению. Для повышения обрабатываемости ученые модифицировали 304 добавкой серы или селена. Результат — нержавейка 303. Состав 303 немного изменил и другие характеристики. Разберем различия между 304 и 303.
Физические и механические свойства
Большинство физических свойств (плотность, модуль упругости, удельное сопротивление, теплопроводность, тепловое расширение, магнитная проницаемость, температура отжига) у 304 и 303 одинаковы. Механические слегка отличаются. 303 имеет несколько более высокую предельную прочность на разрыв, но ниже предел текучести и относительное удлинение.
Химические свойства
Главное различие — добавка серы в 303. Рядом с серой в 303 значительно больше фосфора. Версия 303Se содержит селен, но её производство редко.
Сплавы 303UX и 304Cu дополнительно содержат медь. Медь снижает закачивание и проницаемость, дает коррозионную стойкость, повышает обрабатываемость.
Обрабатываемость
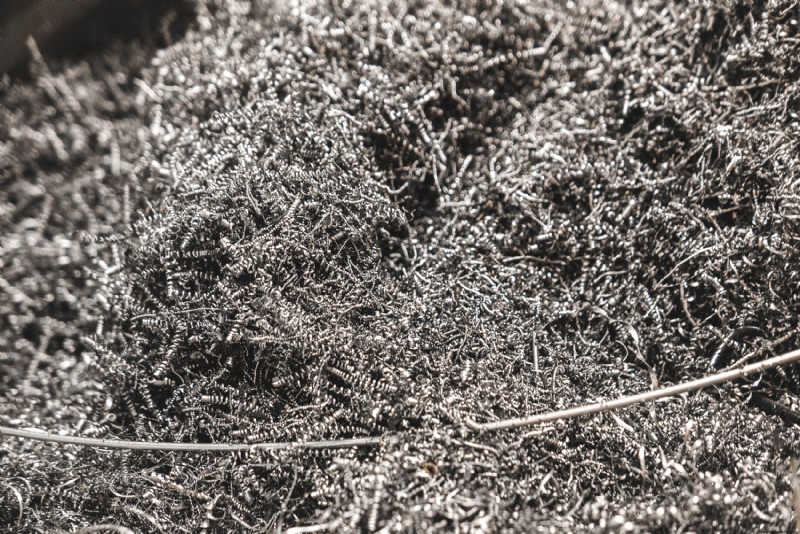
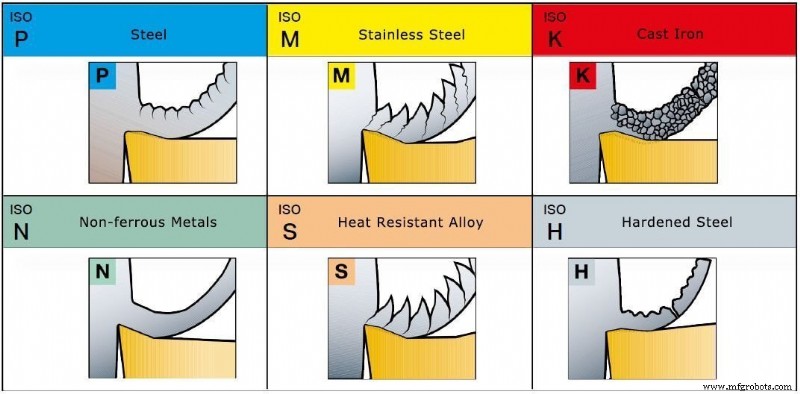
По сравнению с алюминием или низкоуглеродистой сталью, нержавейка труднее обрабатывать. Дает длинные нитевидные стружки, ведущие к нарастающему краю на резаке. Причины: высокая предельная прочность, большой разрыв между пределами текучести и прочности на разрыв; высокая вязкость и вязкость; высокая скорость закачивания; низкая теплопроводность.
Несмотря на свойства, нержавейка обрабатывается правильной техникой. Требует большей мощности, низких скоростей резания, только положительной подачи, жесткого оснащения и приспособлений, использования ломателей/коверкачей стружки, отличной смазки и охлаждения.
Среди сплавов нержавейки некоторые обрабатываемее. Семейство «свободно обрабатываемых» сплавов — 303 самый частый представитель. Содержат серу, селен, свинец, медь, алюминий, фосфор. Дают меньше трения и накопления материала на резаке. Стружка легко ломается.
Нержавейка 303 имеет лучшую обрабатываемость над 304, которая не свободно обрабатываемая. С другой стороны, сварная способность 304 выше 303.
Коррозионная стойкость
Все аустенитные нержавейки имеют отличную коррозионную стойкость. Различия в составе вызывают различия в стойкости. 303 имеет сниженную стойкость по сравнению с 304 из-за серы и фосфора.
303 устойчива к атмосферным источникам, стерилизаторам, органическим химикатам, красителям. Хорошо устойчива к азотной кислоте, умеренно — к серной, плохо — к галогенным кислотам. Для оптимальной коррозионной стойкости все детали из 303 после обработки должны быть очищены и пассивированы для удаления жира, масла, отпечатков пальцев, чужих частиц (например, железо от инструмента).
Применение
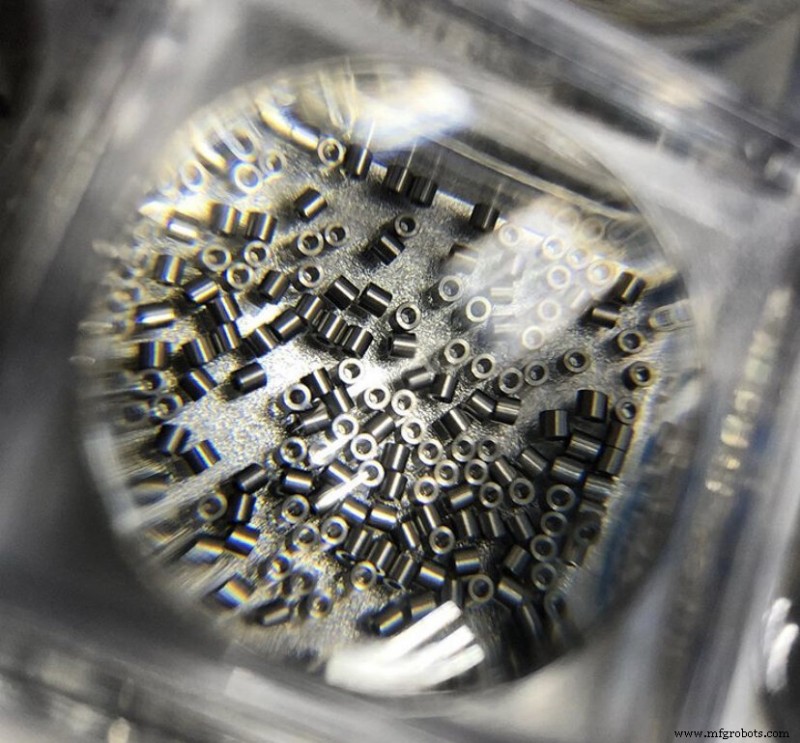
Благодаря повышенной обрабатываемости 303 используют для деталей, требующих интенсивной обработки. Типичные применения: винты, гайки, болты, авиасоединения, шестерни, втулки, электросоставляющие, корпуса клапанов, валы, клапаны.
304, один из самых популярных сплавов, используется для кухонных приборов, пищевого/жидкостного оборудования, строительных материалов, морской техники, химических емкостей, автозапчастей, архитектурных деталей, теплообменников.
Благодаря высокой коррозионной стойкости и низкому углероду 304 — материал выбора для медицинского оборудования. Не реагирует с тканями и стерилизующими растворами. Выдерживает жесткий повторный износ, типичный для медицины.
Обрабатываемость — важное свойство. Но в агрессивных средах и подводных применениях коррозионная стойкость — главный приоритет. 316 имеет одну из самых высоких коррозионных стойкостей среди нержавейк. Похож на 304, но с больше молибдена для высокой стойкости. 316 — выбор для ортопедических имплантатов и искусственных клапанов сердца.
Заключение
Существует множество сплавов нержавейки. Хотя большинство нержавейки в мире — 304, у неё низкая обрабатываемость. Приложения, фокусирующиеся на обрабатываемости, используют 303. 303 также имеет желаемые антипригарные свойства. Пригар — износ от адгезии скользящих поверхностей. Это упрощает разборку.
303 — материал выбора для точения на швейцарских токарных станках. Выбор материала влияет на соотношение обрабатываемости к стоимости. В нашем опыте, самый дешевый материал не всегда дает меньшие затраты. Обычно охватываем в статье «истинная стоимость качества». Материалы с низкой обрабатываемостью требуют частую смену резака, увеличивают простой, дают плохую чистоту. Эмпирическое правило: чем ниже обрабатываемость, тем выше затраты на обработку.
Производственный процесс
- Сварка титановых сплавов с нержавеющей сталью: вызовы и лучшие практики
- Аустенитная против ферритистой нержавеющей стали: ключевые различия
- Твердый сплав vs Вольфрамовая сталь: ключевые различия
- Углеродистая сталь vs нержавеющая сталь: ключевые различия для фабрикаторов
- Нержавеющая сталь Condition A vs Condition B: ключевые различия объяснены
- Быстрорежущая сталь vs Вольфрамовая сталь: ключевые отличия
- Нержавеющая сталь vs конструкционная сталь: что лучше для штампов?
- Пайка (бразинг) vs Паяльник (солдеринг): ключевые отличия
- Традиционная и нетрадиционная обработка: ключевые отличия
- Двухтактные vs четырехтактные двигатели: ключевые отличия