



Точные услуги растачивания (Broaching): повышение точности в станочных цехах
Растачивание (Broaching) — процесс механической обработки режущим инструментом с зубьями, увеличивающимися от входа к выходу. Во многих случаях целую поверхность (или несколько) можно обработать за один проход. Чаще всего применяют для финишной обработки отверстий, шлицев и плоских поверхностей.
Растачивание — относительно новый метод, разработанный в 1850-х для металла. Изначально использовали для внутренних признаков: шпоночных пазов в шкивах и шестернях. В XX веке развили для огнестрельного оружия, а последующие улучшения резко повысили точность и универсальность для современных цехов.
Как работает растачивание
Режущий инструмент называется «расточка» (broach). Это линейный зубчатый инструмент, профиль которого напоминает пилу, но ширина и конфигурация зубьев могут сильно варьироваться. Зубья точно спроектированы: каждый последующий зуб стоит чуть выше предыдущего. Когда расточка проходит по заготовке, каждый зуб делает небольшой надрез и уносит щепку. Разница высоты между первым и последним зубом называется «подъемом» (rise) и представляет максимальный слой материала, который может убрать расточка.
Режущие инструменты для растачивания
Процесс прост: станок двигает расточку линейно по поверхности с нужной силой. Но сами расточки сложнее многих режущих инструментов. Их часто проектируют под конкретную операцию; формы и размеры бывают самыми разными. Существует несколько категорий, связанных с типом работы и станком:
- Толкательная расточка (Push broach): инструмент, который толкает станок
- Тяговая расточка (Pull broach): инструмент, который тянет станок
- Стационарная расточка (Stationary broach): инструмент неподвижен, станок движет заготовку
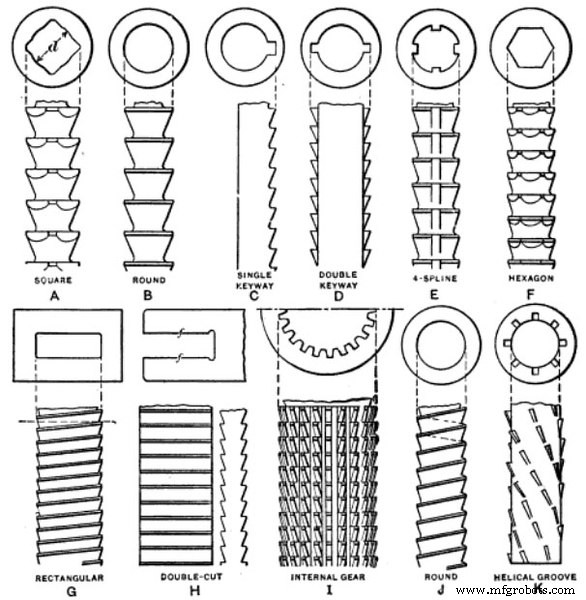
Внутри этих подтипов расточки варьируются по конфигурации зубьев и сечению. Простейшие, для обработки одной поверхности, могут иметь прямоугольное сечение с одним рядом зубьев. Поскольку расточки часто обрабатывают внутренние признаки, их сечения крайне разнообразны. Изображение в начале статьи иллюстрирует примеры сечений и конфигураций зубьев.
Расточки можно изготавливать разными способами. Целоватые (solid) — самые распространенные и дешевые, сделанные из одного куска материала. Другие состоят из прочного вала с зубьями по периметру; зубья снимаемы, вал можно переоборудовать. Крупные расточки собирают секциями, чтобы можно было снимать ряды для заточки или замены, пока остальные остаются на валу.
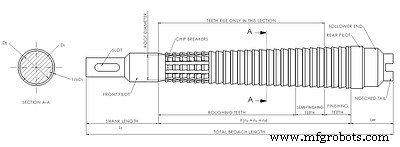
Разные участки расточки выполняют свои функции. Первые ряды зубьев, вступающие в контакт с заготовкой — щепколомы (chip breakers), последние ряды — часто финишные зубья (finishing teeth). Средние зубья предназначены для черновой, полуфинишной и других операций.
Следующая диаграмма (Creative Commons Attribution-Share Alike 3.0 Unported) иллюстрирует компоненты тяговой расточки.
Типы расточных станков
Простое растачивание можно выполнить на прессовом прессе (arbor press), но сложные операции требуют специализированных станков. Характеристики расточки зависят от станка: некоторые тянут инструмент, другие толкают. Традиционные станки вертикальные, двигают расточку вверх или вниз. Горизонтальные держат инструменты в направляющих, позволяя использовать более длинные расточки без изгиба. Основные типы:
- Вертикальные тяговые станки (pull-down): пилотный конец расточки закреплен под заготовкой, щепколомы — над ней. Станок тянет расточку вниз, все зубы проходят по заготовке.
- Постоянные поверхностные расточные станки: расточки неподвижны, заготовка тянется или толкается сквозь зубья последовательно.
- Вращающиеся расточные станки: заготовки закреплены на вращающемся столе, проходящем мимо стационарных расточек. При нужной конфигурации вращательное растачивание можно выполнять на токарном станке.
Преимущества растачивания
Растачивание идеально для многих ЧПУ-приложений. Ключевое преимущество: операторы могут выполнять операции с минимальным обучением, так как сложность заложена в инструменте, а параметров процесса немного. Главное — растачивание экономит время: резание быстрое и легко повторяемое.
Но по сравнению с пилингом и шлифовкой растачивание воздействует на заготовку большими силами. Инженеры должны убедиться, что материал заготовки выдерживает эти нагрузки. Кроме того, для внутреннего растачивания в заготовке должно быть отверстие (полученное литьем или сверлением).
Выбор растачивания часто сводится к трем факторам: объем, оборудование и тип среза. Стандартные расточки иногда подходят, но кастомные дороги и требуют больших серий для окупаемости. Расточные станки реже встречаются в цехах, чем фрезерные, токарные и сверлильные, поэтому иногда выбирают другие процессы, чтобы избежать аутсорсинга или закупки оборудования. Тем не менее, есть случаи, когда растачивание — единственный способ получить нужную геометрию. Даже с переоборудованием фрезерные, токарные, сверлильные и растачивальные станки не могут воспроизвести все признаки, доступные расточке.
Еще из серии «Что делают точные станочные цеха»
- Введение
- Фрезерование
- Токарная обработка
- Растачивание
- Сверление
- Пилинг
- Растачивание (Broaching)
Узнайте больше об ЧПУ-оборудовании и техниках из нашей бесплатной электронной книги Руководство по процессам ЧПУ-обработки
Производственный процесс
- Строгание: процесс, принцип работы и основные виды
- Токарная обработка: основной процесс точных станочных цехов
- Горизонтально-расточные станки: конструкция, работа, применение
- Автоматические прессовые станки: принцип работы, преимущества и применение
- Вендинг-машины для лапши: как работают и что можно получить
- Точные фрезерные станки (Precision Milling Machines): определение и ключевые особенности
- Литейные машины под давлением: принцип работы, виды и преимущества
- Электроплавящиеся сварочные аппараты: применение и преимущества
- Швейцарские токарные станки с ЧПУ: высокоточное точение микродеталей
- Сварочные аппараты для алюминия: технологии, преимущества и применение