



Литье в машиностроении: процесс, плюсы, минусы, терминология и применение
Что такое литье
Литье — технологический процесс: расплавленный металл лиют в форму или полость заданной формы, дают затвердеть → заданная форма. Широко применяется для сложных деталей, нереализуемых другими методами. Основные детали: станины станков (токарные, фрезерные), детали ДВС и др. — все литье.
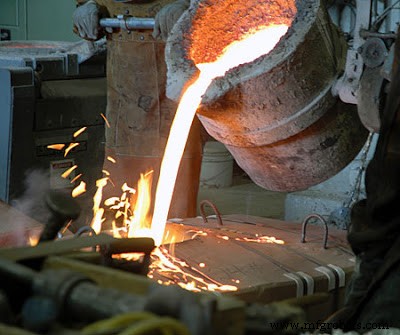
Рабочий процесс
Много видов литья с разными схемами, но все включают этапы:
- Плавка металла в подходящей печи.
- Налив расплава в заранее подготовленную полость.
- Затвердевание при заданной скорости охлаждения.
- Извлечение литья, очистка, дальнейшие операции: механическая обработка, чистовая отделка, полировка.
Преимущества и недостатки
Преимущества
- Любую сложную конструкцию экономично.
- Габариты изделия не ограничены.
- Высокая предел прочности на сжатие.
- Широкий диапазон свойств литьевых конструкций.
- Можно получить точную деталь.
- Любой материал можно отлить.
- Изотропная структура.
- Самый дешевый среди способов производства.
- Композитные компоненты легко делаются литьем.
Недостатки
- Плохая чистота поверхности — нужна чистовая операция.
- Дефекты литья неисключимы.
- Низкая устойчивость к усталоте vs ковка.
- Неэкономично для массового производства (в контексте единичных/мелкосерийных — уточнение: современные методы литья под давлением/кокильное литье применяются в серийном производстве).
Терминология литья
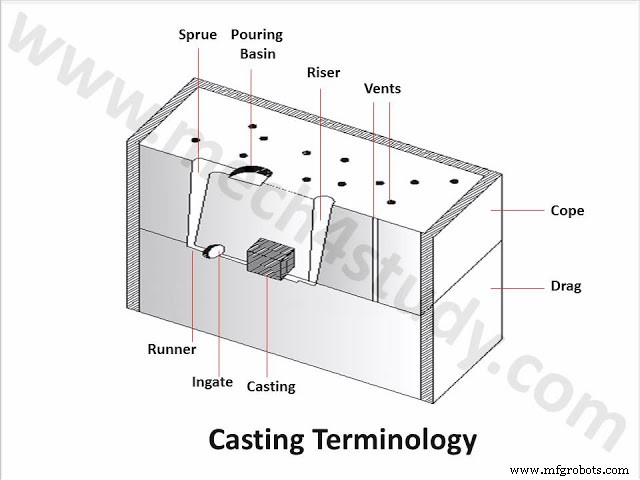
Чан (Flask)
Формообразовательный чан держит песковую форму. В песке — полость изделия. Песок утрамбовывают в чан. Минимум 2 части — для извлечения модели.
Верх (Cope)
Верхняя половина чана.
Низ (Drag)
Нижняя половина чана.
Щеки (Cheeks)
Промежуточные части чана (>2 частей). Для сложного литья.
Модель (Pattern)
Копия изделия. Дерево, воск или др. В чан, песок утрамбовывают → полость в песке.
Наливная чаша (Pouring Basin)
Воронкообразная полость сверху формы. Металл лиют в чашу → распределение по форме.
Затвор (Runner)
Горизонтальный канал расплава. Соединяет впуск с впускной системой. Обычно в нижней половине формы.
Подливка (Riser)
Резервуар расплава после окончания налива. При затвердевании объемная усадка уменьшает размеры. Подливка доедает расплав, компенсируя усадку. Виды: верхняя, слепая, боковая и др.
Впуск (Sprue)
Канал, соединяющий наливную чашу с затвором. Контролирует поток расплава. Коническая форма.
Внутренний затвор (Ingate)
Входная точка, через которую расплав попадает в рабочую полость формы.
Сердечник (Core)
Для полых полостей. Песчаная структура, устанавливается в полость там, где нужна полость. Расплав не заполняет объем сердечника → полая деталь.
Чаплеты (Chaplets)
Опорные элементы сердечника. Держат/поддерживают сердечник в форме. Защищают от сил при литье.
Хиллы (Chills)
Твердые металлические вставки в полость для ускорения охлаждения. Направленная кристаллизация. Высокая теплопроводность.
Вентиляции (Vents)
Малые каналы в форме для выхода газов при затвердевании.
Всё о литье: процесс, плюсы, минусы, терминология. Вопросы — в комментариях. Понравилось — делитесь. Подпишитесь. Спасибо!
Производственный процесс
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Электрошлаковая сварка: принцип, процесс, применение, плюсы и минусы
- Термитная сварка: принцип, процесс, оборудование, применение, плюсы и минусы
- Твердофазная сварка: принципы, виды, применение, преимущества и недостатки
- Сварка трением с перемешиванием (FSW): принцип, работа, применение, плюсы и минусы
- Ковковая сварка: принцип, технологии, применение, преимущества и недостатки
- Станки для литья под давлением (инъекционное формование): устройство, работа, применение, плюсы и минусы