



Оптимизация качества извести для конвертерного сталеварения
Качество извести для сталеварения в конвертере
Известь — белое кристаллическое вещество с температурой плавления 2572 °C. Это основной оксид, который используется для реакции с кислотными оксидами (например, диоксидом кремния). Известь представляет собой оксид кальция (CaO), получаемый при обжиге (кальцинации) известняка (CaCO₃) при температуре 900 °C и выше (обычно 1100 °C).
CaCO₃(s) + тепло = CaO(s) + CO₂(g)
Эта реакция обратима. Оксид кальция взаимодействует с углекислым газом, образуя карбонат кальция. Равновесие сдвигается вправо за счет удаления выделяющегося CO₂ из смеси.
Погашенная известь Ca(OH)₂ образуется при взаимодействии извести с водой (гашением). Погашенная известь также известна как гашеная известь.
CaO + H₂O = Ca(OH)₂ + тепло
Известь как основной флюс в сталепроизводстве играет важную роль в последовательности металлургических реакций, происходящих в конвертере. Сталь получается из чугуна путем окисления серы (S), фосфора (P), углерода (C), кремния (Si), марганца (Mn) и других примесей для их перехода в шлак или газовую фазу, тем самым разделяя их от металлической фазы. В сталеварении известь 주로 используется для формирования шлака, удаляющего вредные примеси из жидкой ванны, и оптимизации качества жидкой стали.
Кислородно-конвертерный процесс и роль извести
В кислородно-конвертерном процессе примеси чугуна окисляются в кислородном конвертере (BOF), где горячий чуган контактирует с кислородом. Окисленные примеси поглощаются шлаком, который формируется с помощью обожженной извести.
В 1950-х годах металлургическая известь представляла собой смесь частиц всех размеров — от очень крупных до очень мелких, с дополнительными компонентами, такими как диоксид кремния и сера, сконцентрированными в мелкодисперсной фракции. Качество извести тогда было менее критичным, так как процесс Мартеновской печи имел плавильный период 6–8 часов. С внедрением кислородного конвертера (BOF) процесс сталеварения ускорился: дутье кислородом занимает 18–20 минут. Скорости реакций в BOF очень высоки. Поскольку большое количество обожженной извести заряжается в конвертер за короткое время, тщательный подбор качества извести важен для улучшения ее растворения в шлаке и соответствия скорости реакций. Необходимо уделять пристальное внимание химическим и физическим свойствам извести.
Химические свойства извести
Содержание CaO — ключевой параметр. Оно должно быть максимально высоким, но не ниже 90%.
Содержание CO₂ должно быть минимальным, что важно для теплового баланса и спокойного дутья кислородом в конвертере. CO₂ зависит от степени обжига при производстве извести; верхний предел для мягкообожженной конвертерной извести обычно составляет 1,5% CO₂.
Содержание SiO₂ критически важно. SiO₂ — кислотный оксид, оказывающий сильное коррозионное воздействие на основное магнезит-углеродистое огнеупорное облицование конвертера. Одной из главных целей зарядки извести — нейтрализация SiO₂, образующегося при окислении кремния в чугуне и ломе. Любое поступление SiO₂ через известь контрпродуктивно. Идеально — менее 1,0%.
Содержание MgO приобретает все большее значение. Известь с MgO благоприятно влияет на ресурс огнеупорного облицования конвертера. Некоторые марки металлургической извести содержат около 2% MgO.
Содержание серы ограничивает десульфурацию в конвертере. В некоторых условиях сера извести может вызывать повторную сернистую сталь. Для мягких и низкомарганцевистых сталей содержание серы имеет большое значение. Низкое содержание серы помогает контролировать серу в стали. Сера в обожженной извести зависит от вида топлива, качества известняка и условий обжига. Нормально сера ограничивается 0,05%; типичное значение — 0,025%.
Содержание фосфора должно быть минимально. Попадание фосфора через известь в конвертер нежелательно. Нормально P < 0,03%.
Физические свойства обожженной извести
Размерность для BOF-процесса критически важна. Обычно используют фракцию 8–40 мм, что способствует растворению в ванне и формированию шлака. Если размер < 8 мм, мелкая фракция выносится выхлопными газами и создает условия для образования наростов в челе конвертера. Допустимый предел мелкой фракции — около 5%.
Реакционная способность (реактивность) — второе ключевое физическое свойство, влияющее на формирование шлака. Реактивность определяет скорость растворения и способность удалять вредные примеси. Поскольку определить реактивность в жидкой стали невозможно, используют стандартизированный тест в воде для воспроизводимых результатов.
Реактивность обусловлена хорошей пористостью, дающей большую удельную поверхность, что благоприятствует металлургическим реакциям.
При переобжиге поры замыкаются, удельная поверхность снижается — теряется реактивность. При недожоге ядро не обожжено, остается остаточный CO₂ — низкая реактивность. Недожженная известь дает больше мелкой фракции при транспортировке. Реактивность зависит от однородности, степени термического разложения и удельной поверхности.
Из-за высокой пористости обожженная известь сильно гигроскопична. Поверхность кусков впитывает влагу из воздуха и гидрируется. При транспортировке гидратированный слой осыпается порошком, обнажая свежую поверхность для нового гидратирования. При впитывании влаги известь теряет реактивность. Гидратированная известь не участвует в высокоскоростных реакциях конвертера. Поэтому обожженную известь необходимо потреблять в конвертере в кратчайшие сроки после производства.
Метод определения реактивности (титрование 4N HCl)
Берут 12,5 г пробы извести фракции 1–3 мм, готовят насыщенный раствор в 100 мл воды при 60 °C. Добавляют 2 капли индикатора метиловый оранжевый. Каплями вводят 4N HCl до полного нейтрализации. Конечная точка — смена цвета с оранжевого на розовый. Объем потраченного HCl (мл) умножают на 4 — это значение реактивности. Чем больше объем HCl, тем выше реактивность.
Физические характеристики качественной обожженной извести
- Низкая насыпная плотность: 1,5–1,7 т/м³.
- Высокая пористость: ~50%.
- Большая удельная поверхность: 1,5–2,0 м²/кг.
- Мелкие минеральные кристаллы.
- Высокая реактивность: >300 мл 4N HCl.
- Низкое остаточное CO₂: <2%.
- Низкое содержание мелкой фракции: <5%.
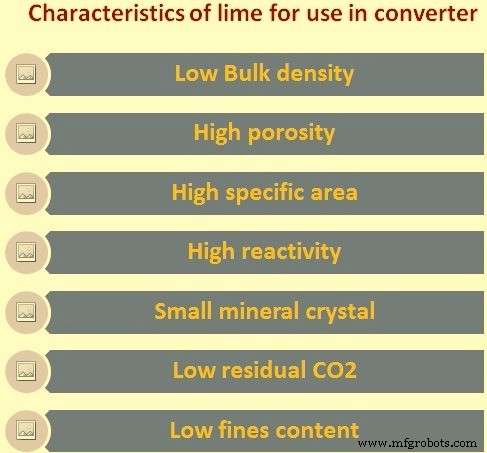
Рис. 1 Характеристики извести для использования в конвертере
Известь и сталеварочный шлак
Известь критически важна для сталеварения. В начале дутья заряжают обожженную известь и обожженный доломит (иногда постепенно на протяжении всего плавки). CaO извести и CaO + MgO доломита реагируют с окисленными примесями и оксидом железа, образуя шлак. Шлак состоит из сложных кальциевых и магниевых силикатов, алюмосиликатов, ферритов, фосфатов и др. Формирование качественного основного шлака необходимо для обеспечения качества стали. Основность (CaO/SiO₂) обычно поддерживают в диапазоне 2,8–3,5.
Основность шлага определяет, насколько он кислотный или основной по отношению к основному огнеупору конвертера. Если шлак более кислотный — он разъедает кирпичи; если более основной — защищает их. Основность регулируется количеством заряженной извести и доломита. Низкое соотношение говорит о кислотности шлака, с ростом — шлак становится все более основным.
Качественно обожженная известь с хорошей основностью способствует дефосфорации и десульфурации, облегчает процесс с уменьшением брызг. Распределение серы между ванной и шлаком лучше при правильно обожженной извести, чем при переобожженной даже при одинаковой основности. То же справедливо для дефосфорации, особенно при низком содержании оксида железа в шлаке — фосфор в стали снижается при использовании качественной извести.
Применение качественной извести позволяет снизить ее расход в конвертере, лучше контролировать шлак и температуру, а также повысить выход жидкой стали.
Производственный процесс
- Сплавы вольфрам-молибден-железо: усиление стали и повышение эффективности производства
- Как улучшение качества движет операционным успехом в производстве
- Plex представляет облачную систему управления качеством (QMS) для повышения соответствия в производстве
- Ключевые критерии выбора надежного партнера по производству уретана
- Топ-5 промышленных брендов: безупречное качество и надежность
- Solukon представляет инструмент Digital Factory для повышения управления качеством в производстве
- Премиальные металлы для решений высокоразнообразного, низкообъемного производства
- Премиальные штампы и матрицы: гарантия долгого ресурса инструмента
- 7 ключевых факторов для создания высококачественного дизайна печатных плат
- Премиальное оборудование для аутентичного итальянского производства пасты