



Эволюция стиральных машин: от ручного привода к современным электрическим моделям
История
Механические стиральные машины появились в начале 1800-х, хотя они все были ручного привода. Ранние модели стирали белье, натирая его, в то время как более поздние модели стирали, перемещая белье через воду. Паровые коммерческие стиралки появились в 1850-х, но домашние стиральные машины оставались полностью ручными до начала 1900-х, когда несколько компаний начали производить электрические машины. Компания Automatic Electric Washer и Hurley Machine Corporation обе начали продавать электрические стиралки в 1907 году, в то время как Maytag предложила электрическую роллерную стиралку в 1911 году. В 1947 году Bendix предложил первую полностью автоматическую стиральную машину, и к 1953 году отжимающие машины превзошли роллерные типы по популярности.
Последняя роллерная стиралка, произведенная в США, была сделана в июне 1990 года на заводе Speed Queen в Рипоне, Висконсин. Основные американские производители сегодня — General Electric, Maytag (Montgomery Ward), Speed Queen (Amana и Montgomery Ward), Whirlpool (Kenmore) и White Consolidated (Frigidaire и Westinghouse).
Многие модели с разными функциями теперь доступны; однако, с редкими исключениями, отличаются только пульты управления. Единственная разница между стиралкой в вашем доме и вертикальными загрузкой стиралками в прачечной — это надежность конструкции.
Стиральная машина работает от двигателя, который соединен с барабаном через узел, называемый коробка передач. Двигатель и коробка передач находятся у основания машины, в то время как барабан проходит сквозь середину машины. Коробка передач аналогична коробке передач в вашем автомобиле в том, что она меняет скорость и направление барабана. В одном направлении (стирка) коробка передач превращает вращение барабана и внутренней кубы — внутренней кубы с маленькими отверстиями — в взад-вперед движение. Когда двигатель реверсируется управлением (отжим), коробка передач блокируется и барабан, коробка передач и внутренняя куба все вращаются как единое целое. Без коробки передач, меняющей скорость или направление, устройство использует центрифугальную силу для удаления максимально возможного количества воды из белья. Двигатель также соединен с насосом. Когда двигатель движется в направлении отжима, насос удаляет воду из кубы и сбрасывает её через дренажную трубу.
Модели, разработанные для использования в других странах, предлагают разные функции. Один компонент, обязательный на всех моделях, продаваемых в Англии (и возможно скоро в остальной Европе), называется блокировкой крышки. Обычно, когда крышка поднимается, стиралка должна останавливаться по соображениям безопасности. Однако в Англии, когда стиралка работает, крышка должна быть заперта закрытой.
Сырье
Многие детали стиральной машины производятся из листовой стали, обычно покрытой цинком для улучшения коррозионной стойкости. Стальной производитель поставляет металл в рулонах, что позволяет резать материал по размеру с минимальными отходами или автоматически подавать в формовочный процесс. На некоторых моделях, сделанных Speed Queen, внутренняя куба сделана из нержавеющей стали. Все остальные модели используют сталь (называемую эмалируемым железом), предназначенную для фарфорового покрытия. Для внешней кубы, которая 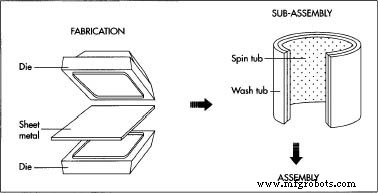 Большинство листовой металлических деталей, включая корпус, формируются машиной, прессующей кусок листового металла между двумя половинами формы (матрицы). Поскольку металл в деталях, сформированных только одной матрицей, имеет тенденцию к морщинистости, трещинам или разрывам, обычно используют несколько матриц для формирования каждого компонента.
Подсборка кубы производится автоматически. После намотки в форму барабана, боковина сваркивается. Шов затем сглаживают и барабан помещают на экспандер, который растягивает кубу в окончательную форму. Дно затем сваркивается на барабан, и этот шов также сглаживают. не видна, если не открыть корпус машины, обычно используют эмалируемое железо с фарфоровым покрытием. Whirlpool — исключение, используя пластик вместо эмалируемого железа для внешней кубы.
Многие другие детали также пластиковые. Производители получают сырой пластик, из которого они изготавливают детали размером с маленькую муравья, используя их для компонентов машины, которые не несут нагрузки и/или требуют исключительно хорошей коррозионной стойкости. Такие детали включают насос, защитные кожухи кубы (которые предотвращают выбрасывание белья из внутренней кубы во внешнюю кубу или область корпуса) и барабан.
Коробка передач обычно делается из литого алюминия, который приходит от производителя в слитках — 20-фунтовых плитах алюминия. Лом обычно переплавляют и повторно используют. Шланги, органы управления (таймеры, переключатели и т.д.) и двигатели закупаются в готовой форме от других производителей.
Производственный процесс
Производственный процесс разделен на фабрикацию (изготовление деталей), подсборку (сборку деталей в компоненты) и сборку (сборку компонентов в готовый продукт). Фабрикационный процесс включает несколько разных процедур, каждый специфичный для определенного типа сырья — листовой металл, пластик или алюминий. После изготовления составных частей они собираются; основные подсборки, или компоненты, включают коробку передач, насос, внутреннюю и внешнюю кубы, балансировочное кольцо и окрашенные детали. Наконец, подсборки собираются внутри корпуса стиралки, который затем завершен.
Фабрикация
- 1 Большинство листовой металлических деталей формируются машиной, называемой пресс. Это название вполне описательно, так как машина фактически прессует (или выдавливает) кусок листового металла между двумя половинами формы, называемой матрицей. Металл примет форму пространства между половинами матрицы. Поскольку металл в деталях, сформированных только одной матрицей, имеет тенденцию к морщинистости, трещинам или разрывам, обычно используют несколько матриц для формирования каждого компонента. Там, где возможно, металл подают непосредственно из рулона в пресс. Когда это невозможно, металл режут на длину и вручную (или, с более крупными деталями вроде корпуса, автоматически) помещают в матрицу.
- 2 Пластиковые детали формируют в литье под давлением, металлическая форма с одной или несколькими полостями в форме желаемой детали. После нагревания до точки плавления, пластик выдавливают в форму под высоким давлением. Затем воду проходят через форму для охлаждения и затвердевания детали. Форму затем открывают и деталь выталкивают выталкивающими штифтами. Когда вы смотрите на пластиковую деталь, вы часто можете увидеть маленькие круги, созданные этими штифтами.
- 3 Алюминиевые детали коробки передач формируют в грубую форму в литейной машине под давлением, которая работает очень похоже на форму для литья под давлением, за исключением того, что она не использует давление.
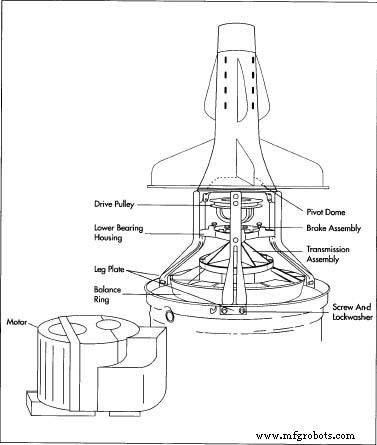 Большинство ключевых компонентов — коробка передач, двигатель, тормозная сборка — размещены под барабаном. Балансировочное кольцо — взвешенное кольцо, которое держит стиралку от движения во время работы. расплавленный металл механически наливают в форму и охлаждают. Полученная грубая заготовка затем дают ей финальную форму различными машинами, которые сверлят отверстия, соскребают лишний металл с критических поверхностей или режут металл с детали.
Подсборки
- 4 Коробка передач собирается вручную рабочими, которые закрепляют, вкладывают или прессуют (плотная посадка) несколько валов и шестерен вместе. Рабочие затем добавляют отмеренное количество масла и закапывают блок вместе.
- 5 Насос собирается автоматически. Роботы помещают рабочее колесо и уплотнения в крышку и корпус, и герметизируют насос. Некоторые производители используют тепло, а другие вибрацию (которая генерирует тепло) как герметик.
- 6 Детали куб делаются в прессах, и подсборка производится автоматически. После намотки в форму барабана, боковина сваркивается. Шов затем сглаживают и барабан помещают на узел, называемый экспандер, который растягивает кубу в её окончательную форму. Дно затем сваркивается на барабан, и этот шов также сглаживают. Если куба нержавеющая сталь, её полируют, чтобы она не цепляла белье. Иначе кубу окунают в раствор, называемый грунтовое покрытие и нагревают до примерно 1600 градусов, пока это покрыство не затвердеет. Если куба не будет видна (внешняя куба), блок готов. Если куба будет видна (внутренняя куба), финишное покрытие наносят по той же процедуре, что и грунтовое; этот финальный слой дает кубе либо белый, либо синий цвет.
- 7 Балансировочное кольцо — большой вес, стабилизирующий стиралку. Его внешняя структура пластиковая, с металлическим кольцом, расплавленным в пластик для прочности. Цемент добавляют и балансируют точно. Это кольцо, весом более двадцати фунтов, держит машину от «ходьбы», или перемещения, когда она в использовании.
- 8 Производители стиральных машин используют любую из нескольких процессов покраски. Один производитель использует сталь, предварительно покрашенную стальным производителем. Хотя дешевле, этот тип стали не предлагает лучшей защиты от ржавчины, потому что резаные края не покрашены. Другие компании обрабатывают свои детали различными химикатами для очистки и подготовки перед нанесением краски. В некоторых случаях краска приходит в порошке с мукоподобной консистенцией. Смешанная с воздухом и получившая электрический заряд, порошок распыляют на деталь, которая висит от навесного конвейера и получает противоположный заряд, так что они притягиваются друг к другу. После распыления конвейер движет деталь в печь, которая расплавляет краску; когда деталь остывает, процесс покраски завершен.
Сборка
- 9 Этот процесс начинается с монтажа коробки передач на балансировочное кольцо. Коробка передач устанавливают на подшипник, закрепленный на внешней кубе; внешняя куба сидит на конвейере. Другой подшипник (нижний подшипник), тормозная сборка и ведущий шкив помещают на конец коробки передач. Затем опорный механизм, называемый опорный купол и ноги закрепляют на сборку, чтобы удерживать все детали вместе.
- 10 Используя гидравлически управляемый механизм, рабочие затем поднимают эту сборку, называемую модуль, на базу стиралки. Пружины добавляют для удержания модуля и базы вместе. Уплотнение добавляют, внутренняя куба закрепляется к коробке передач внутри внешней кубы, и её пластиковые кожухи вкладываются на место. Пластиковый втулка, которая крепит барабан к коробке передач, закрепляется на выходном конце вала коробки передач. Затем барабан вкладывается на втулку.
- 11 Насос и крепежный кронштейн теперь закрепляют на двигатель, который затем оснащают щитом для защиты от потенциальных утечек. Эта сборка закрепляется к базе стиральной машины и соединяется с модулем коробки передач ремнем и шлангами.
- 12 Далее, петли крышки крепят к крышке и верху. Верх стиралки закрепляют к корпусу с петлей для легкого обслуживания. Смесительный клапан для контроля смеси горячей и холодной воды закрепляют к тылу корпуса. Графическая панель, предоставляющая слова и картинки для объяснения органов управления, монтируется на панели управления; органы управления сами крепятся с тыла. Проводка, соединенная как единый блок, называется жгут. Жгут зажимают к управляющим разъемам на одном конце, а другой конец проходит через отверстие в верху для монтажа на двигатель. Из-за своего большого размера и веса корпусная сборка затем помещают в стиралку роботом.
- 13 Корпус закрепляют к базе, и органы управления вкладываются вместе с соответствующими разъемами на модуле и двигателе. Дренажный шланг протаскивают через корпус и добавляют деталь, называемую гусиная шея . Эта деталь дает шлангу его крючковидную форму, чтобы он закреплялся в дренаже. После тестирования передняя панель закрепляют, и пакет информации и аксессуаров добавляют.
- 14 Готовый блок упаковывают автоматически. Машина открывает картонную коробку, которая была плоской для отправки, и накрывает ею стиралку. Верхние и нижние клапаны одновременно сгибают и клеят. Затем машина давит на верх и низ ящика, чтобы клей правильно застрял. После застывания клея машина надевает обтяжной ремень вокруг верха ящика для добавления прочности для погрузчика (блоки несут с верха, чтобы уменьшить риск повреждения).
Контроль качества
Все детали, закупленные у внешних производителей, точечно проверяют перед использованием, и большинство подсборок тоже проверяют. Например, все коробки передач автоматически тестируют на работу, шум и вибрацию. Все насосы проверяют на утечки воздухом, автоматически, если их сборка была автоматизированной, и вручную, если была ручной. Все окрашенные детали визуально инспектируют на дефекты. Ежедневные пробы помещают в порошок, отбеливатель и паровые ванны для коррозионного тестирования. После полной сборки машину наполняют водой и тестируют на шум, вибрацию и визуальные дефекты, а также правильно функционирующие органы управления и механизмы. После упаковки некоторые блоки прогоняют через строгие тесты для симуляции транспортных условий для тестирования процесса коробочной упаковки.
Побочные продукты/Отходы
Остаточные обрезки листового металла продают металлоломным пунктам, а остаточный алюминий переплавляют для повторного использования. Остаточный пластик измельчают в маленькие куски и повторно используют на невидимых деталях, потому что цвет не может быть сохранен последовательным. Неиспользованная краска (в порошковой форме) рекуператируют и повторно используют автоматически. Химикаты из процессов вроде покраски реагируют в безвредные формы отходов и утилизируют безопасно.
Будущее
По мере того как двигатели становятся менее дорогими и более долговечными, станет экономически целесообразным предлагать стиральные машины с прямым приводом от двигателей вместо ремней, делая стиралки более универсальными и менее шумными. Другой вероятный тренд — постепенное вытеснение вертикальной загрузки фронтальными стиралками, которые, потому что они требуют меньше воды, удовлетворяют правительственные ограничения на водопотребление. В Японии тестируется стиралка, которая чистит пузырями вместо барабана. Используя компьютер, эта машина «чувствует», насколько загрязнена каждая загрузка белья, и затем генерирует пузырьковую активность, необходимую для удаления этого количества грязи. Это называется «нечеткой логикой», потому что она имитирует человеческую логику ближе, чем обычные компьютеры. Если успешно, эти машины станут доступными в других местах. Далее в будущем люди могут использовать стиралки, которые чистят ультразвуком — звуковые волны, вибрирующие на частотах более  Хотя в настоящее время большинство домашних стиральных машин в США вертикальной загрузки, эти, вероятно, будут постепенно вытеснены фронтальными стиралками. Потому что они требуют меньше воды, фронтальные стиралки удовлетворяют правительственные ограничения на водопотребление. Также в Японии тестируется стиралка, которая чистит пузырями вместо барабана. Используя компьютер, эта машина «чувствует», насколько загрязнена каждая загрузка белья, и затем генерирует пузырьковую активность, необходимую для удаления этого количества грязи. 20 000 циклов в секунду, не могут быть различимы человеческим ухом.
Производственный процесс
- ЭЭГ-аппараты: дизайн, производство и новые применения
- Торговые автоматы: индустрия США на $36,6 млрд
- Голосовальные машины: история, технологии и стандарты
- Экспертное руководство по современным обменным автоматам: дизайн, компоненты и будущие тренды
- Эволюция и производство швейных машин: от изобретений XIX века к современной автоматизации
- Основные узлы токарного станка: функции и обзор
- Понимание токарных станков: история, типы и применение
- Ключевые компоненты фрезерного станка: подробное объяснение
- Что такое машина: определение, принцип работы и механизмы
- JW Machine: услуги точного контрактного производства по чертежам ЧПУ