



Свеча зажигания: дизайн, материалы и производство — экспертный обзор
История
Свеча зажигания доставляет высокотемпературный электрический разряд, воспламеняющий топливовоздушную смесь в камере сгорания двигателя внутреннего сгорания. Она достигает этого, дугой через точно рассчитанный зазор внутри свечи.
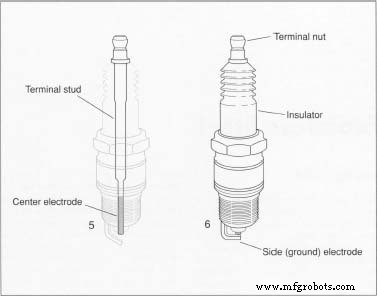
Свеча зажигания состоит из четырех основных компонентов: центральный электрод, изолятор, металлический корпус и боковой (массовый) электрод. Центральный электрод — толстый проводящий провод, идущий вдоль свечи, передающий электричество от системы зажигания к искровому зазору. Изолятор — керамическая втулка, окружающая большую часть центрального электрода и удерживающая высокое напряжение от утечки. Шестигранный металлический корпус с резьбой для крепления в головке блока цилиндров фиксирует свечу. Боковой электрод, изготовленный из никелевого сплава, соединяется с корпусом и указывает к центральному электроду, образуя искровой зазор, обычно 0,5–2 мм в зависимости от конструкции двигателя.
С сотнями вариаций свечи зажигания служат широкому спектру двигателей — от автомобилей, грузовиков, автобусов и тракторов до лодок, самолетов, мотоциклов, скутеров, промышленных машин, нефтяных буровых установок, газонокосилок и бензопил. Специализированные свечи, такие как турбинные зажигатели, питают современные реактивные двигатели, а накалительные свечи стандартны для дизельных применений.
Тепловой диапазон — или калибр — свечи зажигания описывает, как быстро тепло удаляется от кончика и передается в головку цилиндра. Кончик, который слишком холоден, может засаживаться углеродом или маслом; слишком горячий — вызывает предвратное зажигание или повреждает электрод. Производители регулируют длину конусного носа изолятора для достижения желаемого теплового диапазона: более длинный конический нос дает «горячую» свечу, более короткий — «холодную».
Под капотом свеча зажигания сталкивается с коррозионными газами при 2500 °C, давящими давлениями 140 атм и электрическими разрядами до 18 000 вольт. Эти напряжения повторяются десятки раз в секунду и могут составлять более миллиона циклов за один день вождения.
История
Концепция использования электрической искры для воспламенения топливовоздушной смеси датируется 1777 годом, когда Алессандро Вольта разрядил лейденскую банку в игрушечный пистолет, заряженный болотным газом и воздухом. Первая настоящая свеча зажигания была разработана в 1860 году французским инженером Жануаром Ленуаром, объединившим изолятор, электроды и искровой зазор в единый блок. Ленуар уточнил свой дизайн в 1885 году, заложив основу для современных свечей.
В начале 1900-х братья Роберт и Фрэнк Странаган внедрили более долговечную свечу, вставив прокладки между металлическим корпусом и фарфоровым изолятором, уменьшая утечку газа и упрощая производство. К 1909 году Роберт Странаган обеспечил крупный автомобильный контракт и доминировал на рынке.
По мере взрыва автомобильной эры, вариации систем зажигания, топлив и потребностей в производительности привели к непрерывной инновации. Хотя базовый дизайн остался стабильным, производители экспериментировали с бесчисленными материалами электродов и изоляторов.
Сырье
Типичные электроды свечей зажигания — высоконикелевые сплавы; изолятор обычно керамика из оксида алюминия; корпус — стальная проволока. Выбор материалов требовал обширных НИОКР — один ведущий производитель сообщает об испытании 2000 формул электродов и более 25 000 смесей изоляторов.
Износ электродов расширяет искровой зазор, увеличивая требование к напряжению. Улучшения включают более толстые электроды и добавление благородных металлов: серебра, золота и платины. Серебро предлагает высокую теплопроводность; платина — выдающуюся коррозионную стойкость.
Состав изолятора также влияет на производительность, снижая флешовер — нежелательную электрическую утечку от кончика свечи к корпусу. Инновации вродесиллиманита и высокотемпературных керамик на базе оксида алюминия продолжают толкать пределы.
Производители часто производят керамические гранулы мокрым помолом в шаровых мельницах, затем распыляют сушкой смесь для создания свободносыпучего материала. Точный размер и форма гранул критичны для производства согласованного изолятора.
Производственный процесс
Каждый компонент — центральный электрод, боковой электрод, изолятор и корпус — производится в непрерывной потоковой сборке. После индивидуального изготовления детали соединяют в единый герметичный блок.
Корпус
- Корпуса могут быть холоднокованы из цельной стальной проволоки или экструдированы через матрицу. Автоматические винторезные станки также могут производить корпуса бурением и растачивкой стальных прутков до точных размеров.
- После формовки корпуса проходят вторичные операции: механическую обработку и роллетование. Роллетование наносит ребристую текстуру на внешнюю поверхность, а механическая обработка подстригает форму, давая готовый корпус для нарезки резьбы и крепления электрода.
Боковой электрод
- Боковой электрод, изготовленный из никелевой проволоки, выпрямляют, сваркивают к корпусу и режут на длину. Он получает частичный изгиб; финальный изгиб применяют после завершения сборки ядра свечи.
- Резьба корпуса качуют, и защитный электролитический финиш — достигаемый погружением корпуса в кислотно-солевой раствор при подаче тока — наносят для предотвращения коррозии.
Изолятор
- Заготовки изолятора отливают из жидкой керамики, залитой в резиновые формы. Гидравлические прессы формируют необоженные заготовки с точно контролируемым каналом.
- Специальное контурное шлифование формирует внешнюю поверхность, после чего заготовки обжигают в туннельной печи при температурах выше 1500 °C. Этот процесс дает плотные, влагостойкие изоляторы. Глазурь и идентификационные марки могут быть добавлены при втором обжиге.
Центральный электрод
- Никелевый сплав центрального электрода сваркивают к стальному терминальному штифту, который соединяется с кабелем зажигания.
- Под экстремальным давлением сборка электрод-штифт герметизируется в изоляторе, затем весь блок прессуют в корпус при 6000 psi. Растачивание регулирует глубину и угол, и фланец корпуса обжамывают для формирования газовой герметичности. Прокладки обжимают над корпусом свечи для фиксации сборки.
- Наконец, электродный зазор станочно подстригают до спецификации, и боковой электрод получает финальный изгиб.
Упаковка
- После финального осмотра свечи помещают в автоматически сформированные картонки, оборачивают в полиэтиленовую пленку и отправляют оптом дистрибьюторам.
Контроль качества
Инспекция и измерения происходят на каждом этапе. Входящие детали и инструменты проверяют на размерную точность, новые калибры калибруют для производственного использования.
Корпуса с каждого станка проходят визуальный осмотр на дефекты. Контур изолятора верифицируют проецированием его силуэта на экран при 20-кратном увеличении и сравнением с линиями допуска. Статистическая выборка изоляторов с линии обеспечивает текущие данные качества.
Во время сборки случайные давления тесты подтверждают, что центральный электрод должным образом герметизирован. Визуальные проверки обеспечивают соответствие дизайн-спецификациям.
Производственный процесс
- Как пограничный интеллект движет новой волной компьютерного зрения в 2019 году
- STMicroelectronics представляет SensorTile.box — plug-and-play IoT модуль, готовый для Azure IoT Central
- 3 проверенные стратегии долгосрочного обслуживания генератора
- Искровой тест: подробное руководство по классификации ферритных материалов
- Индустрия 4.0: немецкие производители запускают умные фабрики для стимулирования роста
- Ревизионные заглушки (Cleanout Plugs): необходимость для безопасной и герметичной сантехники
- Принцип работы станков электроэрозионной обработки (ЭЭО): полное руководство
- Электроэрозия (ЭЭО): технология, методы и применение
- Точная обработка сложных форм: преимущества электроэрозии (ЭЭО)
- Электроэрозионная обработка (искровая эрозия): точный процесс для сложных металлических деталей