



Эволюция, дизайн и производство газонокосилок
История
Газонокосилка — механическое устройство, стрижущее траву вращением одной или нескольких лопастей на высокой скорости. Пока ранние рабочие косили косами — медленно, утомительно, эффективно только на мокрой траве — механизированная резка началась с прототипа Эдвина Баддинга 1830 г., вдохновлённого текстильными стригальными машинами. Цилиндрическая косилка Баддинга с цепевым приводом заднего валика могла тянуться лошадьми или работать вручную. Первые коммерческие модели были тяжёлыми и неэффективными, но заложили основу для будущих инноваций.
К концу XIX века появились паровые, позже — газовые косилки. Компания Benz (Германия) и Coldwell Lawn Mower Company (Нью-Йорк) представили первые газовые дизайны в 1897 г., но массовое производство началось в 1902 г. с коммерчески жизнеспособной косилкой Джеймса Эдварда Рэнсом с пассажирским сиденьем. Последующие уточнения — лёгкие рамы, колёсные схемы, самоходность — обеспечили широкое принятие в Британии и за рубежом.
Варианты моторизованных косилок
Сегодня моторизованные косилки делятся на четыре основные категории: роторные, барабанные (power-reel), сидовые (riding) и тракторные. Роторные доминируют на рынке — ~80% из 40 млн единиц в использовании в типичную летнюю субботу. Они имеют одно вращающееся лезвие в обтекателе, крутящееся до 3000 об/мин — кончик лезвия ~5800 м/мин. Форма лезвия, часто роговидная или аэродинамическая, направляет подстриженную траву в выбросной желоб. Самоходные модели используют цепь или ремень для вращения колёс, ручные — полагаются на ручное управление. Барабанные косилки (power-reel) используют множество фиксированных лезвий на вращающемся барабане. Лезвия режут по всей длине, давая высокую эффективность на густой траве. Сложнее в производстве, они остаются популярны за превосходное качество стрижки на определённых травостоях.
Сырьё
Типичная бензиновая ручная косилка включает до 270 деталей: двух- или четырёхтактный двигатель, механически обработанные металлические компоненты, немного пластиковых аксессуаров — боковые желоба и накладки. Большинство конструкции — панель косилки, рукоятка, двигатель, лезвия — из стали, пластик даёт лёгкость и коррозионную стойкость.
Производственный процесс
Производство обычной роторной косилки требует тщательного складского учёта, точной расстановки деталей и синхронизированного труда. Роботизированные ячейки работают рядом с квалифицированными техниками для качества и эффективности.
Разгрузка и распределение
- Компоненты приезжают грузовиками на погрузочную платформу завода и перемещаются вилочными или навесными тележками на станции формовки, обработки, покраски или прямой сборки.
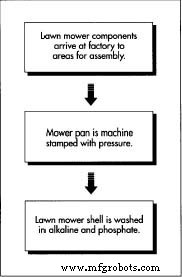
На заводе детали проходят штамповку, плазменную резку, сварку, электростатическое порошковое покрытие. Стальная панель косилки — нагретая под интенсивным давлением — получает точные апертуры плазменными резаками перед сваркой с другими структурными элементами и запеканием для стойкого покрытия.
Панель косилки
- 1. Панель штампуют, затем перемещают в роботизированную ячейку, где плазменная резка создаёт нужные отверстия. Плазма — высокоионизированный газ — даёт чистые резы и может использоваться для сварки.
- 2. Перегородки и другие компоненты сваркивают к панели, затем порошковую покраску. Процесс: химическая чистка, электростатическое распыление, термозакалка — твёрдое эмалеподобное покрытие, устойчивое к коррозийным травяным сокам и мусору.
- 3. Рукоятка гнут, пробивают, собирают с механизмами управления в роботизированной ячейке перед финальной интеграцией.
Формовка рукоятки
- 4. Рукоятка проходит трёхстадийный роботизированный процесс: гибка в нескольких точках, выпрямление концов, пробивка отверстий для пускового механизма, управления лезвием, крепления к панели.
Подсборка и финальная сборка
- 5. Ключевые подсборки — двигатель, шины, механизмы переключения, проводные жгуты, подшипники — закупаются у спецпоставщиков. Литьё под давлением пластиков даёт боковые желоба и накладки.
- 6. Сборочные бригады собирают крупные подсборки на движущейся линии. Двигатель монтируют, панель косилки болтят, устанавливают органы управления, зажимают лезвие динамометрическими ключами. После добавления колёс и фурнитуры аппарат переворачивают на колёса, крепят рукоятку, прокладывают кабели. Каждая косилка проходит производительное тестирование перед отгрузкой.
Контроль качества
На протяжении производства инспекторы проверяют посадку, швы, допуски, финиш. Качество краски критично: образцы подвергают ультразвуковому тесту, имитирующему 450 часов воздействия среды. Дефекты краски устраняют корректировкой покрытия или циклов чистки. Финальные тесты — запуск двигателя, проверка оборотов, проверка предохранительных выключателей — гарантируют соответствие стандартам CPSC, включая остановку лезвия в течение 3 секунд после отпускания рукоятки.
Будущее
Новые источники энергии — солнечные косилки — обещают тихую работу и нулевые выбросы. Пока текущие модели дают только ~2 часа стрижки перед 3-дневной перезарядкой, прогресс в батареях быстро расширяет автономность. По мере роста ёмкости накопителей солнечные косилки станут жизнеспособной устойчивой альтернативой бензиновым двигателям.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Волоконно-лазерная маркировка: точность, скорость и универсальность для современных отраслей
- Электролитическое полирование против пассивации: выбор правильной отделки нержавеющей стали
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности