



Конструкция и дизайн серфбордов: от полинезийских корней к современным инновациям
История
Серфборд — основной инструмент серфинга, позволяющий катальщику скользить по лицу ломающейся волны. Стандартные размеры: 18–24 дюйма (46–61 см) в ширину, 72–120 дюймов (183–305 см) в длину, толщина варьирует по стилю. Основа — легкий, плавучий полиуретановый пенопласт, обмотанный жесткой стекловолоконной оболочкой. Серфер лежит на животе, гребет к волне, затем встает на доске, катаясь по ее лицу. Варианты вродевейкбордов — с мачтой и парусом для ветросерфинга — и бодибордов — более коротких, катящихся лежа — расширяют универсальность спорта.
Серфинг восходит к Полинезии уже к 400 г. н.э. Полинезийские гавайцы принесли спорт на острова, вырезая доски из местных деревьев и покрывая их растительными маслами. Крупнейшие традиционные доски, называемые оло, достигали 144–240 дюймов (3,6–6 м) и весили до 200 фунтов (91 кг). В 1920–1930-х эксперименты с полыми конструкциями и ламинированным секвойя или бальзой снизили вес, сохраняя прочность.
Первый стекловолоконный борд появился в 1946 году — две отливные половинки с секвойевым стрингером. Боб Симмонс в 1949 году создал прототип с пенополистироловым ядром, зажатым между фанерными фанерами и смолой.
Современное производство серфбордов началось в 1958 году, когда Хоби Олтер внедрил полиуретановые пенные ядра, позже соединив их с полиэстерными стекловолоконными оболочками — подход, остающийся стандартом до сих пор.
Сырье
Типичные доски состоят из жесткого полиуретанового пенного ядра и стекловолоконной ткани снаружи, связанных полиэстерной смолой. Если используется стрингер, он часто делают из секвойи, липы или ели, хотя есть и цветные стекловолоконные стрингеры. Киль (или скег) обычно делают из дерева или ламинированных слоев стекловолокно-смолы.
Дизайн
Дизайн эволюционировал через постоянные эксперименты. В 1960-х был короткий толчок к стандартизированным, серийным доскам, но большинство досок до сих пор изготавливаются вручную квалифицированными мастерами. За последние четыре десятилетия длины досок колебались, а конфигурации килей менялись от одиночных к двойным, тройным и даже многокилевым схемам, каждая итерация нацеленная на улучшение маневренности. Некоторые мастера включают продольные канавки на днище для большей стабильности.
Сегодня мастера экспериментируют с геометрией канавок, рокер-профилями и их комбинациями, чтобы создать «идеальную доску». Продвинутые серферы могут иметь от пяти до десяти досок, адаптированных под их стиль и местные условия.
Производственный процесс
Большинство серфбордов собирают поштучно в небольших мастерских. Техники варьируются, но ниже представлен типичный рабочий процесс.
Формовка пенного ядра
- 1. Пенное ядро, или заготовка, отливают в двухполовинчатой цементной форме, выстеленной специальной бумагой для предотвращения прилипания. Форму нагревают и вливают жидкие полиуретановые компоненты. Тепло запускает химическую реакцию, дающую плотную белую пену — в терминологии «дутье заготовки». Через 25 минут форму открывают, извлекают ядро и дают ему докончательно затвердеть.
Установка стрингера
- 2. После затвердевания ядро рассекают вертикально. Тонкий стрингер клеят между половинками и зажимают до высыхания, обеспечивая жесткость и предотвращая растрескивание.
Формовка заготовки
- 3. Используя деревянный шаблон, мастер переносит контур доски на ядро, затем вырезает его пильной машинкой. Дно строгают электростругиком, гладят и выдают желаемую форму. Доску переворачивают, формируют верх, снимают гребни шлифмашинкой. Стрингер прорубают вручную, кромки формируют наждачной бумагой, затем тонко шлифуют. Отмечают карман киля и мастер подписывает доску уникальным рисунком или подписью.
Ламинирование внешней оболочки
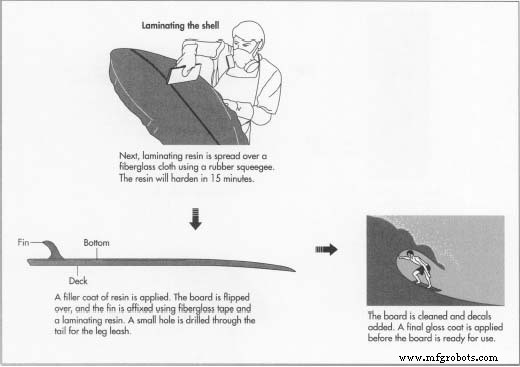
- 4. Заготовку продувают сжатым воздухом. Если нужен цвет или графика, акриловые краски распыляют или аэрографируют на пену. Стекловолоконную ткань режут по размеру. Сначала ламинируют палубу, используя полиэстерную смолу с катализатором, запускающую 15-минутный цикл отверждения. Смолу равномерно распределяют резиновым раклом — это называют «стеклованием». После отверждения палубы процесс повторяют для днища, затем наносят второй слой на палубу для прочности и износостойкости.
Нанесение зативочного слоя и установка киля
- 5. Второй слой смолы, называемый зативочным или шлифовальной смолой, заполняет несовершенства. Сначала покрывают палубу, затем переворачивают доску. Киль фиксируют стекловолоконной лентой и ламинирующей смолой, и зативочный слой наносят на днище и киль. После высыхания в хвостовике сверлят небольшое отверстие для крепления леша — эластичного шнура, предотвращающего уход доски при падении серфера.
Шлифовка доски
- 6. Излишки смолы снимают шлифмашинкой на больших поверхностях и вручную по кромкам и острым изгибам, чтобы не повредить стекловолоконный слой.
Финальная финишная обработка
- 7. Доску продувают от шлифовальной пыли. Декор или цветная графика могут быть добавлены. Финальный глянцевый лак наносят кистью, смешанный с катализатором, отвердевает за 15 минут. Доска затем отдыхает минимум 12 часов для полного отверждения. Опционально доску мокро шлифуют мелкой наждачкой, натирают и полируют до высокого блеска.
Контроль качества
Осмотр происходит на нескольких этапах: после извлечения из формы для выявления пустот, во время формовки для улова несовершенств и после финиша для соответствия стандартам мастера.
Токсичные материалы и меры безопасности
Изготовление серфбордов задействует опасные химикаты. Прекурсоры полиуретановой пены токсичны и легковоспламеняемы, требуют взрывобезопасной вытяжки, контроля температуры и влажности. Пыль от строгания пены раздражает легкие — респираторы обязательны. Пары смолы при ламинировании ядовиты; респираторы необходимы при стекловании. Надежная защита и вентиляция — неизбежное условие для всех мастеров.
Будущее
Инновации продолжают перестраивать производство серфбордов. Системы компьютерного проектирования (CAD) позволяют мастерам моделировать доски в 3D, корректировать размеры и печатать точные шаблоны — резко ускоряя цикл дизайна. Некоторые ремесленники теперь экспериментируют с пенополистироловыми ядрами и эпоксидными смолами, достигая меньшего веса, большей прочности и ниже токсичных выделений, хотя эти материалы повышают стоимость и сложность обработки. Графитовое армирование дает превосходную жесткость, но ограничивает цвет черным и еще больше увеличивает цену.
Новые технологии вроде ЧПУ-стружкерезов могут обработать заготовку за ~25 минут против нескольких часов ручной работы, но высокая первоначальная стоимость и необходимость перепрограммирования ограничивают массовое внедрение. Методы дублирования на основе форм могут произвести доску за ~4,5 часа, но также требуют существующую доску как шаблон.
Несмотря на эти достижения, спрос на индивидуальные доски по разумным ценам сохранится, гарантируя, что небольшие арт-мастерские останутся основным источником качественных серфбордов.
Производственный процесс
- Производство гладильных досок: дизайн, материалы и технологический процесс
- Печатные платы: проектирование, производство и будущие тренды
- Лучшие микроконтроллерные платы 2021 — экспертный выбор и фичи
- Солнечный датчик качества воздуха на Helium: руководство по проектированию и развёртыванию
- RasPiRobot Board V2: Расширьте Raspberry Pi в мощный робот-контроллер
- Композиционные материалы: современное решение для лёгких, прочных и экономичных конструкций
- Предотвращение выделения газов в печатных платах: Защитите ваши цепи от дефектов
- Типы виа: подробное руководство по межслойным соединениям печатных плат
- Покрытия печатных плат: типы, применение и лучшие практики
- Глоссарий прототипирования ПП — Часть 1: от активации до тонкого шага