



Гвозди: типы, дизайн и производство — подробное руководство
Общие сведения
Гвоздь — металлический крепеж с заостренным стержнем и головкой, предназначенный для соединения древесины и других материалов. Сталь доминирует в производстве, но гвозди делают и из алюминия, латуни, меди, спецсплавов. Покрытия — цинкование (гальваническое), синение, полимерные краски — повышают коррозионную стойкость, сцепление, эстетику. В США ежегодно производят почти 300 типов гвоздей, основной объем — на деревянное каркасное строительство. Типичный каркасный дом требует 20 000–30 000 гвоздей разных размеров.
Классификация по длине: гвозди <1 дюйма (2.5 см) — шпильки или брэды, 1–4 дюйма (2.5–10.2 см) — стандартные гвозди, >4 дюймов (10.2 см) — иногда называют шпильками (spikes). Границы гибки, но дают удобный шорткат для строителей и производителей.
Термин penny (пенни) восходит к XVIII веку Англии, где цена ста гвоздей данного размера определяла обозначение. Например, 10-пенни гвоздь стоил 10 пенни за сотню. Сегодня «пенни» обозначает только длину: 2d = 1 дюйм, 10d = 3 дюйма, 16d = 3.5 дюйма. Между 2d и 10d длина растет на 0.25 дюйма на пенни. Длины выше 10d не следуют строгой прогрессии.
Первые гвозди появились в Месопотамии ~3500 г. до н.э., вероятно, кованы из меди или бронзы. Железо быстро вытеснило ранние материалы. Изначально каждый гвоздь ковали вручную — дефицит и высокая цена. К 1500-м машины могли производить длинные сплющенные железные полосы — гвоздевые прутки — которые затем резали, заостряли и формировали головки. В 1646 г. законодательство Вирджинии защитило гвозди поселенцев, признавая их экономическую ценность. Ранние патенты 1786 (Иезекиил Рид) и 1790 (Томас Клиффорд) вводили машины, режущие конические куски из плоских железных листов. Первая проволочная гвоздевая машина появилась в США ~1850 г., метод, доминирующий до сегодня.
Дизайн
Большинство из 300 американских типов гвоздей не требуют новой проектировки после одобрения прототипа. Штамповочные матрицы и технологические процессы масштабируют на серийное производство.
Головки бывают разной формы: широкая круглая — обычно; финишные гвозди имеют узкую коническую головку для заноса в дерево для гладкого финиша; обивочные — декоративные головки; двухголовые — с съемной головкой для опалубки. Стержень обычно круглый и гладкий, но зазубренные, канавчатые, спиралевидные дают более сильное постоянное сцепление. Термопластиковые покрытия на валу затвердевают от трения, зафиксировывая гвоздь. Диаметр варьируется по типу: строительные гвозди крупнее, ящичные — мельче, финишные — тоньше.
Кончики также варьируют. Стандартный алмазный — четырехгранный конический; затупленные, стамескообразные, загнутые, игольчатые — для спецприменений.
По мере эволюции строительных материалов производители инновируют соответственно. Существуют гвозди для черепичных крыш, паркетного пола, шингелов, водостоек, гипсокартона, листового металла, бетона. Некоторые — для пневмопистолетов, единицы — для аэрокосмических требований.
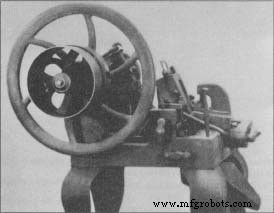 Эта средне-XIX-вековая гвоздерезная машина использовала сдвиг для реза гвоздей из пруткового железа. (Музей Генри Форда и Гринфилд Виледж.)
Гвозди жизненны для деревянного каркасного строительства, но не всегда были основным крепежом. До конца XVIII века американские строители опирались на массивные الخشные рамы, используя тесноны и гнезда с деревянными шпильками для прочности соединений. Такое мастерство требовало высококвалифицированных плотников и несла высокие издержки в колониальной Америке.
До 1790-х гвозди импортировали из Англии или ковали у местных кузнецов. Типичный процесс: нагрев прутка железа, ковка стержня и головки на накулачнике, вырезание паза, отламывание гвоздя. Головку затем выпрямляли и полировали перед выпуском.
Между 1790 и 1830 гг. европейские и американские изобретатели вводили механические устройства, ускорявшие производство гвоздей и снижавшие издержки. Эти прорывы совпали с баллонной рамной конструкцией дома в Чикаго 1830-х, использовавшей серийные гвозди и снизившей требования к мастерству плотников.
Уильям С. Претцер
Сырье
Сталь доминирует, но алюминий, медь, латунь, бронза, нержавейка, никель, серебро, монель, цинк, железо также находят применение. Оцинкованные гвозди получают цинковое покрытие для коррозионной стойкости; синие — пламенную обработку для защитного оксидного слоя; цементированные — обмотку полимерной смолой для улучшения сцепления; некоторые брэды получают цветную эмаль для маскировки под подложку.
Производственный процесс
Современные гвозди производят из проволочных катушек. Гвоздевая машина может производить до 700 гвоздей в минуту, после чего гвозди очищают, финишят и упаковывают.
Формовка
- Проволока с катушки зажимается матрицами, формирующими головку.
- Механический молот деформирует свободный конец в полость матрицы, создавая головку.
- Резаки ударяют по противоположному концу, формируя кончик и отсекая гвоздь от катушки.
- Матрицы раскрываются, выталкиватель выбрасывает гвоздь в сборный лоток.
Дополнительная формовка
- Гвозди, требующие спиралевидные скрутки, зазубрины или иные текстуры поверхности, обрабатывают роллами, скрутками или штамповкой — иногда после нагрева — для целевого профиля.
Финиш
- Очистка в вращающемся барабане горькой щелочи удаляет масла и металлические стружки.
- Блестящий финиш — вращающийся барабан горячей опиловки; синение — пламенная обработка. Оцинкованные гвозди окунают в расплавленный цинк (горячее цинкование), или покрывают порошковым цинком и оксидом цинка при 570°F (300°C). Другие покрытия могут наноситься распылением или окунанием.
- Термообработка может добавляться для спецгвоздей с жесткими допусками.
Упаковка
- Магнитные элеваторы поднимают готовые гвозди к весовым дозаторам, сбрасывающим их в картонные коробки. Магнитное поле выстраивает гвозди в аккуратные ряды перед демагнитизацией. Стандартные коробки: 1, 5, 10, 25, 50 фунтов. Брэды продают в 2- или 4-унциевых коробках без магнитной ориентации.
Контроль качества
Сырье должно соответствовать строгим химическим, механическим, коррозионным стандартам, обычно сертифицированным поставщиком проволоки и независимо верифицированным производителем гвоздей. В производстве статистический процессный контроль мониторит размеры и свойства, удерживая каждую партию в спецификациях.
Будущее
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Резные против проволочных гвоздей: понимание ключевых различий для строительства
- Почему гвозди остаются крепежом номер один в современном строительстве
- Полное руководство по типам гвоздей: понимание каждой разновидности
- Оцинкованные гвозди: цинковое покрытие для долговечного строительного крепежа
- Гвозди с кольчатым стержнем: преимущества и применение в строительстве