



Декоративный пластиковый ламинат: от Formica к современному производству
Основы
Декоративный пластиковый ламинат — долговечный плоско-листовой материал, ценный за устойчивость к пятнам, царапинам и теплу. Широко известный под брендом Formica, он производится крупнейшим мировым производителем Formica Corporation, а также Premark и DuPont.
История
Изобретен в начале 1900-х инженерами Гербертом А. Фабером и Даниэлем Дж. О'Коннором, пластиковый ламинат начался как изоляционный материал для промышленных и электрических применений. Они впервые применили бумагу, пропитку бакелитом, в Westinghouse в Питтсбурге, в конечном счете запатентовав плоский ламинированный лист в 1913 году. Название «Formica» было придумано для обозначения «для мики», отражая его замещение минерала моки в качестве изолятора.
После основания Formica Insulating Company в 1913 году двое сместили фокус на плоские листы, быстро найдя декоративную нишу. К 1927 году литографическая печать позволила реалистичные текстуры дерева и мрамора, расширив применение от радио до кухонной и обеденной мебели. Производственные достижения в 1940-х дополнительно повысили долговечность, сделав ламинат основным элементом как домашних, так и промышленных интерьеров.
Сырье
Современный ламинат состоит из трех слоев:
- Нижний: крафт-бумага, пропитанная фенольной смолой (полимер фенола и формальдегида).
- Средний: декоративная бумага с напечатанным узором, также пропитанная меламиновой смолой.
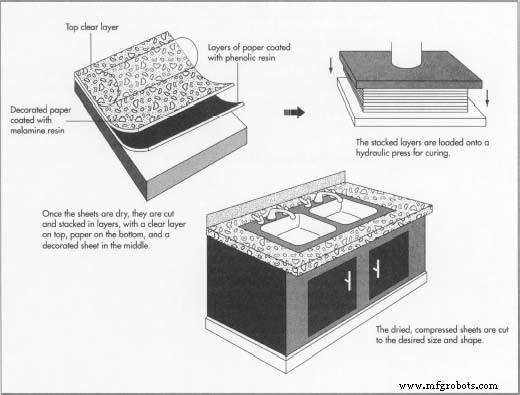
- Верхний: прозрачный меламин-покрытый лист, дающий глянцевую защитную отделку.
Типичные ламинаты комбинируют 7–18 слоев бумаги, в зависимости от требуемой толщины и применения. Бумажные ленты обычно 3–5 футов в ширину.
Процесс производства
1. Пропитывание бумаги
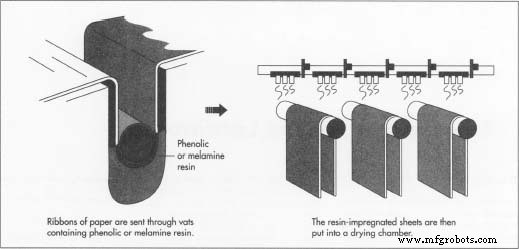
- Бумажные ленты макают в ванну фенольной смолы для крафт-слоев и в ванну меламиновой смолы для верхних и декоративных слоев.
- Процесс можно настроить для производства широкого диапазона толщин и узоров.
2. Сушка
- Смоло-пропитные листы стопку с декоративным слоем и прозрачным верхом снаружи, затем сушат в контролируемой камере.
3. Термофиксация
- Стопки прессуют в плоскостном гидравлическом прессе при 1400 psi при нагреве до высоких температур.
- На этом этапе молекулы фенола/меламина и формальдегида формируют перекрестно-связанные цепи, высвобождая воду и создавая единый жесткий лист, теплостабильный и нерастворимый.
4. Финишная обработка
- Выдержанный ламинат режут по спецификации и могут склеить с подложками, такими как фанера, ДСП или металл.
Побочные продукты и экологическое воздействие
Традиционное производство выделяет фенольные и меламиновые пары, а некоторые пигменты, используемые в декоративных бумагах, металлосодержащие и опасные. Крупные производители теперь смягчают эти риски:
- Переход на водорастворимые фенольные смолы, снижая токсичные выбросы.
- Обновление меламиновых формул для практически полного устранения спиртосодержащих побочных продуктов.
- Установка наполненных колонок-скрабберов для улавливания частиц.
- Сжигание бумажных и ламинатных отходов в котлах для минимизации свалок.
- Постепенное устранение металлосодержащих пигментов для дальнейшего снижения экологического воздействия.
Хотя декоративный ламинат сам по себе не перерабатываем, некоторые компании перерабатывают использованные листы в новые наборы образцов для распределения.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Электролитическое полирование против пассивации: выбор правильной отделки нержавеющей стали
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Окрашивание 3D-печатных деталей восковыми мелками: новаторская техника постобработки