



Контактные линзы: история, материалы и будущие инновации
Основы
Контактные линзы — тонкие, прозрачные устройства, помещаемые непосредственно на роговицу для коррекции рефракционных ошибок или изменения цвета глаз. Они плавают на слезной пленке, обеспечивая стабильную оптическую поверхность. Для определенных нарушений зрения контактные линзы могут обеспечивать лучшую остроту зрения, чем очки. Помимо коррекции зрения, многие пользователи выбирают линзы для косметических преимуществ или свободы при физической активности. Рынок доминируют три основные категории: мягкие, жесткие (газопроницаемые) и гибридные линзы, каждая балансирующая комфорт, долговечность и кислородопроницаемость. Типичные дневные линзы снимают ночью для чистки, в то время как ночной носовой и одноразовые дневные варианты расширяют удобство пользователя.
История
Первую контактную линзу изготовил немецкий физиолог Адольф Фик в 1887 году. Линза Фика была стеклянной и классифицировалась как склеральная, потому что покрывала белую часть глаза. К 1912 оптик Карл Цейсс представил стеклянную роговичную линзу, накладываемую на роговицу. В 1938 ученые Обриг и Мюллер открыли пластиковую склеральную линзу из оргстекла, более легкую и удобную, чем стекло. Кевин Туи последовал в 1948 с первой пластиковой роговичной линзой, изначально 10,5 мм в диаметре; к 1954 он уменьшил до 9,5 мм для лучшей носовой. В это время Bausch & Lomb разработали кератометр, устранив необходимость в слепках глазного яблока.
Мягкие контактные линзы появились в начале 1950-х, когда чешские химики в Техническом университете в Праге обнаружили гидрофильный гидрогель (пХЕМА), подходящий для имплантов в глаз. Отто Вихтерле, ключевая фигура, уточнил материал дома, произведя 5500 тестовых линз в 1961 году. Прорыв привлек внимание Bausch & Lomb, приведя к запуску Softlens в 1971 году. Только в тот год продали 100 000 пар, устанавливая мягкие линзы как массовый выбор.
Сырье
Контактные линзы изготавливают из полимерных пластиков. Жесткие линзы обычно делают из полиметилметакрилата (ПММА). Мягкие линзы используют гидрофильные полимеры, такие как полигидроксиэтилметакрилат (пХЕМА), которые впитывают воду, сохраняя оптическую ясность. Производители постоянно уточняют эти материалы, и конкретные формулы варьируются по брендам.
Процесс производства
Производство линз начинается с формовки пластиковой заготовки в требуемые кривизны. Сначала формируют две основные кривизны: центральную переднюю кривизну (ЦПК), определяющую рефракционную силу, и центральную заднюю кривизну (ЦЗК), соответствующую глазу. Линза считается полуготовой после формирования этих кривизн; она становится готовой после добавления периферических и промежуточных кривизн и определения края.
Метод литья
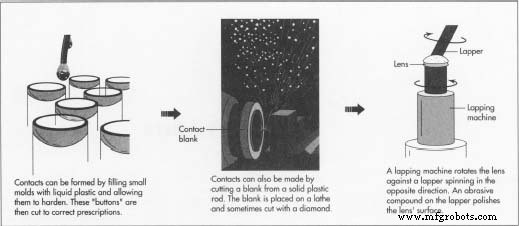
- Ранние пражские линзы использовали центрифужное литье: жидкий полимер вливали в вращающиеся формы, где центрифугальная сила формировала внутреннюю кривизну. Техника заложила основу для современного массового производства.
- Инъекционное литье теперь доминирует: расплавленный полимер вдавливают в прессованную форму, затем охлаждают. Линзу можно полностью отшлифовать компьютерно-контролируемой обработкой, устраняя потребность в токарной резке.
- Иллюстрации центрифужного и инъекционного литья:

Токарный процесс
- Альтернативно, пластиковую заготовку сначала вырезают из стержня или листа. Заготовку монтируют на стальную кнопку с воском и вращают на токарном станке. Алюминиевая или лазерная резьба вырезает ЦЗК с точной глубиной.
- Заготовку затем лаппируют: она трутся против вращающегося абразивного диска, соответствующего ЦЗК, полируя поверхность, пока фигура-восемь движение обеспечивает равномерность.
- После лаппирования линзу монтируют на арборе, чей кончик отшлифован под ЦЗК. Токарный станок затем создает выпуклые срезы для ЦПК, за которыми следует финальная полировка обеих сторон. Линза теперь полуготовая.
Финишная обработка
- Дополнительные мелкие срезы создают периферические передние/задние и промежуточные кривизны, определяющие край линзы. Их шлифуют наждачной бумагой или бритвенными лезвиями. Диаметр линзы также может быть обрезан на этом этапе.
Контроль качества
- Каждый этап производства проходит тщательную инспекцию. Линзы исследуют под увеличением на дефекты и измеряют системой теневого графика, проецирующей увеличенную силуэт на калиброванный экран. Любые аномалии формы появляются как искажения тени, позволяя автоматизированным коррекциям.
Упаковка
- После прохождения инспекции линзы стерилизуют кипячением в солеводном растворе для смягчения материала. Их затем герметизируют в стеклянные флаконы, наполненные физраствором, который гидратирует гидрофильные линзы до комфортной, слезоподобной консистенции. Флакон закупоривают резиновой или металлической пробкой для поддержания стерильности.
Будущее
Исследования новых полимеров продолжают расширять границы комфорта, долговечности и кислородопроницаемости. Силоксан — кремнево-кислородное соединение — показал потенциал пропускать до 25 раз больше кислорода к роговице, чем обычные мягкие линзы. Проблемы вроде липидного загрязнения и плохой смачиваемости решаются фторированием и добавлением поверхностно-активных веществ, становящихся водопоглощающими после погружения в физраствор. Эти достижения могут позволить ночным линзам оставаться безопасными и комфортными на недели.
Инновации также таргетируют склеральные линзы, которые опираются на склеру и сводится над роговицей, создавая резервуар искусственных слез для поврежденных роговиц. Новые материалы стремятся увеличить кислородопроницаемость и уменьшить накопление мусора, потенциально предлагая нехирургическое облегчение для пациентов с тяжелыми роговичными заболеваниями.
Даже космические эксперименты — такие как на борту NASA Space Shuttle Endeavour — исследовали влияние микрогравитации на полимеризацию, обещая материалы, отталкивающие мусор и улучшающие кислородный транспорт. Хотя все еще экспериментальны, такие исследования намекают на будущее, где контактные линзы могут производиться на орбите, используя условия, недоступные традиционным лабораториям.
Производственный процесс
- Принцип 3S цвета: Оттенок, Стабильность, Безопасность в красках, красителях и травяных экстрактах
- Как цвет формирует каждую отрасль: от текстиля к пище
- Надежность как совершенство: Овладение человеческой стороной для трансформационного успеха
- Micro Med Machining: точность выше стандартов швейцарских токарных станков
- Миллрайты: ключевые роли, обязанности и их ценность в Канаде
- Роль риггера: ключевые обязанности и навыки
- Роль планировщика технического обслуживания: оптимизация операций и обеспечение надежности
- Ключевые критерии выбора производителя печатных плат
- Траннионы: ключ к устойчивости и прочности конструкций
- Чакинг-токарные станки: редкий высокопроизводительный инструмент для OEM автопрома