



Ковры: путешествие через историю, материалы и современное производство
Предыстория
Ковер — в отличие от дорожки — это постоянное текстильное покрытие, укладываемое от стены к стене. В ранних жилищах полы устилали шкурами животных, травой или тростниковыми ковриками. С распространением пряжи хлопка и шерсти тканые коврики из этих волокон в значительной степени вытеснили более ранние материалы. К 3000 г. до н. е. египтяне шили яркие шерстяные ткани на льняное основание и укладывали их на полы.
Кочевники были пионерами в ткачестве ковров. Их толстые, переносимые ковры укладывали на песок в шатрах. Ранние станки были простыми: два вилочковатых ветвя с перекладиной держали основание, а деревянный брус уплотнял уток. Ковер из Пазыrykского кургана в Алтайских горах — самый ранний ручной ковер, датированный 500 г. до н. е.
Ткачество ковров достигло расцвета в Турции, Иране, Индии и Китае, где мастера использовали хлопок, лен или коноплю в качестве основы и плели шерстяные или шелковые ворса. Узел завязывали на ворсовой нити, затем уплотняли в плотный ряд. Некоторые из лучших ручных ковров содержат до 2400 узлов на квадратный дюйм (372 узла на см²). Натуральные крапинки — рубианка, индиго, гениста, василек, охра — дарили коврам сияние; Alaun иногда добавляли для фиксации цвета, а некоторые ткачи вплетали золото или драгоценные камни.
В Европе веками импортировали готовые ковры с Ближнего Востока, но местное производство началось с маврских ткачей, привезенных во Францию около 1300 г. К 1600 году процветали цеха в Обуссоне и Савоннери. Англия последовала примеру, и к 1700 году Вилтон и Аксминстер стали чартерными центрами ковроткачества. Ранние европейские техники включали «брюссельскую ткацкую технику» неподстриженных петель и метод Вилтона со стриженым ворсом. В 1801 Жозеф М. Жаккард представил перфокартовые станки, позволявшие до шести цветов нити за проход; эта техника была адаптирована для ковровых станков в 1825 году.
Первая американская ковровая фабрика была основана Уильямом Спрейгом в Филадельфии в 1791 г. Его англо-вдохновленные станки производили 27-дюймовые (69 см) дорожки, которые можно было сшивать в более крупные ковры. К 1800 году в день можно было сделать 7–9 м ковра. Эрастус Бигелоу открыл фабрику в 1825 в Клинтоне, Массачусетс, и изобрел механический станок в 1839 году, удвоив производство. Он также создал первый широкополотняный станок в 1877 году. Со временем механические станки эволюционировали до производства 82 м высококачественного ковра в день.
В начале XX века производство ковров пережило революцию в Дальтоне, Джорджия, благодаря предпринимателю Кэтрин Эванс Уайтнер. Тафтинг — продыривание нити в основание для создания петель — позволил быстрое производство. Фабрики Дальтона сначала производили наволочки, затем тафтованные ковры, используя дешевый хлопок, а позже переключились на синтетические нити. Сегодня ковры составляют 72 % всех напольных покрытий, тафтованные ковры — 91,5 % производства; Дальтон поставляет более 70 % мировых ковров.
Сырье
Готовый ковер состоит из окрашенных ворсовых нитей, зашитых в первичное основание, вторичного основания для прочности, клея и обычно подложки для комфорта.
77 % ворсовых нитей — синтетические полимеры; остальное — шерсть, зарезервированная для высококлассных тканых ковров. Распространенные синтетики: нейлон (66 % всех ковров), акрил (15 %), полиэстер (менее 15 %), полипропилен (менее 5 %). Ворсовые нити окрашивают органическими красителями или, иногда, органиометаллическими комплексами.
Оба основания преимущественно тканые или нетканые из полипропилена; некоторые вторичные основания все еще используют джут. Клеи — почти всегда синтетический каучуковый латекс. Наиболее распространенная подложка — ребондный уретан, также используются полиуретан, винил, конская шерсть или джут. Часто добавляют пластиковый верхний слой для защиты поверхности.
Процесс производства
Поскольку тафтинг доминирует в американском производстве ковров, этот раздел фокусируется на этом методе.
Подготовка нити
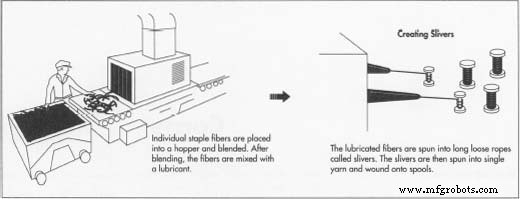
- Синтетическая нить поступает в виде стапловолокна (средняя длина 18 см) или непрерывного филамента. Стапловолокно смешивают в бункере, расчесывают в слайвер, прядут в одни нити, затем скручивают в двухнитевую пряжу, подходящую для тафтинга. Нить парят, термофиксируют при 132–138 °C, охлаждают, навивают на бубины и доставляют на тафтинговые станки.
Окраска нити
- Нить может окрашиваться до или после тафтинга. Типичные методы: погружение 227–455 кг волокна в прессованные ванны или непрерывное прохождение через красильную ванну. Альтернативные техники используют печатные валики или вязание нити на форме для селективной окраски. Вся окрашенная нить парится, моется и сушится.
Тафтинг ковра
- Нить из кределя подается через нейлоновую трубку к тафтинговой игле. Игла пронзает основание, проталкивая нить в петлю. Датчики контролируют глубину иглы для установки высоты петли. Петлевик удерживает петлю, пока игла отходит; основание сдвигается вперед, и игла повторяет цикл. Для стриженого ворса нож на петлевике подстригает петлю. Современные станки работают до 1200 игл на ширину 12 футов, стелея сотни рядов в минуту. Один станок может производить несколько сотен квадратных ярдов ковра в день.
Окраска тафтованного ковра
- Для сплошных цветов рулоны ковра сшивают вместе, затем погружают в нагрету ванну с красителями и химикатами до четырех часов. Излишки красителя смывают, ковер парят, сушат и навивают на рулон.
- Печатные ковры производятся пропусканием белого ковра под серией экранов. Краска проталкивается раклем через экран, ковер продвигается на 36 дюймов к следующему экрану для нового цвета. До восьми цветов можно нанести последовательно.
- Альтернативно, тисненные валики наносят цвет через рельефные узоры, один валик на цвет. После окраски ковер парят, моют, сушат и навивают для финишного отдела.
Финишная обработка ковра
- Края окрашенного ковра сшивают в бесконечный пояс, затем наносят латекс на изнаночную сторону. Вторичное основание также получает латексное покрытие. Оба слоя подают на мариажный вал, образуя герметичный сэндвич. Ковер затем выдерживают в печи.
- После выдержки ковер парят, щетчат, пылесосят и подстригают, удаляя выступающие пузлики. Его навивают в рулоны длиной 120 футов (37 м), упаковывают в прочный полиэтилен и отправляют на склады или в розницу.
Контроль качества
Каждый тафтованный ковер проходит инспекцию на отсутствие пузликов. Техник перетафтует дыры одноглазной пистолетом. Проверяются размеры ковра, высота ворса и статический потенциал.
Тестирование на горючесть требуется в большинстве штатов. Образец 9×9 дюймов (23×23 см) помещают на стальную пластину с 8-дюймовым отверстием. Поджигают таблетку гексамина; если обуглившаяся зона не достигает окружности отверстия в семи из восьми испытаний, ковер проходит.
Износостойкость измеряют 20 000–50 000 оборотами стального шара с резиновыми шипами. Хороший ковер после теста должен выглядеть как новый.
Цветостойкость оценивают воздействием имитированного солнечного света и оценкой потери цвета после заданного времени экспозиции.
Плотность ворса определяют извлечением синтетической нити, растворением в растворителе, сушкой и взвешиванием остатка для подтверждения соответствия заданной массе на единицу площади. Нейлон обычно растворяют в соляной кислоте и сушат при 77 °F (25 °C).
Прочность основания тестируют растяжением первичного и вторичного оснований в тисках до разрыва. Силу делиминации измеряют усилием, необходимым для отделения вторичного основания от первичного.
Клиенты также играют роль в поддержании качества: выбор ковров, рассчитанных на ожидаемый трафик, регулярная уборка пылесосом и профессиональная глубокая чистка хотя бы раз в год.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Электролитическое полирование против пассивации: выбор правильной отделки нержавеющей стали
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Цифровые резальные решения для ковровой индустрии — OMNI CNC