



Кларнет: от древних тростников к современному мастерству
История и устройство
Кларнет — это духовое инструмент с одиночным тростиком, существующий в различных размерах, каждый из которых имеет свой диапазон тональности. Хотя существует более десятка современных моделей, в оркестровом и ансамблевом репертуаре доминируют кларнеты в си-бемоль и ля. Бас-кларнет, более крупный и имеющий изогнутый вверх колпак, также является неотъемлемым элементом современных коллективов. Стандартный кларнет состоит из пяти частей: мундштука, барабана (или настройочного гнезда), верхнего (леворучного) колена, нижнего (праворучного) колена и колпака. Тонкий сплющенный тростинковый язык вставляется в мундштук, а музыкант извлекает разные ноты, закрывая и открывая металлические клапаны, которые открывают или закрывают внутренние воздухозаборники.
История
Однотростниковые инструменты, похожие на кларнет, документированы в Египте еще в 3000 г. до н.э. Они распространились по Ближнему Востоку и эволюционировали в различные региональные прототипы, найденные в Испании, Восточной Европе и на Сардинии. В Уэльсе народный инструмент XVIII века, известный как хомпайп или пибгорн — сделанный из кости или бузины — отражал греческие и ближневосточные тростниковые языки. На протяжении Средневековья и вплоть до XVII века эти инструменты были преимущественно народными.
Современная конструкция кларнета восходит к нюрнбергскому мастеру Иоганну Кристофу Деннеру (ок. 1690 г.). Деннер, прославившийся своими блокфлейтами, флейтами, гобоями и фаготами, изготовил ранние кларнеты — название происходит от итальянского уменьешительного «кларино» — которые напоминали блокфлейты с тремя частями и двумя клапанами. Модель с расширяющимся колпаком, возможно созданная сыном Деннера, заложила основы современного силуэта инструмента. К концу 1700-х таких композиторов, как Гендель, Глюк и Телеман, уже писали для кларнета, и к 1800 году инструмент стал появляться в большинстве оркестров.
XIX век принес значительные усовершенствования: клапанная система расширилась с двух до пяти или шести клапанов, улучшив интонационный контроль и динамический диапазон. Концерт для кларнета Моцарта 1791 года раскрыл лирический потенциал инструмента, а виртуозы, гастролировавшие по Европе, вдохновили композиторов, таких как Шпор и Вебер, на создание концертов и камерных произведений. Эксперименты с материалами продолжались: бук явил дорогу серебру, латуни и тропическим породам, таким как кокоболо, а французские мастера ввели черное дерево в середине 1800-х. Африканское черное дерево в конечном итоге стало предпочтительным материалом благодаря своим тембровым качествам и долговечности.
С 1850 года кларнеты сохранили современный размер и форму. Существует две клапанные системы: система Альбера (распространенная в germanоязычных регионах) и система Бёма (стандартная в остальном мире), каждая из которых предлагает уникальные аппликатуры и механические преимущества.
Сырьё
Сегодня большинство корпусов кларнетов вырезают из африканского черного дерева (Dalbergia melanoxylon). Это семейство включает черное кокоболо, мозамбикское эбеновое дерево, граенадилл и восточноафриканское эбеновое дерево. Плотная темная текстура придает инструменту его характерный оттенок. Студенческие кларнеты могут использовать синтетическую смолу, а редкие модели изготавливаются из серебра или латуни. Мундштук изготавливают из эбонита (твердой резины), а клапаны обычно литуют из немецкого серебра (сплава меди, цинка и никеля). Премиальные инструменты могут использовать чистое серебро или позолоченные клапаны. Прокладки состоят из слоев картона, войлока и кожи, а языки вырезают из тростника.
Процесс производства
Подготовка корпуса
- Бревна, заготовленные для производства кларнетов, пилят на длину 3–4 фута (1–1,2 м) и выдерживают, чтобы предотвратить деформацию — либо естественной сушкой, либо в сушильных камерах. Затем их раскалывают и пилят на заготовки, приближенные к готовым верхнему и нижнему коленям, барабану и колпаку.
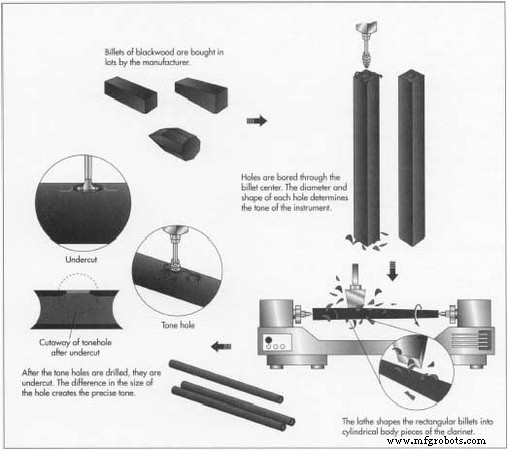
- Заготовки осматривают, затем продевают сквозным отверстием для создания канала кларнета. Диаметр и конусность этого канала критически влияют на качество тембра. После сверления детали точат на токарном станке в гладкие полые цилиндры, повторно выдерживают и точно подгоняют к конечным размерам. Внутренний канал растачивают и полируют; внешняя поверхность покрывают черным красителем.
Пластиковые модели
- Корпуса пластиковых кларнетов изготавливают методом литье под давлением. Гранулы плавится и прессуются в формы, создающие полые цилиндры. Во многих случаях формы настолько точны, что дальнейшее растачивание не требуется, хотя некоторые модели всё равно проходят полировку, как деревянные инструменты.
- И деревянные, и пластиковые детали далее проходят одинаковые этапы.
Сверление тоновых отверстий
- Тоновые отверстия, которые являются основной функцией клапанов, сверлят на разметно-сверлильном станке, который позиционирует каждую деталь под вертикальным сверлом. Диаметры и расстояния между отверстиями строго контролируются для достижения точной интонации. После сверления отверстия подрастачивают и расширяют небольшим инструментом, чтобы создать правильную внутреннюю форму. Также сверлят дополнительные крошечные отверстия для механизмов клапанов.
Изготовление клапанов
- Современные клапаны обычно литуют под давлением из немецкого серебра, производя группы соединенных клапанов как единую деталь. Некоторые мастера штампуют отдельные клапаны и паяют их вместе. Готовые клапаны полируют — дешевые модели могут проходить барабанную полировку, а высококлассные инструменты — ручную шлифовку. По желанию наносят посеребрение или позолоту для премиальных моделей.
- Клапаны оснащают прокладками из слоев картона, войлока и кожи, которые глушат звук тонового отверстия при закрытии.
- Тонкие стальные пружины устанавливают для обеспечения правильного действия клапанов.
Монтаж клапанов
- Клапаны крепят на стойки (короткие опоры), которые сверлены и нарезаны под резьбу. Игольчатые пружины вставляют в стойки, а клапаны прикрепляют нержавеющими шарнирными стержнями. Сборщики используют тонкие инструменты для регулировки натяжения пружин и проверки герметичности закрытия тоновых отверстий.
Финишная обработка
- Стыки обкладывают пробкой и воском для плавного сборки. Декоративные металлические кольца крепят к концам барабана и нижнего колена; на барабане может быть тиснено имя мастера. Эбонитовый мундштук устанавливают, и инструмент готов к первой проверочной игре.
Контроль качества
После сборки квалифицированный техник осматривает кларнет на визуальные дефекты, проверяет действие клапанов и играет на инструменте для оценки тембра, интонации и отзывчивости. Нота ля кларнета должна соответствовать 440 Гц; все остальные высоты должны соотноситься соответственно. Электронные тюнеры помогают в точной настройке; коррекции, такие как повторное растачивание или заполнение шеллаком, исправляют завышенные или заниженные ноты. Дерево не должно иметь трещин, а клапаны должны двигаться плавно, без лишнего шума. Хорошо сделанный кларнет должен служить надежно десятилетиями.
Будущее
Производство кларнетов остается ремеслом, доминируемым опытными мастерами, при этом большинство дизайнерских инноваций датируются веком назад. Одна развивающаяся область — производство языков: качественные языки традиционно изготавливают из французского тростника, но калифорнийский дикий тростник и новые синтетические материалы набирают популярность. По мере истощения природных запасов тростника синтетические языки — предлагающие стабильность и долговечность — могут стать нормой для многих музыкантов.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Волоконно-лазерная маркировка: точность, скорость и универсальность для современных отраслей
- Электролитическое полирование против пассивации: выбор правильной отделки нержавеющей стали
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности