



Проверенные техники пайки PCB: предотвращение коротких замыканий и дефектов
Ваш проект на PCB не работает? Частая причина — короткое замыкание от избытка припоя. Даже эксперты сталкиваются с проблемами пайки. В этой статье: методы пайки, инструменты, советы, типичные дефекты (ручной и машинный монтаж) и способы их устранения.
Видео-гайд: https://youtu.be/yzkS-6yy7PA
Методы пайки PCB
1.1 Что такое пайка PCB?
Монтаж компонентов на плату с помощью припоя. Припой плавится (температура ниже, чем у компонентов и платы) и фиксирует детали. Синоним — soldering. Применяется в сантехнике, бытовой электронике, проектах. Качество пайки определяет работоспособность схемы. Нужны: плата, паяльник, припой, флюс. На фото — процесс пайки.
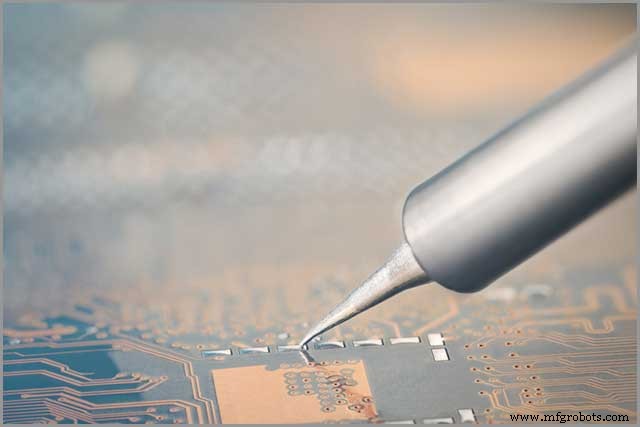
1.2 Типы пайки
Два основных класса: твердая (hard) и мягкая (soft) пайка. Твердая делится на пайку серебром и паяку (brazing).
1.2.1 Твердая пайка (Hard Soldering)
Соединение металлов твердым припоем, заполняющим зазоры при высокой температуре (>450°C / 840°F). Зазор заполняет наплавка.
1.2.2 Пайка серебром (Silver Soldering)
Наплавка на основе серебряного сплава. Чистый метод для мелких деталей, инструментов, обслуживания. Не для зазоров — используйте другой флюс.
1.2.3 Паяка (Braze Welding / Brazing)
Жидкая наплавка (латунь) проникает в шов, затвердевает — прочное соединение за счет атомной диффузии. Надежный контакт.
1.2.4 Мягкая пайка (Soft Soldering)
Для миниатюрных компонентов с низкой температурой плавления. Температура наплавки ≥ 400°C (752°F). Источник тепла — газовая горелка. Основной метод в электронике.
Инструменты и советы для качественной пайки
2.1 Необходимые инструменты
2.1.1 Паяльник (Soldering Iron)
Главный инструмент — источник тепла. Для электроники: 15–30 Вт. Для толстых проводов — 40+ Вт. Термостатируемые станции лучше. Форма: паяльник (стержень) vs паяльная pistолет (пистолет) — у пистолета выше мощность, ток проходит через совечку.
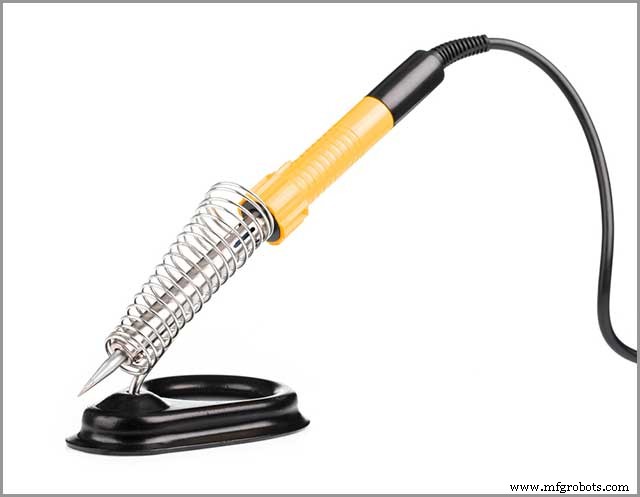
Паяльник на стойке
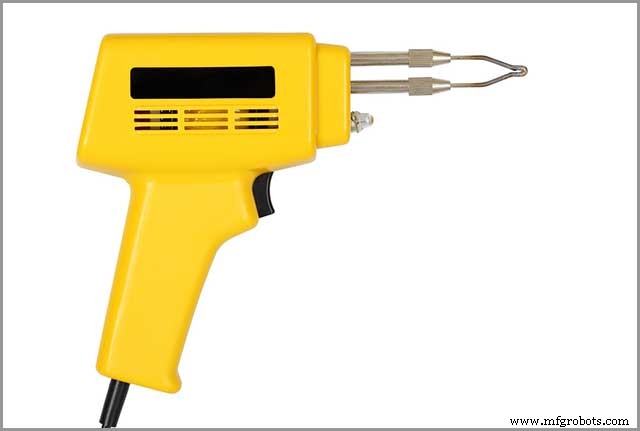
Паяльный пистолет
2.1.2 Пайковый флюс и паста (Soldering Flux & Paste)
Паста содержит флюс. Наносится на площадки для выводов микросхем (BGA, QFP). Флюс: 1) удаляет оксиды, 2) защищает от окисления при нагреве, 3) улучшает смачиваемость припоя.
Пайковая паста
2.1.3 Проволока припоя и обкусики (Solder Wire & Stripper)
Проволока — наплавка (Sn/Pb или бессвинцовая). Низкая температура плавления. Обкусики для подготовки проводов.
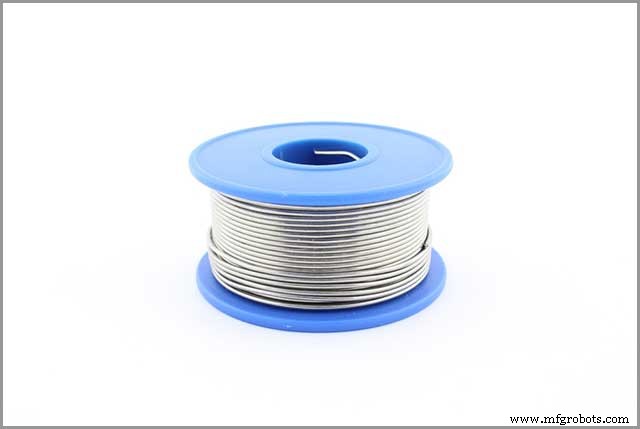
Катушка припоя
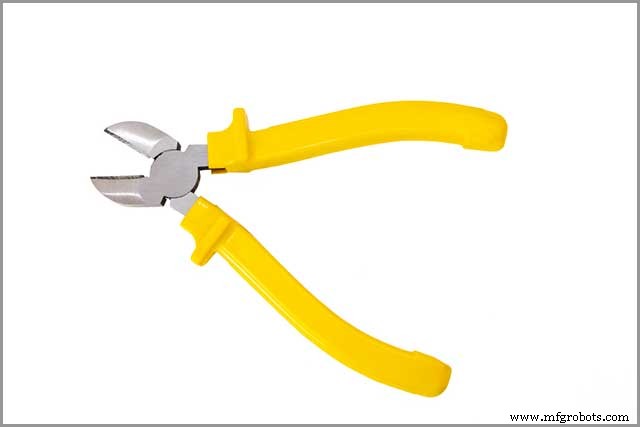
Обкусики
2.2 Советы для избежания дефектов
- Теплоотводы (heat sinks) для чувствительных компонентов (IC, транзисторы).
- Чистая совечка — лучшая теплопроводность, качественный шов. Чистите влажной губкой.
- Проверка каждого шва сразу после пайки — экономит время на отладке.
- Порядок пайки: сначала мелкие (диоды, резисторы, перемычки), потом крупные (транзисторы, конденсаторы). Чувствительные (MOSFET, CMOS, MCU, IC) — в самом конце.
- Вентиляция! Дымы припоя токсичны. Работайте в проветриваемом помещении.
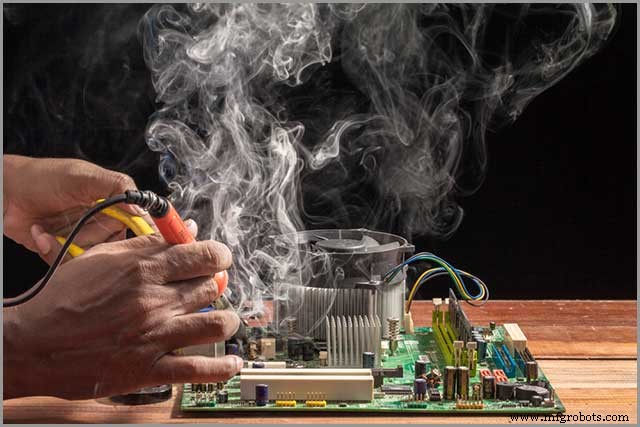
Дым при пайке
Частые проблемы пайки
Проблемы растут из ошибок проектирования или производства. Есть решения.
3.1 Дефекты ручной пайки (6 типов)
- Дерганый шов (Disturbed / Cold Joint): припой сдвинулся при застывании. Поверхность кристаллистая, матовая, шероховатая.
- Холодной шов (Cold Joint): припой не расплавился полностью. Плохой контакт, со временем трещины.
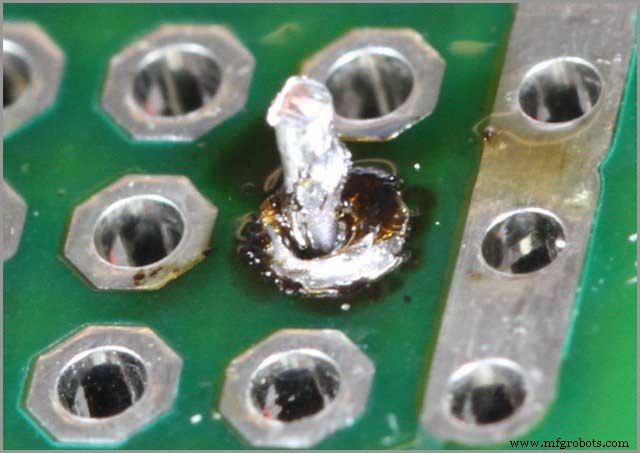
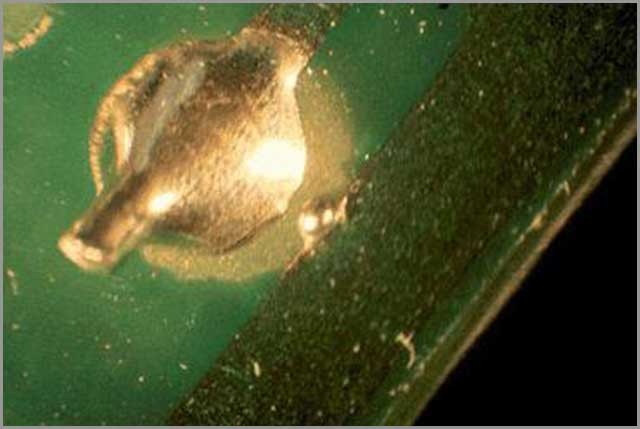
- Перегретный шов (Overheated Joint): припой не разтекается, сгорел флюс. Сложно чинить.
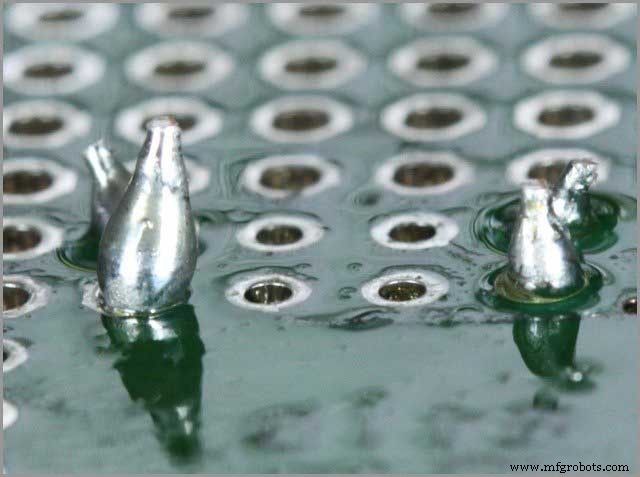
- Недостаточное смачивание (Insufficient Wetting): припой смачивает вывод, но не площадку. Недогрев площадки/вывода.
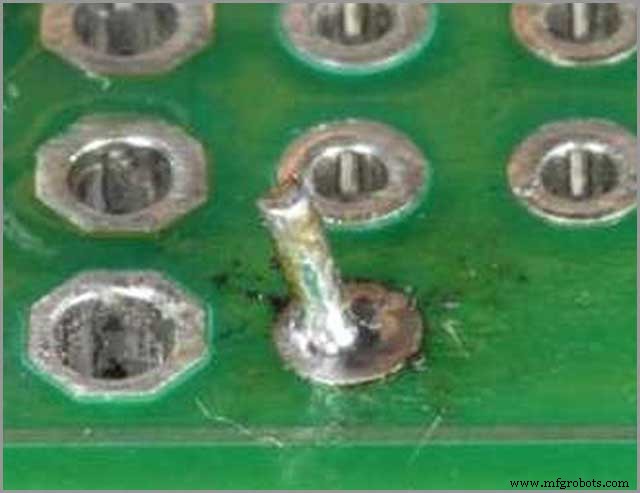
- Недобор припоя (Starved Solder): мало припоя → слабый шов, трещины под нагрузкой.
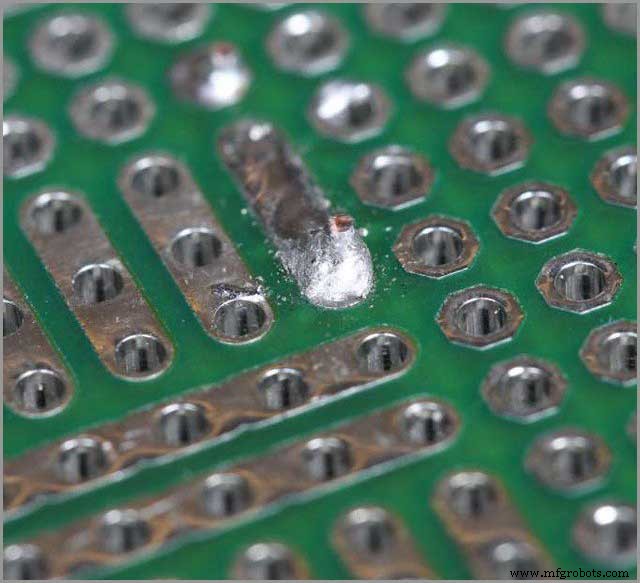
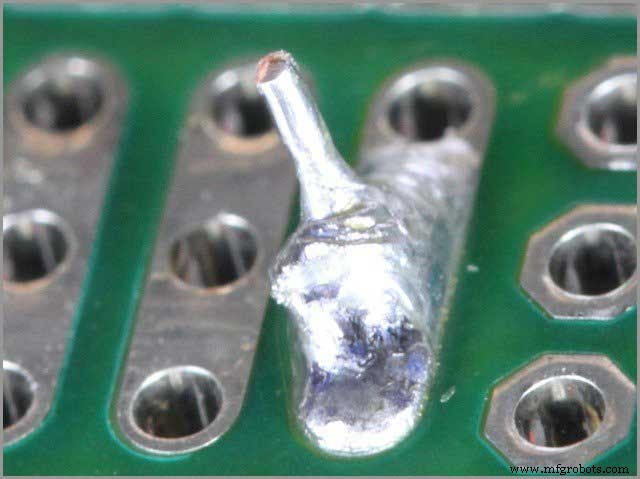
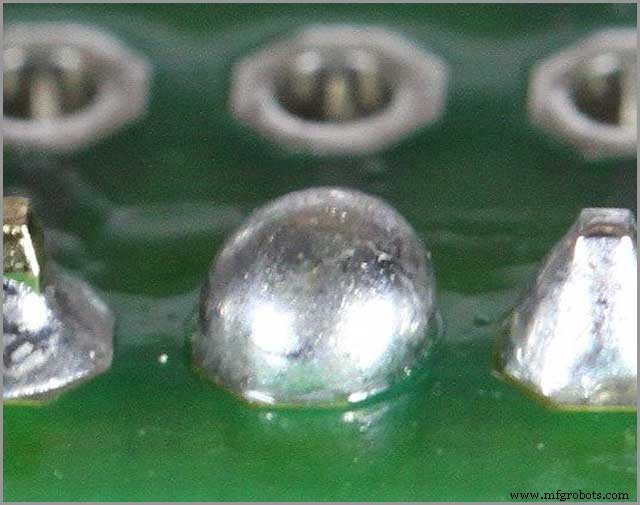
- Избыток припоя (Too Much Solder): шов выпуклый, риск непромокания площадки/вывода. Идеальная форма — вогнутая (concave).
3.2 Дефекты машинной пайки (производственные, 4 типа)
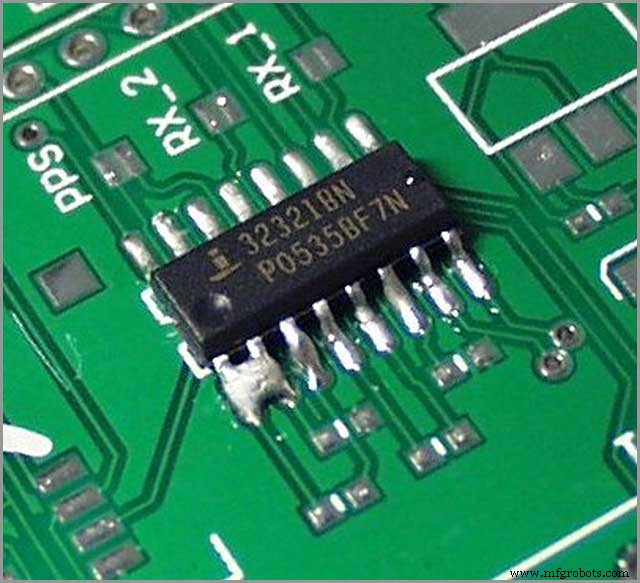
- Мосток (Solder Bridge): два шва соединились → короткое замыкание.
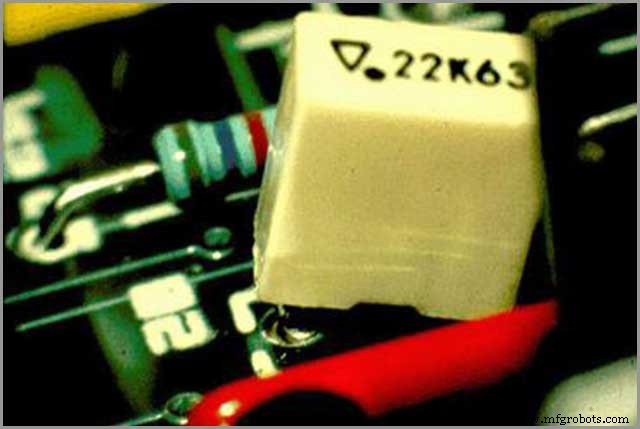
- Поднятые компоненты (Lifted Components): при волновой пайке детали отрываются от платы.
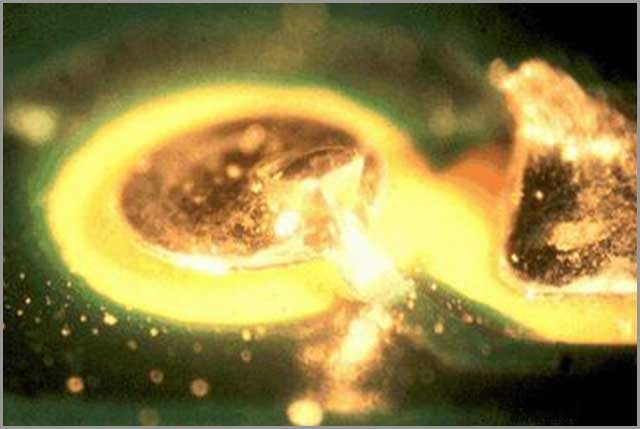
- Поднятые площадки (Lifted Pads): при депанелировании/демонтаже площадки отслаиваются от субстрата.
- Пайные шарики (Solder Balls): микрокапли припоя прилипают к плате при волновой пайке.
Методы устранения дефектов
- Дерганый шов: переплавить, дать остыть без вибраций.
- Холодной шов: нагреть до текучести припоя.
- Перегретный шов: очистить зубной щеткой + изопропиловый спирт (удалить сгоревший флюс).
- Недостаточное смачивание: приложить совечку к шву до текучести — припой покроет площадку.
- Недобор припоя: долить припой после перегрева.
- Избыток припоя / Мостки: удалить горячей совечкой, паяльной лентой (wick) или присосом (solder sucker).
- Профилактика поднятых компонентов: жесткая плата, не гнущаяся под весом деталей.
- Ремонт поднятой площадки: припаять вывод к целой медной трассе рядом.
- Профилактика пайных шариков: не завышать температуру в волновой печи; при появлении — переплавить.
Заключение
Мы рассмотрели методы, инструменты, советы, дефекты и их лечение. Главная цель — научить избегать проблем еще до их появления. Остались вопросы? Пишите на ADMIN@MFGROBOTS.COM — команда WellPCB поможет.
Промышленные технологии
- MIG-варик: что это такое и как освоить процесс
- Понимание дуговой сварки: виды, принцип работы и ключевые преимущества
- Распылительная сварка: Процесс, техники и безопасность
- Сварочные дымовые газы: Опасности и эффективные стратегии снижения
- Освоение сварки титана: Проверенные процессы и техники
- Сварка электродом (Stick): оборудование, процесс и пошаговое руководство
- Пористость в сварке: причины, обнаружение и методы предотвращения
- Понимание брызг при сварке: причины и эффективные методы уменьшения
- Устранение ошибок и повышение качества производства через эффективную SQM
- Сократите простои, повысьте производительность: проверенные стратегии