



Быстрое и безопасное титановое машинирование для авиации с инструментами Walter Xpress
Walter улучшает обработку титана специальными инструментами
Тюбингенский специалист Walter Xpress ассортимент для авиационной отрасли сделан под измерить для точных требований авиационной отрасли. В частности, их цельные твердые сплавные инструменты с клиент-специфическими размерами доступны для поставки в течение двух до максимума трех недель. Инновационное новое покрытие инструмента и технологий инструмента обеспечивают, что срок службы инструмента более чем удваивается в некоторых случаях.
В авиационной отрасли вещи делаются немного иначе по сравнению с другими секторами. Вес играет ключевую роль, и каждый грамм меньше считается. В конечном итоге вес продукта определяет его рентабельность, а не цены деталей и компонентов. Неудивительно, что титан наслаждает значительным ростом и популярностью в этом секторе. Это особенно верно для структурных компонентов, для которых также важна высокая прочность. Типичные примеры — двери и окружающие рамы дверей, опоры шасси, стойки шасси или треки посадочных клаппонов. Титан также коррозийно- и термостойкий.
Однако производители самолетов гражданской авиации в частности находят себя всё более подверженными давлению серийного производителя, как это знакомо, например, от автомобильной отрасли. До сих пор Boeing, Airbus и в меньшей степени Bombardier в основном делили рынок между собой. Тем временем новые конкуренты из Китая и России готовятся войти на рынок. Давление на производство стать максимально рентабельным поэтому растёт. Walter делает важный вклад в этом отношении с ассортиментом Xpress Aerospace.
Дальнейшее развитие систем инструментов
Вызов: Титан труднее обрабатывать, чем алюминий, который в основном использовался до сих пор. Его высокая химическая реактивность приводит к слиянию стружки на режущем крае во время обработки. Плохая теплопроводность материала позволяет температурам на режущем крае значительно возрастать. Полученная стружка часто крайне вязкая и абразивная. Минимальный модуль упругости легко приводит к изгибу заготовки. Вместе с затвердеванием материала в краевой зоне это сокращает жизнь режущего края даже на низких скоростях резания.
Стоимость инструментов также значительно зависит от требований, предъявляемых к компоненту и материалу, а также от процесса. Уменьшение толщины стенки может заставить детали стать крайне нестабильными, таким образом важный фокус — стабильность станка и закрепления. Использование правильной стратегии СОЖ также имеет значительное влияние на срок службы инструмента. Walter постоянно развивает свои системы инструментов с целью сокращения времени обработки. Твердосплавные субстраты, новые технологии покрытий и макро- и микро-геометрии режущих инструментов играют здесь важную роль. Стратегия обработки может, однако, также быть дальше оптимизирована в сотрудничестве со специалистами CAD/CAM.
Всё это делает высокопроизводительное резание (HPC) и высокодинамическое резание (HDC) для чистовой и черновой обработки титана возможными сегодня. Динамическое фрезерование с Walter Prototype Ti38 Z6-10 и инновационным новым покрытием позволяет достигать скоростей резания до 140 м/мин. Многозубые решения с до 10 зубов позволяют увеличить подачу до 50 процентов при низких ширинах контакта. Эти цельные твердосплавные решения инструментов в конечном счете могут достичь увеличения скорости удаления металла до 50 процентов в сравнении с конвенциональными решениями.
Покрытие определяет срок службы инструмента
Пример новорazработанных субстратов и технологий покрытий — PVD-базированное покрытие (физическое осаждение из паровой фазы) для цельных твердосплавных инструментов в диапазоне Walter Prototype Ti. Это покрытие существенно увеличивает срок службы инструмента в сравнении с конвенциональным ANC покрытием (нитрид алюминия хрома) — на 100 процентов и более. Это означает, что срок службы инструмента рамы окна из титана 3.7164 с пределом прочности 1250 Н/мм² при получистовой и чистовой обработке с использованием Prototype HPC Ti40 был поднят на 154% от 175 минут до 444 минут. Использование Prototype HDC Ti38 L для чистовой внешней контурной обработки удлинило срок службы инструмента на 116%. Скорость была увеличена на 25% и объем обработки на 23%.
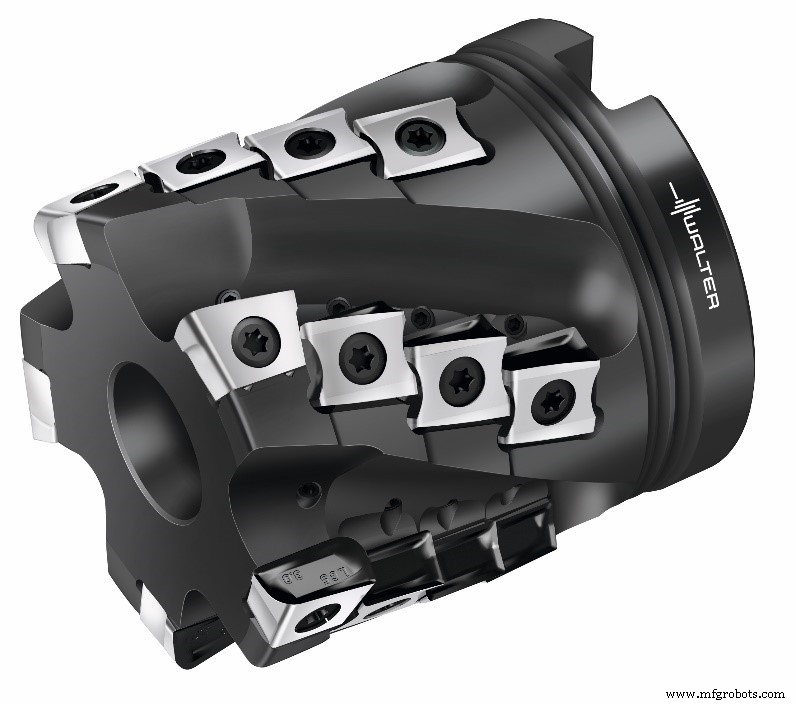
Дальнейшая инновация — CVD технология покрытия для вкладышного режущего материала WSM45X, который используется например для фрезы Walter BLAXX M3255 ежовидной. Покрытие функционирует как теплозащитный щит, облегчая высокие скорости резания до 65 м/мин и удлиняя жизнь режущего края до 130 минут. Это делает возможным удвоить срок службы титановых структурных компонентов, которые обычно делаются с использованием смеси полного пазового фрезерования и подъемного фрезерования на скорости резания 45 м/мин и подаче 0,12 мм. Дальнейшая опция — увеличить скорость резания до 65 м/мин с постоянным сроком службы инструмента около 60 минут. Чистовое фрезерование также может быть выполнено с ПКД (поликристаллический алмаз) режущими краями, которые среди самых твердых известных материалов.
Подходящая стратегия СОЖ должна быть реализована в этом случае, однако, чтобы держать температуру обработки на режущем крае под 600 °C. В общем, режущая жидкость и концентрация охлаждающей среды имеют значительное влияние, особенно на срок службы инструмента. Самое важное — вводить охлаждающую среду максимально непосредственно в рабочую зону. Это облегчается специальными каналами СОЖ в инструментах. Высокодавленное охлаждение до 70 бар — стандарт для новых станков. Специальные инструментальные решения для криогенической обработки идут ещё дальше, работая с жидким диоксидом углерода или азотом, который ещё холоднее.
От поставщика инструментов к технологическому партнеру
Walter считает себя цифровым процессным партнером и поэтому развивает инструменты, которые всё более тесно связаны с приложениями в смысле «компонентных решений». Это требует целую команду специалистов. Подходящие CAD/CAM навыки — ключевое предварительное условие для полной оценки процессов. Walter обслуживает потребности своих клиентов и предлагает инструменты, решения и сервисы на протяжении всего процесса.
Что касается этого развития, Walter разработал проект «Component Solutions» в сотрудничестве с Advanced Manufacturing Research Centre в Шеффилдском университете некоторое время назад. В ходе проекта специальные стратегии обработки были разработаны для всех форм карманов, встречающихся для структурных компонентов, используя CAM-программы, обычно используемые в авиации и авиакосмической отрасли. Этот «инструментальный ящик» позволяет быстро и эффективно вывести подходящий процесс обработки из 3D-модели клиентского компонента.
Высшее качество в кратчайшее время
«Хорошие вещи приходят к тем, кто ждёт» больше не звонит правдой сегодня. Даже высокопроизводительные инструменты с клиент-специфическими специальными размерами подлежат огромному временному давлению. С начала года Walter поэтому предлагает давно установленный сервис Walter Xpress специально для авиакосмического сектора тоже. Xpress инструментальные решения доступны для поставки в течение двух до максимума трех недель. Скорость начинается от процесса заказа самого. Программное решение my.Walter позволяет клиенту спроектировать инструмент онлайн самим или вместе с обученным полевым сервисным сотрудником. С «Walter Online Xpress» клиент получает обязательную котировку включая 2D чертеж и 3D модель по электронной почте в течение максимума одного часа. Сам заказ, который часто является узким местом внутри компании, также значительно ускорен с помощью управления инструментами Walter.
Промышленные технологии
- Безопасное масштабирование операций доставки для быстрого роста
- Электроэрозионная обработка (ЭЭО): механика, принципы и схемы
- Премиальные услуги ЧПУ-обработки и инструментального производства в Портленде, Орегон
- Механическая обработка: определение, процесс и ключевые инструменты
- Оптимизация выбора инструмента и параметров: краеугольный камень превосходства в обработке
- Освоение обработки титана: выбор лучших фрезерных инструментов для суперсплавов
- Передовая обработка титана и ВЖС-сплавов: Оптимизация обрабатываемости, СОЖ и оснастки
- Оптимизация сверления и фрезерования CFRP композитов в авиакосмике
- 7 ключевых покрытий режущих инструментов для высокой производительности ЧПУ
- Современные методы механической обработки: токарная, фрезерная, сверление и альтернативы