



Раскройте высокую производительность: Преимущества высокоскоростных шпинделей для микрообработки
Миниатюрные сверла и концевые фрезы часто страдают от нехватки оборотов шпинделя, приводя к плохой чистоте поверхности, низкой производительности и сломанным режущим инструментам. Вот варианты и рекомендации для решения этой всеобщей проблемы.
Как определяются «миниатюрные» и «микрообработка»?
Официального ответа нет, хотя многие эксперты предлагают, что любое сверло или концевую фрезу меньше 1/8" (3,175 мм) по диаметру можно считать микроинструментом.
Что важнее — эти резаки часто требуют более высоких скоростей шпинделя, чем большинство ЧПУ-станков могут дать — и без них результаты обычно нежелательны.
Рассмотрите рекомендуемые скорости резания для некоторых обычных материалов.
Sandvik Coromant советует наладчикам начинать с 150 м/мин (492 sfm) для аустенитных и дуплексных нержавеющих сталей. Guhring говорит, что 190 м/мин (620 sfm) — хорошая скорость для черновой обработки большинства чугунов. Harvey Tool предлагает 180 м/мин (600 sfm) для низкоуглеродистых сталей и 300 м/мин (1000 sfm) для деформированного алюминия. Другие производители режущего инструмента дают схожие рекомендации.
В первом примере концевой фрезы диаметром 3/16" (4,76 мм) требует скорость шпинделя минимум 10 000 об/мин для достижения правильных рабочих параметров; в последнем — тому же резцу нужно достичь как минимум удвоенных оборотов для выполнения рекомендуемой скорости резания. Ситуация экспоненциально ухудшается по мере уменьшения инструментов. Советник инструментов Iscar, например, рассчитывает более 56 000 об/мин необходимых для фрезы 1/32" (0,79 мм) при обработке легированной стали.
Прежде чем все хватаются за калькуляторы для проверки этих цифр, сообщение ясно: даже высококлассный центр обработки, спроектированный для формообразования или оптической работы, не дотягивает при фрезеровке и сверловке в этом микро-райме, а токарные станки с приводным инструментом и товарное ЧПУ-оборудование отстают еще больше. Этот простой факт физики обработки, больше всего, определяет, когда режущие инструменты считаются миниатюрными, требуя специального внимания.
Хорошая новость: есть легкий способ вылечить блюз недостаточных оборотов шпинделя, вне зависимости от станка, материала или размера резьба. Спидер-хэды (speeder heads), как они известны, спроектированы для увеличения оборотов любого шпинделя станка. Они делают это, обеспечивая максимальную надежность и точность в ЧПУ-сверловке и легкой фрезеровке, особенно в чистовых операциях. Доступно несколько конфигураций, среди них блоки, приводящиеся воздухом или электричеством, через шпиндель СОЖ или внутренней шестеренной передачей, умножающей существующее вращение шпинделя.
Преодоление блюза
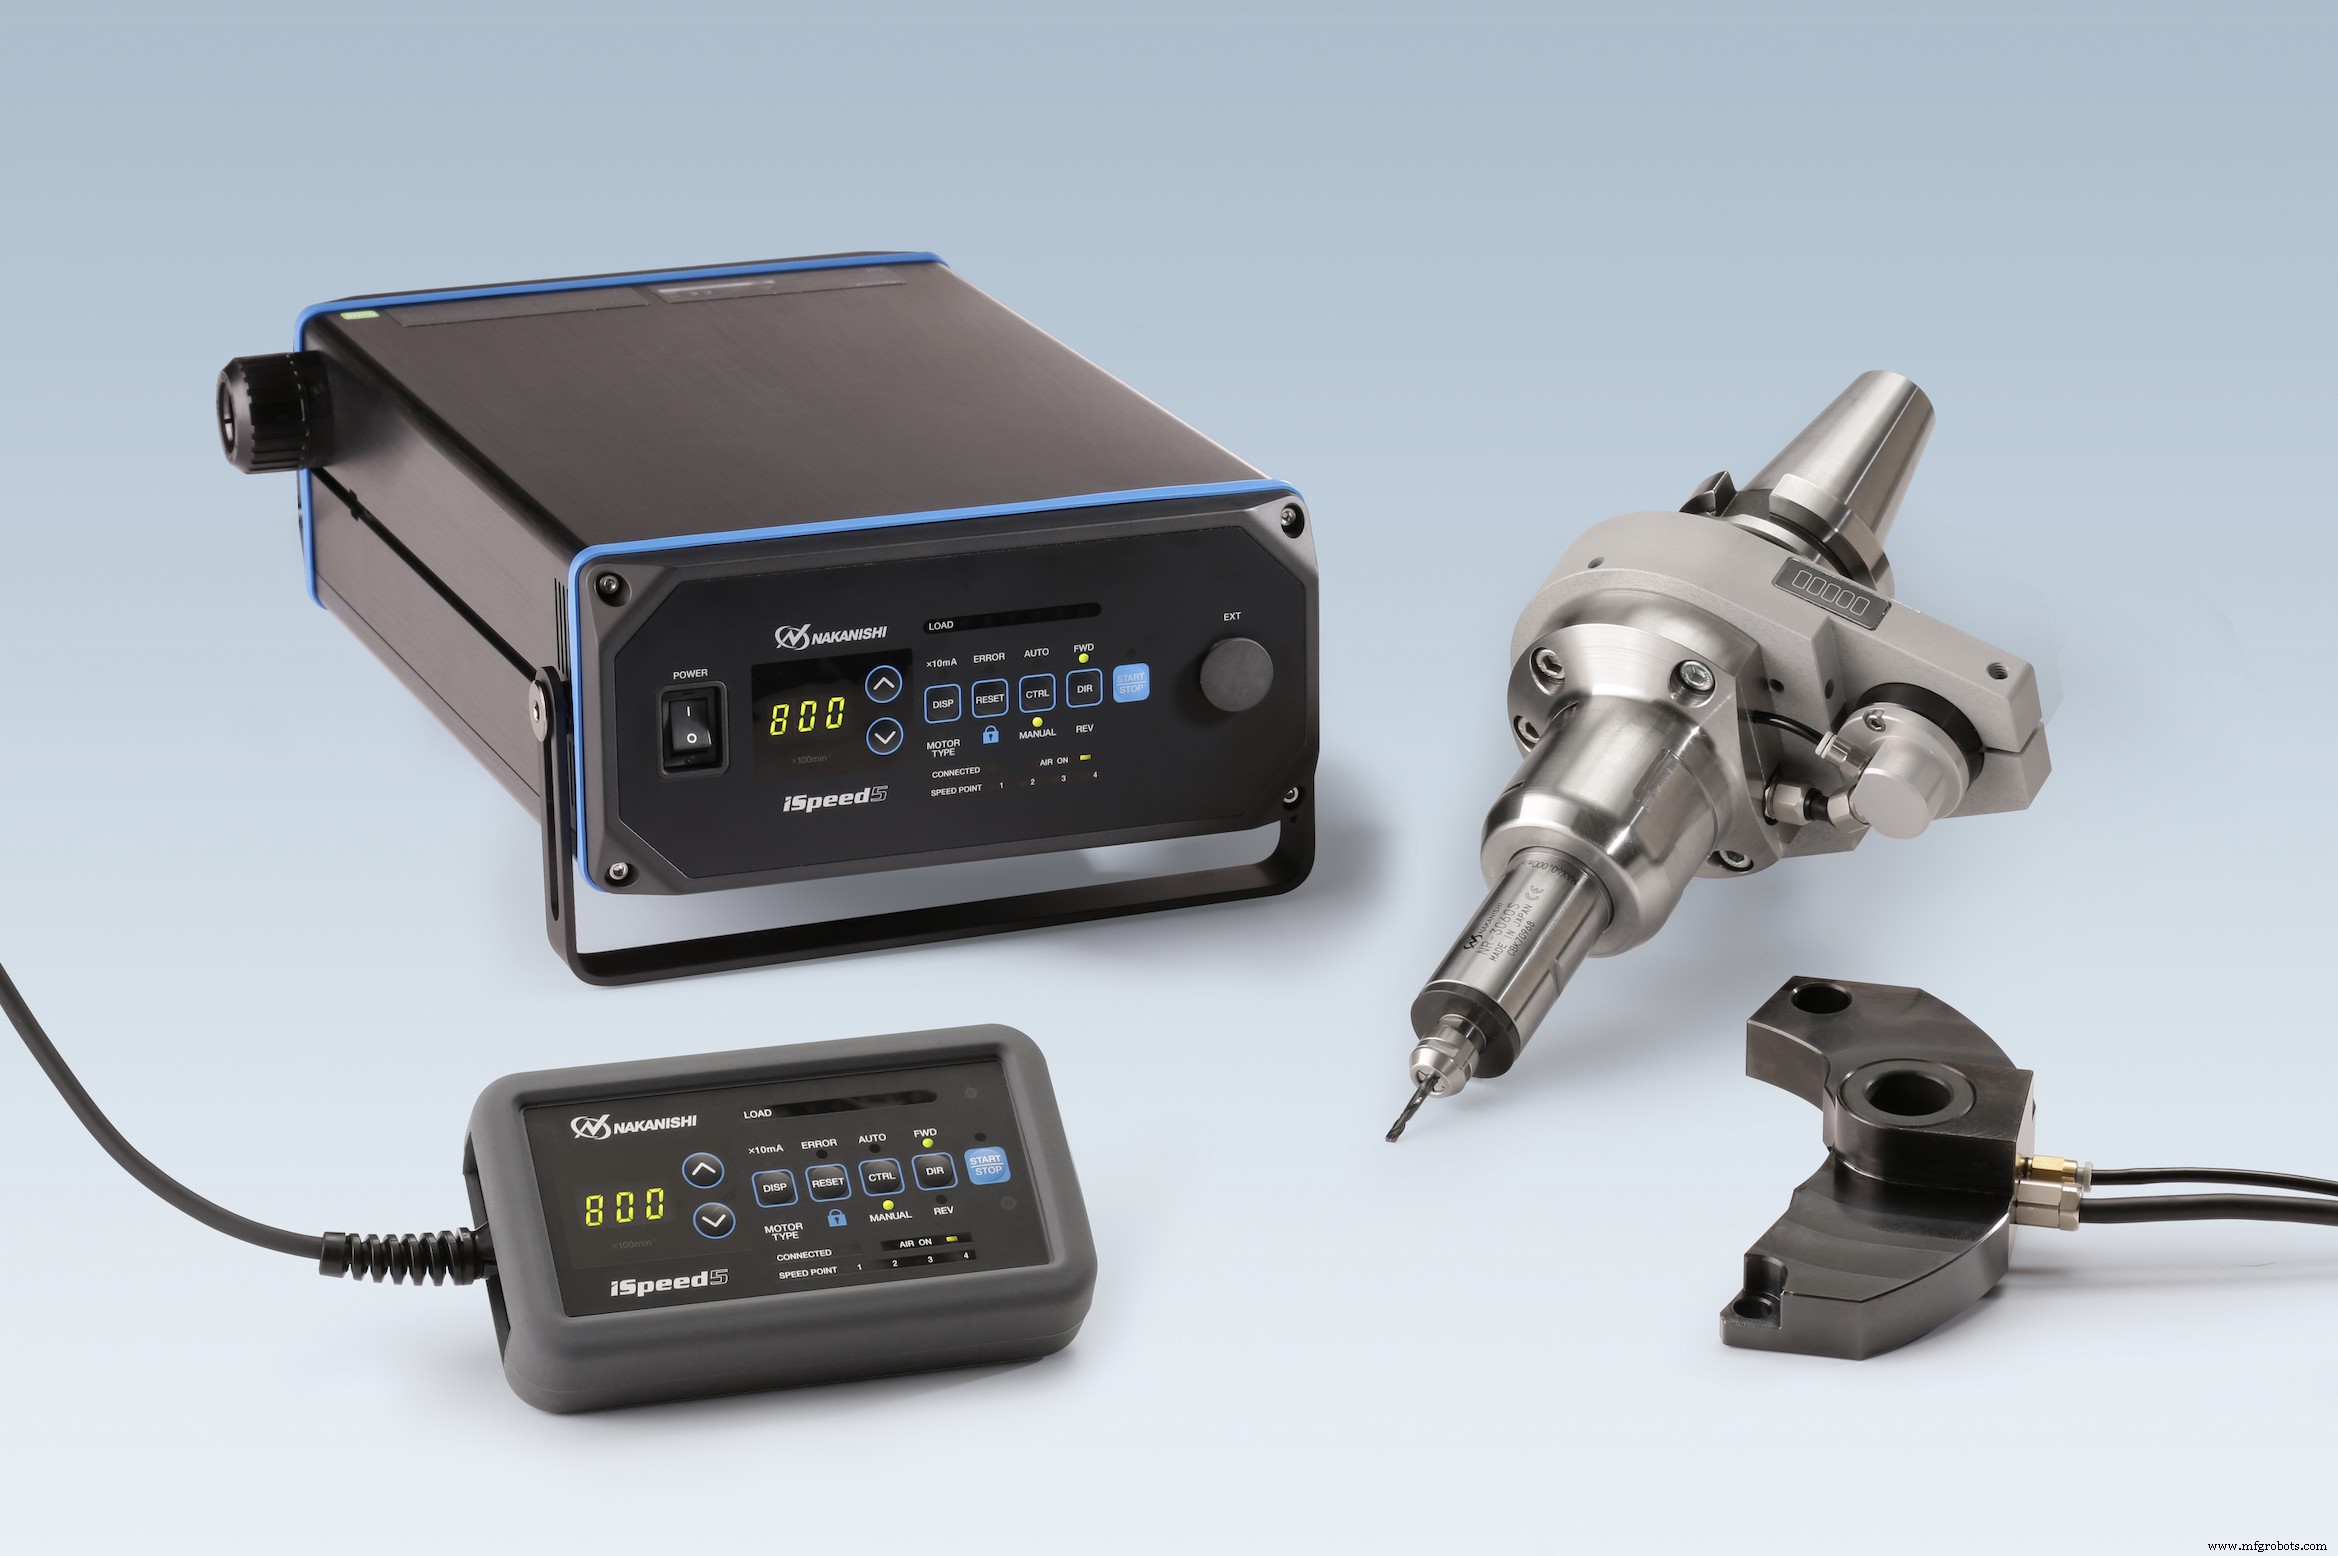
Майк Габрис осторожен с термином «spindle speeder». Менеджер по промышленным продажам NSK America Corporation говорит, что «speeder» часто относится к упомянутой шестеренной схеме.
«Любой раз, когда вы добавляете шестерни к уравнению, вы вводите свойства вроде вибрации, тепла и термических деформаций», — говорит он. «Ни одно из этих не является приемлемым свойством высокоскоростного шпинделя».
В сравнении, предпочтительное решение компании использует бесколлекторный электродвигатель шпинделя, работающий независимо от шпинделя станка, генерирующий скорости намного выше возможных с чисто механическим устройством и обеспечивающий успешную микро- и нанообработку.
«Мы предлагаем разные высокоскоростные воздушные и электрические шпиндели, но наша последняя модель — iSpeed5, которая работает на 60 000–80 000 об/мин без необходимости вручную подключать какие-либо линии или шнуры», — говорит Габрис. «Она интегрируется в стоп-блок, смонтированный на лице шпинделя, и обеспечивает электричество, охлаждающий воздух и контрольные сигналы от внешнего контроллера. Это делает ее полностью сменяемой инструментом электрическим шпинделем — все более важным соображением, учитывая, что все больше цехов хотят запускать беспилотные смены».
Помимо желания беспилотной обработки, Габрис говорит, что целевая аудитория iSpeed5 — кто угодно, использующий мелкодиаметровую оснастку, которую он определяет как резаки менее 1/16" (1,59 мм) по диаметру. Формообразование — большой рынок, говорит он, как и авиакосмическое и медицинское производство. «Многие из этих клиентов уже знакомы с нашими другими решениями высокоскоростных шпинделей, некоторые из которых могут достигать 160 000 об/мин. iSpeed5 будет приятным дополнением».
Нагрузка на подшипники
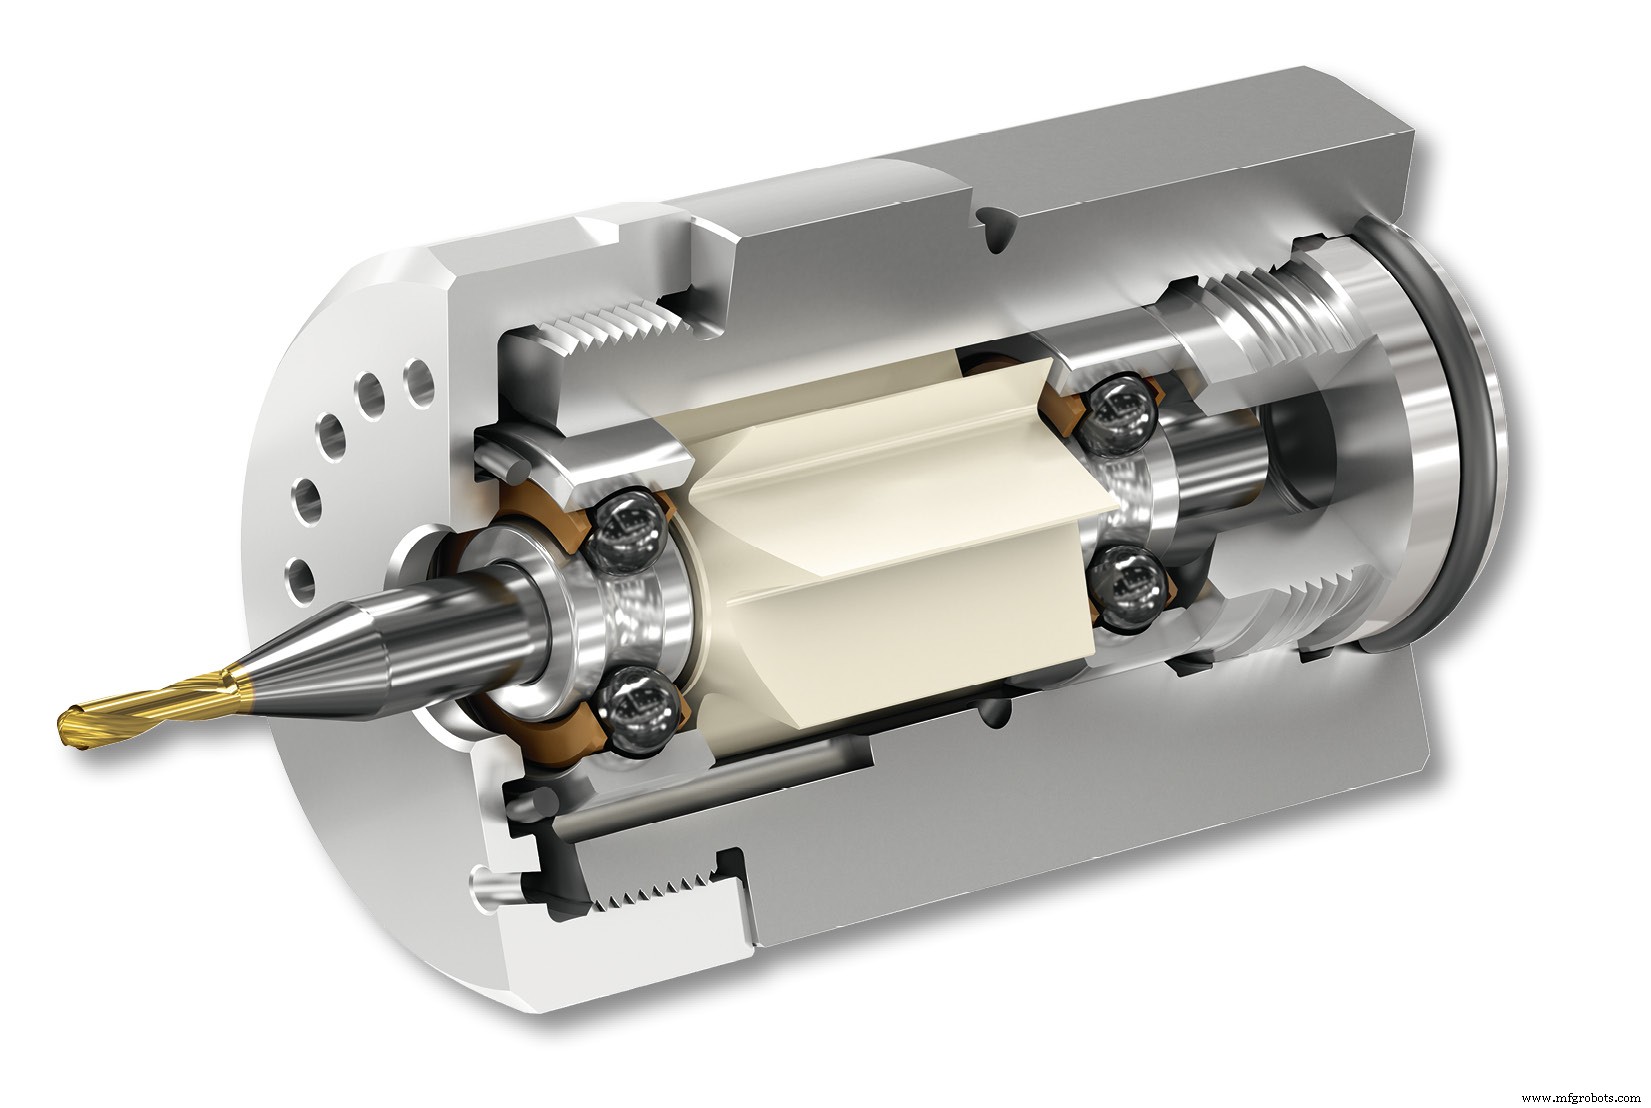
Энди Джонс, специалист по высокоскоростным шпинделям в WTO USA, говорит, что предлагает более простое, менее дорогое альтернативу. CoolSpeed mini — турбинный шпиндель, приводящийся СОЖ, маслом или аэрозолем воздуха от системы СОЖ станка. «Чем выше давление, тем выше скорость шпинделя», — говорит Джонс.
«СОЖ или масло при 10 бар (145 psi) дадут 40 000 об/мин, в то время как 60 бар (870 psi) поднимают это до 75 000 об/мин», — говорит он. «И туманная система, работающая на обычных цеховых давлениях воздуха (около 5 бар / 72 psi) дает 50 000 об/мин. Это отличный способ оснастить любой центр обработки или токарный станок очень высокими скоростями шпинделя за долю стоимости традиционных спидеров».
CoolSpeed mini имеет уникальный дизайн, говорит Джонс. Когда режущий инструмент изнашивается, оператор удаляет его вместе с вдавленными подшипниками и турбиной, затем вдавливает свежий комплект подшипников и турбины на заменяющий инструмент и переустанавливает то, что по сути является вращательной сборкой, обратно в головку. Он объясняет, что подшипники спроектированы как одноразовые, но все равно предлагают динамическое биение 4 мкм (0,0001") или лучше и более низкую стоимость, чем многие режущие инструменты.
Стартовый комплект включает 25-мм CoolSpeed mini, сборочное устройство, манометр, 25-мм адаптер манометра и три заменяющих комплекта, каждый из которых включает пару подшипников и турбину. «Цена за всё, что нужно для запуска и работы — доля стоимости традиционного шпиндель-ускорителя», — говорит Джонс.
«Штанги инструментов 3, 4 и 6 мм поддерживаются, и весь блок достаточно мал, чтобы поместиться в стандартные гидравлические или механические державки. Нет обслуживания, нет железа для монтажа на шпиндель станка, нет коробок управления или линий для прокладки, просто действительно быстрый возврат инвестиций», — говорит он.
Продолжайте ускорение
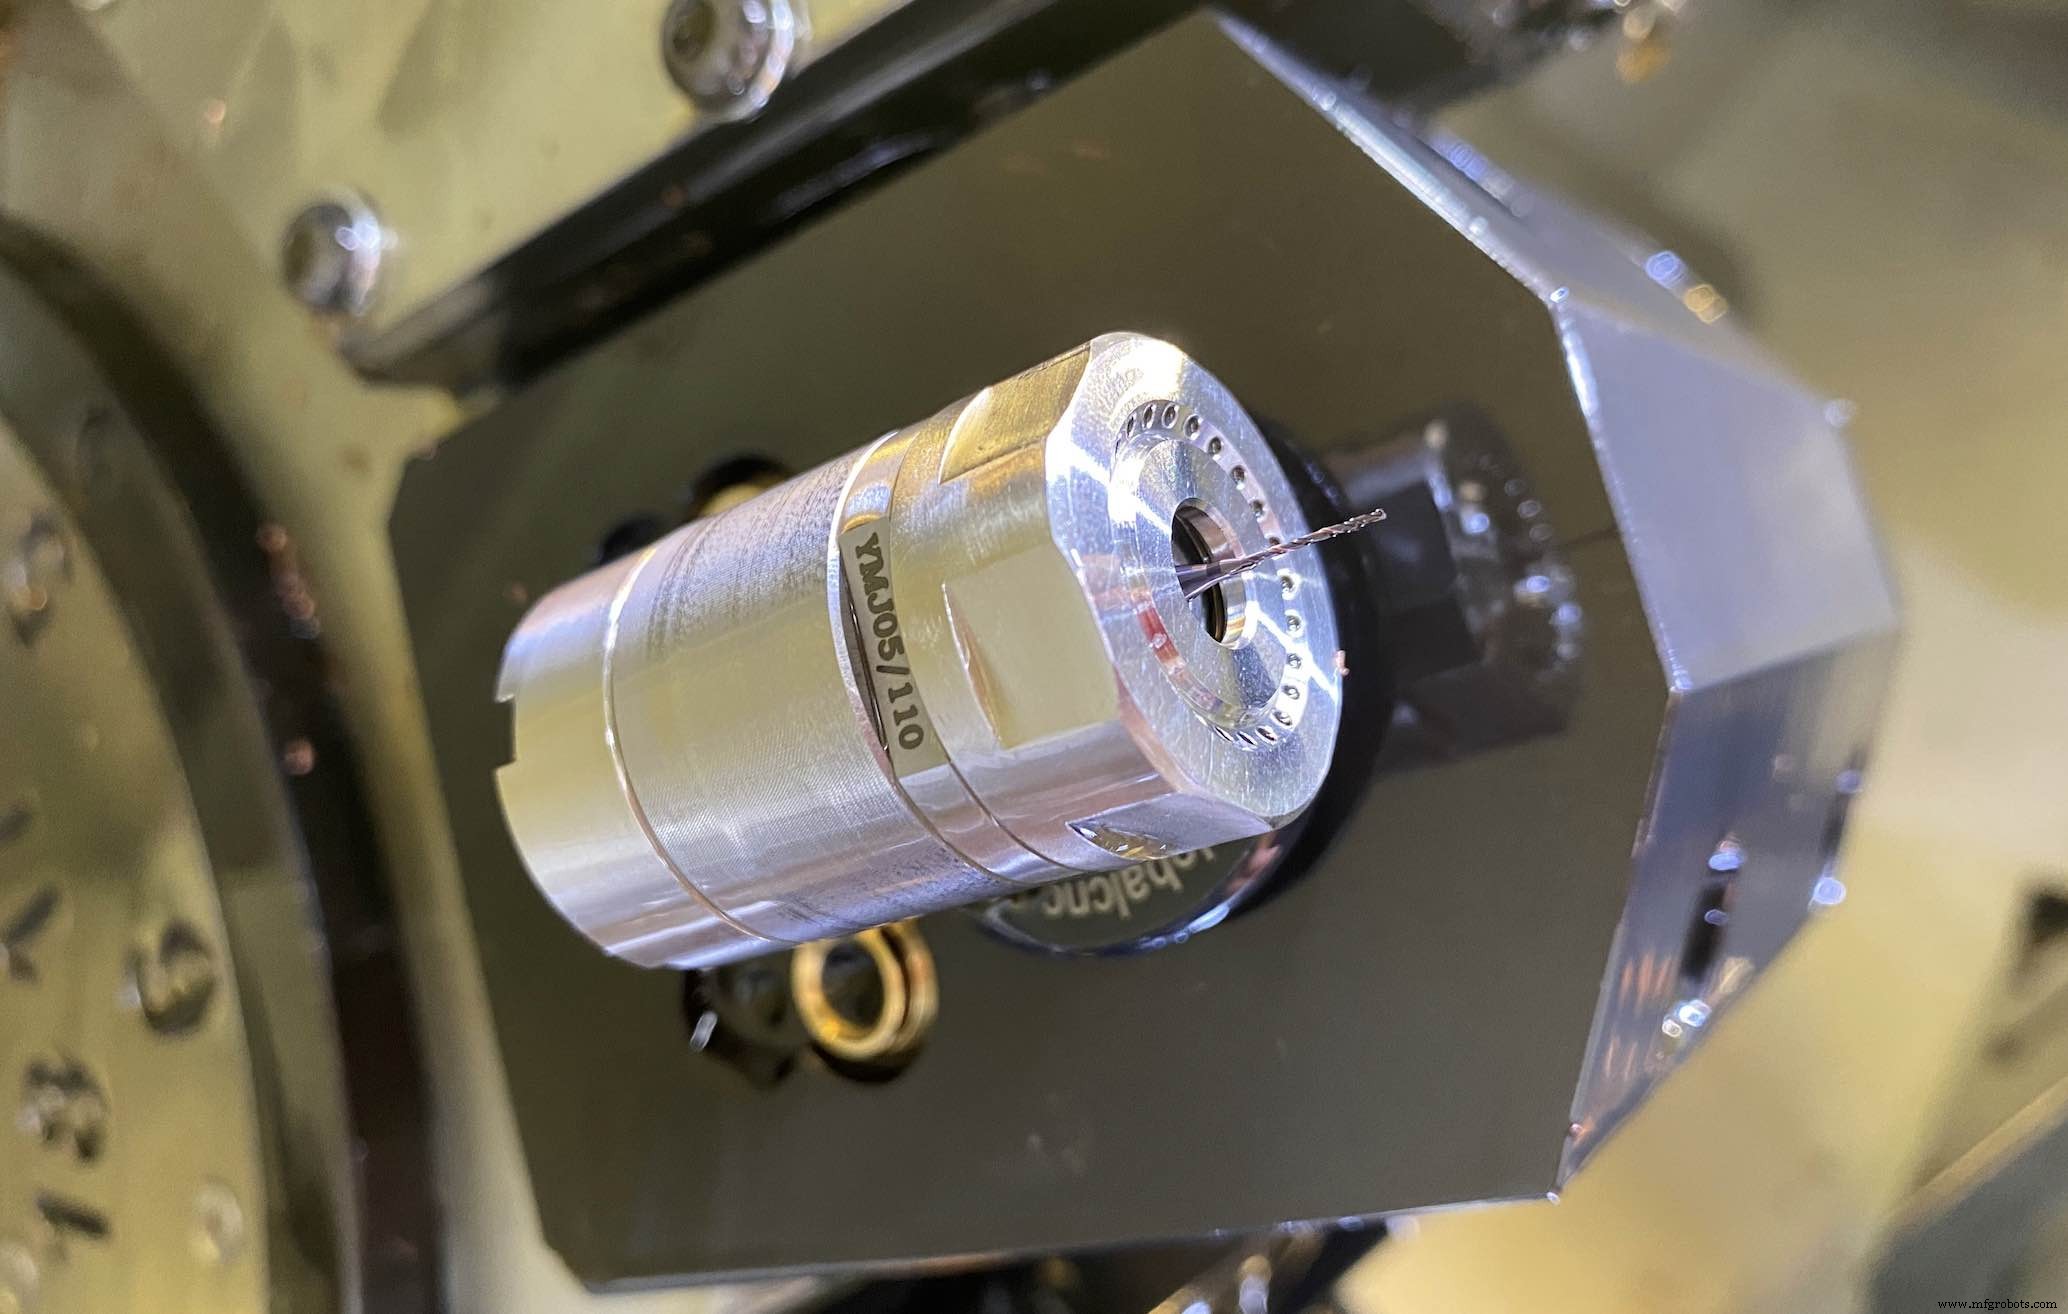
Каким бы ни было решение высокоскоростного шпинделя, есть лучшие практики для учета во время операции. Возможно, самое важное: не миритесь с недостаточными оборотами шпинделя. Как обсуждалось в начале, современные режущие инструменты требуют скоростей намного выше прошлых, и ресурс инструмента и качество детали страдают без них.
Кроме того, теряется возможность подач, соразмерных более высоким скоростям шпинделя — помните, пятикратный рост здесь означает пятикратное или большее снятие металла. Вот еще вещи, которые нужно держать в уме на пути к более быстрой обработке:
- На воздушных шпинделях обязательно используйте регулятор давления и чистый, отфильтрованный цеховой воздух. Также держите давление в пределах рекомендаций производителя.
- Аналогично, СОЖ-приводные шпиндели нуждаются в СОЖ, свободном от загрязнений вроде путевых масел и металлической стружки. Если используете систему высоконапорного СОЖ, убедитесь, что не превышаете возможности шпинделя.
- Помните, что высокоскоростные шпиндели неспособны на тяжелое снятие металла, как и крошечные инструменты, обсуждавшиеся ранее. Малые глубины резания на ускоренных подачах — правило большого пальца здесь.
- Несмотря на более высокие подачи, есть потенциальный минус: может ли система управления и сервосистема вашего станка поспевать за мелкими движениями и малыми длинами блоков, ассоциированными с высокоскоростной микрообработкой? Если нет, некоторые апгрейды железа и ПО могут быть нужны. Проверьте у производителя станка доступные опции.
Наконец, помните, что биение инструмента критично для любой фрезеровки или сверловки, но в двойной степени, когда скорости шпинделя высоки.
Всегда используйте державки и режущие инструменты высшего качества, держите их чистыми и хорошо обслуживаемыми, и дважды проверяйте инструмент после установки (желательно в станке).
Используете ли вы высокоскоростные шпиндели в своем цехе? Какие техники и советы можете поделиться? Дайте знать в комментариях ниже.
Промышленные технологии
- Ключевые преимущества пенообрабатывающих ЧПУ-фрезеров в формовочном производстве
- Волоконно-лазерные станки: непревзойденная точность, скорость и энергоэффективность
- Почему водоструйная резка? Ключевые выгоды для точной металлообработки
- Ключевые преимущества нержавеющей стали для фармации проектов
- Почему порошковое покрытие — лучший выбор для металлообрабатывающих проектов
- Пескоструйная обработка: ключевые преимущества для подготовки поверхностей и металлообработки
- Высокоскоростная обработка: ключевые преимущества для производства механических деталей
- Ключевые преимущества горизонтально-расточных станков для производства промышленных деталей
- Почему покупка алюминиевых остатков листа — умный выбор для экономичных проектов
- Ключевые преимущества легких металлов: повышение производительности и эффективности