



Раскройте превосходные результаты аддитивного производства с новой функцией генеративного дизайна Fusion 360
Читать эту статью на: Deutsch (немецкий)

Как часть обновления Fusion 360 за декабрь 2020 года, мы доставили скрытый подарок как раз к праздникам: новый метод генерации результатов аддитивного производства. Внутренне мы называем этот проект Additive 2.0, и он является частью нашего превью Experimental Generative Solvers and Features. Этот новый метод должен сделать большой шаг к улучшению качества формы и печатаемости результатов по сравнению с тем, что вы ранее видели в генеративном дизайне. Это был подарок, которого многие из нас с нетерпением ждали, и моя команда и я хотели бы «распаковать» всё, что мы доставили.
Использование нового алгоритма Additive 2.0
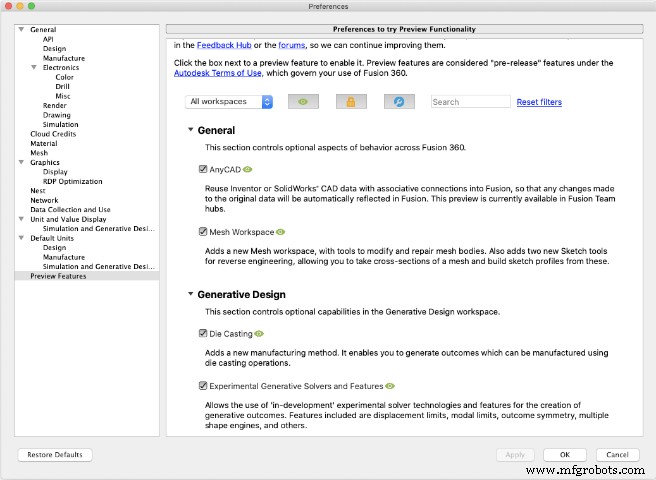
Во-первых, вы должны включить наш превью Experimental Generative Solvers and Features в ваших Пользовательских предпочтениях.
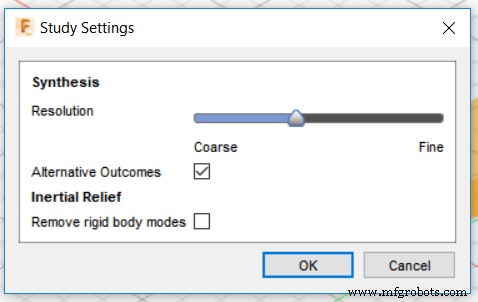
С включенным превью, вам нужно включить Alternative Outcomes (Альтернативные результаты) в Настройках исследования. Оттуда просто настройте свое исследование как обычно. Включите ограничение аддитивного производства в диалоге Manufacturing Constraints, выберите желаемые ориентации печати и позвольте нашим решателям позаботиться об остальном.
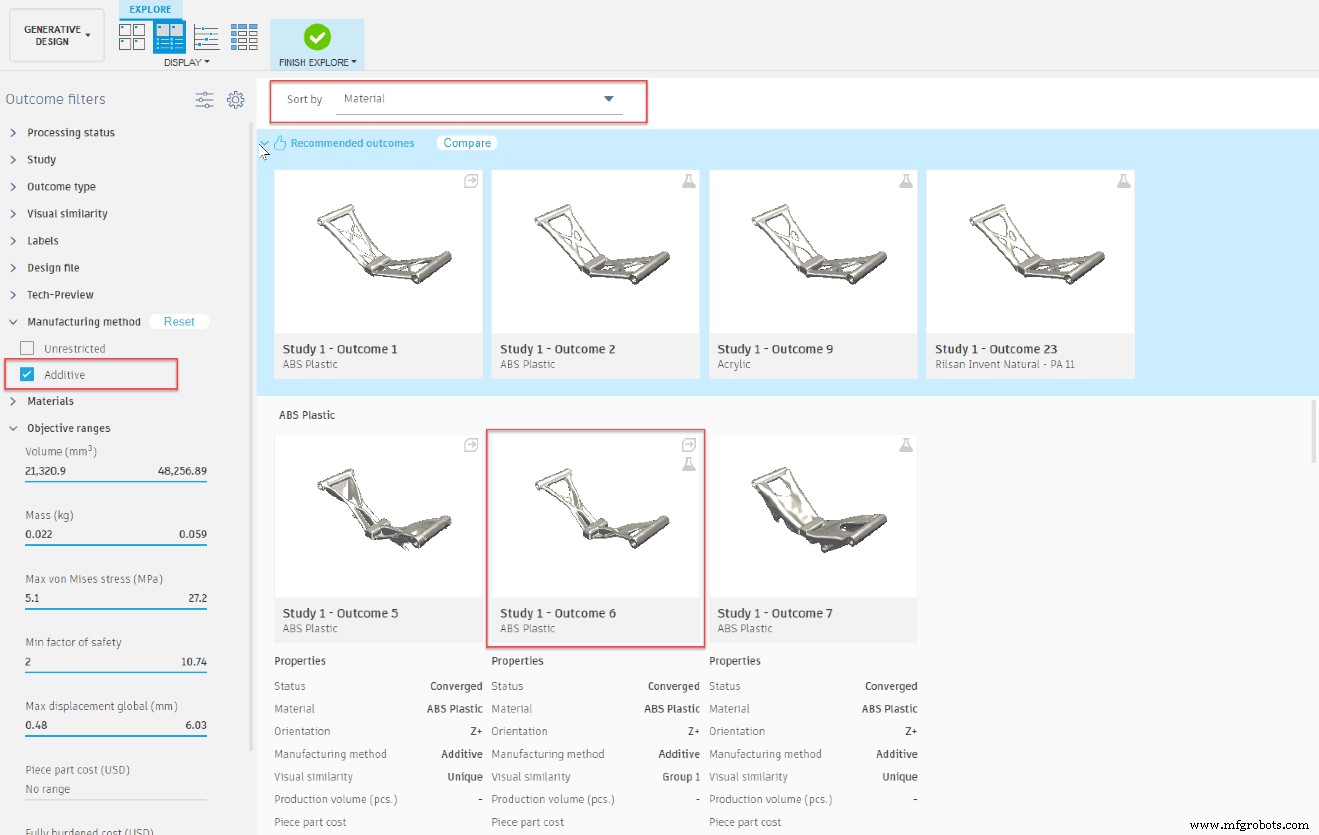
В Explore, для каждого набора аддитивных результатов (где набор = заданный материал и направление), Additive 2.0 сгенерирует второй результат в каждом наборе. Быстрый совет: самый простой способ увидеть это — переключиться на вид свойств, изолировать до метода аддитивного производства и установить сортировку по Material.
Как Additive 2.0 лучше?
Наш начальный подход к генерации аддитивных результатов оставлял много желать лучшего в качестве формы во многих сценариях (многие из вас сказали нам это, и мы слушали!). Было обычно видеть результаты с выраженным ступенчатым эффектом и другими артефактами, когда мы пытались выполнить требования к нависающим частям и быть полностью самоподдерживающимися. С нашим новым подходом, наши решатели делают намного лучшую работу по выполнению требований минимальной толщины, балансировке массы дизайна и минимизации поддерживающего материала. Этот новый подход не жертвует качеством формы, чтобы быть полностью самоподдерживающимся.
Давайте копнем в пару примеров, демонстрирующих, как эти улучшения влияют на создаваемые нами результаты.
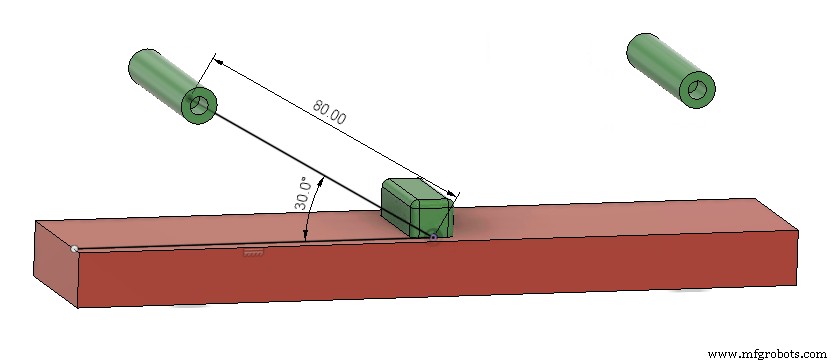
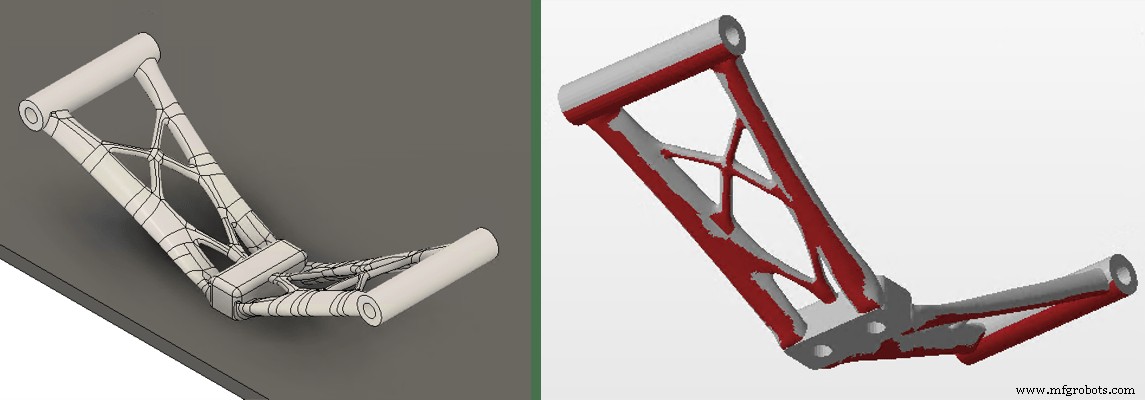
Наш первый пример — простая генеративная настройка, показанная ниже (нагрузки и ограничения скрыты). Мы намерены произвести эту деталь в ориентации, показанной на Рисунке 1 (ниже), заменяя красное препятствие строительной пластиной.
Эта настройка производит неограниченный результат, как видно на Рисунке 2 (ниже), который трудно производить по разным причинам. Во-первых, большая площадь под геометрией детали требует поддерживающих структур (красные выделенные области во второй половине рисунка). Также тонкие особенности ближе к центру детали хрупки и могут сломаться при удалении поддержки. Хотя этот дизайн может быть аддитивно произведен, он далеко от оптимизированного.
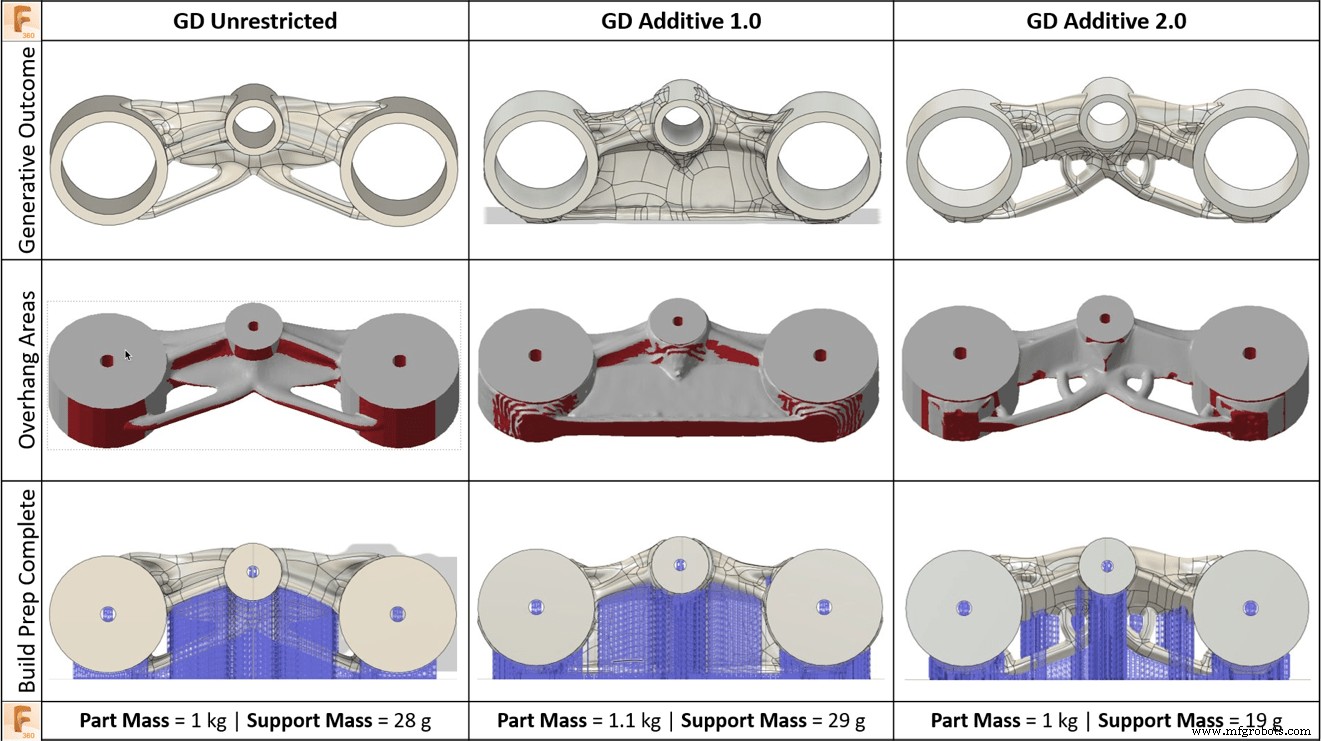
Когда мы начинаем смотреть на Additive 2.0 рядом с нашими существующими аддитивными ограничениями (Additive 1.0), различия становятся очевидными, как показано на Рисунке 3 (ниже). В обоих случаях мы настроили аддитивное ограничение с углом нависающей части 45 градусов и минимальной толщиной 3 мм.
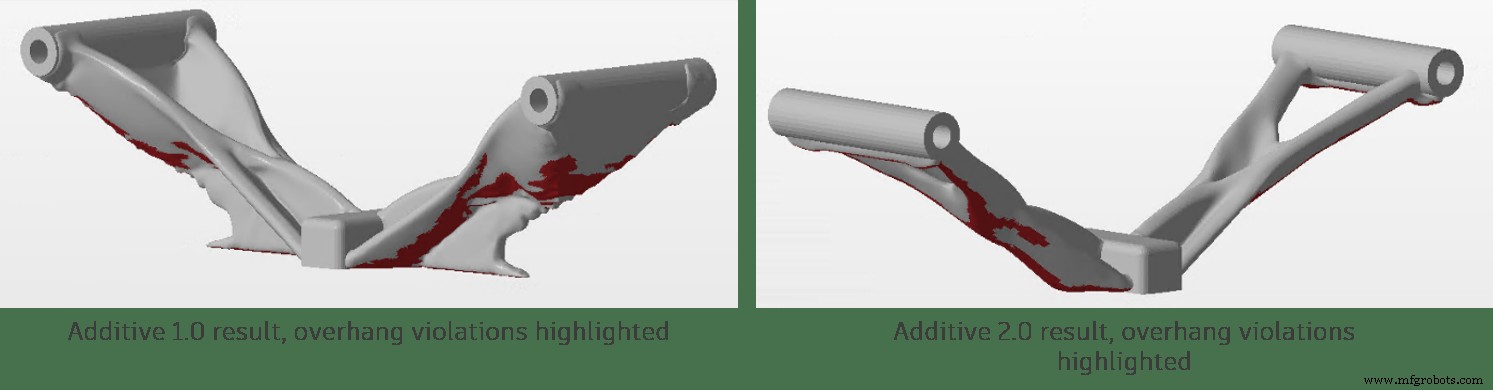
В обоих случаях количество требуемого поддерживающего материала снижено, но не устранено. Однако результат Additive 1.0, который наращивает материал от строительной пластины для поддержки всей структуры, на 50% тяжелее неограниченного результата. Он демонстрирует ступенчатые артефакты, которые были распространенным раздражением с оригинальным решением аддитивного производства. Additive 2.0 также значительно снижает количество требуемого поддерживающего материала, но делает это с более тонкими изменениями геометрии и увеличивает массу только на 11% для этой модели. Оба аддитивных дизайна удовлетворяют минимальному размеру особенности 3 мм, но Additive 2.0 сохраняет структуру, гораздо более близкую к неограниченной, объединяя слишком тонкие решетчатые балки в более толстую органическую структуру. Новые результаты Additive 2.0 также устраняют большую часть плохого качества поверхности в оригинальном результате.
В теории, новые ограничения Additive 2.0 снизят поддерживаемую площадь и устранят тонкие балки с минимальным увеличением общей массы детали. Но действительно ли эти дизайны более производимы? Давайте пройдем через процесс подготовки печати и посмотрим.
Валидация процесса печати
Пример FFF
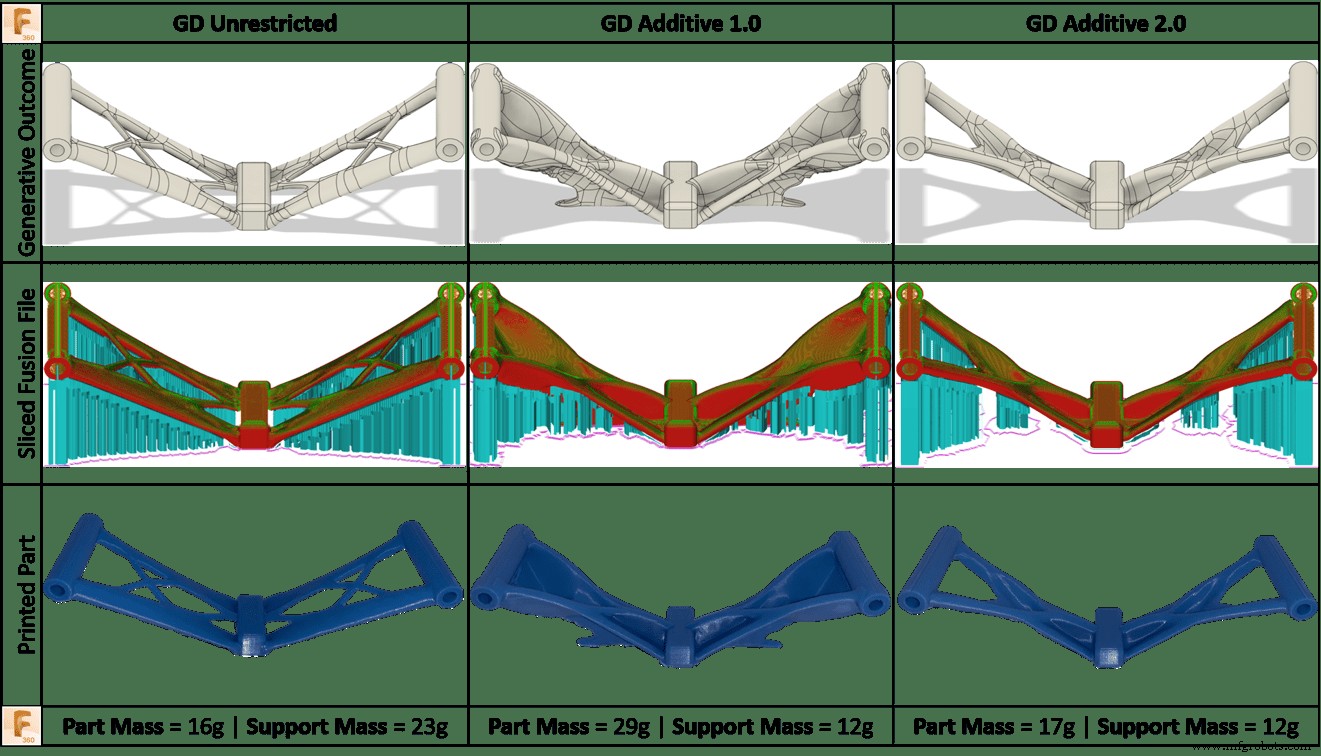
Рисунок 4 (ниже) сравнивает результаты для Additive 1.0 и Additive 2.0 вместе с оригинальным неограниченным результатом. Каждый из этих результатов был пройден через общий рабочий процесс FFF с использованием рабочей области аддитивного производства Fusion 360. Модели были нарезаны и пост-обработаны с использованием Fusion 360 перед печатью на настольном FFF станке. Каждая деталь была пост-обработана с теми же настройками печати, станком и в том же PLA филаменте. Результаты, показанные на Рисунке 3, четко определяют улучшение между Additive 2.0 и 1.0, со значительным снижением массы детали на 41.3%. Преимущество Additive 2.0 по сравнению с использованием неограниченных ограничений также подсвечено, со снижением требуемого поддерживающего материала на 47.8%.
Пример SLA
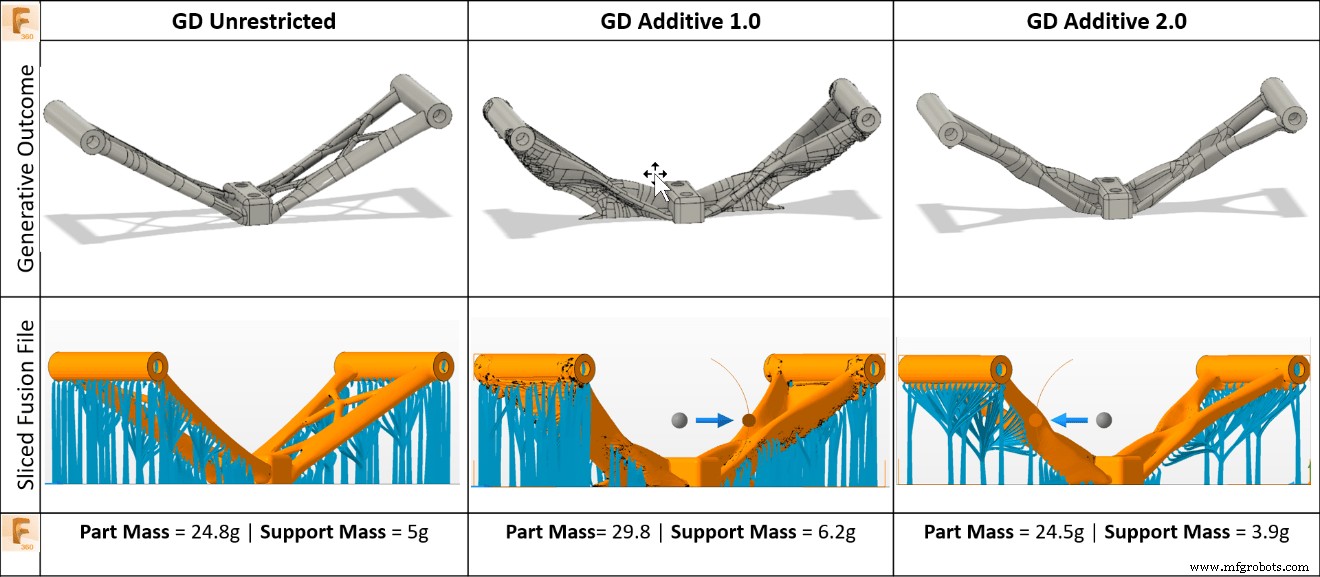
Рисунок 5 (ниже) сравнивает результаты для Additive 1.0 и Additive 2.0 вместе с оригинальным неограниченным результатом, подготовленным для печати в SLA процессе. Каждый из этих результатов был пройден через общий рабочий процесс SLA с использованием Netfabb. Аналогично результатам выше, Рисунок 5 четко определяет улучшение от Additive 1.0 к 2.0. И масса детали, и поддерживающий материал требуются для этого процесса также.
Пример SLM
Давайте посмотрим на другой, более реальный пример. Пример проблемы Motorcycle Triple Clamp в обучающих материалах генеративного дизайна проходит через проектирование структурного компонента, соединяющего вилку с рулевой колонкой на мотоцикле. Для этого примера мы хотим аддитивно произвести компонент из алюминия с использованием селективного лазерного плавления (SLM).
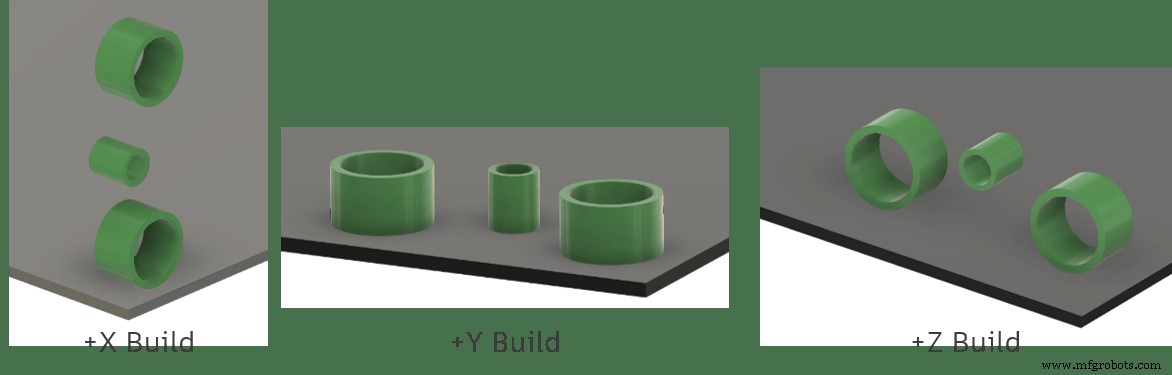
Перед запуском генеративного исследования, мы выбрали направление сборки для компонента. Высота сборки — главный драйвер стоимости, поэтому мы избегали направления +X. Мы знаем из опыта, что нам придется заполнить большинство больших отверстий материалом во время печати, а затем пост-обработать для получения нужного допуска. Как только отверстия заполнены, ориентация +Y будет иметь резкое изменение поперечного сечения на верхней грани детали, что вызывает быстрое охлаждение большой поверхности и может вызывать проблемы сборки. В результате мы отвергли ориентацию +Y и остановились на направлении сборки +Z.
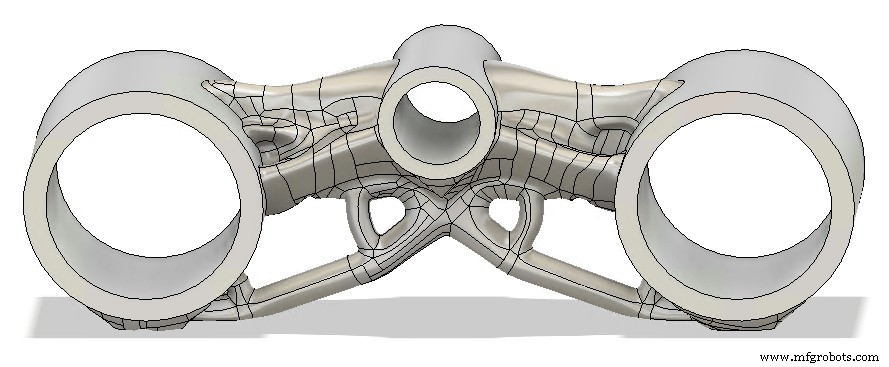
Мы выбрали минимальный размер особенности 0.25 дюйма (6.35 мм), чтобы гарантировать, что любые балки, производимые, достаточно велики, чтобы выдерживать силы от удаления поддержки. Угол нависающей части был установлен на 45°, согласно параметрам SLM процесса. Результат Additive 2.0 показан на изображении ниже.
Обычно мы бы, вероятно, внесли коррективы в органическую форму на этом этапе и провалидировали производительность дизайна. На сегодня мы пропустим эти шаги и пойдем прямо в рабочую область Manufacture для подготовки к печати.
Мы будем использовать Renishaw AM250 для производства дизайна, что требует расширения Additive Build Fusion. Сначала нам нужно заполнить большие отверстия материалом, чтобы позже проработать их до допуска. Мы сделаем это в рабочей области Manufacture, создав Manufacturing Model, в котором мы Press/Pull отверстия, чтобы сделать их меньшего диаметра.
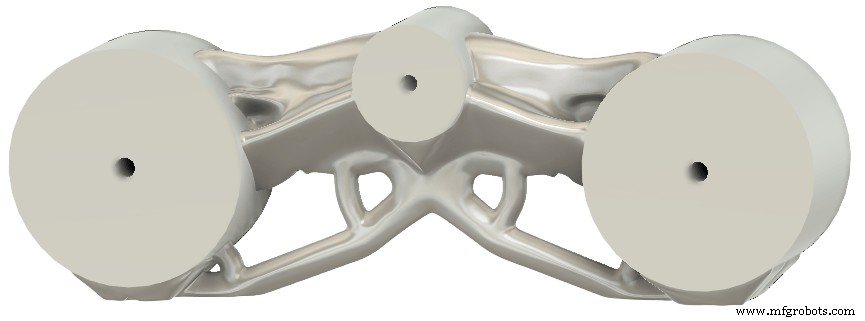
Теперь мы создадим новую установку, выбрав станок Renishaw и нашу модифицированную геометрию. После небольшой работы с командой Move, наша деталь позиционирована на строительной платформе.
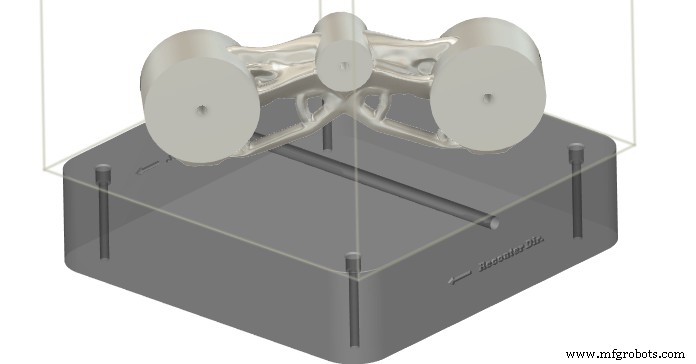
Теперь мы используем команду Volume Support для генерации поддерживающего материала.
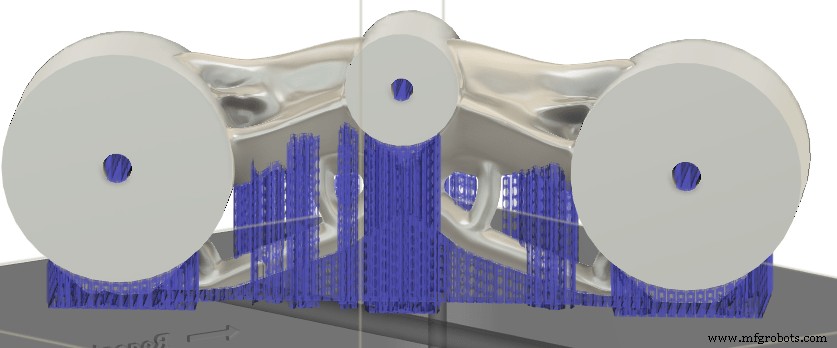
В этой точке мы готовы симулировать печать, затем сгенерировать G-код и отправить его на станок.
Рисунок 7 (ниже) сравнивает дизайн Additive 2.0 с неограниченным и существующим аддитивными производственными решениями, и мы видим похожий тренд, как в предыдущем примере. Результаты Additive 1.0 тяжелее, требуют столько же поддержки, сколько неограниченная деталь, и страдают проблемами качества поверхности. Additive 2.0 улучшает качество формы, снижает требуемый поддерживающий материал и возвращает массу детали почти к равенству с неограниченным результатом.
Попробуйте Additive 2.0 сами
Мы надеемся, что вы так же взволнованы этими улучшениями аддитивного производства, как мы были, доставляя их в продукт. Хотя изображения в этом блоге рассказывают великолепную историю, мы хотели предоставить вам модели, которые мы использовали для демонстрации улучшений, чтобы вы могли посмотреть сами. Эти модели готовы к запуску, откройте их и сгенерируйте доступные исследования.
Additive 2.0 V Shaped Tension Bar Setup
Additive 2.0 Motorcycle Triple Clamp Setup
Если у вас есть вопросы или комментарии о наших новых аддитивных производственных ограничениях, пожалуйста, свяжитесь с нами по generativedesignhelp@autodesk.com. Также я хочу выразить большую благодарность потрясающей команде экспертов, разрабатывающих и валидирующих это решение, и Бену Вайсу, Адаму Дэй, Мэтту Устхайзен и Диви Кишор Тивари за помощь в написании этого блога. Желаю вам всех счастливого праздничного сезона и Счастливого Нового Года!
Промышленные технологии
- Аддитивное vs вычитательное производство: как они отличаются и почему 3D-печать растет
- Почему аддитивное производство трансформирует MRO-операции
- Четыре возникающих тренда автоматизации, формирующих аддитивное производство
- Опрос рабочего процесса аддитивного производства: поделитесь своими инсайтами
- Генеративный дизайн и 3D-печать: строительство производства завтрашнего дня
- Оптимизация дизайна печатных плат для производства: ключевые стратегии и лучшие практики
- Максимизация производства с передовым ПО для аддитивного производства
- Трансформация производства электроники с помощью аддитивного производства
- Максимизация эффективности CAD в аддитивном производстве
- Аддитивное производство: двигатель инноваций и стоимостной эффективности в авиакосмической отрасли