



Холодный перенос металла (CMT) сварка: Умный выбор для тонколистового производства
В нестандартных деталях и корпусах из листового металла сварка решает множество конструктивных задач. Поэтому мы предлагаем различные сварочные процессы: точечная, шовная, угловая, штыревая и приварка. Но без правильных методов сварка тонколистового металла проблематична и склонна к браку. Эта статья объясняет, почему мы используем сварку холодным переносом металла (CMT) вместо обычной MIG (в инертном газе) или TIG (вольфрамовый электрод в инертном газе).
Проблемы других сварочных методов
При сварке тепло горелки нагревает заготовку и наплавляемый провод, расплавляя и соединяя их. При избыточном теpte наплавляющийся материал может расплавиться до достижения заготовки, вызывая брызги. Иногда сварка быстро нагревает деталь, вызывая деформацию или даже прожог дыр.
Наиболее распространенные MIG и TIG имеют гораздо более высокий тепловой вклад, чем CMT-сварка.
По нашему опыту, MIG и TIG не идеальны для соединения тонколистового металла. Из-за избыточного тепла возникают деформация и отжиг, особенно на нержавейке и алюминии. До появления CMT сварка тонкого листа была скорее искусством, чем инженерным процессом.
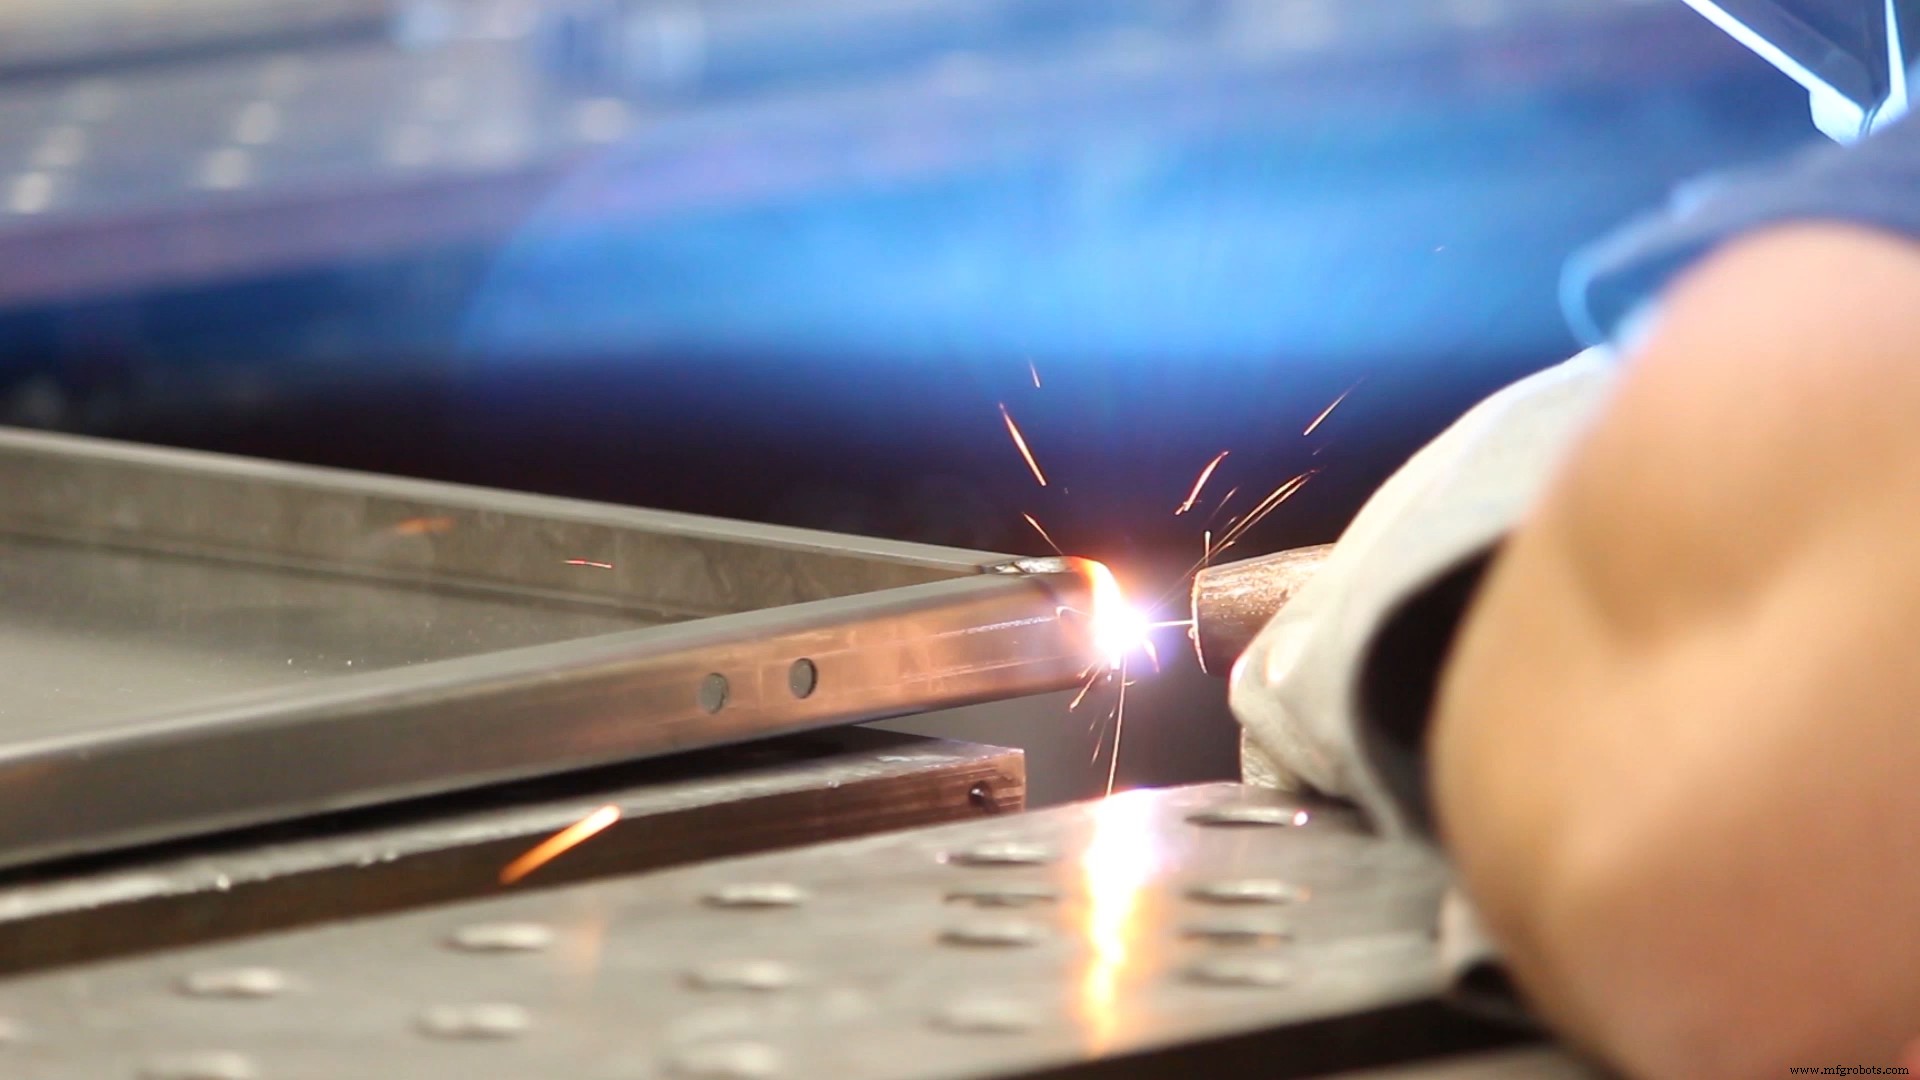
Как работает CMT?
CMT обеспечивает исключительно стабильную дугу. Импульсная дуга состоит из базовой фазы с низкой мощностью и импульсной фазы с высокой мощностью без закороткиваний. Это дает практически нулевые брызги (капли расплавленного материала у дуги).
В импульсной фазе капли отрываются целенаправленно через точно дозированный импульс тока. Дуга вносит тепло только очень кратко во время горения.
Длина дуги детектируется и регулируется механически. Дуга стабильна независимо от поверхности заготовки или скорости сварки. CMT можно использовать везде и в любой позиции.
Процесс внешне похож на MIG, но ключевое отличие — в подаче провода. Вместо непрерывного движения вперед в ванну расплава, при CMT провод мгновенно оттягивается при появлении тока. Провод и защитный газ подаются через горелку, электрическая дуга между проводом и поверхностью расплавляет кончик провода, нанося его на поверхность. CMT использует автоматическую активацию/деактивацию дуги для систематического нагрева/охлаждения провода, вводя и выводя его из контакта с ванной расплава много раз в секунду. Благодаря импульсному действию вместо непрерывного потока энергии, CMT генерирует только одну десятую тепла от MIG-сварки. Это снижение тепла — главное преимущество CMT, поэтому она называется «холодным» переносом металла.

Курьезный факт: Разработчик CMT описывает её как «горячо, холодно, горячо, холодно, горячо, холодно».
Есть идея дизайна? Поговорим
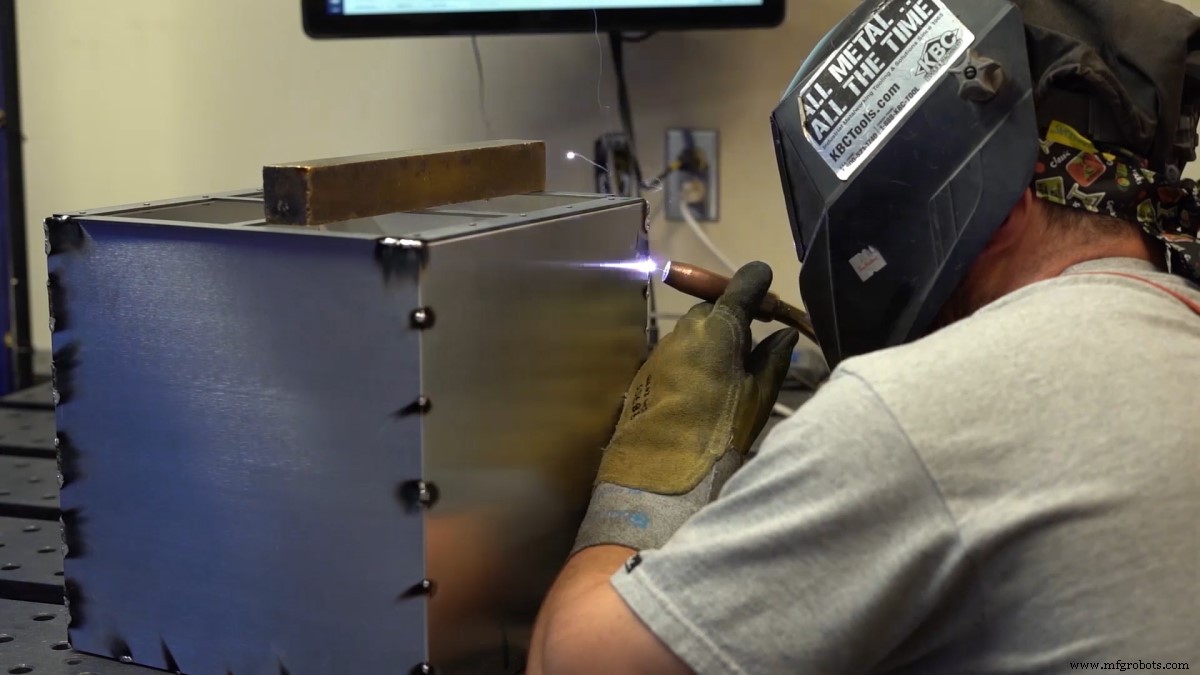
Protocase может включить сварку в ваш дизайн для решения иначе нерешаемых задач. Интересуетесь сварочными опциями? Смотрите сайт или Proto Tech Tip видео о сварке.
Есть вопросы по включению сварки в дизайн? Обращайтесь. Protocase изготовит ваши нестандартные корпуса и детали за 2–3 дня без минимального заказа. Отправьте профессиональные прототипы или малые серии — начните проекты сегодня.
Промышленные технологии
- Почему цирконий классифицируется как переходный металл
- Холодная сварка: соединение металла без тепла
- Главные причины, почему бизнесы аутсорсят проекты металлообработки
- Сварные электроды: типы, назначение и принцип работы
- Ручная дуговая сварка (СMAW): подробное руководство
- Сварочные газы: зачем они нужны и какие типы вы должны знать
- Инновационные лазерные сварочные станки Trumpf: революция в обработке листового металла
- Преимущества дополненной реальности в Индустрии 4.0
- Преимущества лазерной резки металла: Точность, качество и универсальность
- Выбор ЧПУ-фрезеровки: когда важна точная металлообработка