



Лазерная обработка материалов: компоненты, принцип работы, применение и ограничения
Введение
Что такое лазерная обработка материалов?
Лазерная обработка (Laser Beam Machining — LBM) — это нестандартный метод обработки, при котором лазерный луч направляется на заготовку. Процесс использует тепловую энергию для удаления металла с поверхностей металлических и неметаллических материалов.
Лазер — это электромагнитное излучение. Он производит монохроматический свет в виде почти параллельного пучка, который можно оптически фокусировать на пятна диаметром менее 0,002 мм.
Аббревиатура LASER означает Light Amplification by Stimulated Emission of Radiation (Усиление света стимулированным излучением).
Принцип работы лазерной обработки
Представим, что атомы среды (например, рубинового стержня) находятся в основном состоянии. Когда квант энергии от светового источника падает на эту среду, происходит поглощение излучения атомами.
Результатом является переход электрона атома на верхний энергетический уровень.
Атомы на верхнем уровне находятся в возбужденном состоянии. Атом в возбужденном состоянии немедленно начинает самопроизвольно падать в метастабильное (промежуточное) состояние.
Из метастабильного состояния атом испускает фотон случайным образом перед возвращением на исходный уровень. Это излучение фотонов называется самопроизвольным излучением — оно крайне быстро.
Однако в присутствии света соответствующей частоты происходит стимулированное излучение на верхнем уровне: атомы начинают испускать фотоны, и цепная реакция заставляет больше атомов излучать — целый лавинообразный сброс происходит одновременно. Это и есть лазерное действие (lasing action).
Читайте также: Абразивно-струйная обработка: детали, работа, преимущества и многое другое
Компоненты лазерной схемы
Основные части установки лазерной обработки:
- Пара зеркал
- Источник энергии
- Оптический усилитель
Этот усилитель называется лазером. К этим базовым частям необходимо добавить систему управления и систему охлаждения. Самая важная часть лазерного аппарата — лазерный кристалл. Обычно используют искусственный рубин, состоящий из оксида алюминия с 0,05% хрома.
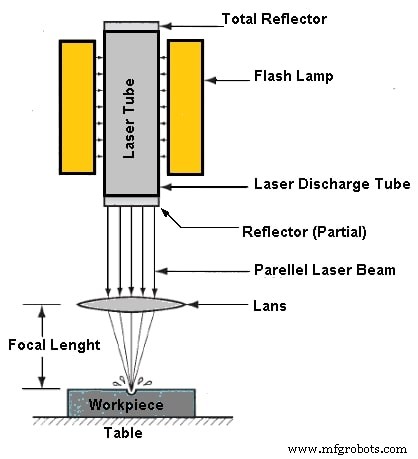
Кристаллические стержни обычно круглые, торцевые поверхности делают отражающими зеркалами. Лазерному материалу нужен источник энергии — насос (pump). Это может быть вспышечная лампа, заполненная ксеноном, аргоном или криптоном. Лампа размещается близко к усилителю или кристаллическому стержню внутри высокоотражающего цилиндра, направляющего свет лампы в стержень для максимального поглощения энергии лазерным материалом.
Атомы хрома в рубине возбуждаются до высоких энергетических уровней. Возбужденные атомы испускают энергию (фотоны) при возвращении в нормальное состояние. Таким образом получаются очень высокие энергии в коротких импульсах. Рубиновый стержень становится менее эффективным при высоких температурах, поэтому его непрерывно охлаждают водой, воздухом или жидким азотом.
Процесс лазерной обработки
В работе заготовка для резки устанавливается на алюминиевый рабочий стол (стойкий к разрезанию лазерным лучом).
Лазерная головка перемещается над заготовкой, оператор визуально контролирует разрез и вручную регулирует панель управления.
Фактический контур получается из связанного механизма, копирующего эталонный чертеж или реальный профиль, установленный на соседнем столе.
Лазер в коротких импульсах имеет выходную мощность почти 10 кВт на см² сечения пучка.
Фокусируя лазерный луч на пятне 1/100 мм², можно концентрировать пучок в короткую вспышку до плотности мощности 100 000 кВт/см² и энергии нескольких джоулей, длящаяся ничтожно малую долю секунды.
Для обработки требуются короткие импульсы энергией, скажем, 100 Дж.
Лазер может обеспечить достаточно тепла для плавления и испарения любого известного материала.
Механизм удаления материала лазерным лучом включает смесь процессов плавления и испарения. Однако для некоторых материалов механизм — чистое испарение.
Скорость обработки
Лазер можно использовать для резки и сверления. Скорость удаления материала при LBM сравнительно низка и составляет порядка 4000 мм³/ч.
Скорость резки определяется соотношением:
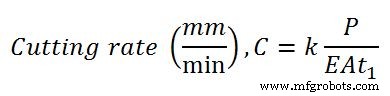
Где:
| P = Мощность лазера, падающая на поверхность, Вт |
| E = Энергия испарения материала, Вт/мм (мм²) |
| A = Площадь лазерного пучка в фокусе, мм² |
| t1 = Толщина материала, мм |
| k = Постоянная, характеризующая материал и КПД преобразования лазерной энергии в материал, мм/мин |
Приблизительная энергия E, необходимая для нагрева объема металла до точки испарения:
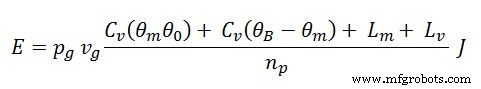
Где:
| ρ = Плотность материала, кг/м³ |
| V = Объем для испарения, м³ |
| Cp = Удельная теплоемкость, кал/кг·К |
| θm = Температура плавления, К |
| θb = Температура кипения, К |
| θ0 = Температура окружающей среды, К |
| Lm = Скрытая теплота плавления, кал/кг |
| Lv = Скрытая теплота испарения, кал/кг |
| η = КПД процесса |
Точность
Какова точность этого процесса обработки?
- Лазер лучше всего подходит для резки и сверления.
- Для лучших результатов при сверлении материал должен находиться в допуске +0,2 мм от фокальной точки.
- Точность контурной резки с ЧПУ или фотоэлектрическим трассером — около ±0,1 мм.
Применение лазерной обработки
- Процесс подходит в исключительных случаях: сверление очень маленьких отверстий и резка сложных профилей в тонких твердых материалах (керамика).
- Используется для частичной резки или гравировки.
- Другие применения: обрезка листовой стали, бланкирование и подстройка резисторов.
- Нет прямого контакта между инструментом и заготовкой.
- Обработка любого материала, включая неметаллы, возможна.
- Сверление и резка труднодоступных зон возможны.
- Теплово воздействуемая зона мала благодаря параллельному пучку.
- Можно обрабатывать экстремально маленькие отверстия.
- Нет износа инструмента.
- Мягкие материалы (резина, пластик) можно обрабатывать.
- Общий КПД крайне низок (10–15%).
- Процесс ограничен тонкими листами.
- Очень низкая скорость удаления материала.
- Сверленные отверстия не идеально круглые и прямые.
- Лазерная система неэффективна из-за короткого ресурса вспышечной лампы.
- Высокая стоимость.
Преимущества лазерной обработки
Недостатки лазерной обработки
Главное ограничение — невозможность резать металлы с высокой теплопроводностью или высокой отражательной способностью (Al, Cu и их сплавы). Дополнительные недостатки:
Заключение
Лазерная обработка материалов — один из лучших нестандартных методов. Любой твердый материал, который можно расплавить без разложения, можно резать лазерным лучом. Мы рассмотрели всё по этой теме, но если остались сомнения или вопросы — пишите в комментариях.
Также присоединяйтесь к нашему Facebook-сообществу для получения инженерных знаний. Если статья понравилась — поделитесь с друзьями.
Подпишитесь на нашу бесплатную рассылку:
Промышленные технологии
- Понимание 3D-печати: принципы, типы и ключевые применения
- Лазерная лучевая обработка: типы, процесс и применение
- Плазменная дуговая обработка: компоненты, принцип работы и применение
- Ионно-лучевая обработка (IBM): принципы, процесс и промышленное применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка (AJM): принцип, узлы, применение, плюсы и минусы
- Водонарезная обработка (WJM): принципы, оборудование, преимущества и применение
- Ультразвуковая обработка: принципы, преимущества и применение
- Ультразвуковая обработка (USM): детали, процесс, применение и преимущества — PDF-руководство