



Технологическое проектирование: этапы, виды, преимущества и применение
Что такое технологическое проектирование?
Технологическое проектирование — разработка детального перечня производственных операций для изготовления детали или изделия. Это связующее звено между конструкторской документацией и производством. Цель — установить рациональную последовательность операций, подобрать оборудование, оснастку и режимы для обеспечения требований чертежа при минимальной себестоимости и максимальной производительности.
Два подхода:
- Ручное технологическое проектирование.
- Автоматизированное (CAPП — Computer Aided Process Planning).
Требования к технологическому проекту
Качественный проект должен удовлетворять:
- Описание назначения изделия.
- Спецификации и стандарты.
- Рабочие чертежи с полными спецификациями.
- Чертеж заготовки.
- Данные об объёме выпуска, запасных частях.
- Общий объём выпуска за период.
- Справочник оборудования: спецификации, мощность, расстановка, загрузка.
- Условия организации производства: новое/существующее предприятие, доступное оборудование, перспективы закупки.
- Расположение завода.
- Наличие кадров.
- Сроки начала работ и сдачи продукции.
Этапы технологического проектирования
- Изучение эксплуатационной функции детали.
- Анализ технических требований и стандартов (точность, выход, КПД).
- Определение годового выпуска.
- Критический анализ рабочих чертежей на технологичность, выявление ошибок.
- Решение «сделать или купить» для каждой детали с идентификацией и количеством.
- Список закупаемых заготовок: качество, размеры, спец. свойства.
- Выбор экономичного способа получения заготовок и расчёт их количества для калькуляции.
- Выбор оптимального процесса изготовления с учётом текущей загрузки, сроков, объёмов, качества.
- Определение наилучшей последовательности операций для каждой детали.
- Подбор станков для обеспечения требуемых точек.
- Подбор оснастки (оправки, приспособления, штампы, контрольно-измерительные приборы) для повышения производительности.
- Планировка оборудования и рабочих мест, расчёт нагрузки на станки, корректировка процесса.
- Ревизия процесса для устранения ошибок, выявленных при освоении.
- Определение стадий контроля, методов, предельных мер для быстрого и точного контроля.
- Расчёт времени наладки и нормативов времени, установление тарифов.
- Определение квалификации персонала.
- Расчёт себестоимости для оценки конкурентной способности.
Проектирование динамично: требует учёта технологических изменений и постоянного анализа.
Ключевые аспекты
Технические требования (по чертежу)
- Размеры, допуски, форма.
- Взаимное положение поверхностей.
- Зоны термообработки и её вид.
- Шероховатость.
- Методы обработки для заданной чистоты.
- Покрытия: вид, толщина.
- Базы измерений на готовой детали.
- Спец. контроль (рентген, гидроиспытания).
Выбор заготовки
Размер и точность заготовки определяют общий контур обработки и её разделение на черновую, получистовую, чистовую операции.
Подбор станков
Определяется выбранным методом обработки. Факторы: размер/форма/материал заготовки, точность/чистота, производительность, мощность, экономичность, удобство эксплуатации.
Карты доступности, загрузки, возможностей станков
Доступность: классифицированный список станков с параметрами. Загрузка: показывает свободные/занятые станки. Возможности: текущее состояние станка (износ, точность) для выбора подходящего.
Планирование последовательности операций
От последовательности зависят себестоимость и качество. Принципы:
- Выбор базовых поверхностей (датчиков) — влияет на все последующие операции и контроль. Необрабатываемая поверхность — база только для первой установки.
- Сначала обрабатывают поверхности, чья обработка не снижает жёсткость заготовки.
- Внутренние операции перед внешними (лучше сохраняются, служат базами для коаксиальности).
- Начать с снятия самого большого насада — выявление дефектов литья/ковки, снятие внутренних напряжений.
- Операции с высоким риском брака — как можно раньше.
- Чистовые операции — в конце (защита от повреждений).
- Черновые и чистовые на разных станках (точность чистовых не страдает от грубой нагрузки).
- Контрольные операции: после черновых, перед перемещением в другой цех, перед трудоёмкими/важными операциями, после последней обработки.
- Согласование с термообработкой (деформация после закалки требует запасов).
- Транспортные перемещения — значительная часть затрат, стремиться к механизации.
- Избегать ожидания в процессе и на складах — размещение у места использования.
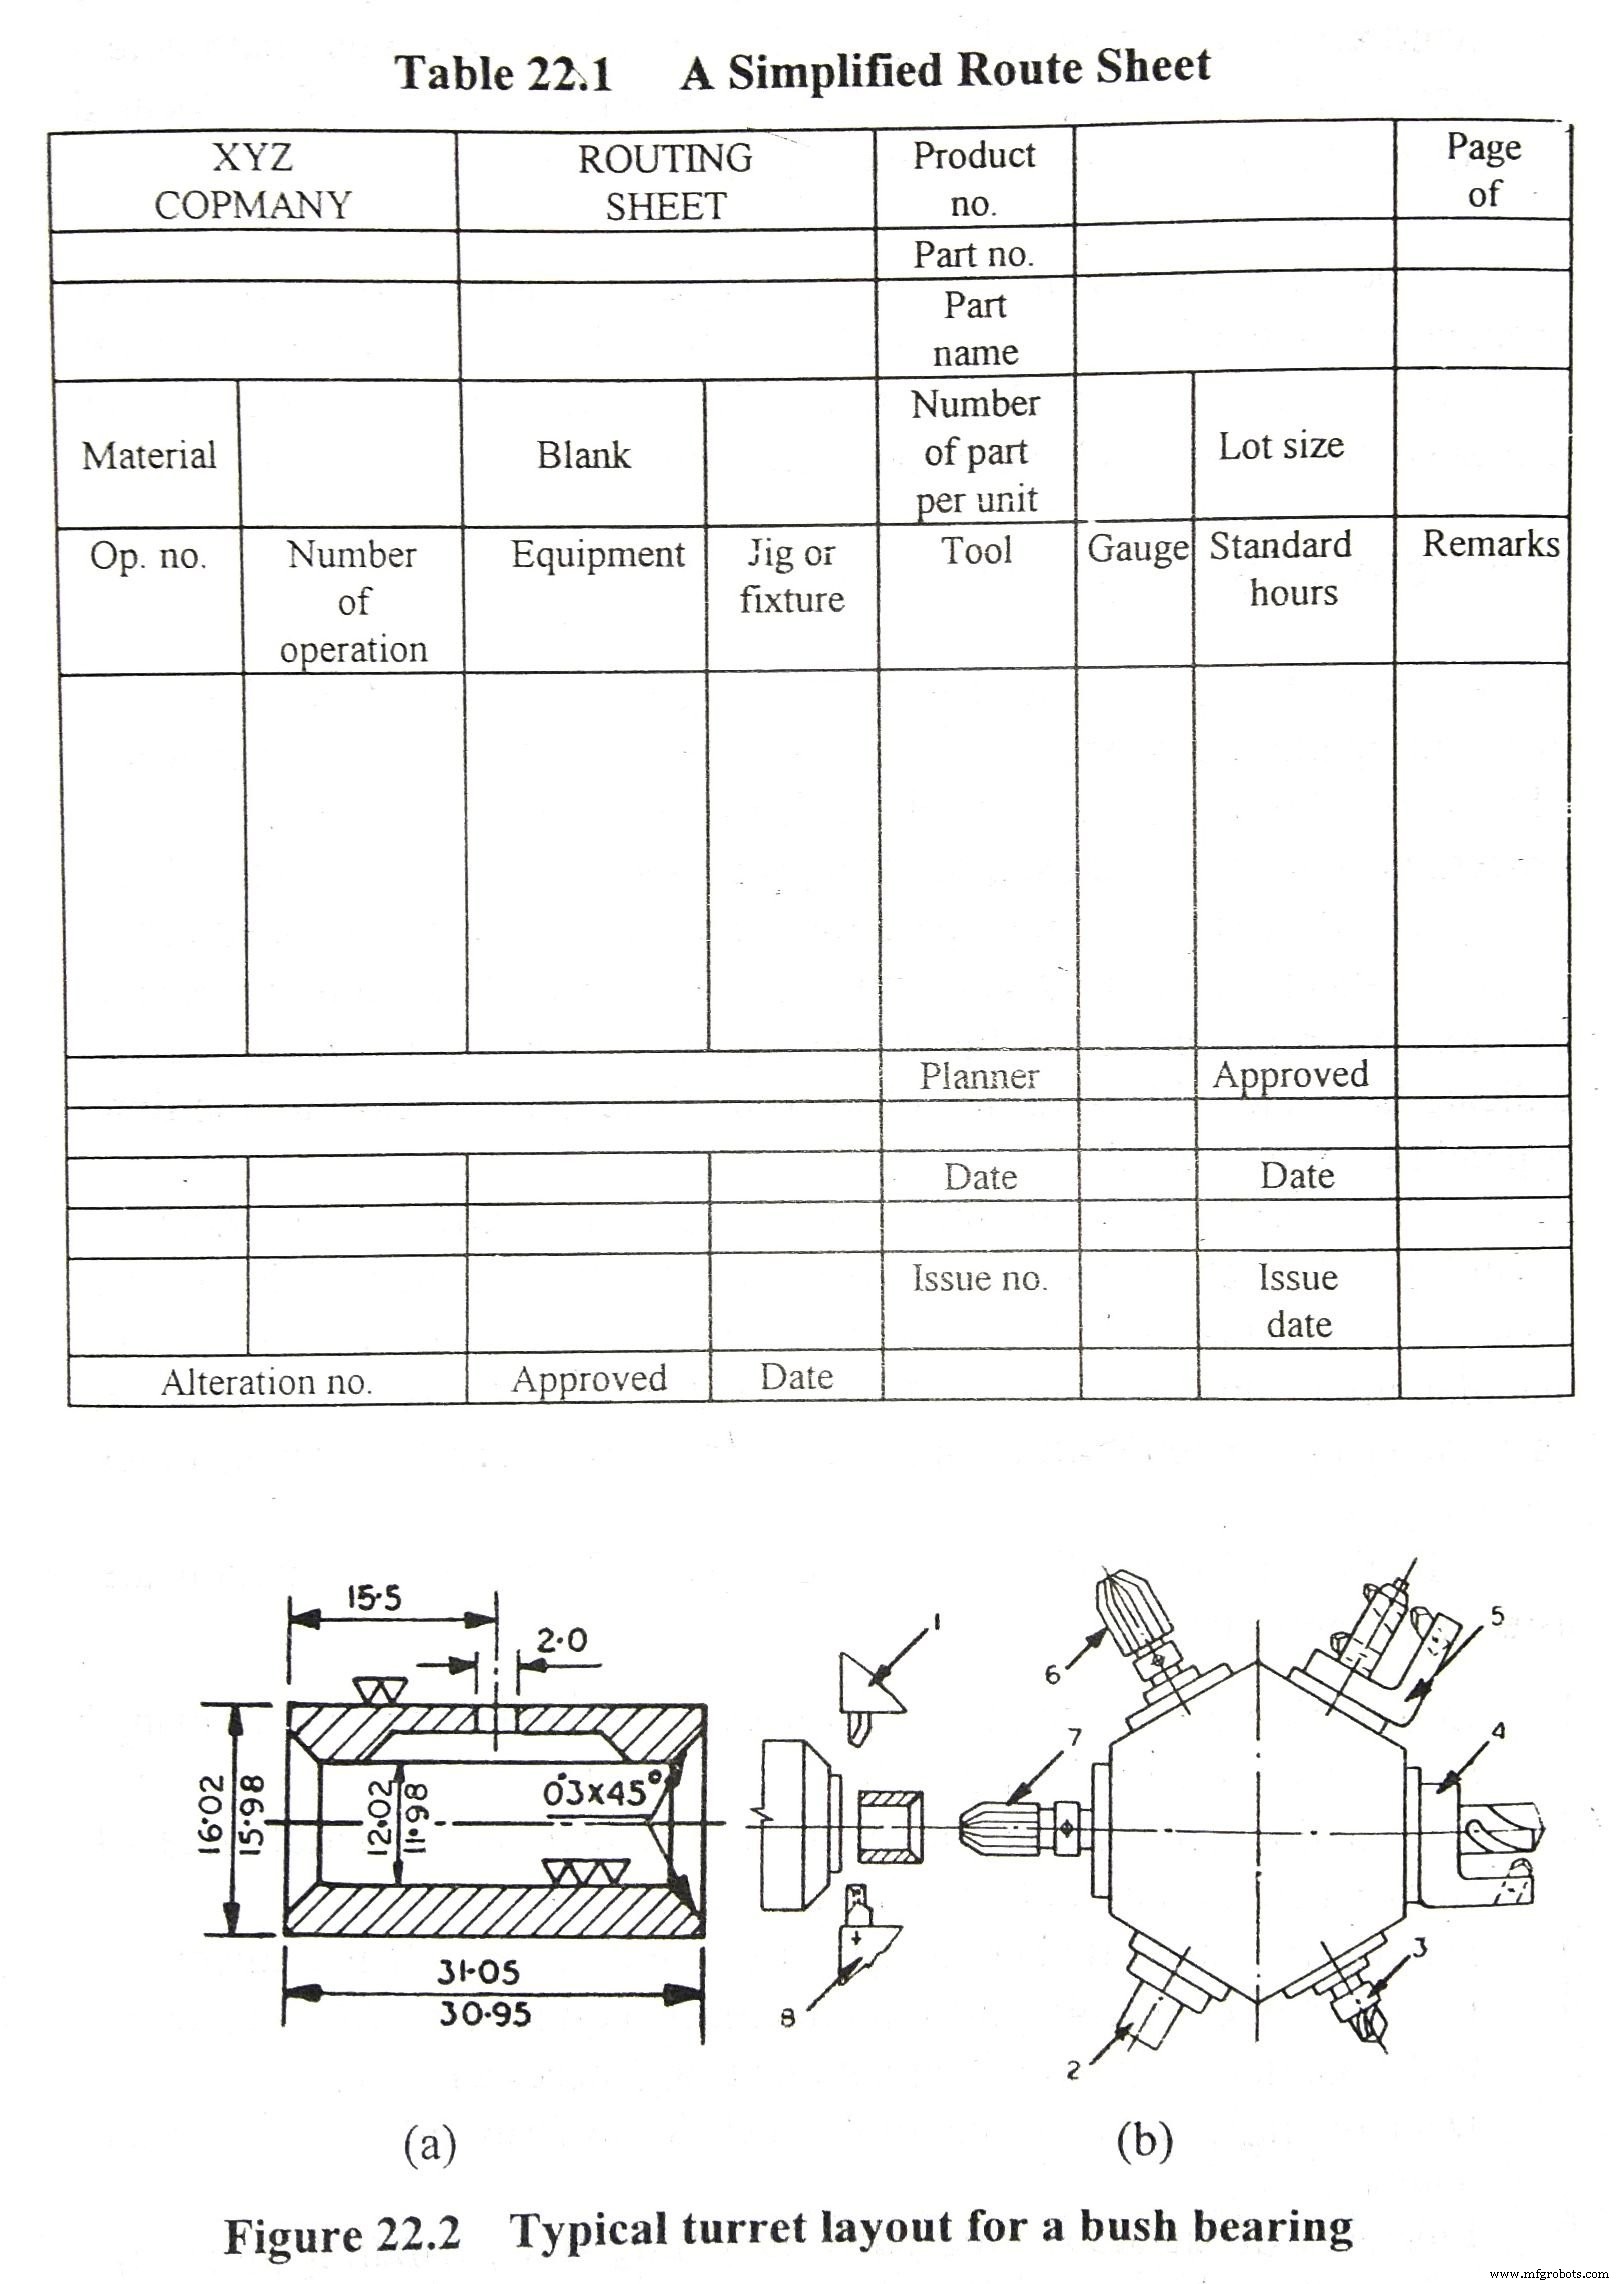
Технологическая карта (лист)
Табличный документ со всеми операциями. Синонимы: аналитический лист, инструкция, операционная карта, проектная карта. Содержит: обозначение детали, заготовку, номера/описания операций, оборудование, оснастку, нормы времени (наладка, обслуживание, основное), разряд рабочего.
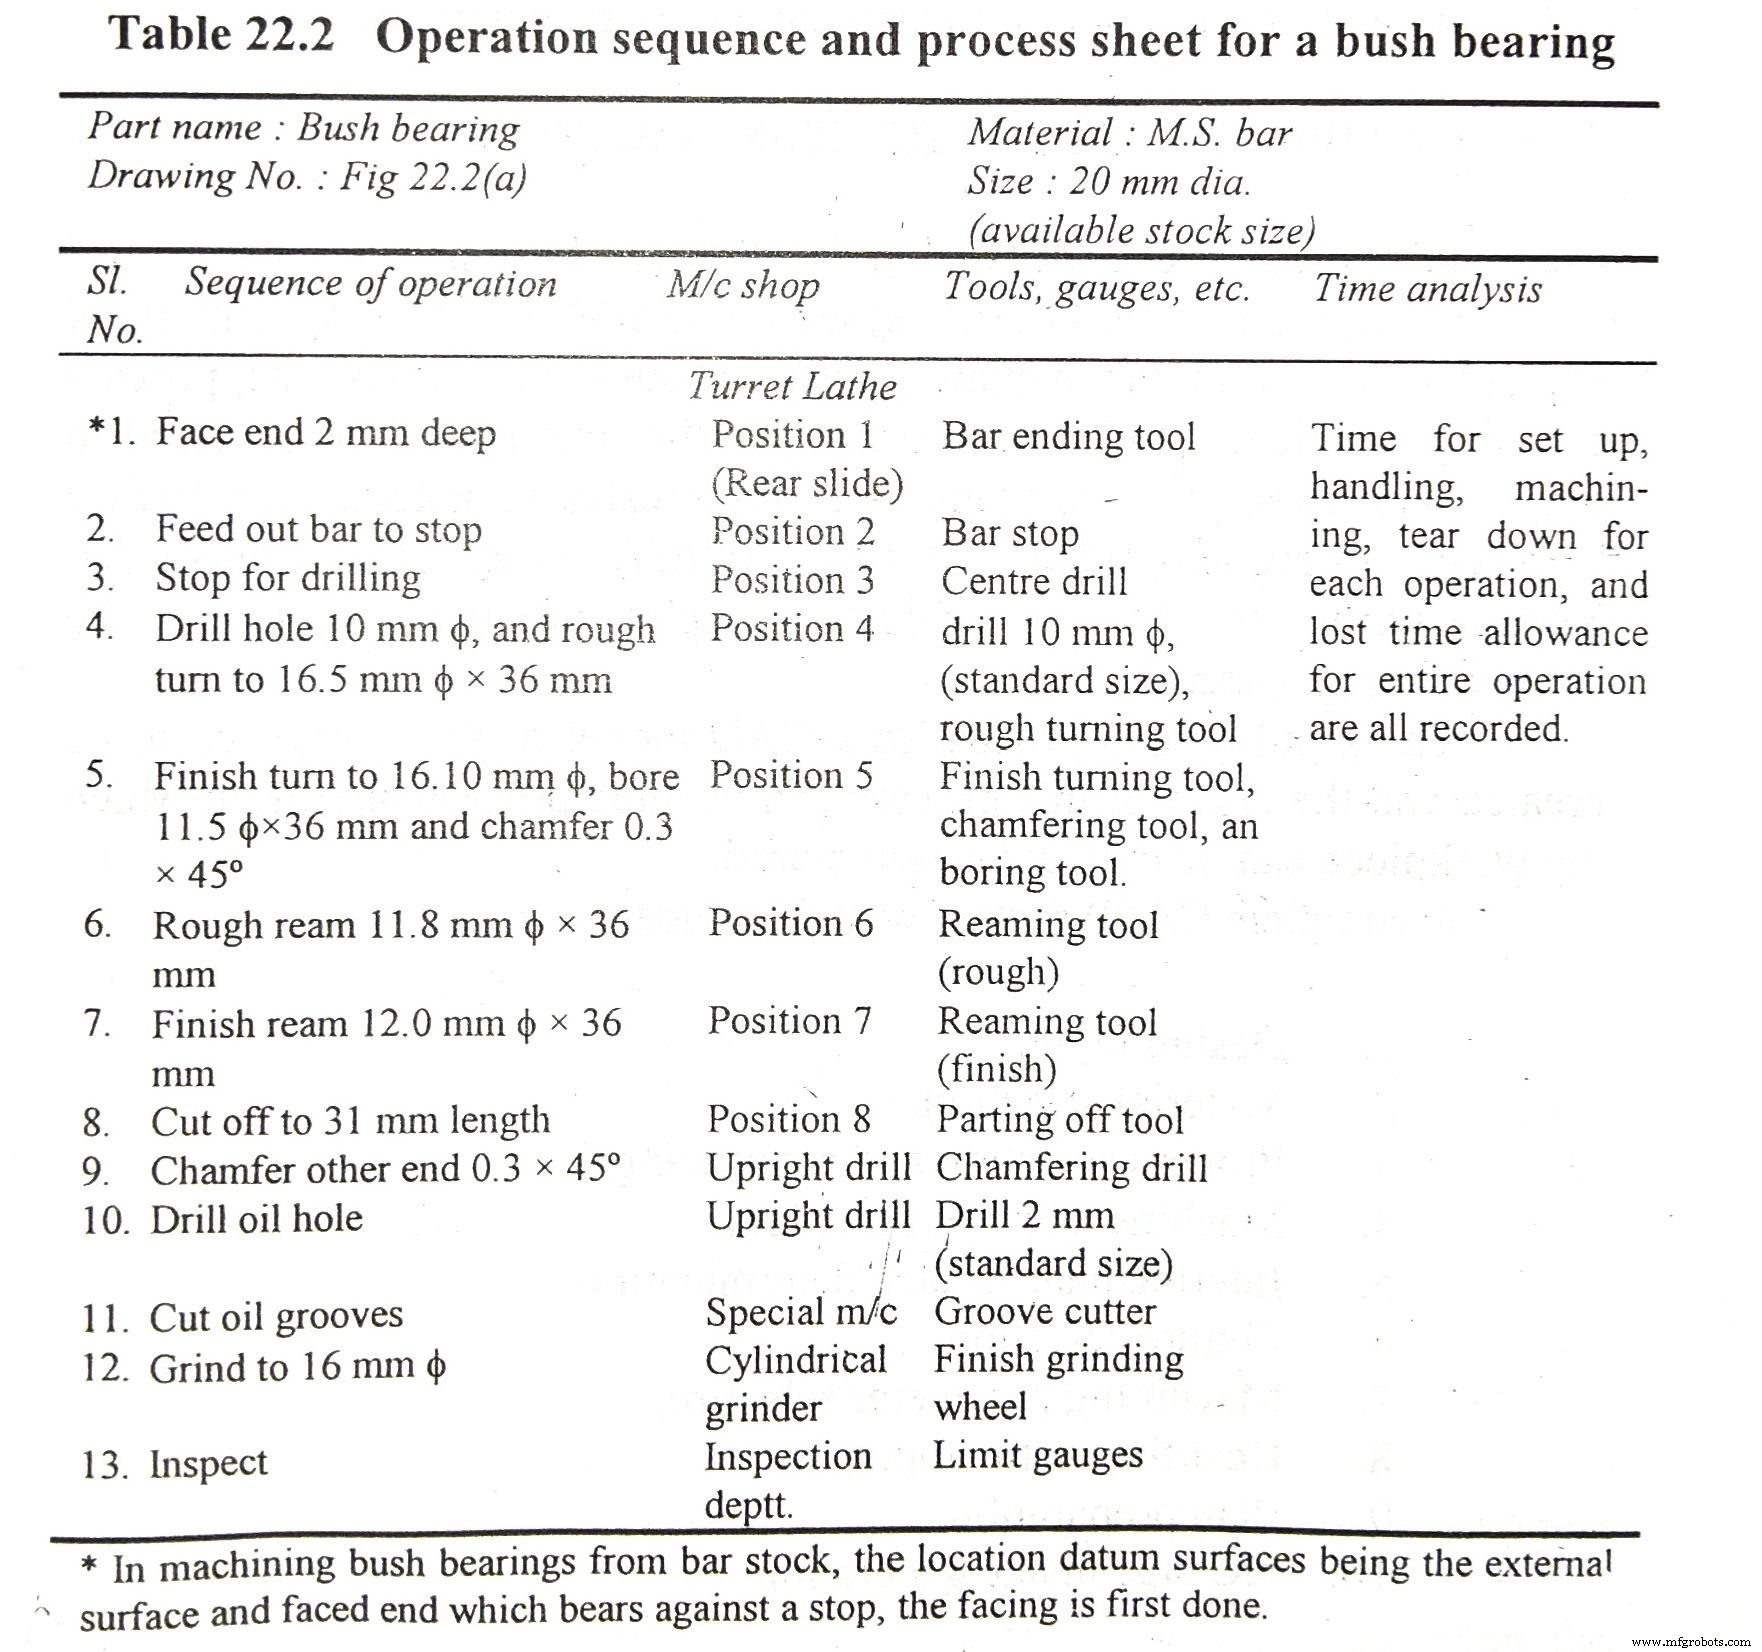
Пример последовательности операций
Недостатки ручного проектирования
- Субъективность.
- Качество зависит от опыта планировщика.
- Сложно вносить изменения.
- Медленная реакция на технологические изменения или смену партийности.
- Трудно проверить оптимальность и согласованность.
- Сложный поиск аналогичных проектов в архивах.
Автоматизированное технологическое проектирование (CAPП)
Ключевое звено интеграции САПР/САПП. Вход — САПР-модель, выход — детальный технологический процесс. Включает: ввод дизайна, выбор материала, выбор и упорядочивание процессов, подбор станков/инструментов, определение промежуточных поверхностей, выбор приспособлений, режимов резания, оценка стоимости/времени, подготовка документации, генерация УП для ЧПУ.
Два подхода:
- Вариантный (Variant).
- Генеративный (Generative).
Вариантный метод
Ищет стандартный план для семейства деталей, похожих на новую, и адаптирует его. Два этапа:
- Подготовительный: классификация и кодификация существующих деталей, формирование семейств, назначение стандартных планов. Схемы: MICLASS, DCLASS, OPITZ, CODE.
- Производственный: кодирование новой детали, определение её семейства, модификация стандартного плана.
Генеративный метод
Синтезирует план «с нуля» на основе правил принятия решений и оптимизации, минимизируя участие человека. Три области:
- Определение детали через САПР (признаки, спецификации).
- Формализация знаний технолога (логика выбора процессов, последовательности).
- Совместимость логики планировщика.
Система распознаёт заготовку и технологические признаки, строит оптимальную последовательность с приспособлениями.
Недостатки генеративного CAPП
- Ограниченное применение: в САПР часто нет допусков и др. технологических данных.
- Требуется огромная база знаний для всех типов деталей.
- Сложность алгоритмов → специализация на узких классах геометрий. Некоторые системы проверяют технологичность и предлагают изменения дизайна.
Промышленные технологии
- Техники тестирования ПО: типы, преимущества и недостатки
- Виртуальные машины: типы, архитектура и ключевые преимущества
- Проектирование встроенных систем: этапы, принципы и реальные применения
- Строгание: процесс, принцип работы и основные виды
- Ковка: процесс, типы и материалы
- цементация стали: определение, виды, процесс и закалка
- Литье металлов: определение, виды, процесс и применение
- Мастерство обработки: ключевые этапы для стабильного высокого качества деталей
- Исследование четырех основных типов производственных процессов
- Процесс сборки печатных плат: пошаговое руководство к точности и качеству